
Oprzyrządowanie maszyn do szyn: stemple, matryce i gięcie
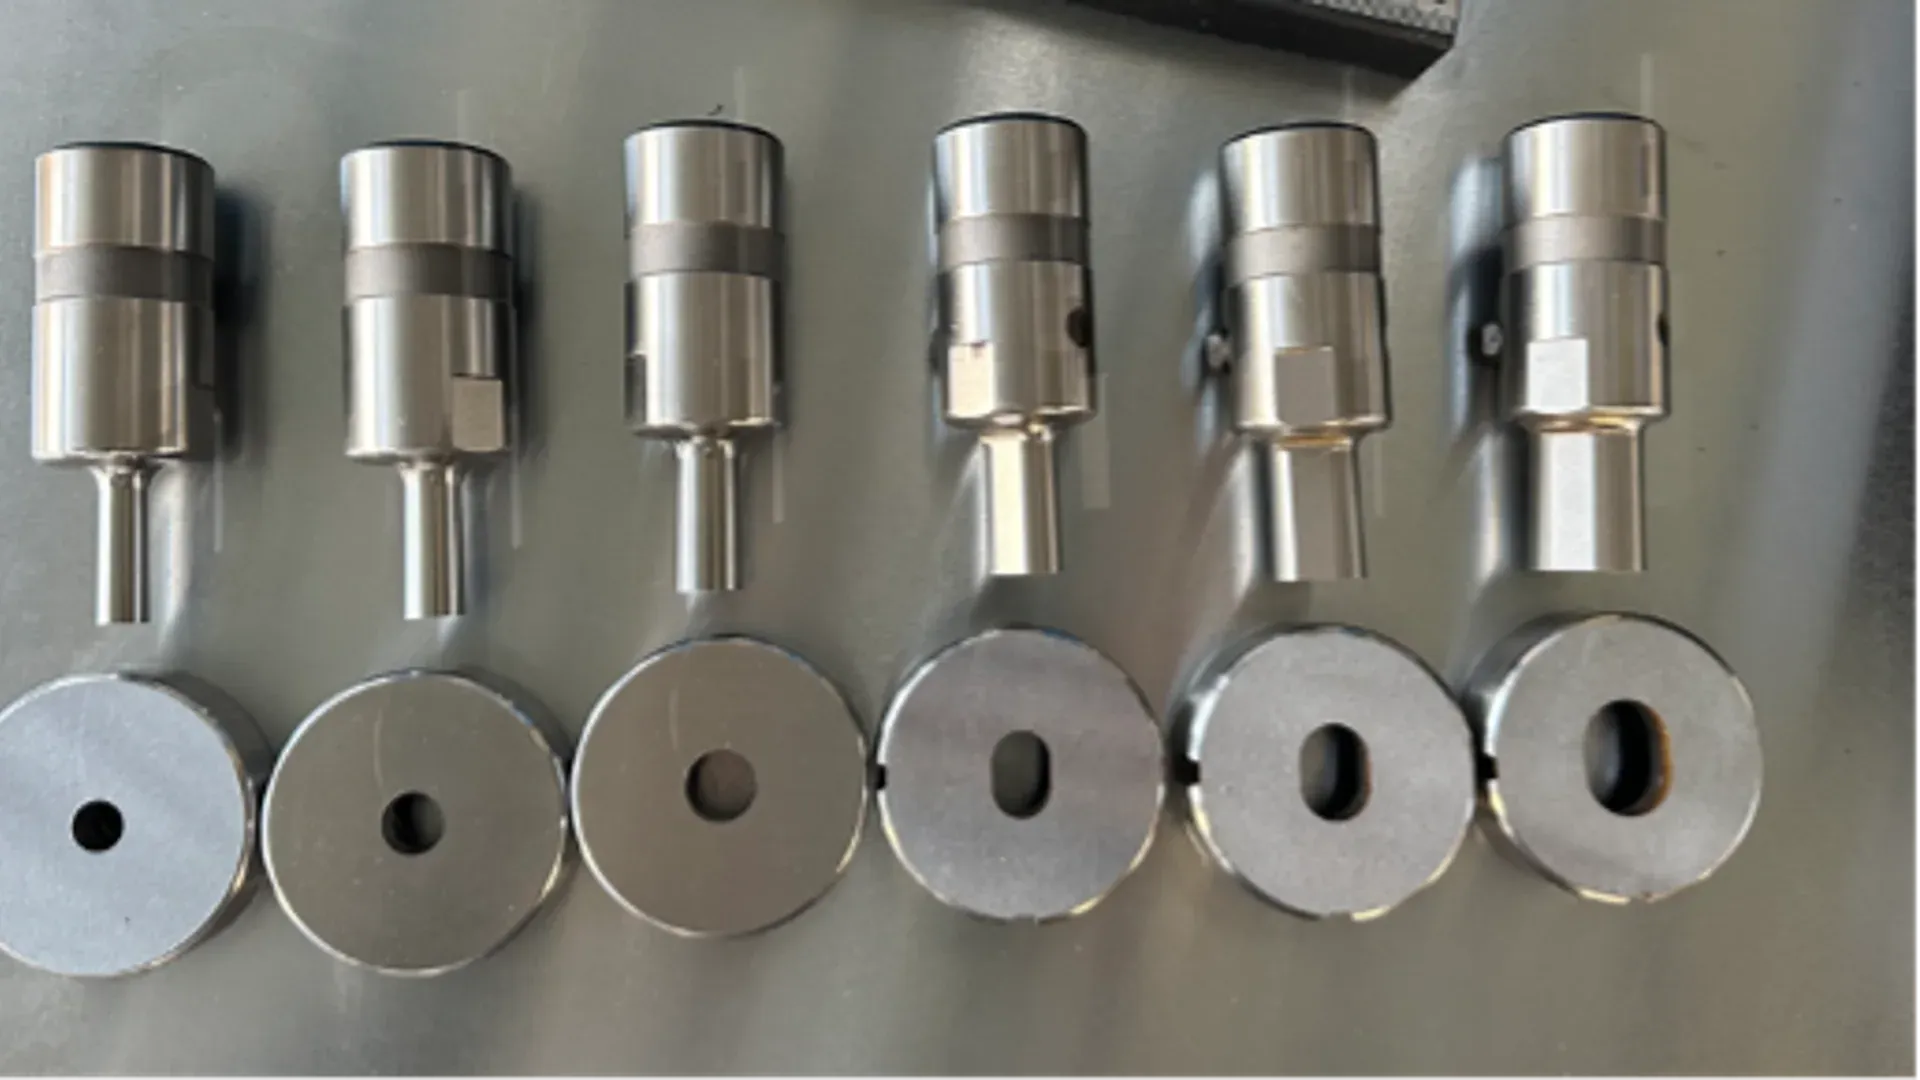
Maszyna do szyn bez odpowiednich narzędzi jest niewykorzystaną zdolnością. Może mieć wystarczającą siłę i skok, a mimo to nie wykona powtarzalnego podłużnego otworu, krótkiej zakładki ani chronionej powierzchni stykowej, jeśli dostarczony pakiet zawiera tylko ogólne narzędzia pokazowe.
Specyfikację oprzyrządowania należy zacząć od zatwierdzonych cech wyrobu i zakończyć zweryfikowanymi próbkami. „Standardowy zestaw narzędzi w komplecie” nie jest opisem zakupowym.
Zbuduj wykaz cech na podstawie rysunków produkcyjnych
Wymagania należy wyprowadzić z kontrolowanej próbki rysunków. Identyczne cechy można połączyć, zachowując grubość materiału, tolerancję, zależność od baz, stan powierzchni i roczne zużycie. Macierz może obejmować:
| Rodzina cech | Co określić | Typowy wynik zakupu |
|---|---|---|
| otwory okrągłe | średnica, materiał, grubość, tolerancja położenia | oznaczona para stempel–matryca |
| otwory podłużne i fasolkowe | długość, szerokość, kierunek i naroża | standardowa lub specjalna para |
| przetłoczenia i cechy formowane | profil, kierunek, wysokość, wymaganie powierzchni | rysunek narzędzia specjalnego i próbka |
| cięcie proste | zakres materiału, długość, akceptacja krawędzi | zakres noża i sposób regulacji |
| gięcie płaskie | kąt, promień, ramię, szerokość i dostęp | zgodna kombinacja stempla i matrycy |
| gięcie na sztorc | orientacja, przekrój i sąsiednie cechy | narzędzie specjalne i przegląd kolejności |
| odsadzenia i gięcia U | szczelina, odsadzenie, prześwit wewnętrzny i powrót | zestaw kształtowy z potwierdzeniem dostępu |
Każdą cechę należy oznaczyć jako częstą, graniczną, krytyczną dla klienta lub sporadyczną. Zapobiega to wydaniu budżetu na rzadko używane narzędzia przy pominięciu codziennej cechy produkcyjnej.
Poradnik wyboru maszyny CNC do szyn pomaga potwierdzić, do której maszyny należy dana operacja. Oprzyrządowanie nie dodaje niezatwierdzonego procesu i nie rozszerza maszyny poza zweryfikowany zakres.
Określ dopasowane pary stempel–matryca
Dla każdej cechy wykrawanej należy podać geometrię stempla, współpracującą matrycę, uchwyt, sposób zdejmowania materiału oraz zatwierdzony zakres. Luz matrycy musi być dobrany do rzeczywistego materiału i grubości, a następnie potwierdzony względem wymaganej geometrii otworu i krawędzi. Nie należy przyjmować jednego uniwersalnego luzu dla wszystkich materiałów.
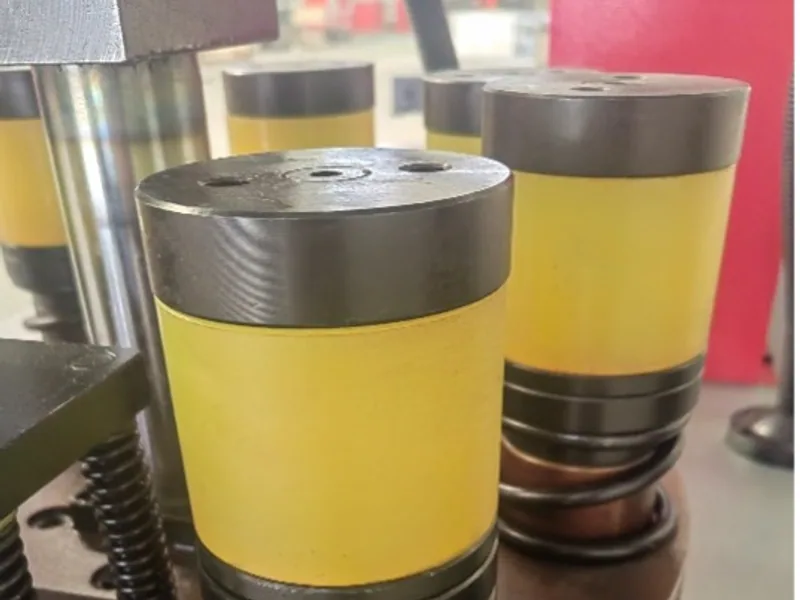
Dostawca powinien udokumentować:
- materiał narzędzia i oznaczenie obróbki cieplnej;
- nominalną geometrię i orientację cechy;
- zależność stempla i matrycy oraz metodę ustawienia współosiowości;
- zgodne uchwyty i ograniczenia stacji;
- wymagania dotyczące smarowania lub eksploatacji;
- naddatek na ostrzenie i najmniejszy wymiar użytkowy;
- sposób wymiany i regeneracji.
W głowicy rewolwerowej każde zakupione narzędzie należy przypisać do stacji i sprawdzić ograniczenia wysokości lub orientacji. Stanowisko DHCNC-BP-60 ma w zweryfikowanej konfiguracji standardowej siedem stempli, jedno przetłoczenie i jedno cięcie; kupujący nadal potrzebuje wykazu narzędzi właściwego dla oferty.
Przegląd narzędzi do szyn Wilson Tool potwierdza, że specjalne rozwiązania obejmują wykrawanie okrągłe, kształtowe i formowanie. Nie ustala trwałości narzędzia ani akceptowanej jakości dla konkretnego gatunku miedzi, grubości czy maszyny — trzeba je wykazać.
Określ wynik cięcia, nie tylko dostawę noży
Należy podać długość, źródło tolerancji, prostopadłość, jeśli jest istotna, akceptowany grat lub zawalcowanie, odkształcenie i stan powierzchni. Trzeba wskazać materiały i grubości próbne. Warto ustalić, jak reguluje się, odwraca, ostrzy i wymienia noże oraz jakie sprawdziany lub przyrządy są potrzebne.
Jeśli krótkie resztki mają znaczenie dla wykorzystania materiału, warunki pracy i dopuszczalne zachowanie resztki trzeba zapisać w specyfikacji. Nie można wnioskować o nim ze zdjęcia nożyc. Rejestr powinien zawierać identyfikatory noży, rysunek lub wymiary, zasady użytkowania krawędzi i bezpieczny sposób manipulacji.
Dopasuj narzędzia gnące do promienia, orientacji i dostępu
Narzędzia muszą wykonywać wymaganą geometrię bez kolizji z wcześniejszym gięciem i bez znakowania powierzchni krytycznej. Dla każdej rodziny trzeba określić:
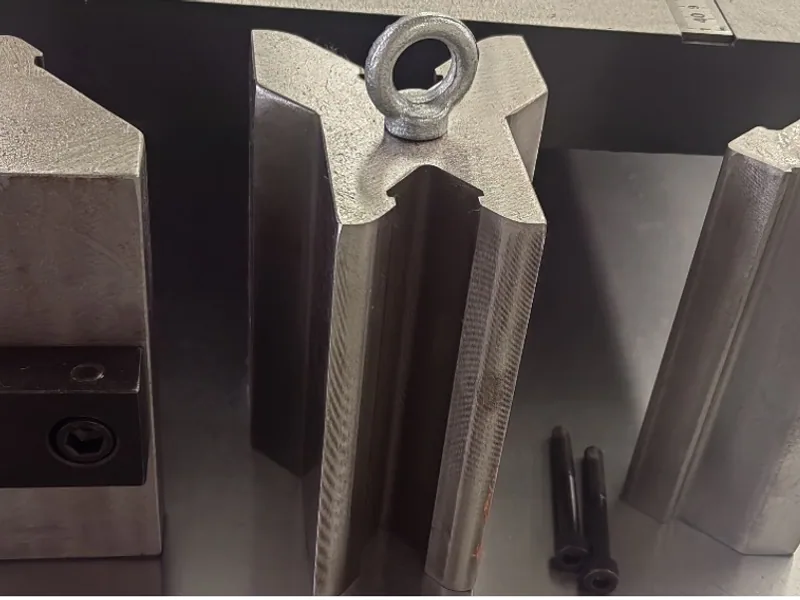
- przekrój i stan przewodnika;
- kierunek i kolejność gięcia;
- docelowy kąt i położenie;
- promień wewnętrzny lub funkcjonalne wymaganie dopasowania;
- najmniejsze ramię i geometrię powrotną;
- sąsiednie otwory, strefy izolacji i powierzchnie stykowe;
- oczekiwaną kompensację sprężynowania i sposób weryfikacji.
Obliczenia siły i nacisku gięcia szyn można wykorzystać do wstępnej oceny obciążenia i geometrii, po czym trzeba uzyskać potwierdzenie zestawu maszyna–narzędzie. Obliczenie nie dowodzi dostępu ani jakości powierzchni.
Dla prac gnących centrum DHAC-BB-H stanowi zweryfikowane odniesienie dla gięcia płaskiego i pionowego. O użytecznym zastosowaniu nadal decydują zakupiona geometria matrycy, stan materiału i kolejność operacji.
Chroń powierzchnie stykowe i wykończone
Na rysunku należy oznaczyć obszary powlekane, platerowane lub istotne elektrycznie. Trzeba określić, czy styk z narzędziem jest dopuszczalny i jakie ślady wizualne lub funkcjonalne można zaakceptować. Opcje obejmują powierzchnie polerowane, wymienne wkładki ochronne, kontrolowaną folię albo inną kolejność procesu, ale każda wymaga oceny materiałowej i bezpieczeństwa.
Nie wolno umieszczać miękkiego materiału w pobliżu strefy zgniatania lub cięcia bez zgody projektantów maszyny i narzędzia. Ochrona, która może się przesunąć, rozpaść lub zmienić położenie detalu, tworzy nowe zagrożenie.
Nieuniknione ślady procesu trzeba odróżnić od uszkodzeń. Przyjęte powierzchnie referencyjne należy fotografować przy stałym oświetleniu, aby kontrola dostaw i produkcja stosowały ten sam wzorzec.
Zapewnij identyfikowalność i utrzymanie narzędzi
Każde narzędzie lub dopasowany zestaw trzeba oznaczyć identyfikatorem powiązanym z rejestrem. Przechowywanie powinno zapobiegać pomieszaniu par, korozji, uderzeniom i niekontrolowanemu dostępowi do ciężkich lub ostrych elementów.
| Pole rejestru | Cel |
|---|---|
| unikalny ID i zdjęcie | zapobiega pomyłkom |
| cecha i zakres materiału | kontroluje zastosowanie |
| zgodność uchwytu/stacji | zapobiega błędowi ustawienia |
| wymiary bazowe i próbka | umożliwia porównanie zużycia |
| dane ustawienia i kompensacji | przywraca przyjęty proces |
| obsługa i granica zużycia | uruchamia zaplanowane działanie |
| numer części i rysunek dostawcy | umożliwia wymianę |
| ilość zamówieniowa i termin | wspiera planowanie zapasu |
W zamówieniu nie należy deklarować uniwersalnej trwałości w liczbie cykli. Trwałość zmieniają materiał, ustawienie, luz, smarowanie, oczekiwana krawędź i sposób ostrzenia. Należy pozyskać warunki deklaracji i oprzeć regułę wymiany na kontroli wyrobu oraz zmierzonym zużyciu.
Rozdziel narzędzia bazowe, produkcyjne i awaryjne
Ofertę należy podzielić na trzy warstwy:
- Narzędzia do sprawdzenia maszyny, używane do prób dostawcy i szkolenia.
- Narzędzia do uruchomienia produkcji, obejmujące zatwierdzoną bibliotekę cech częstych i krytycznych.
- Narzędzia awaryjne, takie jak zapasowe często używane stemple, zespoły naprawialne czy specjalne narzędzia o długim terminie dostawy.
Pozwala to uniknąć przeniesienia niezbędnych narzędzi do późnych opcji w pozornie tanim pakiecie bazowym, a także zakupu duplikatów rzadko używanych narzędzi bez uzasadnienia ryzyka. Warstwę awaryjną trzeba skoordynować z pakietem części zamiennych maszyny CNC.
Zweryfikuj dostarczony pakiet na detalach
Macierz odbiorcza powinna określać ID narzędzia, stację, materiał, rysunek próbny, cechę, metodę pomiaru, źródło kryterium oraz plik dowodowy. Należy próbować narzędzia częste, specjalne i graniczne, a nie tylko jeden łatwy otwór okrągły.
Dla zintegrowanego wykrawania i cięcia poradnik oprzyrządowania i procesu zawiera dodatkowy kontekst eksploatacyjny. Odbiór zakupowy powinien pozostać skupiony na rzeczywiście zamówionym pakiecie.
Przy przekazaniu trzeba uzgodnić narzędzia fizyczne z rejestrem, potwierdzić uchwyty i akcesoria, zachować zaakceptowane próbki i kopie oraz wskazać wszystkie sprawy otwarte. Użyteczna konfiguracja to maszyna wraz z kontrolowanymi narzędziami, które potrafią powtarzalnie wykonać detale kupującego.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Jakie narzędzia powinny być dostarczone z maszyną CNC do szyn?
Pakiet powinien obejmować zatwierdzoną bibliotekę cech i rodzin gięcia kupującego: oznaczone pary stempel–matryca, noże, narzędzia gnące, uchwyty, dane ustawień, przechowywanie, początkowy zapas elementów zużywalnych oraz rysunki narzędzi specjalnych, gdy są potrzebne.
Czy jedną parą stempel–matryca można obrabiać każdą grubość miedzi?
Nie należy tego zakładać. Wymagany luz i przydatność narzędzia zależą od materiału, grubości, geometrii, konstrukcji maszyny i akceptowanego stanu krawędzi. Dostawca powinien udokumentować zatwierdzony zakres pracy.
Jak odbierać specjalne narzędzia do szyn?
Należy wykonać reprezentatywne detale z zatwierdzonego materiału, zmierzyć cechy z rysunku oraz sprawdzić krawędzie, ślady i powierzchnie. Trzeba zachować rysunek narzędzia, identyfikator, parametry ustawienia, wyniki prób i zatwierdzone oznaczenie części zamiennej.
Jakie dane narzędziowe trzeba przekazać z maszyną?
Należy zażądać rejestru z unikalnymi ID, wymiarami, zakresem materiałów, uchwytami, wartościami ustawień, kryteriami utrzymania i zużycia, rysunkami narzędzi specjalnych, numerami części, terminami dostawy i warunkami składowania.