
Automatyczna czy półautomatyczna maszyna do szyn? Decyduje asortyment
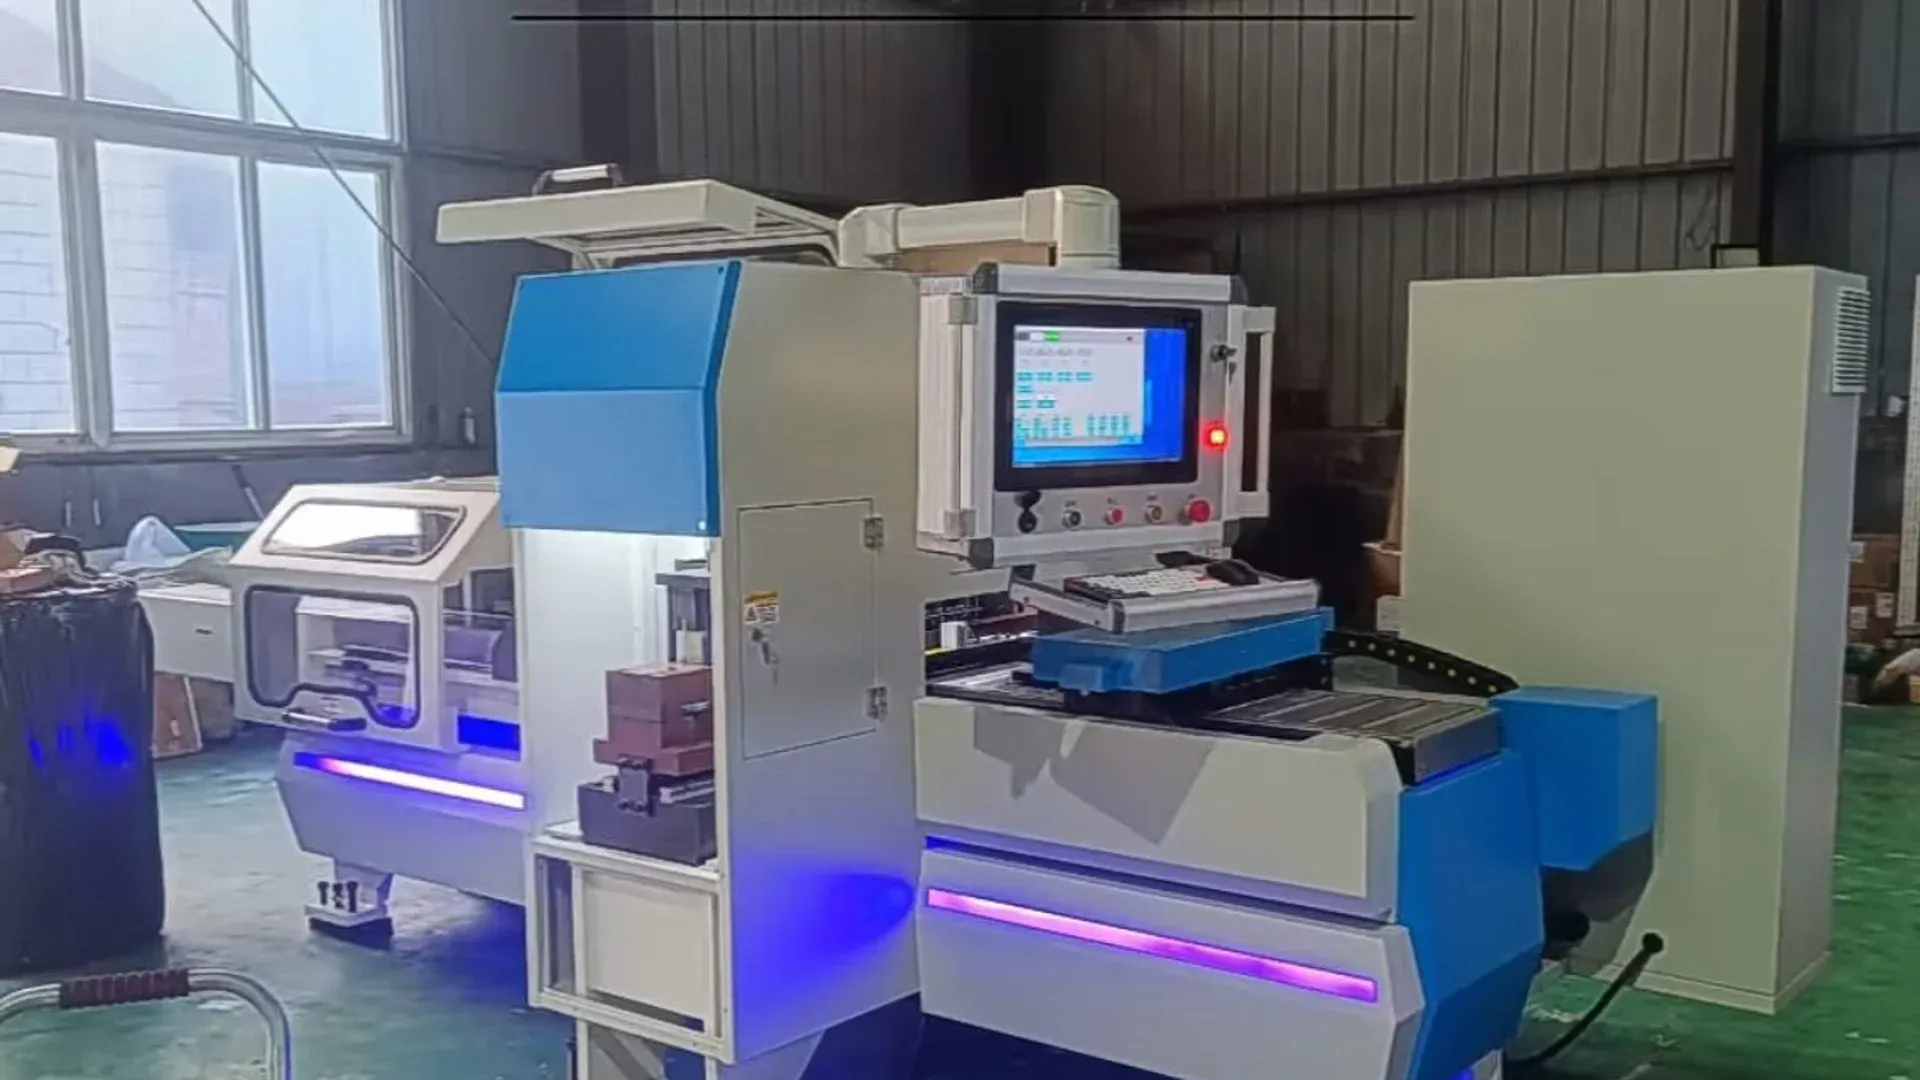
Wybór między automatyczną i półautomatyczną maszyną do szyn zacznij od wskazania miejsc, w których człowiek nadal ładuje, bazuje, programuje, zmienia narzędzia, kontroluje, rozładowuje lub wznawia proces. Nazwa w ofercie nie określa wiarygodnie poziomu automatyzacji. Maszyna z pozycjonowaniem CNC może wymagać ręcznego podawania materiału i odbioru detalu; napędzane hydraulicznie stanowisko może być nazywane automatycznym, choć każdą pozycję wyznacza operator.
Przy stabilnych, powtarzalnych rodzinach bardziej automatyczne podawanie i sterowanie programem mogą ograniczyć czas obsługi i zmienność. W produkcji rozdzielnic o dużej różnorodności i małym wolumenie większą wartość niż ciągły przepływ automatyczny mogą mieć szybkie przezbrojenie oraz kontrolowana obsługa wyjątków.
Zdefiniuj automatyzację dla każdego etapu
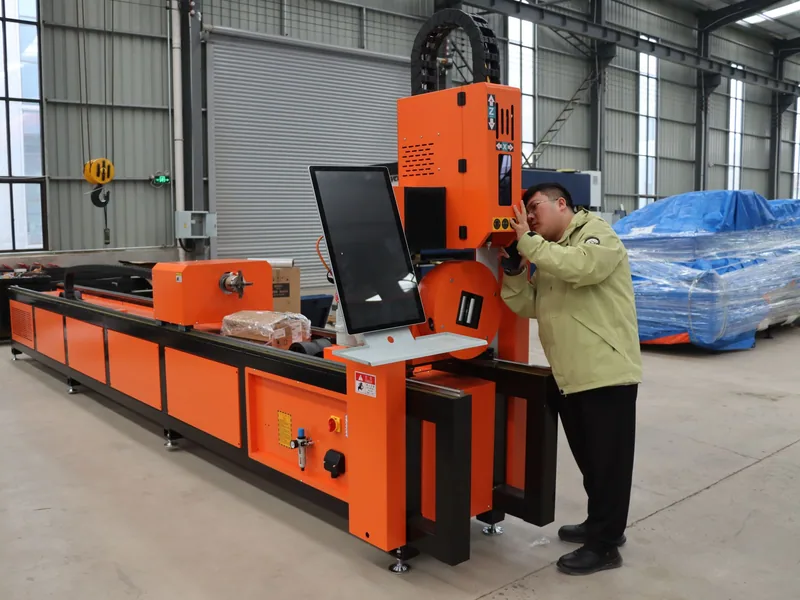
Rozpisz marszrutę od zatwierdzonego rysunku do zaakceptowanego detalu. Przy każdym kroku zaznacz, czy jest ręczny, wspomagany, programowany czy automatycznie połączony z poprzednim.
| Etap procesu | Przykład półautomatyczny | Przykład bardziej automatyczny |
|---|---|---|
| Załadunek materiału | Operator podnosi i ustawia każdą szynę | Napędzany podajnik odbiera materiał z określonej pozycji |
| Ustawienie cechy | Ręczny zderzak lub znak traserski | Programowana oś pozycjonuje szynę |
| Wybór narzędzia | Operator montuje lub indeksuje narzędzie | Program wybiera zainstalowaną stację rewolwerową |
| Wykonanie operacji | Uruchamiany skok hydrauliczny | Zaprogramowana sekwencja uruchamia i nadzoruje operację |
| Obsługa gotowego detalu | Operator odbiera i sortuje | Odbiór i identyfikacja są zintegrowane |
| Rejestracja produkcji | Dokument papierowy lub wpis ręczny | Zlecenie, liczba, stan i wynik są eksportowane z identyfikatorami |
Taki opis pozwala porównać dwie oferty na tej samej podstawie. Ujawnia też częściową automatyzację, która może być w pełni właściwa. Ręczny załadunek nie jest wadą, jeżeli wielkość partii i sposób manipulacji nie uzasadniają automatycznego podajnika.
Niech asortyment określi wartość automatyzacji
Dla każdej rodziny określ trzy wielkości: liczbę sztuk w partii, częstotliwość przezbrojeń i udział wyjątków. Do wyjątków zalicz zmiany rysunku, części zamienne, nietypowe matryce, poprawki oraz materiały wymagające innego sposobu obsługi.
Bardziej automatyczne urządzenia zwykle tworzą wartość, gdy:
- ten sam materiał i zestaw narzędzi pozostają w użyciu przez długie serie;
- programy często się powtarzają i podlegają kontroli rewizji;
- proces następny może odbierać produkcję w podobnym tempie;
- automatyczny załadunek i rozładunek mieszczą geometrię materiału i gotowych detali;
- wsparcie podczas przestojów jest wystarczające dla bardziej zintegrowanego systemu.
Urządzenia elastyczne lub półautomatyczne często pozostają konkurencyjne, gdy:
- partie są małe, a rysunki często się zmieniają;
- operator musi szybko decydować o sposobie wykonania detali specjalnych;
- geometria materiału i gotowych detali wykracza poza standardowy podajnik;
- powierzchnia hali jest ograniczona;
- zakład potrzebuje wykrawania, cięcia i gięcia bez dedykowanej linii wielkoseryjnej.
Przewodnik doboru maszyny do szyn pomaga przełożyć dane o rodzinach na wymagania procesu przed wyborem poziomu automatyzacji.
Porównaj trzy praktyczne układy produkcji
Stanowisko wielofunkcyjne
Maszyna 3 w 1 skupia wykrawanie, cięcie i gięcie na zwartej powierzchni. DH303-8P ma trzy niezależne obwody hydrauliczne i oddzielne stacje, dzięki czemu różne operacje mogą być dostępne jednocześnie. Ekran dotykowy obsługuje programowane obliczenia, lecz operator nadal zarządza materiałem, narzędziami, ustawieniem i przekazywaniem detali.
Taki układ odpowiada zakładowi, który ceni dostępność różnych procesów i produkcję mieszaną. Nie jest ciągłą linią automatyczną, więc obliczenie wydajności musi uwzględniać ludzi i kontrole wokół stanowiska.
Programowane wykrawanie i cięcie z oddzielnym gięciem
Dedykowana wykrawarka i nożyce CNC mogą automatyzować pozycjonowanie i powtarzalne sekwencje, natomiast osobna giętarka formuje detale. Taka architektura pozwala prowadzić przepływ równolegle i stosować specjalizowane narzędzia na każdej maszynie.
Powstaje jednak punkt przekazania. Sterowanie produkcją musi utrzymywać powiązanie właściwego półfabrykatu, rewizji programu i statusu kontroli podczas przemieszczania między maszynami.
Zintegrowana komórka o wysokim poziomie automatyzacji
Bardziej zintegrowana komórka może obejmować automatyczny załadunek, wybór narzędzia, rozładunek, znakowanie lub przekazywanie danych produkcyjnych. Jest uzasadniona tylko wtedy, gdy rodzina detali, intensywność pracy i model serwisu odpowiadają dodatkowym mechanizmom i zależnościom. Dla wyjątków może być potrzebny elastyczny tryb ręczny lub ścieżka wznowienia.
Zmierz przezbrojenie i zatwierdzenie pierwszej sztuki
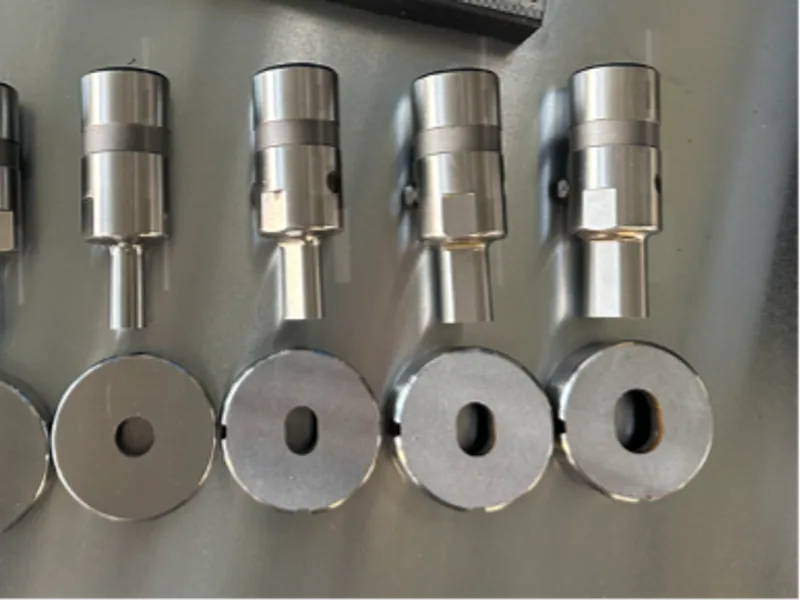
Automatyczny ruch w powtarzalnej serii może ukrywać powolny rozruch. Podczas próby u dostawcy mierz czas od zakończenia jednej zaakceptowanej partii do pierwszej zaakceptowanej sztuki następnej. Uwzględnij odszukanie rysunku, zmianę narzędzi, potwierdzenie materiału, zwolnienie programu i pomiar.
Wykonaj co najmniej jedno przezbrojenie obejmujące wykrawanie i gięcie. Poproś operatora o wznowienie procesu po celowym zatrzymaniu i potwierdź, że licznik detali, pozycja oraz stan programu są prawidłowe. Jeżeli przerwany detal musi zostać zezłomowany, dolicz materiał i czas do obserwacji.
Artykuł o wydajności, czasie cyklu i OEE pokazuje, jak korzystać z pełnych pomiarów bez założenia, że każda zaplanowana minuta jest produkcyjna. Krótkie i jawne porównanie scenariuszy jest bardziej użyteczne niż rozbudowany kalkulator oparty na deklarowanych cyklach dostawcy.
Zachowaj kontrolę w zautomatyzowanej marszrucie
Automatyzacja nie usuwa zatwierdzania pierwszej sztuki ani weryfikacji procesu. Zmienia miejsce kontroli i sposób powiązania wyników ze zleceniem.
Ustal, które cechy są sprawdzane podczas ustawiania, produkcji i odbioru końcowego. Jeżeli wynik pomiaru powoduje korektę lub zmianę programu, określ osobę zatwierdzającą i sposób rejestracji. Automatyczna korekta nie może nadpisać dowodów potrzebnych do diagnozowania zużycia narzędzia albo zmienności materiału.
Przy dużej różnorodności to kontrola może być rzeczywistym wąskim gardłem. Szybsza linia dostarczająca więcej detali do jednego ręcznego stanowiska pomiarowego może zwiększyć produkcję w toku bez wzrostu liczby zaakceptowanych sztuk.
Oceń przestoje i wznowienie
Zintegrowany system może zmniejszyć liczbę rutynowych interwencji, ale zwiększyć skutek awarii jednego czujnika, podajnika lub elementu sieci. Poproś o omówienie trybów awarii dla oferowanej konfiguracji.
Dla każdego elementu krytycznego udokumentuj:
- objaw i informacje diagnostyczne dostępne operatorowi;
- możliwość bezpiecznej pracy awaryjnej lub ręcznej;
- wymagany zapas, kopię albo działanie serwisowe;
- przewidywane uprawnienia do wsparcia zdalnego;
- sposób odtwarzania programów i parametrów.
Szkolenie musi obejmować wznowienie, a nie tylko normalną produkcję. Plan szkolenia operatora i uruchomienia przedstawia przekazanie oparte na praktycznym sprawdzeniu umiejętności.
Zastąp hasło marketingowe czasownikami odbiorowymi
W RFQ nie wpisuj tylko „w pełni automatyczna”. Wymień funkcje, które dostawca musi zademonstrować: załaduj, zidentyfikuj, pozycjonuj, wybierz, wykrawaj, tnij, przekaż, gnij, mierz, zapisz i wznów.
Wykonaj normalną partię powtarzalną, detal szczytowy i partię wyjątkową. Zapisz każdą interwencję operatora oraz każdą funkcję, która została zasymulowana zamiast dostarczona. Właściwy poziom automatyzacji wytwarza zaakceptowane detale w tych scenariuszach przy obciążeniu wsparciem, z którym zakład potrafi sobie poradzić.
Powiązana maszyna
Maszyna 3 w 1 do obróbki szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czym różni się automatyczna maszyna do szyn od półautomatycznej?
Praktyczna różnica dotyczy czynności, które nadal wykonuje operator. Maszyna półautomatyczna może napędzać operację, ale pozostawiać ręczne załadowanie, pozycjonowanie lub wybór narzędzia; bardziej zautomatyzowana linia może sterować podawaniem, pozycjonowaniem, doborem narzędzia i odbiorem detalu. Oferta powinna wymieniać każdą funkcję zamiast opierać się na nazwie.
Czy w pełni automatyczna maszyna do szyn jest zawsze szybsza?
Nie. Może być szybsza przy stabilnej produkcji powtarzalnej, ale w zakładzie o dużej różnorodności mogą dominować zmiany rysunków i narzędzi, krótkie serie, oczekiwanie na kontrolę oraz detale nietypowe. Porównuj całe partie wraz z przygotowaniem i wznowieniem.
Jaka maszyna sprawdzi się przy dużej różnorodności i małych seriach?
Elastyczne stanowisko programowane lub wielofunkcyjne często sprawdza się tam, gdzie szybkie przezbrojenie i dostęp operatora są ważniejsze niż ciągłe podawanie. Przed zakupem sprawdź najtrudniejsze ustawienie i procedurę zatwierdzania pierwszej sztuki.
Jak odebrać automatyzację podczas FAT?
Wykonaj partię normalną, szczytową i wyjątkową. Zmierz załadunek, programowanie, zmianę narzędzi, zatwierdzenie pierwszej sztuki, produkcję powtarzalną, kasowanie alarmu i rozładunek. Zapisz każdą interwencję ręczną oraz każdą funkcję pominiętą lub zasymulowaną.