
Máquina automática ou semiautomática para barramentos: o mix decide
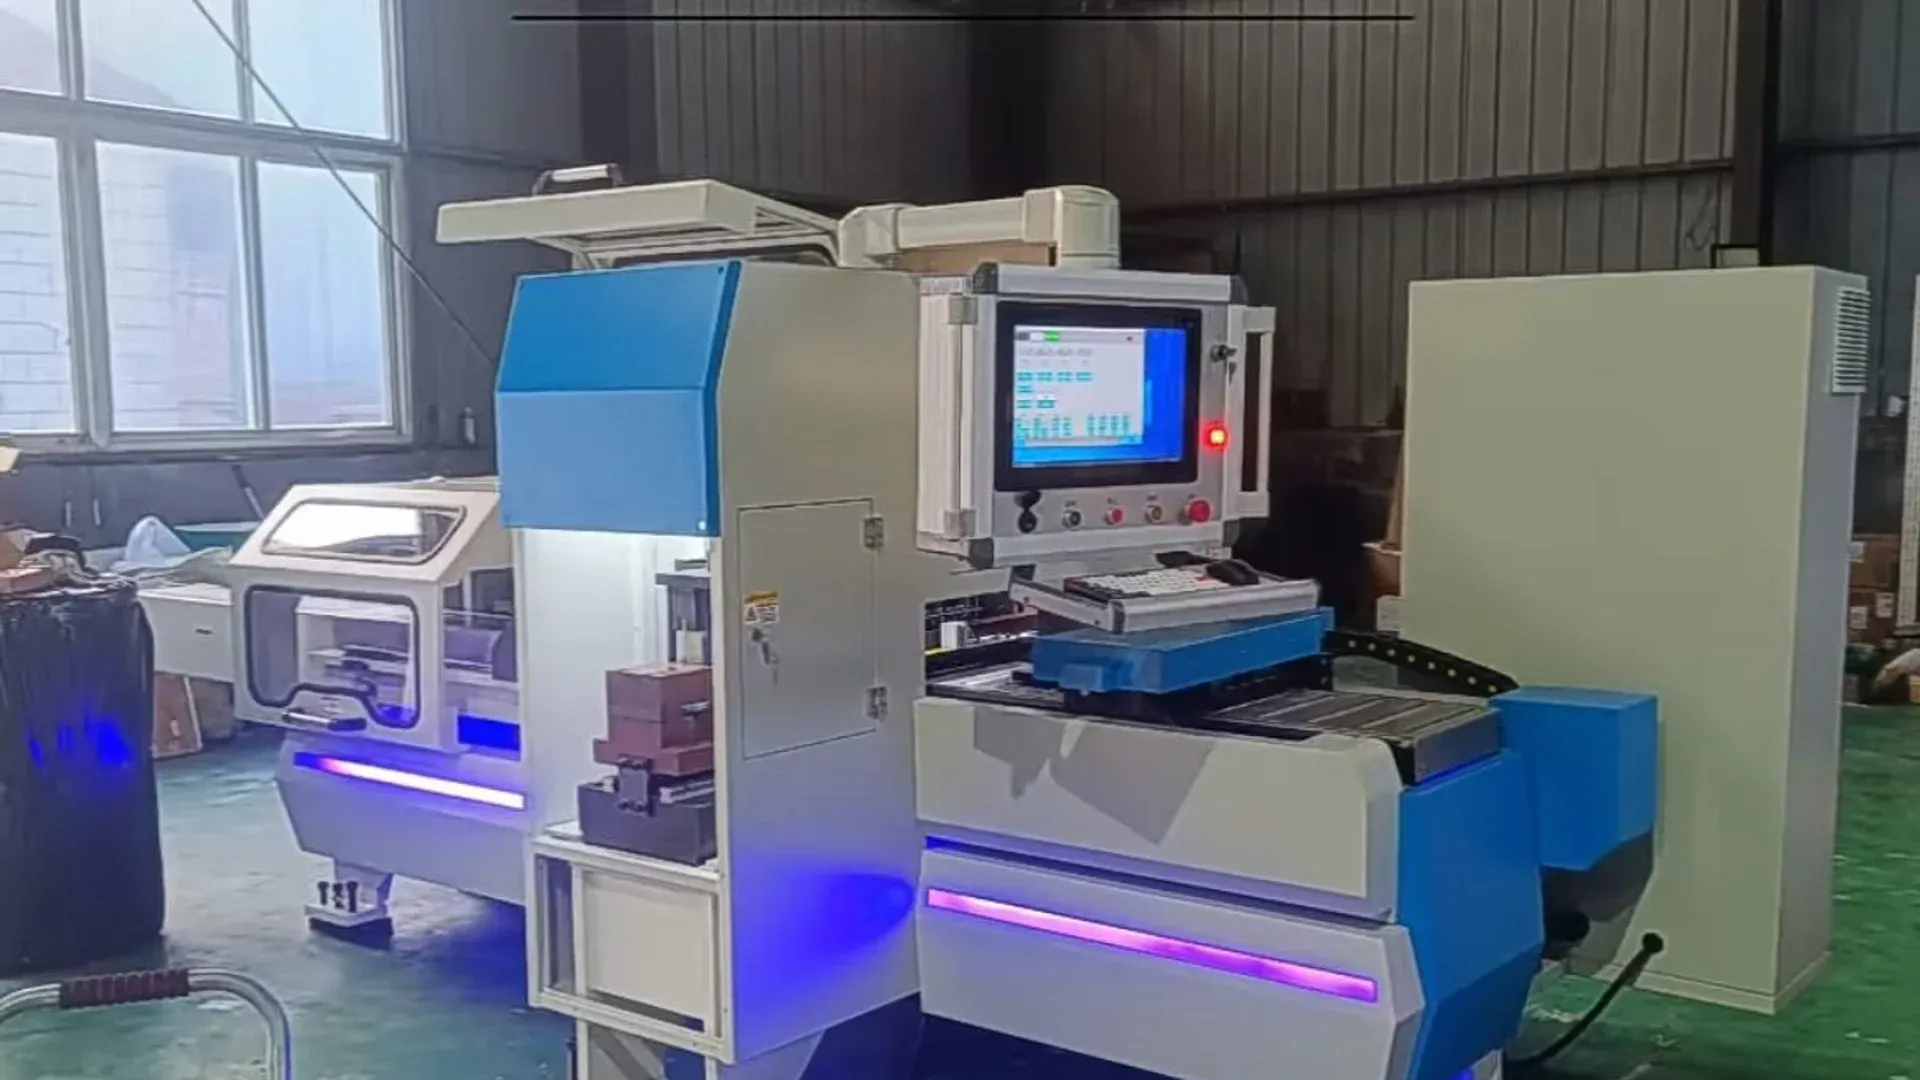
Escolha entre máquina automática e semiautomática identificando onde as pessoas ainda precisam carregar, referenciar, programar, trocar ferramentas, inspecionar, descarregar e recuperar o processo. O rótulo da proposta não define de forma confiável o nível de automação. Uma máquina com posicionamento CNC ainda pode exigir carga manual do material e retirada da peça; uma estação hidráulica motorizada pode ser chamada de automática mesmo quando o operador localiza cada medida.
Para famílias estáveis e repetitivas, alimentação mais automatizada e controle por programa podem reduzir tempo de intervenção e variação. Na produção de painéis com alto mix e baixo volume, troca rápida e tratamento controlado das exceções podem valer mais do que fluxo automático contínuo.
Defina a automação etapa por etapa
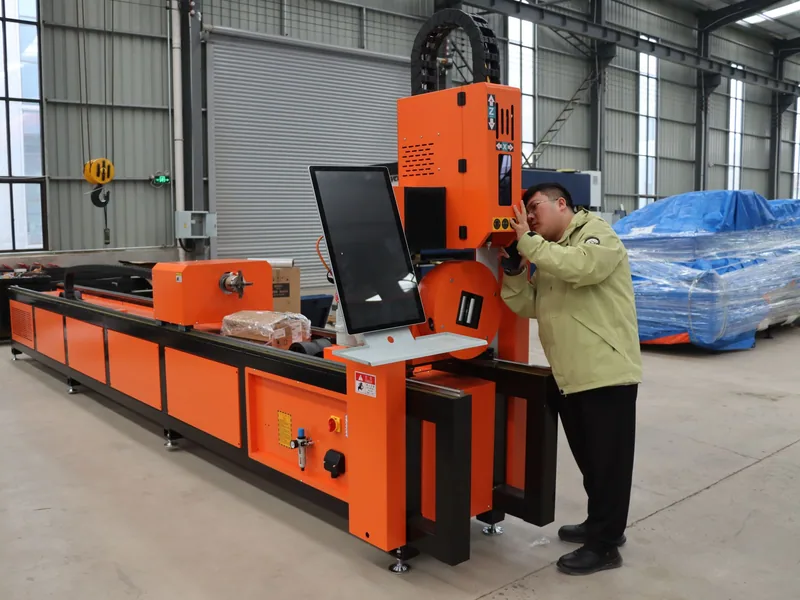
Mapeie a rota desde o desenho liberado até a peça aprovada. Em cada etapa, indique se a execução é manual, assistida, programada ou vinculada automaticamente à etapa anterior.
| Etapa do processo | Exemplo semiautomático | Exemplo com mais automação |
|---|---|---|
| Carregar material | O operador levanta e alinha cada barra | O alimentador motorizado recebe o material em uma posição definida |
| Posicionar o detalhe | Batente manual ou marca visual | Um eixo programado posiciona a barra |
| Selecionar a ferramenta | O operador instala ou indexa a ferramenta | O programa seleciona uma estação instalada na torre |
| Executar a operação | Curso hidráulico acionado | A sequência programada inicia e monitora a operação |
| Tratar a peça acabada | O operador retira e separa | Descarga e identificação são integradas |
| Registrar a produção | Papel ou lançamento manual | Ordem, quantidade, estado e resultado são exportados com identificadores |
Essa descrição permite comparar duas propostas na mesma base e evidencia uma automação parcial que pode ser totalmente adequada. A carga manual não é um problema quando o tamanho do lote e o plano de movimentação não justificam um carregador automático.
Deixe o mix de produtos definir o valor da automação
Levante três medidas por família: quantidade por lote, frequência de troca e taxa de exceção. Exceções incluem revisões de desenho, peças de reposição, matrizes incomuns, retrabalho e materiais que exigem outro método de movimentação.
Equipamentos mais automatizados tendem a gerar valor quando:
- o mesmo material e ferramental permanecem em uso por longas séries;
- os programas se repetem com frequência e têm revisão controlada;
- o processo seguinte consegue consumir a saída em ritmo semelhante;
- carga e descarga automáticas aceitam a geometria do material e da peça pronta;
- o suporte a paradas é compatível com um sistema mais integrado.
Equipamentos flexíveis ou semiautomáticos tendem a continuar competitivos quando:
- os lotes são pequenos e os desenhos mudam com frequência;
- o operador precisa decidir rapidamente como tratar peças especiais;
- material e peças prontas variam além da capacidade de um alimentador padrão;
- o espaço no chão de fábrica é limitado;
- a fábrica precisa ter puncionamento, corte e dobra disponíveis sem uma linha dedicada de grande volume.
O guia de seleção de máquinas para barramentos ajuda a converter os dados das famílias em requisitos de processo antes de discutir o nível de automação.
Compare três arranjos produtivos práticos
Estação multifuncional
Uma máquina 3 em 1 reúne puncionamento, corte e dobra em uma área compacta. A DH303-8P tem três circuitos hidráulicos independentes e estações separadas, mantendo diferentes operações disponíveis ao mesmo tempo. A tela sensível ao toque executa cálculos programados, mas o operador continua responsável pelo material, ferramentas, preparação e transferência da peça.
Esse arranjo atende fábricas que valorizam disponibilidade de processos e trabalho misto. Não é uma linha automática contínua, e sua capacidade deve incluir as pessoas e etapas de inspeção ao redor da máquina.
Puncionamento e corte programados com dobra separada
Uma puncionadeira e cisalha CNC dedicada pode automatizar o posicionamento e as sequências repetitivas, enquanto uma dobradeira separada conforma as peças. Essa arquitetura permite fluxo paralelo e ferramental especializado em cada máquina.
Ela também cria uma transferência. O controle de produção deve manter juntos o blank correto, a revisão do programa e o status de inspeção enquanto as peças passam de uma máquina à outra.
Célula integrada de alta automação
Uma célula mais integrada pode acrescentar carga automática, seleção de ferramenta, descarga, marcação ou transferência de dados de produção. Ela só se justifica quando família de peças, regime de trabalho e modelo de assistência sustentam os mecanismos e dependências adicionais. Exceções podem exigir um modo manual flexível ou uma rota de recuperação.
Cronometre a troca e a aprovação da primeira peça
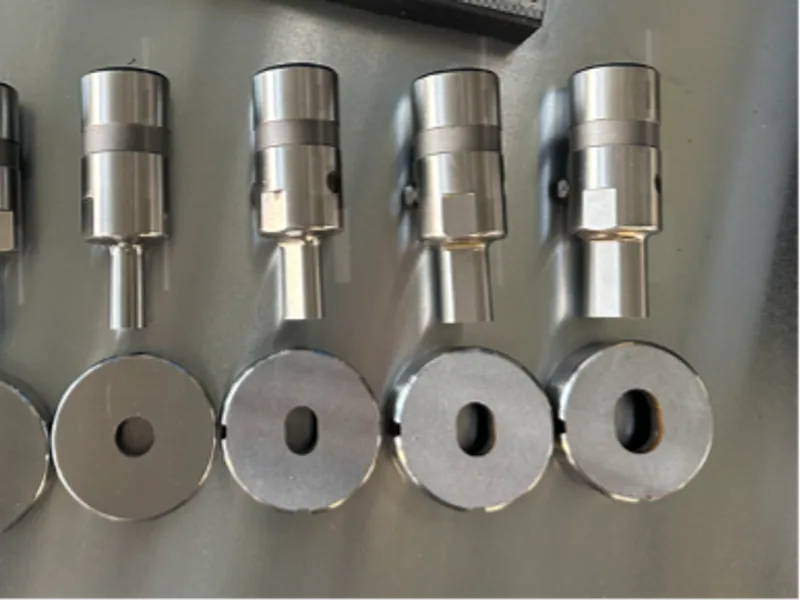
O movimento automático durante uma série repetitiva pode esconder uma partida lenta. No teste do fornecedor, cronometre desde o fim do último lote aprovado até a primeira peça aprovada do lote seguinte. Inclua recuperação do desenho, troca de ferramentas, confirmação do material, liberação do programa e medição.
Use ao menos uma troca que afete puncionamento e dobra. Peça ao operador que recupere o processo após uma parada intencional e confirme que contagem de peças, posição e estado do programa continuam corretos. Se a peça interrompida precisar ser descartada, inclua material e tempo na observação.
O artigo sobre capacidade, tempo de ciclo e OEE mostra como usar observações completas sem supor que todo minuto planejado é produtivo. Uma comparação curta e transparente de cenários é mais útil do que uma calculadora complexa baseada nos ciclos informados pelo fornecedor.
Mantenha a inspeção na rota automatizada
A automação não elimina a aprovação da primeira peça nem a verificação do processo. Ela muda onde as verificações ocorrem e como os resultados ficam associados à ordem.
Defina quais características serão inspecionadas na preparação, durante a produção e na liberação final. Se uma medição gerar correção de offset ou mudança de programa, determine quem aprova e como isso será registrado. Não permita que uma correção automática substitua a evidência necessária para diagnosticar desgaste da ferramenta ou variação do material.
No alto mix, a inspeção pode ser o gargalo real. Uma linha mais rápida que envia mais peças para um único posto de medição manual pode aumentar o estoque em processo sem elevar a saída aprovada.
Avalie paradas e recuperação
Um sistema integrado pode reduzir intervenções de rotina, mas aumentar o efeito da falha de um sensor, alimentador ou componente de rede. Solicite uma análise dos modos de falha vinculada à configuração ofertada.
Para cada elemento crítico, documente:
- o sintoma e as informações de diagnóstico disponíveis ao operador;
- se é possível operar de forma manual ou degradada com segurança;
- o sobressalente, backup ou atendimento necessário;
- as permissões previstas para suporte remoto;
- como programas e parâmetros são restaurados.
O treinamento deve incluir recuperação, não apenas produção normal. O plano de treinamento e comissionamento propõe uma entrega com demonstração prática pelo operador.
Troque o rótulo comercial por verbos de aceitação
Na RFQ, não escreva apenas “totalmente automática”. Declare as funções que o fornecedor deve demonstrar: carregar, identificar, posicionar, selecionar, puncionar, cortar, transferir, dobrar, medir, registrar e recuperar.
Execute um lote repetitivo normal, uma peça de pico e um lote de exceção. Registre toda intervenção do operador e qualquer função simulada em vez de entregue. O nível correto de automação é aquele que produz peças aprovadas nesses cenários com uma carga de suporte que a fábrica consegue administrar.
Equipamento relacionado
Máquina 3 em 1 para processamento de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Qual é a diferença entre uma máquina automática e uma semiautomática para barramentos?
A diferença útil está nas etapas que ainda dependem do operador. Uma semiautomática pode acionar a operação, mas manter carga, posicionamento ou seleção de ferramenta manuais; uma linha mais automatizada pode controlar alimentação, posicionamento, escolha de ferramenta e descarga. A proposta deve discriminar cada função, não apenas usar um rótulo.
Uma máquina de barramentos totalmente automática é sempre mais rápida?
Não. Ela pode ser mais rápida para famílias estáveis e repetitivas, mas mudanças de desenho e ferramenta, lotes curtos, retenções da inspeção e peças fora de padrão podem dominar uma fábrica de alto mix. Compare lotes completos, incluindo preparação e recuperação.
Qual máquina atende produção de alto mix e baixo volume?
Uma estação programável flexível ou multifuncional costuma atender quando a troca rápida e o acesso do operador importam mais que a alimentação contínua. Antes da compra, teste a preparação mais difícil e a aprovação da primeira peça.
Como validar a automação no FAT?
Execute lotes normais, de pico e de exceção. Cronometre carga, programação, trocas de ferramenta, aprovação da primeira peça, produção repetitiva, recuperação de alarmes e descarga. Registre toda intervenção manual e qualquer recurso ignorado ou simulado.