
Otomatik veya yarı otomatik bara makinesi: ürün karmasına göre seçin
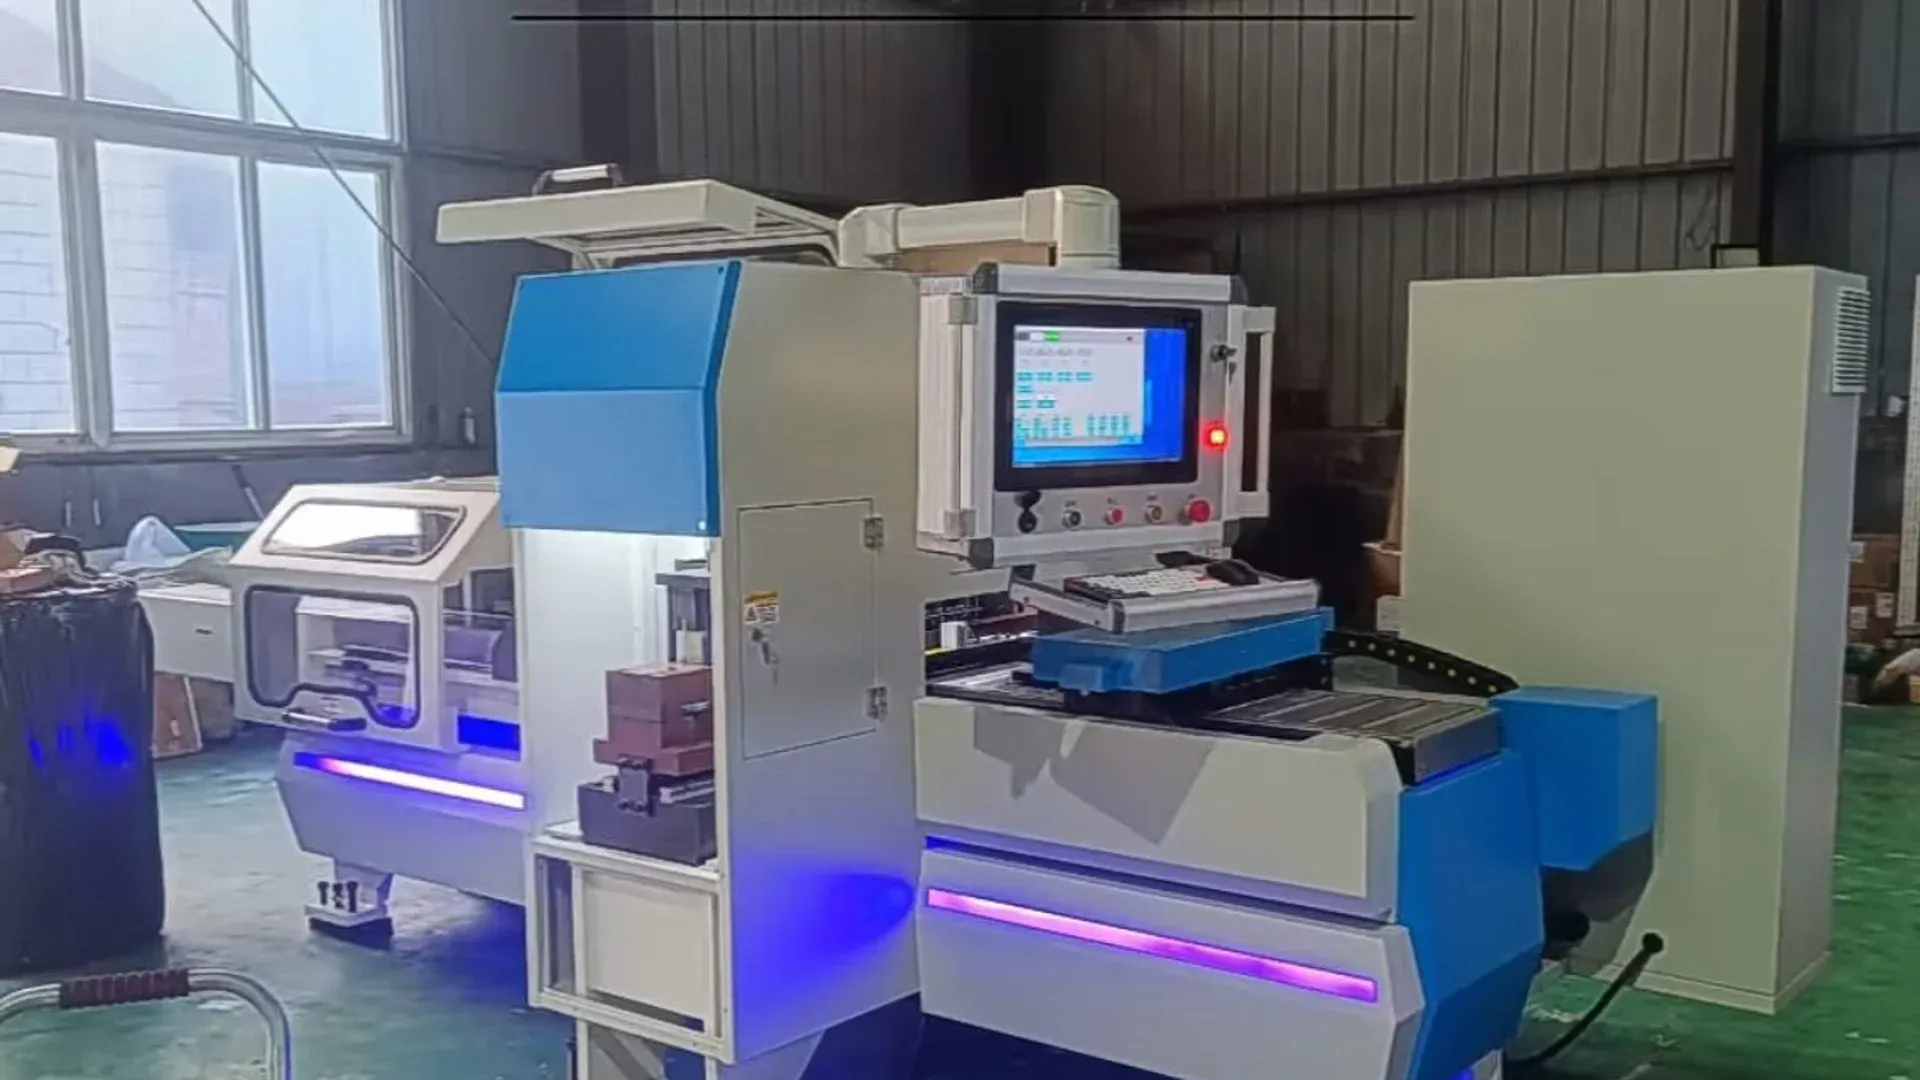
Otomatik veya yarı otomatik bara makinesini seçerken insanların hâlâ nerede yükleme, referanslama, programlama, takım değiştirme, kontrol, boşaltma ve süreç toparlama yaptığını belirleyin. Teklifteki adlandırma otomasyon seviyesini güvenilir biçimde göstermez. CNC konumlandırmalı bir makine yine de ham malzemenin elle yüklenmesini ve parçanın elle alınmasını isteyebilir; her ölçüyü operatör belirlediği hâlde motorlu hidrolik bir istasyon otomatik olarak adlandırılabilir.
Kararlı ve tekrarlı ürün ailelerinde daha otomatik besleme ve program kontrolü, müdahale süresini ve değişkenliği azaltabilir. Yüksek çeşit ve düşük adetli pano üretiminde ise hızlı değişim ve istisnaların kontrollü yönetimi, kesintisiz otomatik akıştan daha değerli olabilir.
Otomasyonu her proses adımı için tanımlayın
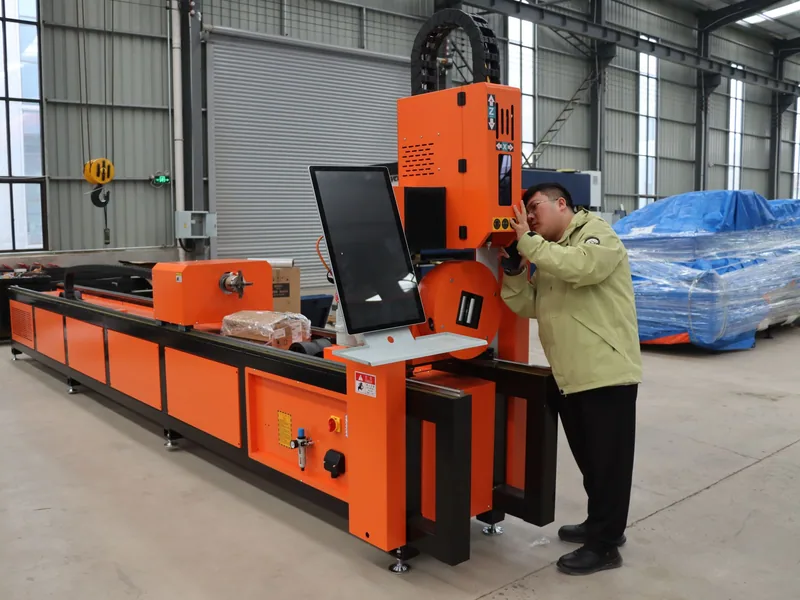
Onaylanmış teknik resimden kabul edilmiş parçaya kadar rotayı çıkarın. Her adımın manuel, destekli, programlı ya da önceki adıma otomatik bağlı olduğunu işaretleyin.
| Proses adımı | Yarı otomatik örnek | Daha otomatik örnek |
|---|---|---|
| Malzemeyi yükleme | Operatör her barayı kaldırır ve hizalar | Motorlu besleyici tanımlı giriş konumundan malzemeyi alır |
| Özelliği konumlama | Manuel dayama veya gözle işaret | Programlı eksen barayı konumlandırır |
| Takımı seçme | Operatör takımı takar veya indeksler | Program, kurulu taret istasyonunu seçer |
| İşlemi yürütme | Kumanda edilen hidrolik strok | Programlı sıra işlemi başlatır ve izler |
| Bitmiş parçayı ele alma | Operatör çıkarır ve ayırır | Tahliye ve tanımlama sisteme entegredir |
| Üretimi kaydetme | Kâğıt kayıt veya elle giriş | İş, adet, durum ve sonuç kimlikleriyle dışa aktarılır |
Bu tarif iki teklifi karşılaştırılabilir hâle getirir ve tamamen uygun olabilecek kısmi otomasyonu da görünür kılar. Parti büyüklüğü ve taşıma planı otomatik yükleyiciyi gerektirmiyorsa malzemenin operatör tarafından yüklenmesinde sakınca yoktur.
Otomasyonun değerini ürün karması belirlesin
Her parça ailesi için üç ölçü oluşturun: parti adedi, değişim sıklığı ve istisna oranı. İstisna işleri; resim revizyonlarını, yedek parçaları, özel kalıpları, yeniden işlemeyi ve farklı taşıma yöntemi isteyen malzemeleri kapsar.
Daha otomatik ekipman şu koşullarda değer yaratma eğilimindedir:
- aynı malzeme ve takımlar uzun seriler boyunca kullanılıyorsa;
- parça programları sık tekrarlanıyor ve revizyon kontrollü tutuluyorsa;
- sonraki proses çıkışı benzer hızda tüketebiliyorsa;
- otomatik yükleme ve boşaltma, stok ve bitmiş parça geometrisine uyuyorsa;
- duruş desteği daha bütünleşik sistemi karşılayacak güçteyse.
Esnek veya yarı otomatik ekipman şu koşullarda rekabetçi kalma eğilimindedir:
- partiler küçük ve resimler sık değişiyorsa;
- özel parçalar için operatörün hızlı karar vermesi gerekiyorsa;
- ham ve bitmiş geometriler standart besleyicinin sınırlarını aşıyorsa;
- fabrika alanı kısıtlıysa;
- özel bir yüksek hacim hattı olmadan delme, kesme ve bükme işlemlerine erişim gerekiyorsa.
Bara makinesi seçim rehberi, otomasyon seviyesi görüşülmeden önce parça ailesi verilerini proses gerekliliklerine dönüştürmeye yardımcı olur.
Üç pratik üretim düzenini karşılaştırın
Çok işlevli istasyon
3’ü 1 arada bir makine delme, kesme ve bükmeyi kompakt bir çalışma alanına toplar. DH303-8P üç bağımsız hidrolik devreye ve ayrı istasyonlara sahiptir; böylece farklı işlemler aynı anda kullanılabilir. Dokunmatik ekran programlı hesaplamaları destekler, ancak malzeme, takım, kurulum ve parça aktarımını operatör yönetir.
Bu düzen proses erişilebilirliğine ve karma işe önem veren fabrikalara uygundur. Sürekli otomatik bir hat değildir; kapasite hesabı çevresindeki insan ve kontrol adımlarını içermelidir.
Ayrı bükme ile programlı delme ve kesme
Özel bir CNC bara delme ve kesme makinesi özellik konumlandırmasını ve tekrarlı işlem sıralarını otomatikleştirirken, biçimlendirilmiş parçaları ayrı bir bükme makinesi işler. Bu mimari paralel akışa imkân verir ve her makinenin özel takımlar kullanmasını sağlar.
Ancak bir aktarım noktası oluşturur. Parçalar makineler arasında ilerlerken doğru ham parça, program revizyonu ve kontrol durumu birlikte tutulmalıdır.
Bütünleşik yüksek otomasyon hücresi
Daha bütünleşik bir hücre otomatik yükleme, takım seçimi, tahliye, markalama veya üretim verisi aktarımı ekleyebilir. Ancak parça ailesi, çalışma yoğunluğu ve servis modeli ek mekanizma ve bağımlılıkları karşılıyorsa gerekçelidir. İstisnalar için esnek bir manuel geçiş veya toparlanma rotası gerekebilir.
Değişimi ve ilk parça onayını süreyle ölçün
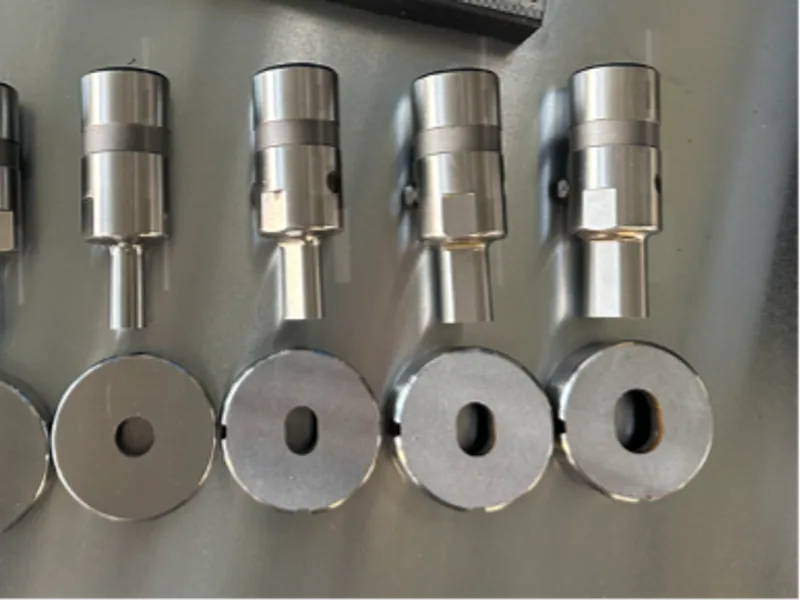
Tekrarlı seri sırasındaki otomatik hareket, yavaş başlangıcı gizleyebilir. Tedarikçi denemesinde bir kabul edilmiş partinin bitiminden sonraki partinin ilk kabul edilmiş parçasına kadar geçen süreyi ölçün. Resme erişim, takım değişimi, malzeme doğrulama, programın serbest bırakılması ve ölçümü dâhil edin.
Hem delmeyi hem bükmeyi etkileyen en az bir değişim kullanın. Operatörden kasıtlı bir duruşun ardından süreci toparlamasını isteyin; parça sayacı, konum ve program durumunun doğru kaldığını doğrulayın. Yarıda kalan parçanın hurdaya ayrılması gerekiyorsa bu malzeme ve süreyi gözleme ekleyin.
Kapasite, çevrim süresi ve OEE makalesi, planlanan her dakikayı üretken saymadan tam gözlemlerin nasıl kullanılacağını açıklar. Kısa ve şeffaf bir senaryo karşılaştırması, tedarikçinin çevrim iddialarından oluşturulmuş karmaşık bir hesaplayıcıdan daha yararlıdır.
Kontrolü otomatik rotanın içinde tutun
Otomasyon ilk parça onayını veya proses doğrulamasını ortadan kaldırmaz. Kontrollerin nerede yapıldığını ve sonuçların işle nasıl ilişkilendirildiğini değiştirir.
Kurulumda, üretim sırasında ve son serbest bırakmada hangi özelliklerin kontrol edileceğini tanımlayın. Bir ölçüm ofset ya da program değişikliğine yol açarsa bunu kimin onaylayacağını ve nasıl kaydedileceğini belirtin. Otomatik düzeltmenin takım aşınması veya malzeme değişkenliğini teşhis etmek için gereken kanıtın üzerine yazmasına izin vermeyin.
Yüksek çeşit üretiminde asıl darboğaz kontrol olabilir. Tek bir manuel ölçüm istasyonuna daha fazla parça getiren hızlı bir hat, kabul edilmiş çıkışı artırmadan proses içi stoku büyütebilir.
Duruşu ve toparlanmayı değerlendirin
Bütünleşik sistem rutin müdahaleyi azaltabilir, ancak tek bir sensör, besleyici veya ağ bileşeni arızasının etkisini büyütebilir. Teklif edilen konfigürasyona bağlı bir arıza türleri değerlendirmesi isteyin.
Her kritik unsur için şunları belgeleyin:
- belirtiyi ve operatöre sunulan teşhis bilgisini;
- güvenli kısıtlı veya manuel çalışmanın mümkün olup olmadığını;
- gereken yedek parça, yedekleme veya servis işlemini;
- uzaktan destek için öngörülen izinleri;
- program ve parametrelerin nasıl geri yüklendiğini.
Eğitim yalnızca normal üretimi değil, toparlanmayı da kapsamalıdır. Operatör eğitimi ve devreye alma planı bu devir için operatörün uygulayarak gösterdiği bir yapı sunar.
Pazarlama etiketini kabul fiilleriyle değiştirin
RFQ belgesine yalnızca “tam otomatik” yazmayın. Tedarikçinin göstermesi gereken işlevleri belirtin: yükle, tanımla, konumlandır, seç, del, kes, aktar, bük, ölç, kaydet ve toparla.
Normal tekrarlı parti, yoğun dönemi temsil eden parça ve istisna partisi çalıştırın. Her operatör müdahalesini ve teslim edilmek yerine benzetilen her işlevi kaydedin. Doğru otomasyon seviyesi, fabrikanın yönetebileceği destek yüküyle bu senaryolarda kabul edilmiş parça üreten seviyedir.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Otomatik ve yarı otomatik bara makinesi arasındaki fark nedir?
Pratik fark, hangi adımlarda hâlâ operatöre ihtiyaç olduğudur. Yarı otomatik makine işlemi güçle yaparken yükleme, konumlama veya takım seçimini elle bırakabilir; daha otomatik bir hat besleme, konumlama, takım seçimi ve tahliyeyi kontrol edebilir. Teklif yalnızca bir etiket kullanmak yerine her işlevi ayrı ayrı belirtmelidir.
Tam otomatik bara makinesi her zaman daha hızlı mıdır?
Hayır. Kararlı ve tekrarlı ürünlerde daha hızlı olabilir; ancak ürün çeşitliliği yüksek fabrikalarda resim ve takım değişimleri, kısa partiler, kalite beklemeleri ve istisna parçalar baskın olabilir. Kurulum ve toparlanma dâhil eksiksiz partileri karşılaştırın.
Yüksek çeşit, düşük adet üretime hangi bara makinesi uygundur?
Sürekli beslemeden çok hızlı değişim ve operatör erişimi önemliyse esnek, programlanabilir veya çok işlevli bir istasyon genellikle uygundur. Satın almadan önce en zor kurulumu ve ilk parça onayını deneyin.
Bara otomasyonu FAT sırasında nasıl kabul edilmelidir?
Normal, yoğun ve istisna partilerini çalıştırın. Yükleme, programlama, takım değişimi, ilk parça onayı, tekrarlı üretim, alarmdan toparlanma ve boşaltma sürelerini ölçün. Her manuel müdahaleyi, atlanan veya benzetilen her işlevi kaydedin.