
Máquinas para barras automáticas o semiautomáticas: decida por su mix
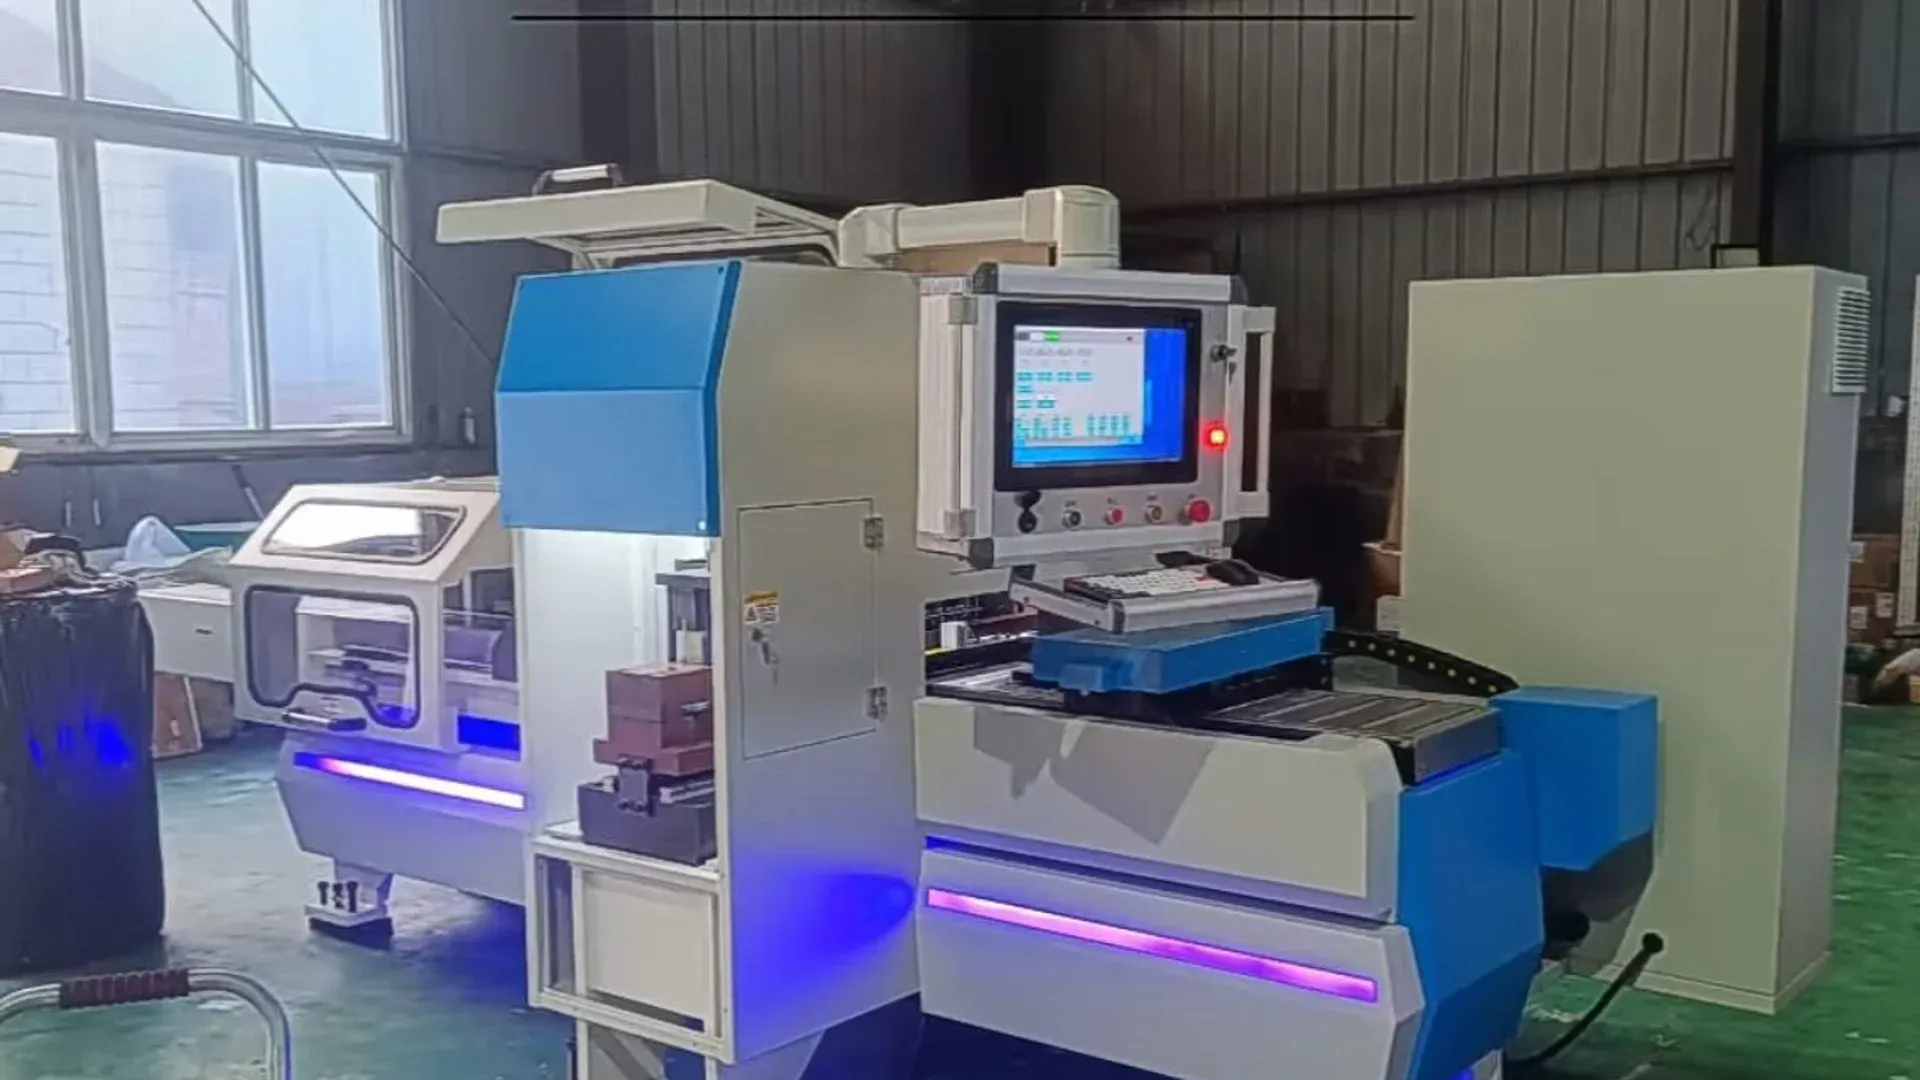
Elija una máquina para barras automática o semiautomática identificando en qué puntos siguen interviniendo las personas: carga, toma de referencias, programación, cambio de útiles, inspección, descarga y recuperación del proceso. La denominación comercial no define por sí sola el nivel de automatización. Una máquina con posicionamiento CNC puede exigir carga manual del material y retirada manual de las piezas; una estación hidráulica motorizada puede venderse como automática aunque el operario determine cada cota.
Cuando las familias son estables y repetitivas, una alimentación más automatizada y el control por programa pueden reducir manipulación y variación. En la fabricación de cuadros con mucha variedad y poco volumen, la rapidez de cambio y el tratamiento controlado de excepciones pueden aportar más que un flujo automático continuo.
Defina la automatización operación por operación
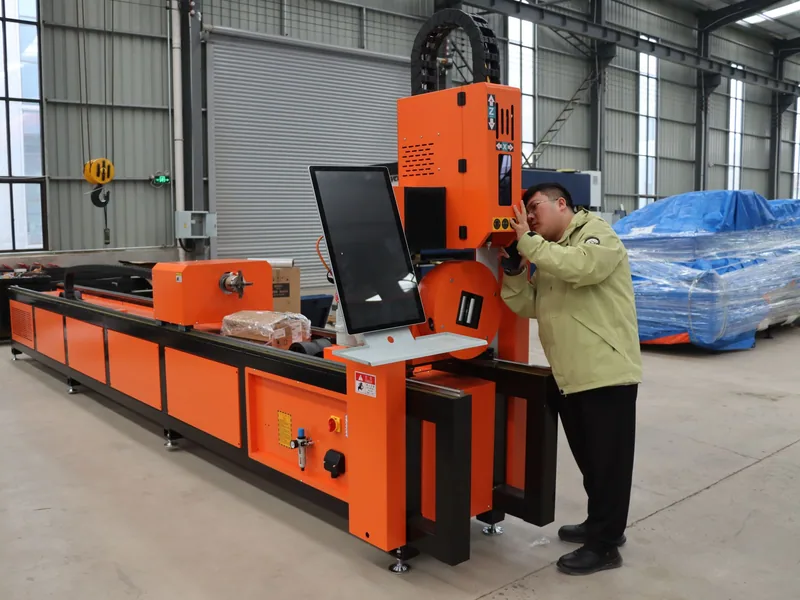
Trace la ruta desde la liberación del plano hasta la aceptación de la pieza. En cada paso indique si es manual, asistido, programado o enlazado automáticamente con el anterior.
| Etapa del proceso | Ejemplo semiautomático | Ejemplo con mayor automatización |
|---|---|---|
| Cargar material | El operario levanta y alinea cada barra | El alimentador motorizado recibe el material desde una posición definida |
| Posicionar una característica | Tope manual o marca visual | Un eje programado posiciona la barra |
| Seleccionar útil | El operario monta o indexa el útil | El programa selecciona una estación instalada en la torreta |
| Ejecutar la operación | Carrera hidráulica accionada | La secuencia programada inicia y supervisa la operación |
| Manipular la pieza terminada | El operario retira y clasifica | La descarga y la identificación están integradas |
| Registrar la producción | Papel o entrada manual | Trabajo, cantidad, estado y resultado se exportan con identificadores |
Esta descripción permite comparar dos ofertas sobre la misma base y deja visible una automatización parcial que puede ser perfectamente adecuada. La carga manual no es un defecto si el tamaño de lote y el plan de manipulación no justifican un cargador automático.
Deje que el mix de producto determine el valor de la automatización
Calcule tres datos por familia: cantidad por lote, frecuencia de cambio e índice de excepciones. Las excepciones incluyen revisiones de plano, repuestos, matrices poco habituales, retrabajos y materiales que exigen otro método de manipulación.
Una solución más automatizada suele crear valor cuando:
- el mismo material y los mismos útiles permanecen durante tiradas largas;
- los programas se repiten con frecuencia y están sometidos a control de revisiones;
- el proceso posterior puede consumir la salida a un ritmo parecido;
- la carga y descarga automáticas admiten la geometría del material y de las piezas;
- el soporte ante averías es suficiente para un sistema más integrado.
Una solución flexible o semiautomática suele seguir siendo competitiva cuando:
- los lotes son pequeños y los planos cambian a menudo;
- un operario debe decidir con rapidez cómo tratar piezas especiales;
- las geometrías de entrada o salida quedan fuera del alcance de un alimentador estándar;
- el espacio de planta es limitado;
- el taller necesita disponer de punzonado, cizallado y doblado sin instalar una línea dedicada de gran volumen.
La guía de selección de máquinas para barras ayuda a convertir los datos de cada familia en requisitos de proceso antes de discutir el grado de automatización.
Compare tres configuraciones de producción reales
Estación multifunción
Una máquina 3 en 1 reúne punzonado, cizallado y doblado en una zona de trabajo compacta. La estación DH303-8P dispone de tres circuitos hidráulicos independientes y puestos separados, de modo que las operaciones pueden estar disponibles simultáneamente. La pantalla táctil permite cálculos programados, pero el operario sigue gestionando el material, los útiles, la preparación y el traslado de piezas.
Esta configuración encaja en talleres que valoran la disponibilidad de varios procesos y el trabajo mixto. No es una línea automática continua; su capacidad debe incluir las personas y las inspecciones que la rodean.
Punzonado y cizallado programados con doblado independiente
Una punzonadora-cizalla CNC específica puede automatizar el posicionamiento y las secuencias repetitivas, mientras una dobladora independiente conforma las piezas. Esta arquitectura permite un flujo en paralelo y que cada máquina conserve útiles especializados.
También crea un punto de transferencia. El control de producción debe mantener unidos el bruto correcto, la revisión de programa y el estado de inspección mientras la pieza pasa de una máquina a otra.
Célula integrada de alta automatización
Una célula más integrada puede añadir carga automática, selección de útiles, descarga, marcado o transferencia de datos de producción. Solo se justifica si la familia de piezas, el régimen de trabajo y el modelo de servicio sostienen los mecanismos y dependencias adicionales. Para las excepciones puede ser necesaria una ruta de recuperación o un modo manual flexible.
Cronometre el cambio y la aprobación de primera pieza
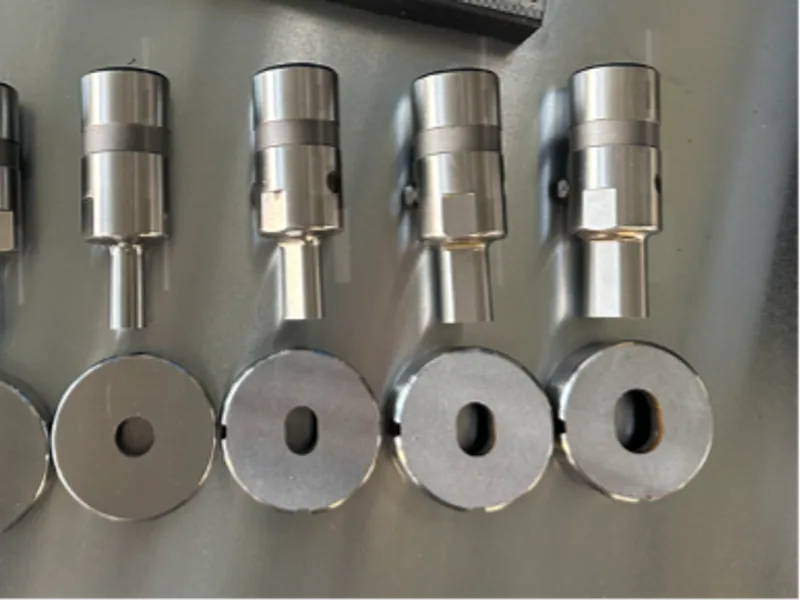
El movimiento automático durante una serie repetitiva puede ocultar un arranque lento. En la prueba del proveedor, mida desde el final del último lote aceptado hasta la primera pieza aceptada del siguiente. Incluya recuperación del plano, cambio de útiles, confirmación de material, liberación del programa y medición.
Utilice al menos un cambio que afecte tanto al punzonado como al doblado. Pida al operario que recupere el proceso después de una parada intencionada y confirme que el contador de piezas, la posición y el estado del programa siguen siendo correctos. Si una pieza interrumpida debe desecharse, incluya ese material y ese tiempo en la observación.
El artículo sobre capacidad, tiempo de ciclo y OEE explica cómo utilizar observaciones completas sin suponer que todos los minutos planificados son productivos. Una comparación breve y transparente de escenarios resulta más útil que una calculadora compleja basada en ciclos declarados por el proveedor.
Mantenga la inspección dentro de la ruta automatizada
La automatización no elimina la aprobación de primera pieza ni la verificación del proceso. Cambia el lugar donde se realizan los controles y la forma de asociar los resultados con el trabajo.
Defina qué características se inspeccionan durante la preparación, la producción y la liberación final. Si una medición genera una corrección o un cambio de programa, determine quién lo aprueba y cómo se registra. No permita que una corrección automática sobrescriba la evidencia necesaria para diagnosticar desgaste del útil o variación del material.
En trabajos de alta variedad, la inspección puede ser el verdadero cuello de botella. Una línea más rápida que entrega más piezas a un único puesto de medición manual puede aumentar el trabajo en curso sin elevar la producción aceptada.
Evalúe las paradas y la recuperación
Un sistema integrado puede reducir la manipulación rutinaria, pero amplificar el efecto del fallo de un sensor, un alimentador o un componente de red. Solicite un análisis de modos de fallo aplicado a la configuración ofertada.
Para cada elemento crítico, documente:
- el síntoma y la información de diagnóstico disponible para el operario;
- si es posible un funcionamiento seguro degradado o manual;
- el repuesto, respaldo o servicio necesario;
- los permisos previstos para asistencia remota;
- cómo se restauran programas y parámetros.
La formación debe cubrir la recuperación, no solo la producción normal. El plan de formación y puesta en marcha propone una entrega basada en la demostración práctica del operario.
Sustituya la etiqueta comercial por verbos de aceptación
En la RFQ no escriba únicamente «totalmente automática». Enumere las funciones que el proveedor deberá demostrar: cargar, identificar, posicionar, seleccionar, punzonar, cizallar, transferir, doblar, medir, registrar y recuperar.
Ejecute un lote repetitivo normal, una pieza punta y un lote de excepción. Registre cada intervención del operario y cualquier función simulada en lugar de entregada. El grado de automatización correcto es el que produce piezas aceptadas en esos escenarios con una carga de soporte que la planta pueda asumir.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué diferencia hay entre una máquina para barras automática y una semiautomática?
La diferencia útil está en las tareas que aún dependen del operario. Una máquina semiautomática puede accionar el proceso, pero conservar la carga, el posicionamiento o la selección de útiles manuales; una línea más automatizada puede controlar alimentación, posicionamiento, selección de útil y descarga. La oferta debe detallar cada función, no limitarse a una etiqueta.
¿Una máquina para barras totalmente automática siempre es más rápida?
No. Puede ser más rápida con familias estables y repetitivas, pero en una planta de alta variedad pueden dominar los cambios de plano y útil, los lotes cortos, las retenciones de inspección y las piezas especiales. Compare lotes completos con preparación, cambio y recuperación incluidos.
¿Qué máquina conviene para alta variedad y bajo volumen?
Una estación programable flexible o multifunción suele encajar cuando importan más el cambio rápido y el acceso del operario que la alimentación continua. Antes de comprar, pruebe el cambio más exigente y la aprobación de la primera pieza.
¿Cómo se valida la automatización durante el FAT?
Ejecute lotes normales, punta y de excepción. Cronometre carga, programación, cambios de útil, aprobación de primera pieza, producción repetitiva, recuperación de alarmas y descarga. Registre cada intervención manual y cualquier función omitida o simulada.