
ماكينة قضبان توصيل آلية أم شبه آلية؟ مزيج المنتجات هو الفيصل
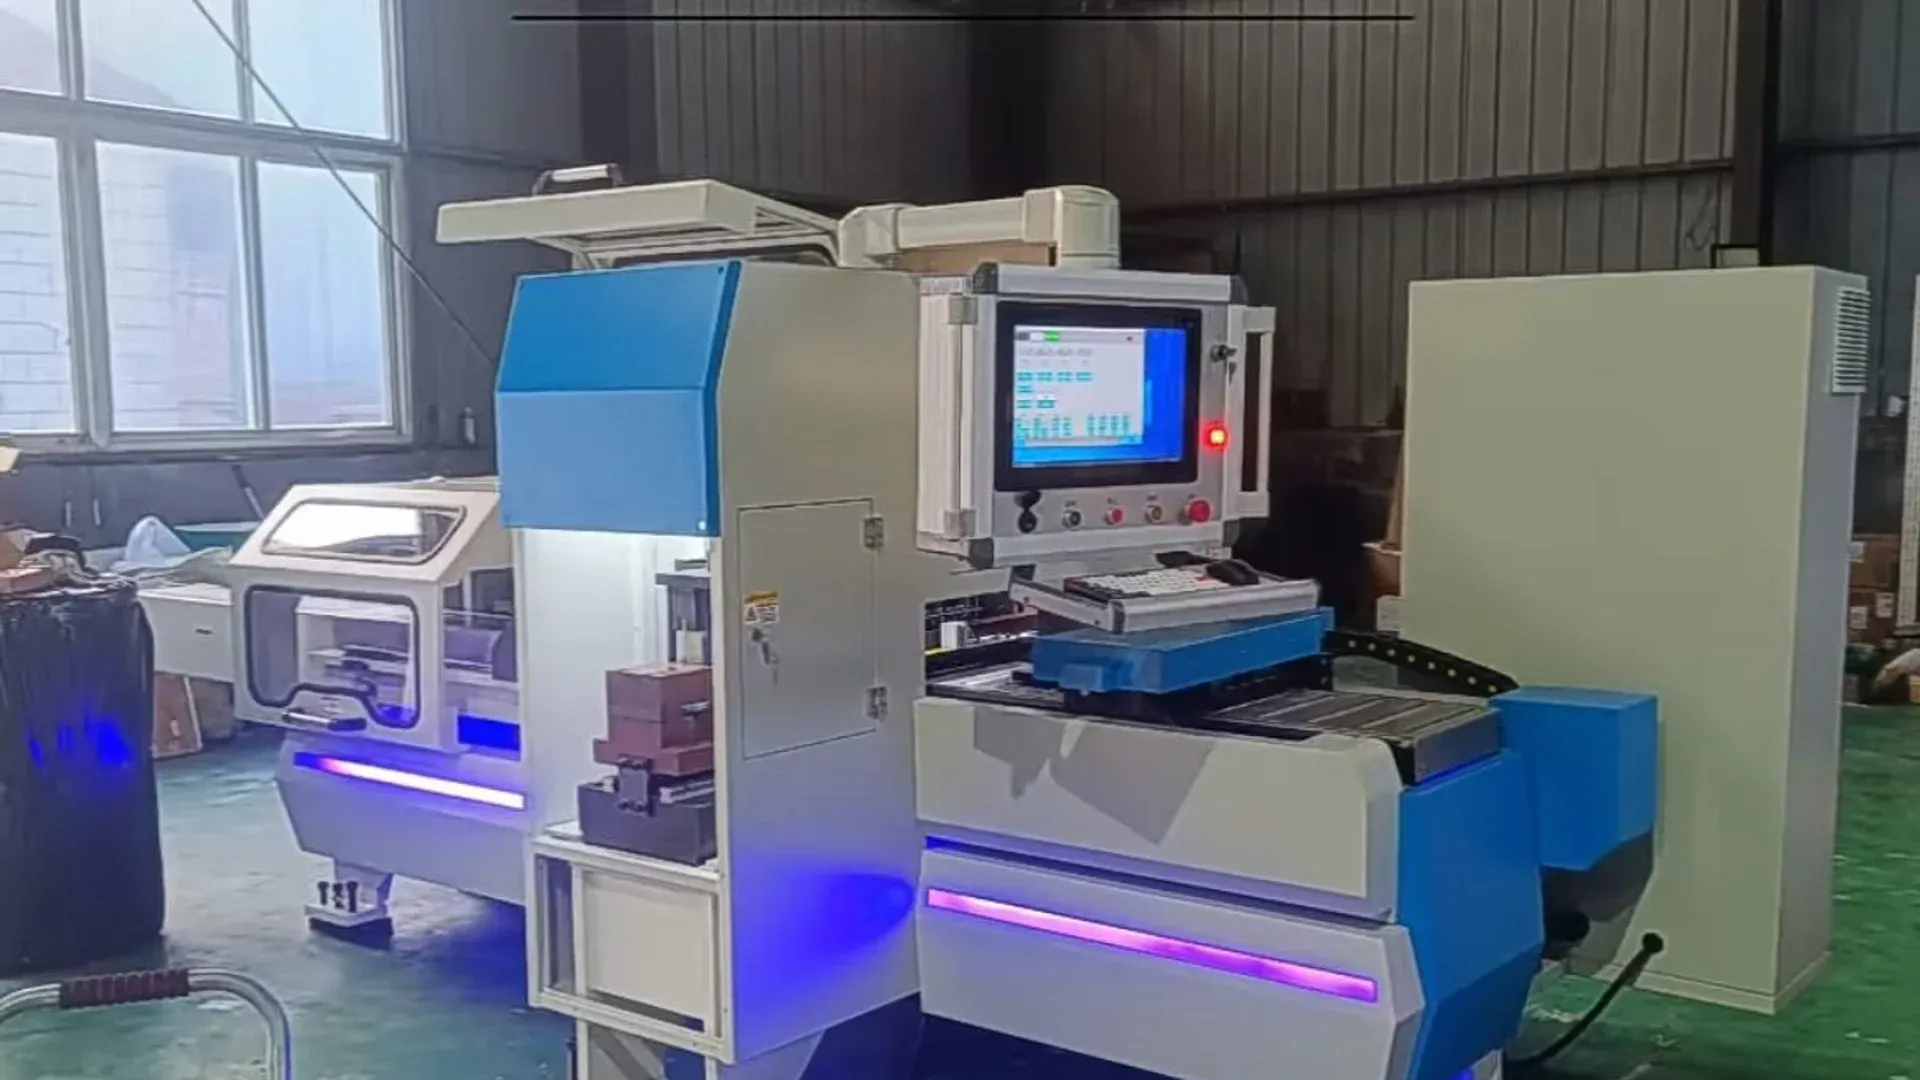
اختر بين ماكينة قضبان توصيل آلية وشبه آلية بعد تحديد المواضع التي ما زال الأشخاص فيها يحملون المادة ويحددون مرجعها ويبرمجون ويغيرون العِدد ويفحصون ويفرغون ويستعيدون العملية. لا تصف التسمية الواردة في العرض مستوى الأتمتة وصفاً موثوقاً. فقد تتطلب ماكينة ذات تموضع CNC تحميل الخام وسحب القطعة يدوياً، وقد تسمى محطة هيدروليكية مزودة بالطاقة «آلية» رغم أن المشغل يحدد كل بُعد.
مع عائلات المنتجات المستقرة والمتكررة يمكن للتغذية الأكثر أتمتة والتحكم بالبرنامج أن يقللا زمن التدخل والتباين. أما في مصانع اللوحات كثيرة التنوع وقليلة الكمية، فقد تكون سرعة تغيير التجهيز والتعامل المنضبط مع الاستثناءات أهم من التدفق الآلي المستمر.
عرّف الأتمتة خطوة بخطوة
ارسم المسار من إصدار الرسم إلى قبول القطعة. وبيّن في كل خطوة هل هي يدوية أم مساعدة أم مبرمجة أم مرتبطة آلياً بالخطوة السابقة.
| خطوة العملية | مثال شبه آلي | مثال أكثر أتمتة |
|---|---|---|
| تحميل الخام | يرفع المشغل كل قضيب ويحاذيه | تستقبل وحدة تغذية مدفوعة الخام من موضع دخول محدد |
| تموضع المعلم | مصد يدوي أو علامة مرئية | يضع محور مبرمج القضيب في موضعه |
| اختيار العِدّة | يركب المشغل العِدّة أو يفهرسها | يختار البرنامج محطة مركبة في البرج |
| تنفيذ العملية | شوط هيدروليكي يشغله المشغل | يبدأ التسلسل المبرمج العملية ويراقبها |
| مناولة القطعة المكتملة | يسحب المشغل القطعة ويفرزها | التفريغ والتعريف مدمجان في المنظومة |
| تسجيل الإنتاج | سجل ورقي أو إدخال يدوي | تُصدّر المهمة والكمية والحالة والنتيجة مع معرّفاتها |
يجعل هذا الوصف عرضين قابلين للمقارنة، ويكشف أيضاً أتمتة جزئية قد تكون مناسبة تماماً. لا عيب في تحميل الخام يدوياً إذا كان حجم الدفعة وخطة المناولة لا يبرران التحميل الآلي.
اجعل مزيج المنتجات يحدد قيمة الأتمتة
أنشئ ثلاثة مقاييس لكل عائلة: كمية الدفعة، وتكرار تغيير التجهيز، ونسبة الاستثناءات. وتشمل الاستثناءات تغييرات الرسم وقطع الغيار والقوالب غير المعتادة وإعادة التشغيل والمواد التي تتطلب طريقة مناولة مختلفة.
تميل المعدات الأكثر أتمتة إلى إضافة قيمة عندما:
- تبقى المادة والعِدد نفسها في الاستخدام خلال تشغيلات طويلة؛
- تتكرر برامج القطع كثيراً وتخضع مراجعاتها للضبط؛
- تستطيع العملية التالية استهلاك الناتج بمعدل قريب؛
- يلائم التحميل والتفريغ الآليان هندسة الخام والقطعة المكتملة؛
- تكون مساندة الأعطال كافية للمنظومة الأكثر تكاملاً.
وتميل المعدات المرنة أو شبه الآلية إلى الاحتفاظ بقدرتها التنافسية عندما:
- تكون الدفعات صغيرة والرسومات كثيرة التغيير؛
- يحتاج المشغل إلى اتخاذ قرار سريع بشأن القطع الخاصة؛
- تتجاوز أشكال الخام والقطع المكتملة نطاق وحدة التغذية القياسية؛
- تكون مساحة المصنع محدودة؛
- يحتاج المصنع إلى التثقيب والقص والثني من دون خط مخصص للإنتاج الكبير.
يساعد دليل اختيار ماكينة قضبان التوصيل على تحويل بيانات عائلات القطع إلى متطلبات للعملية قبل مناقشة مستوى الأتمتة.
قارن ثلاثة ترتيبات إنتاج عملية
محطة متعددة الوظائف
تجمع ماكينة 3 في 1 التثقيب والقص والثني في مساحة عمل صغيرة. وتضم DH303-8P ثلاث دوائر هيدروليكية مستقلة ومحطات منفصلة، فتظل عمليات مختلفة متاحة في الوقت نفسه. تدعم شاشة اللمس الحسابات المبرمجة، لكن المشغل يظل مسؤولاً عن الخام والعِدد والتجهيز ونقل القطعة.
يناسب هذا الترتيب المصنع الذي يقدر إتاحة العمليات والعمل المختلط. وهو ليس خطاً آلياً مستمراً، لذلك يجب أن يشمل حساب طاقته الأشخاص وخطوات الفحص المحيطة به.
تثقيب وقص مبرمجان مع ثني منفصل
يمكن لماكينة CNC مخصصة للتثقيب والقص أتمتة تموضع المعالم وتسلسلات التشغيل المتكررة، بينما تنفذ ماكينة ثني منفصلة تشكيل القطع. يدعم هذا البناء التدفق المتوازي ويتيح لكل ماكينة استخدام عِدد متخصصة.
لكنه ينشئ نقطة تسليم. ويجب أن يحافظ ضبط الإنتاج على ارتباط القطعة الخام الصحيحة ومراجعة البرنامج وحالة الفحص خلال انتقال القطع بين الماكينات.
خلية متكاملة عالية الأتمتة
يمكن للخلية الأكثر تكاملاً إضافة التحميل الآلي واختيار العِدّة والتفريغ والتعليم أو نقل بيانات الإنتاج. ولا تُبرر إلا عندما تدعم عائلة القطع ودورة التشغيل ونموذج الخدمة الآليات والاعتماديات الإضافية. وقد تحتاج الاستثناءات إلى مسار مرن للتشغيل اليدوي أو التعافي.
قِس زمن تغيير التجهيز واعتماد أول قطعة
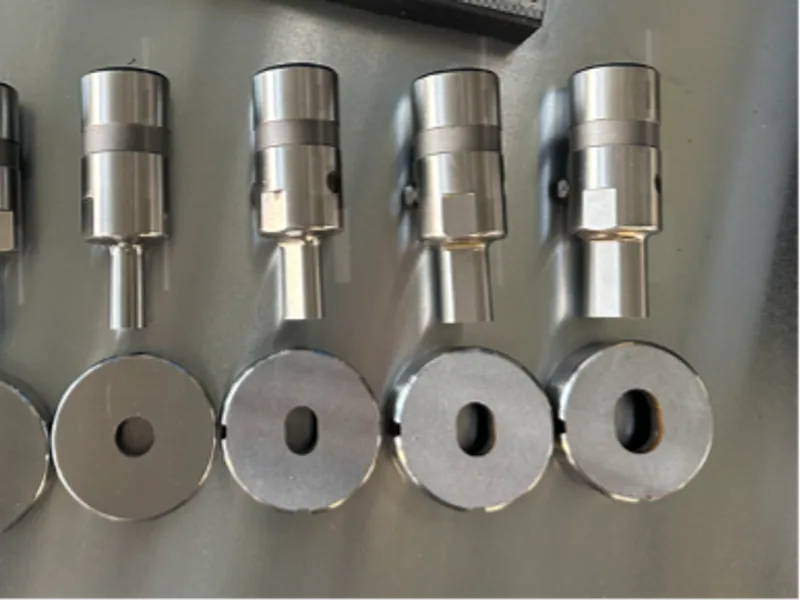
قد تخفي الحركة الآلية أثناء التشغيل المتكرر بداية بطيئة. في تجربة المورد، ابدأ القياس عند نهاية دفعة مقبولة وأنهه عند قبول أول قطعة من الدفعة التالية. وأدخل استرجاع الرسم وتغيير العِدد وتأكيد المادة وإطلاق البرنامج والقياس.
استخدم تغييراً واحداً على الأقل يؤثر في التثقيب والثني معاً. واطلب من المشغل استعادة العملية بعد توقف مقصود، ثم تأكد من صحة عدّاد القطع والموضع وحالة البرنامج. وإذا كان لا بد من استبعاد القطعة التي توقف تشغيلها، فأدخل مادتها وزمنها في الملاحظة.
يشرح مقال الطاقة الإنتاجية وزمن الدورة وOEE كيفية استخدام القياسات الكاملة من دون افتراض أن كل دقيقة مخططة منتجة. وتفيد مقارنة قصيرة وشفافة بين السيناريوهات أكثر من حاسبة معقدة مبنية على أزمنة دورة يدعيها المورد.
أبقِ الفحص داخل المسار المؤتمت
لا تلغي الأتمتة اعتماد أول قطعة أو التحقق من العملية، بل تغير موقع الفحص وطريقة ربط نتائجه بالمهمة.
حدد المعالم التي تُفحص عند التجهيز وأثناء الإنتاج وعند الإفراج النهائي. وإذا أدت نتيجة القياس إلى تصحيح إزاحة أو تغيير برنامج، فحدد من يعتمدها وكيف تسجل. ولا تسمح للتصحيح الآلي بالكتابة فوق الدليل اللازم لتشخيص تآكل العِدّة أو تباين المادة.
قد يصبح الفحص هو الاختناق الحقيقي في الإنتاج كثير التنوع. فالخط الأسرع الذي يرسل قطعاً أكثر إلى محطة قياس يدوية واحدة قد يرفع مخزون التشغيل من دون زيادة الناتج المقبول.
قيّم التوقف والتعافي
قد يقلل النظام المتكامل التدخلات الروتينية، لكنه يزيد أثر تعطل حساس أو وحدة تغذية أو مكوّن شبكة واحد. اطلب مناقشة أنماط الأعطال مرتبطة بالتكوين المعروض.
وثّق لكل عنصر حرج:
- العَرَض ومعلومات التشخيص المتاحة للمشغل؛
- إمكان التشغيل اليدوي أو المحدود بصورة آمنة؛
- قطعة الغيار أو النسخة الاحتياطية أو إجراء الخدمة المطلوب؛
- الصلاحيات المتوقعة للدعم عن بُعد؛
- طريقة استعادة البرامج والمعلمات.
يجب أن يشمل التدريب التعافي لا الإنتاج العادي فقط. ويقدم برنامج تدريب المشغل والتشغيل التجريبي هيكلاً للتسليم يعتمد على إثبات المتدرب قدرته عملياً.
استبدل التسمية التسويقية بأفعال قبول
لا تكتب في طلب العرض «آلية بالكامل» فقط. اذكر الوظائف التي يجب على المورد إثباتها: تحميل، تعريف، تموضع، اختيار، تثقيب، قص، نقل، ثني، قياس، تسجيل وتعافٍ.
شغّل دفعة عادية متكررة وقطعة ذروة ودفعة استثنائية. وسجّل كل تدخل للمشغل وكل وظيفة تمت محاكاتها بدلاً من تسليمها. مستوى الأتمتة الصحيح هو الذي ينتج قطعاً مقبولة في هذه السيناريوهات بعبء دعم يستطيع المصنع إدارته.
الماكينة ذات الصلة
ماكينة ثلاثية الوظائف لمعالجة قضبان التوصيل
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما الفرق بين ماكينة قضبان التوصيل الآلية وشبه الآلية؟
الفرق العملي هو الخطوات التي ما زالت تحتاج إلى المشغل. فقد تنفذ الماكينة شبه الآلية العملية بالطاقة مع بقاء التحميل أو التموضع أو اختيار العِدّة يدوياً، بينما تتحكم المنظومة الأكثر أتمتة في التغذية والتموضع واختيار العِدّة والتفريغ. يجب أن يفصّل العرض كل وظيفة بدلاً من الاكتفاء بالتسمية.
هل ماكينة قضبان التوصيل الآلية بالكامل أسرع دائماً؟
لا. قد تكون أسرع مع العائلات المستقرة المتكررة، لكن تغييرات الرسومات والعِدد والدفعات القصيرة وانتظار الفحص والقطع الاستثنائية قد تهيمن في مصنع كثير التنوع. قارن دفعات كاملة تشمل التجهيز والتعافي بعد التوقف.
أي ماكينة تناسب الإنتاج المتنوع قليل الكمية؟
غالباً ما تناسبه محطة مرنة قابلة للبرمجة أو متعددة الوظائف عندما تكون سرعة تغيير التجهيز وإتاحة تدخل المشغل أهم من التغذية المستمرة. اختبر أصعب تجهيز واعتماد أول قطعة قبل الشراء.
كيف تُقبل أتمتة ماكينة القضبان في اختبار FAT؟
شغّل دفعات عادية وذروة واستثنائية. قِس التحميل والبرمجة وتغيير العِدد واعتماد أول قطعة والإنتاج المتكرر والتعافي من الإنذارات والتفريغ، وسجّل كل تدخل يدوي وأي وظيفة تم تجاوزها أو محاكاتها.