
Macchine per sbarre automatiche o semiautomatiche: decide il mix
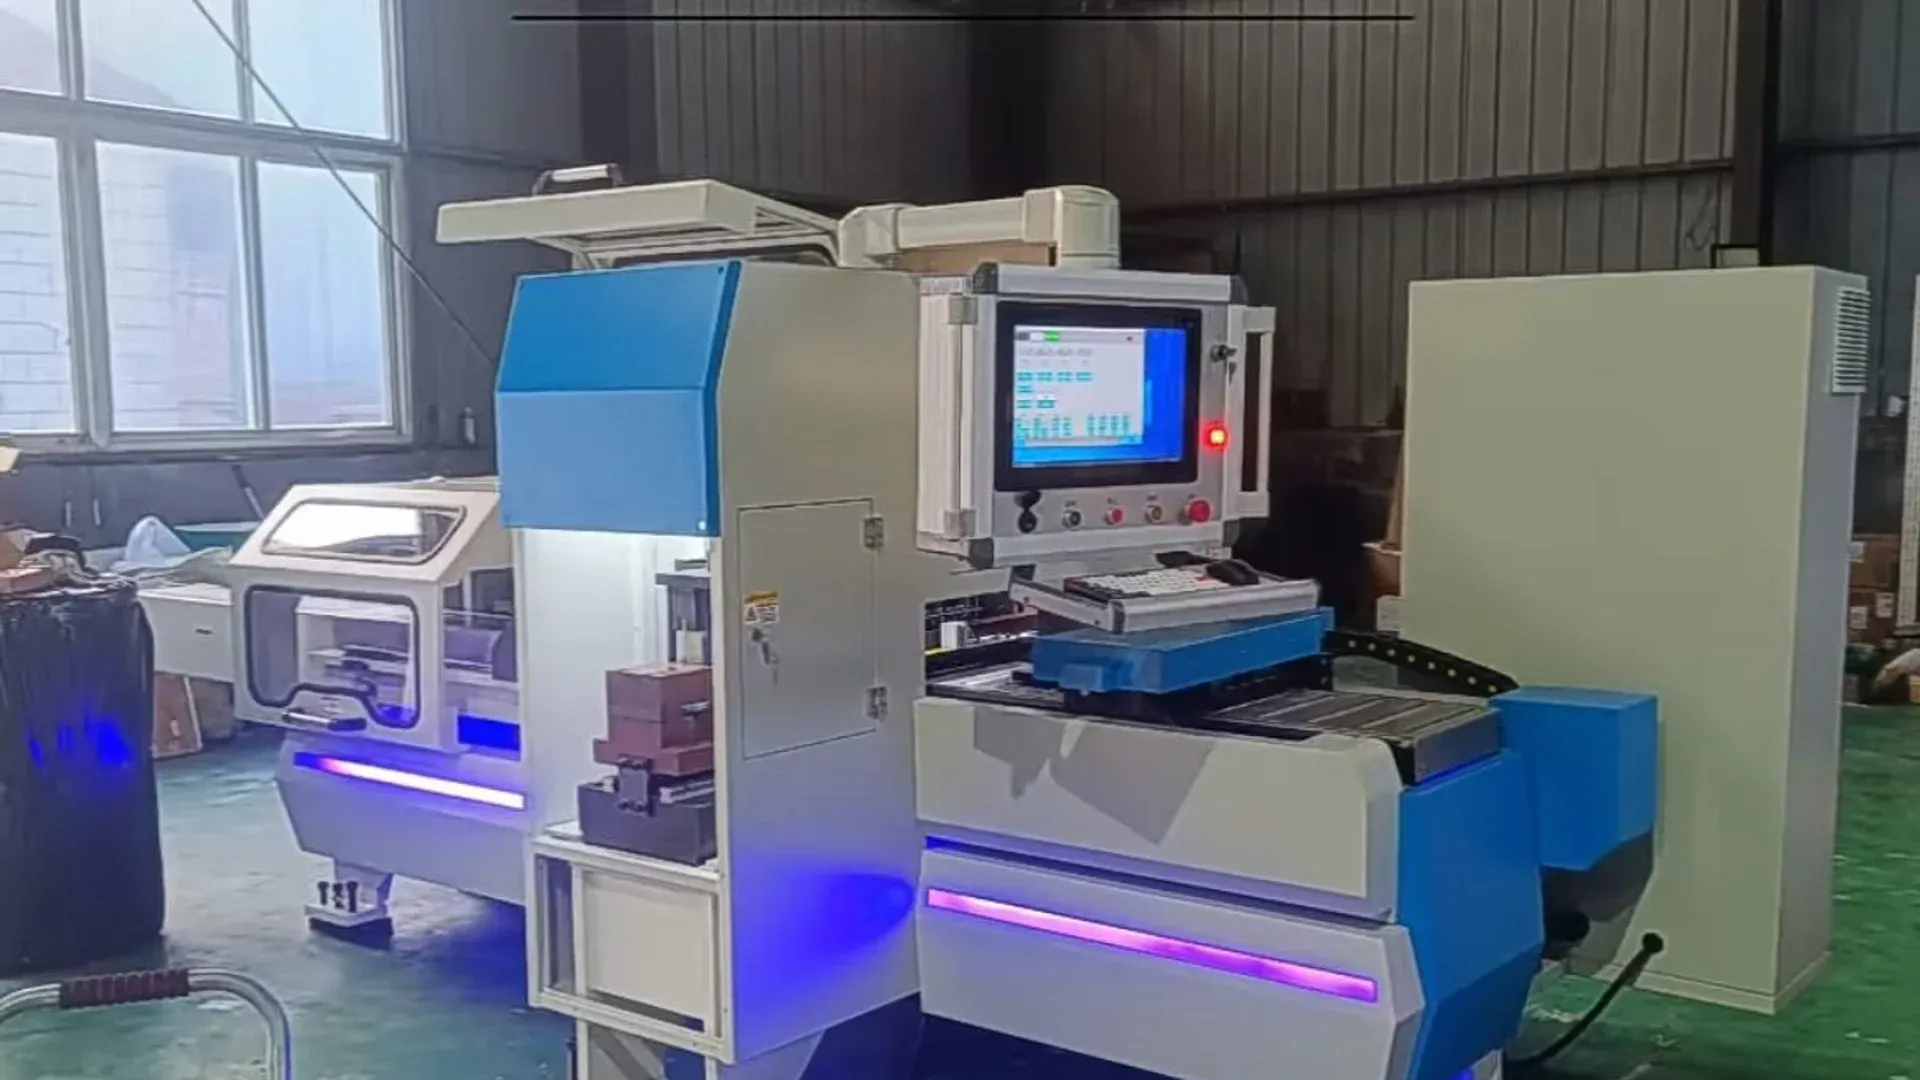
Scegliete una macchina per sbarre automatica o semiautomatica individuando dove le persone devono ancora caricare, mettere a riferimento, programmare, cambiare utensili, controllare, scaricare e ripristinare il processo. La dicitura in offerta non definisce in modo affidabile il livello di automazione. Una macchina con posizionamento CNC può richiedere carico del materiale e prelievo del pezzo manuali; una stazione idraulica motorizzata può essere definita automatica anche se ogni quota viene impostata dall’operatore.
Con famiglie stabili e ripetitive, un’alimentazione più automatizzata e il controllo da programma possono ridurre tempi di intervento e variabilità. Nella produzione di quadri ad alto mix e basso volume, la rapidità di cambio e la gestione controllata delle eccezioni possono valere più di un flusso automatico continuo.
Definire l’automazione fase per fase
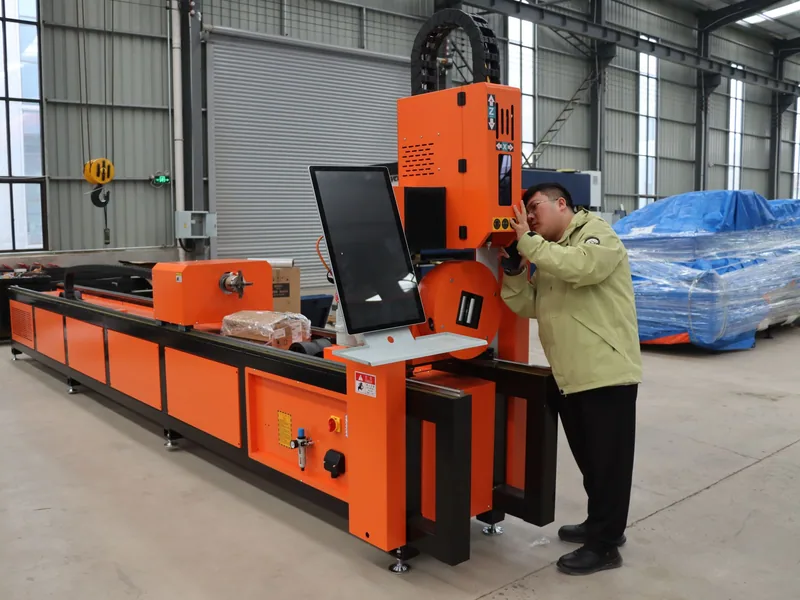
Mappate il percorso dal disegno rilasciato al pezzo accettato. Per ogni fase indicate se è manuale, assistita, programmata oppure collegata automaticamente a quella precedente.
| Fase | Esempio semiautomatico | Esempio più automatizzato |
|---|---|---|
| Carico del materiale | L’operatore solleva e allinea ogni barra | L’alimentatore motorizzato riceve il materiale da una posizione definita |
| Posizionamento della lavorazione | Battuta manuale o tracciatura visiva | Un asse programmato posiziona la barra |
| Scelta utensile | L’operatore monta o indicizza l’utensile | Il programma seleziona una stazione installata in torretta |
| Esecuzione | Corsa idraulica comandata | La sequenza programmata avvia e controlla l’operazione |
| Gestione del pezzo finito | L’operatore preleva e smista | Scarico e identificazione sono integrati |
| Registrazione produzione | Carta o immissione manuale | Commessa, quantità, stato e risultato vengono esportati con identificativi |
Questa descrizione rende confrontabili due offerte e mette in evidenza un’automazione parziale che può essere del tutto adeguata. Non c’è nulla di sbagliato nel carico manuale se dimensione del lotto e piano di movimentazione non giustificano un caricatore automatico.
Far decidere al mix il valore dell’automazione
Per ogni famiglia rilevate tre grandezze: quantità per lotto, frequenza di cambio e tasso di eccezioni. Le eccezioni comprendono revisioni del disegno, ricambi, matrici non standard, rilavorazioni e materiali che richiedono una movimentazione diversa.
Un impianto più automatizzato tende a generare valore quando:
- lo stesso materiale e lo stesso attrezzaggio restano in uso per lunghe serie;
- i programmi si ripetono spesso e sono soggetti a controllo revisione;
- il processo a valle può assorbire l’uscita a una cadenza simile;
- carico e scarico automatici sono compatibili con geometria del materiale e del finito;
- l’assistenza sui fermi è adeguata a un sistema più integrato.
Una soluzione flessibile o semiautomatica resta spesso competitiva quando:
- i lotti sono piccoli e i disegni cambiano frequentemente;
- l’operatore deve decidere rapidamente come trattare pezzi speciali;
- grezzi e pezzi finiti superano il campo di geometrie di un alimentatore standard;
- lo spazio disponibile è limitato;
- il reparto deve avere punzonatura, cesoiatura e piegatura senza una linea dedicata ad alto volume.
La guida alla scelta delle macchine per sbarre aiuta a tradurre i dati delle famiglie in requisiti di processo prima di discutere il livello di automazione.
Confrontare tre configurazioni produttive concrete
Stazione multifunzione
Una macchina 3 in 1 riunisce punzonatura, cesoiatura e piegatura in un’area compatta. La DH303-8P dispone di tre circuiti idraulici indipendenti e stazioni separate, rendendo disponibili più lavorazioni nello stesso momento. Il touch screen supporta calcoli programmati, ma l’operatore continua a gestire materiale, utensili, set-up e trasferimento del pezzo.
Questa soluzione è adatta a chi privilegia la disponibilità dei processi e il lavoro misto. Non è una linea automatica continua e la sua capacità deve comprendere persone e controlli presenti attorno alla macchina.
Punzonatura e cesoiatura programmate con piegatura separata
Una punzonatrice-cesoia CNC dedicata può automatizzare il posizionamento e le sequenze ripetitive, mentre una piegatrice separata esegue la formatura. Questa architettura permette un flusso parallelo e consente a ogni macchina di utilizzare utensili specializzati.
Crea però un passaggio di consegna. Il controllo di produzione deve mantenere associati grezzo corretto, revisione del programma e stato del controllo durante lo spostamento tra le macchine.
Cella integrata ad alta automazione
Una cella più integrata può aggiungere carico automatico, selezione utensile, scarico, marcatura o trasferimento dei dati di produzione. È giustificata soltanto se famiglia di pezzi, ciclo di utilizzo e modello di assistenza sostengono i meccanismi e le dipendenze aggiuntive. Per le eccezioni può servire un percorso manuale o di ripristino flessibile.
Cronometrare il cambio e l’approvazione del primo pezzo
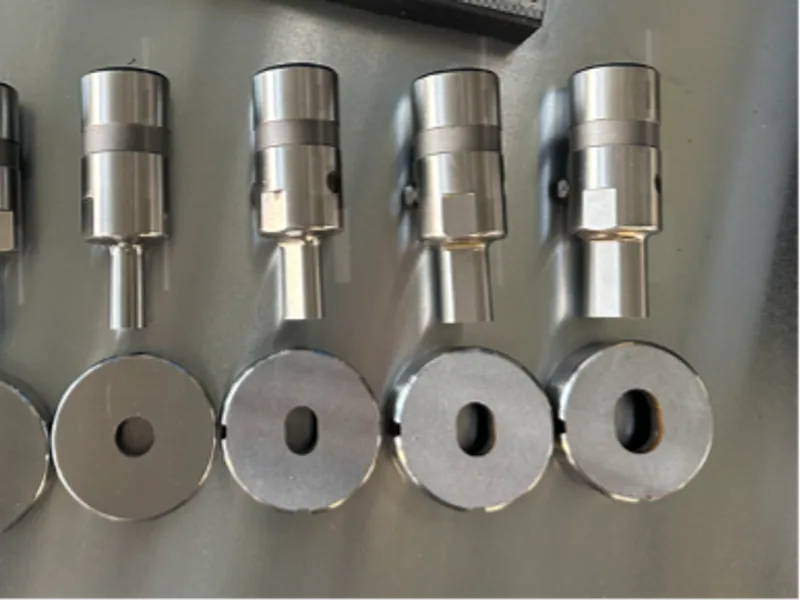
Il movimento automatico durante una serie ripetitiva può nascondere un avviamento lento. Nella prova del fornitore, cronometrate dal termine dell’ultimo lotto accettato al primo pezzo accettato del lotto successivo. Includete reperimento del disegno, cambio utensili, conferma del materiale, rilascio del programma e misura.
Utilizzate almeno un cambio che coinvolga sia punzonatura sia piegatura. Chiedete all’operatore di ripristinare il processo dopo un arresto intenzionale e verificate che conteggio pezzi, posizione e stato del programma restino corretti. Se un pezzo interrotto deve essere scartato, includete materiale e tempo nell’osservazione.
L’articolo su capacità, tempo ciclo e OEE spiega come usare osservazioni complete senza presumere che ogni minuto pianificato sia produttivo. Un confronto di scenari breve e trasparente vale più di un calcolatore complicato basato sui cicli dichiarati dal fornitore.
Mantenere il controllo nel ciclo automatizzato
L’automazione non elimina l’approvazione del primo pezzo o la verifica di processo. Cambia il punto in cui avvengono i controlli e il modo in cui i risultati vengono associati alla commessa.
Definite quali caratteristiche controllare in set-up, durante la produzione e al rilascio finale. Se una misura comporta una correzione o una modifica del programma, stabilite chi la approva e come viene registrata. Una correzione automatica non deve sovrascrivere le evidenze necessarie per diagnosticare usura utensile o variazione del materiale.
Nell’alto mix il controllo può essere il vero collo di bottiglia. Una linea più rapida che invia più pezzi a una sola stazione di misura manuale può aumentare il materiale in corso senza aumentare l’uscita accettata.
Valutare fermo e ripristino
Un sistema integrato può ridurre l’intervento di routine ma aumentare l’effetto del guasto di un sensore, alimentatore o componente di rete. Richiedete un’analisi delle modalità di guasto riferita alla configurazione offerta.
Per ogni elemento critico documentate:
- sintomo e informazioni diagnostiche disponibili all’operatore;
- possibilità di un funzionamento degradato o manuale in sicurezza;
- ricambio, backup o intervento di assistenza necessario;
- autorizzazioni previste per il supporto da remoto;
- modalità di ripristino di programmi e parametri.
La formazione deve comprendere il ripristino, non soltanto la produzione normale. Il piano di formazione e messa in servizio propone una consegna con verifica pratica dell’apprendimento.
Sostituire l’etichetta commerciale con verbi di accettazione
Nella RFQ non scrivete soltanto «completamente automatica». Elencate le funzioni che il fornitore deve dimostrare: caricare, identificare, posizionare, selezionare, punzonare, cesoiare, trasferire, piegare, misurare, registrare e ripristinare.
Eseguite un lotto ripetitivo normale, un pezzo di picco e un lotto di eccezione. Registrate ogni intervento dell’operatore e ogni funzione simulata anziché consegnata. Il livello di automazione corretto è quello che produce pezzi accettati in questi scenari con un onere di assistenza sostenibile per lo stabilimento.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Qual è la differenza tra una macchina per sbarre automatica e una semiautomatica?
La differenza utile riguarda le fasi che richiedono ancora l'operatore. Una semiautomatica può azionare la lavorazione ma lasciare manuali carico, posizionamento o scelta utensile; una linea più automatizzata può gestire alimentazione, posizionamento, selezione utensile e scarico. L'offerta deve elencare le singole funzioni, non affidarsi all'etichetta.
Una macchina per sbarre completamente automatica è sempre più veloce?
No. Può esserlo per famiglie stabili e ripetitive, ma in un reparto ad alto mix possono pesare di più revisioni disegno, cambi utensile, piccoli lotti, attese del controllo e pezzi fuori standard. Confrontate lotti completi, inclusi set-up e ripristino.
Quale macchina è indicata per alto mix e bassi volumi?
Una stazione programmabile flessibile o multifunzione è spesso adatta quando rapidità di cambio e accesso operatore contano più dell'alimentazione continua. Prima dell'acquisto, provate il set-up più impegnativo e l'approvazione del primo pezzo.
Come si collauda l'automazione durante il FAT?
Eseguite lotti normali, di picco e di eccezione. Cronometrate carico, programmazione, cambi utensile, approvazione del primo pezzo, produzione ripetitiva, ripristino dopo allarme e scarico; registrate ogni intervento manuale e ogni funzione esclusa o simulata.