
Máy thanh cái tự động hay bán tự động: chọn theo cơ cấu sản phẩm
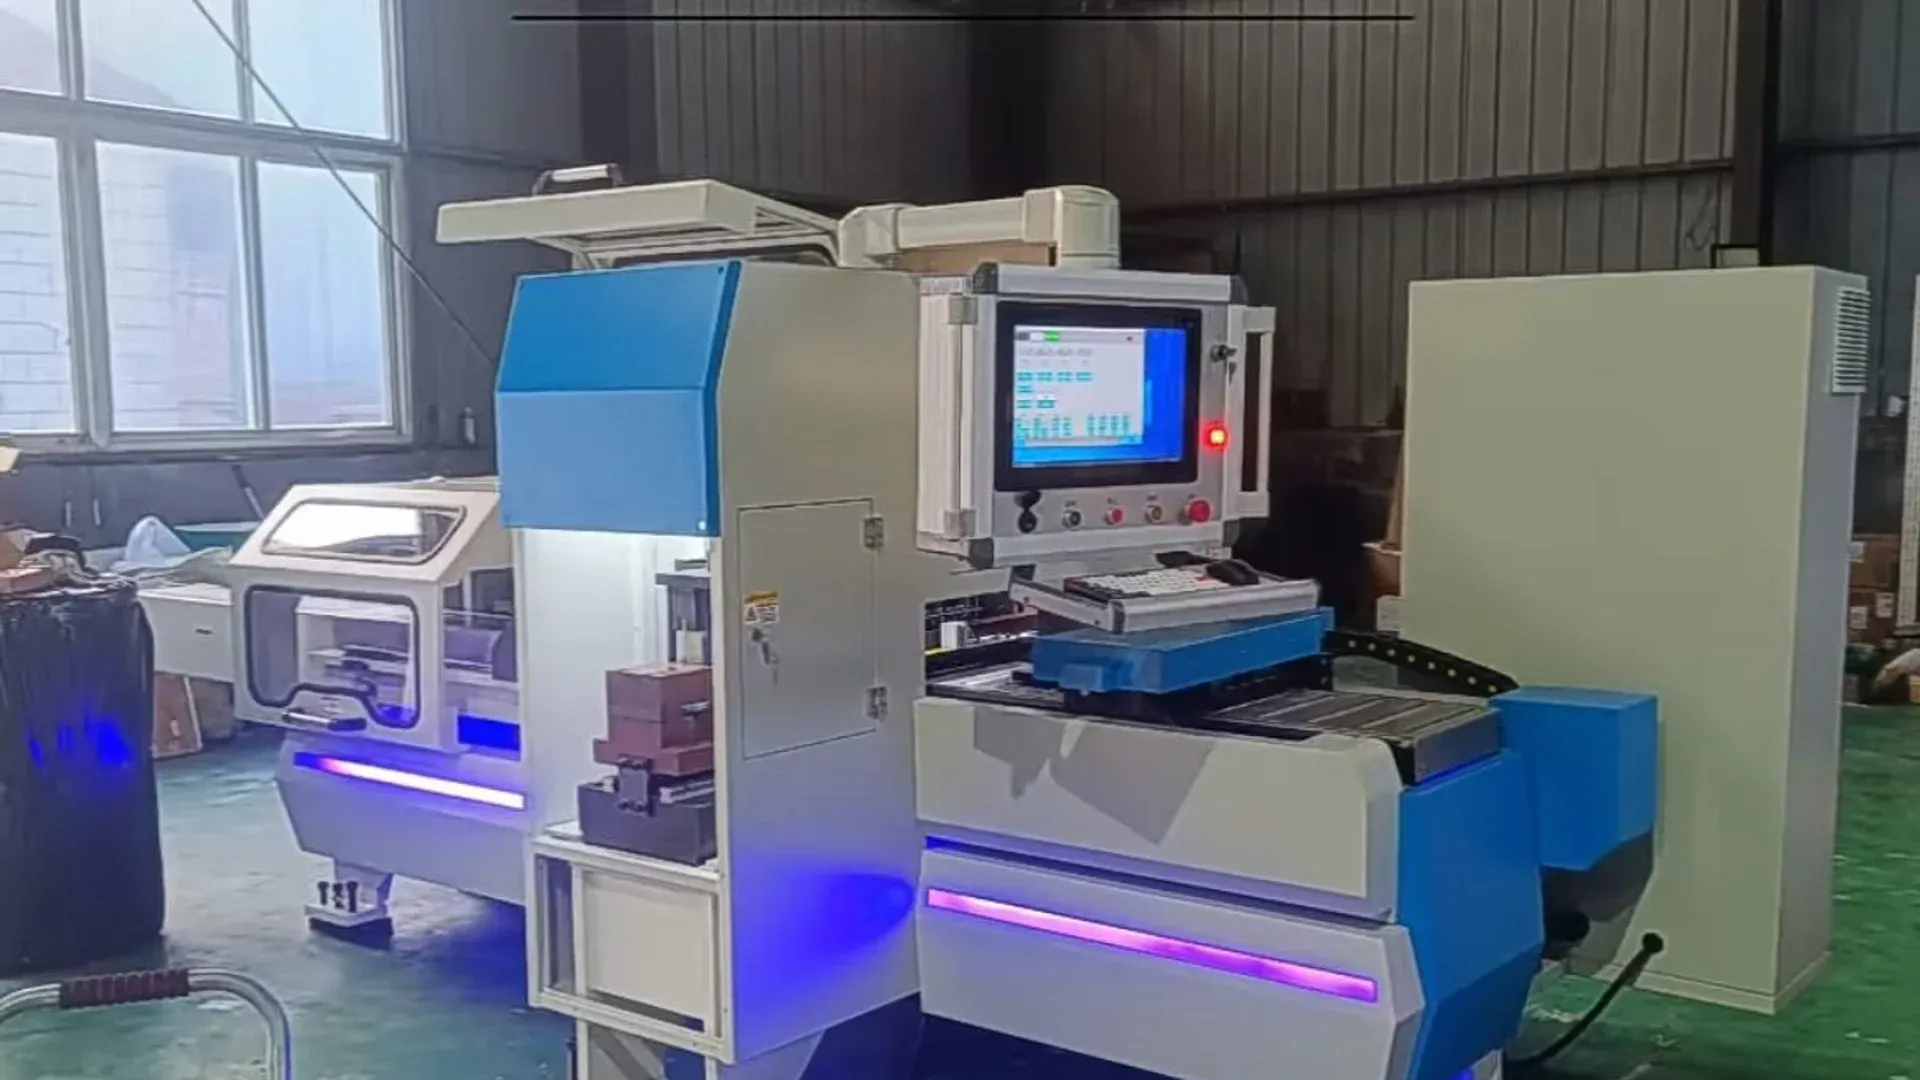
Để chọn máy thanh cái tự động hay bán tự động, trước hết hãy xác định ở đâu con người vẫn phải nạp, lấy chuẩn, lập trình, thay dụng cụ, kiểm tra, dỡ và khôi phục quy trình. Tên gọi trong báo giá không phản ánh đáng tin cậy mức tự động hóa. Máy có định vị CNC vẫn có thể yêu cầu nạp vật liệu và lấy chi tiết bằng tay; một trạm thủy lực có động lực vẫn có thể được gọi là tự động dù mọi kích thước đều do người vận hành định vị.
Với các nhóm ổn định, lặp lại, cấp phôi tự động hơn và điều khiển bằng chương trình có thể giảm thời gian can thiệp và độ biến thiên. Trong sản xuất tủ điện nhiều chủng loại, sản lượng thấp, đổi mã nhanh và xử lý ngoại lệ có kiểm soát có thể giá trị hơn một dòng tự động liên tục.
Xác định tự động hóa theo từng bước công nghệ
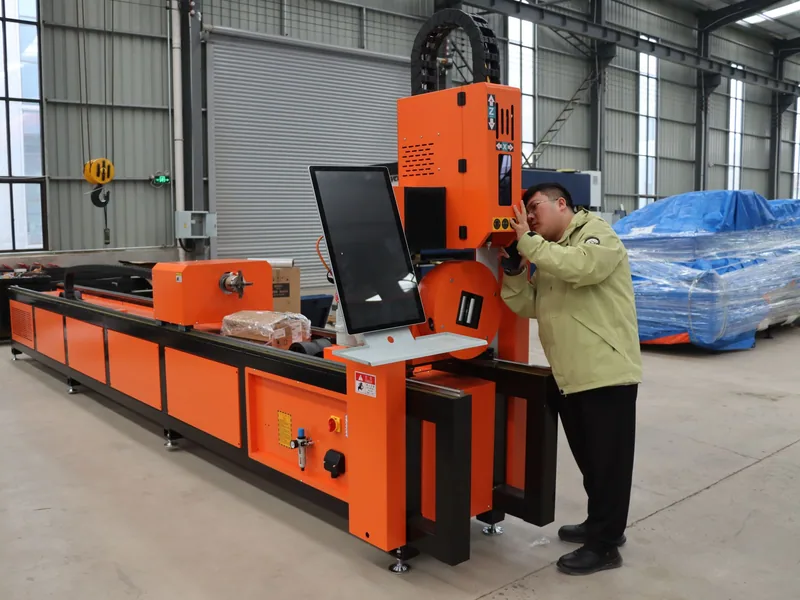
Lập tuyến từ bản vẽ đã phát hành đến chi tiết được chấp nhận. Với mỗi bước, đánh dấu thủ công, có hỗ trợ, được lập trình hay tự động nối với bước trước.
| Bước công nghệ | Ví dụ bán tự động | Ví dụ tự động hơn |
|---|---|---|
| Nạp phôi | Người vận hành nâng và căn từng thanh | Bộ cấp phôi có động lực nhận vật liệu từ vị trí vào xác định |
| Định vị đặc điểm | Cữ chặn tay hoặc dấu nhìn | Trục lập trình định vị thanh cái |
| Chọn dụng cụ | Người vận hành lắp hoặc chuyển vị dụng cụ | Chương trình chọn trạm đã lắp trên ổ xoay |
| Thực hiện công đoạn | Hành trình thủy lực được kích hoạt | Trình tự lập trình khởi động và giám sát công đoạn |
| Xử lý chi tiết hoàn thiện | Người vận hành lấy và phân loại | Dỡ và nhận dạng được tích hợp |
| Ghi nhận sản xuất | Phiếu giấy hoặc nhập tay | Lệnh, số lượng, trạng thái và kết quả được xuất kèm mã nhận dạng |
Mô tả này giúp so sánh hai báo giá trên cùng một cơ sở và cũng cho thấy tự động hóa một phần có thể hoàn toàn phù hợp. Không có gì bất hợp lý khi người vận hành nạp phôi nếu cỡ lô và phương án thao tác không cần bộ nạp tự động.
Để cơ cấu sản phẩm quyết định giá trị tự động hóa
Xác lập ba chỉ số cho mỗi nhóm: số lượng một lô, tần suất đổi mã và tỷ lệ ngoại lệ. Công việc ngoại lệ gồm thay đổi bản vẽ, phụ tùng thay thế, khuôn hiếm dùng, gia công lại và vật liệu cần phương pháp thao tác khác.
Thiết bị tự động hơn thường tạo giá trị khi:
- cùng vật liệu và bộ dụng cụ được dùng trong các loạt dài;
- chương trình chi tiết lặp lại thường xuyên và được kiểm soát phiên bản;
- công đoạn sau có thể tiêu thụ đầu ra với nhịp tương tự;
- nạp và dỡ tự động phù hợp hình học phôi và chi tiết hoàn thiện;
- hỗ trợ khi dừng máy đủ năng lực cho một hệ thống tích hợp hơn.
Thiết bị linh hoạt hoặc bán tự động thường vẫn cạnh tranh khi:
- lô nhỏ và bản vẽ thay đổi thường xuyên;
- người vận hành cần quyết định nhanh đối với chi tiết đặc biệt;
- hình học phôi và thành phẩm nằm ngoài khả năng của bộ cấp chuẩn;
- diện tích nhà xưởng hạn chế;
- xưởng cần sẵn công đoạn đột, cắt và uốn mà không cần dây chuyền chuyên dụng sản lượng lớn.
Hướng dẫn lựa chọn máy thanh cái giúp chuyển dữ liệu nhóm chi tiết thành yêu cầu công nghệ trước khi thảo luận mức tự động hóa.
So sánh ba phương án sản xuất thực tế
Trạm đa chức năng
Máy 3 trong 1 bố trí đột, cắt và uốn trong một khu vực gọn. DH303-8P có ba mạch thủy lực độc lập và các trạm riêng, giúp nhiều công đoạn sẵn sàng cùng lúc. Màn hình cảm ứng hỗ trợ tính toán lập trình, nhưng người vận hành vẫn quản lý phôi, dụng cụ, thiết lập và chuyển chi tiết.
Phương án này phù hợp xưởng coi trọng khả năng sẵn sàng của nhiều công đoạn và sản xuất hỗn hợp. Đây không phải dây chuyền tự động liên tục; tính năng lực phải gồm cả nhân lực và bước kiểm tra quanh máy.
Đột và cắt lập trình với máy uốn riêng
Một máy CNC đột và cắt thanh cái chuyên dụng có thể tự động định vị đặc điểm và chuỗi thao tác lặp lại, trong khi máy uốn riêng tạo hình chi tiết. Kiến trúc này hỗ trợ dòng song song và cho phép từng máy mang dụng cụ chuyên biệt.
Nó cũng tạo một điểm bàn giao. Điều độ sản xuất phải giữ đúng phôi, phiên bản chương trình và trạng thái kiểm tra đi cùng nhau khi chi tiết chuyển giữa các máy.
Tế bào tích hợp mức tự động hóa cao
Một tế bào tích hợp hơn có thể bổ sung nạp tự động, chọn dụng cụ, dỡ, đánh dấu hoặc truyền dữ liệu sản xuất. Chỉ nên đầu tư khi nhóm chi tiết, chế độ làm việc và mô hình dịch vụ đáp ứng được các cơ cấu và phụ thuộc bổ sung. Công việc ngoại lệ có thể cần lối chạy tay hoặc quy trình khôi phục linh hoạt.
Đo thời gian đổi mã và duyệt chi tiết đầu tiên
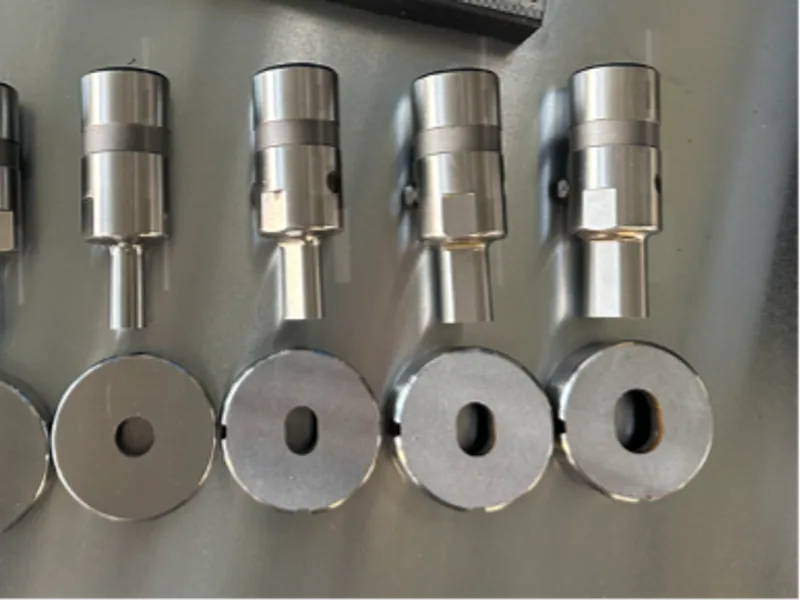
Chuyển động tự động trong loạt lặp lại có thể che giấu khởi động chậm. Khi thử tại nhà cung cấp, hãy đo từ lúc kết thúc một lô đã đạt đến chi tiết đạt đầu tiên của lô tiếp theo. Tính cả truy xuất bản vẽ, thay dụng cụ, xác nhận vật liệu, phát hành chương trình và đo kiểm.
Dùng ít nhất một lần đổi ảnh hưởng cả đột và uốn. Yêu cầu người vận hành khôi phục sau khi cố ý dừng và xác nhận số đếm chi tiết, vị trí và trạng thái chương trình vẫn đúng. Nếu phải loại chi tiết bị gián đoạn, hãy tính cả vật liệu và thời gian đó vào quan sát.
Bài viết về năng lực, thời gian chu kỳ và OEE giải thích cách dùng quan sát đầy đủ mà không giả định mọi phút kế hoạch đều tạo ra sản phẩm. So sánh kịch bản ngắn gọn, minh bạch hữu ích hơn một công cụ tính phức tạp xây từ chu kỳ do nhà cung cấp công bố.
Giữ kiểm tra chất lượng trong tuyến tự động
Tự động hóa không loại bỏ duyệt chi tiết đầu tiên hoặc xác minh quy trình. Nó thay đổi nơi thực hiện phép kiểm và cách gắn kết quả với lệnh sản xuất.
Xác định đặc điểm nào được kiểm tra khi thiết lập, trong sản xuất và khi xuất xưởng. Nếu kết quả đo dẫn tới bù sai lệch hoặc đổi chương trình, hãy quy định người phê duyệt và cách ghi nhận. Không để hiệu chỉnh tự động ghi đè bằng chứng cần cho chẩn đoán mòn dụng cụ hoặc biến thiên vật liệu.
Với sản xuất nhiều chủng loại, kiểm tra có thể là điểm nghẽn thật. Dây chuyền nhanh hơn đưa thêm chi tiết đến một trạm đo thủ công có thể làm tăng tồn trong công đoạn mà không tăng sản lượng đạt.
Đánh giá thời gian dừng và khả năng khôi phục
Hệ thống tích hợp có thể giảm can thiệp thường lệ nhưng làm tăng tác động của một cảm biến, bộ cấp hoặc thành phần mạng bị lỗi. Hãy yêu cầu thảo luận chế độ hỏng gắn với đúng cấu hình chào bán.
Với từng phần tử quan trọng, ghi rõ:
- hiện tượng và thông tin chẩn đoán người vận hành có thể xem;
- khả năng chạy suy giảm hoặc chạy tay an toàn;
- phụ tùng, bản sao dự phòng hoặc hành động dịch vụ cần thiết;
- quyền dự kiến cho hỗ trợ từ xa;
- cách khôi phục chương trình và tham số.
Đào tạo phải gồm khôi phục, không chỉ sản xuất bình thường. Kế hoạch đào tạo người vận hành và chạy thử đưa ra cấu trúc bàn giao trong đó học viên phải thao tác lại để chứng minh năng lực.
Thay nhãn tiếp thị bằng động từ nghiệm thu
Trong RFQ, đừng chỉ ghi “hoàn toàn tự động”. Nêu các chức năng nhà cung cấp phải trình diễn: nạp, nhận dạng, định vị, chọn, đột, cắt, chuyển, uốn, đo, ghi nhận và khôi phục.
Chạy một lô lặp lại bình thường, một chi tiết cao điểm và một lô ngoại lệ. Ghi mọi lần người vận hành can thiệp và mọi chức năng được mô phỏng thay vì giao thật. Mức tự động hóa đúng là mức tạo ra chi tiết đạt trong các kịch bản đó với gánh nặng hỗ trợ mà nhà máy quản lý được.
Thiết bị liên quan
Máy gia công thanh cái 3 trong 1
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Máy thanh cái tự động khác máy bán tự động ở điểm nào?
Khác biệt có ích nằm ở các bước vẫn cần người vận hành. Máy bán tự động có thể dùng nguồn lực để thực hiện công đoạn nhưng vẫn nạp phôi, định vị hoặc chọn dụng cụ bằng tay; một dây chuyền tự động hơn có thể điều khiển cấp phôi, định vị, chọn dụng cụ và dỡ chi tiết. Báo giá phải liệt kê từng chức năng thay vì chỉ dùng nhãn gọi.
Máy thanh cái hoàn toàn tự động có luôn nhanh hơn không?
Không. Máy có thể nhanh hơn với nhóm sản phẩm ổn định, lặp lại; nhưng ở nhà máy nhiều chủng loại, thay đổi bản vẽ và dụng cụ, lô ngắn, chờ kiểm tra và chi tiết ngoại lệ có thể chi phối. Hãy so sánh lô hoàn chỉnh, gồm cả thiết lập và khôi phục.
Máy nào phù hợp sản xuất nhiều chủng loại, sản lượng thấp?
Trạm lập trình linh hoạt hoặc đa chức năng thường phù hợp khi đổi mã nhanh và khả năng can thiệp của người vận hành quan trọng hơn cấp phôi liên tục. Trước khi mua, hãy thử thiết lập khó nhất và quy trình duyệt chi tiết đầu tiên.
Nên nghiệm thu tự động hóa máy thanh cái tại FAT như thế nào?
Chạy lô bình thường, cao điểm và ngoại lệ. Đo thời gian nạp, lập trình, thay dụng cụ, duyệt chi tiết đầu tiên, sản xuất lặp lại, khôi phục sau cảnh báo và dỡ hàng. Ghi mọi can thiệp bằng tay cùng mọi chức năng bị bỏ qua hoặc mô phỏng.