
Maszyna 3 w 1 czy oddzielne urządzenia: koszt przyjętej rozdzielnicy
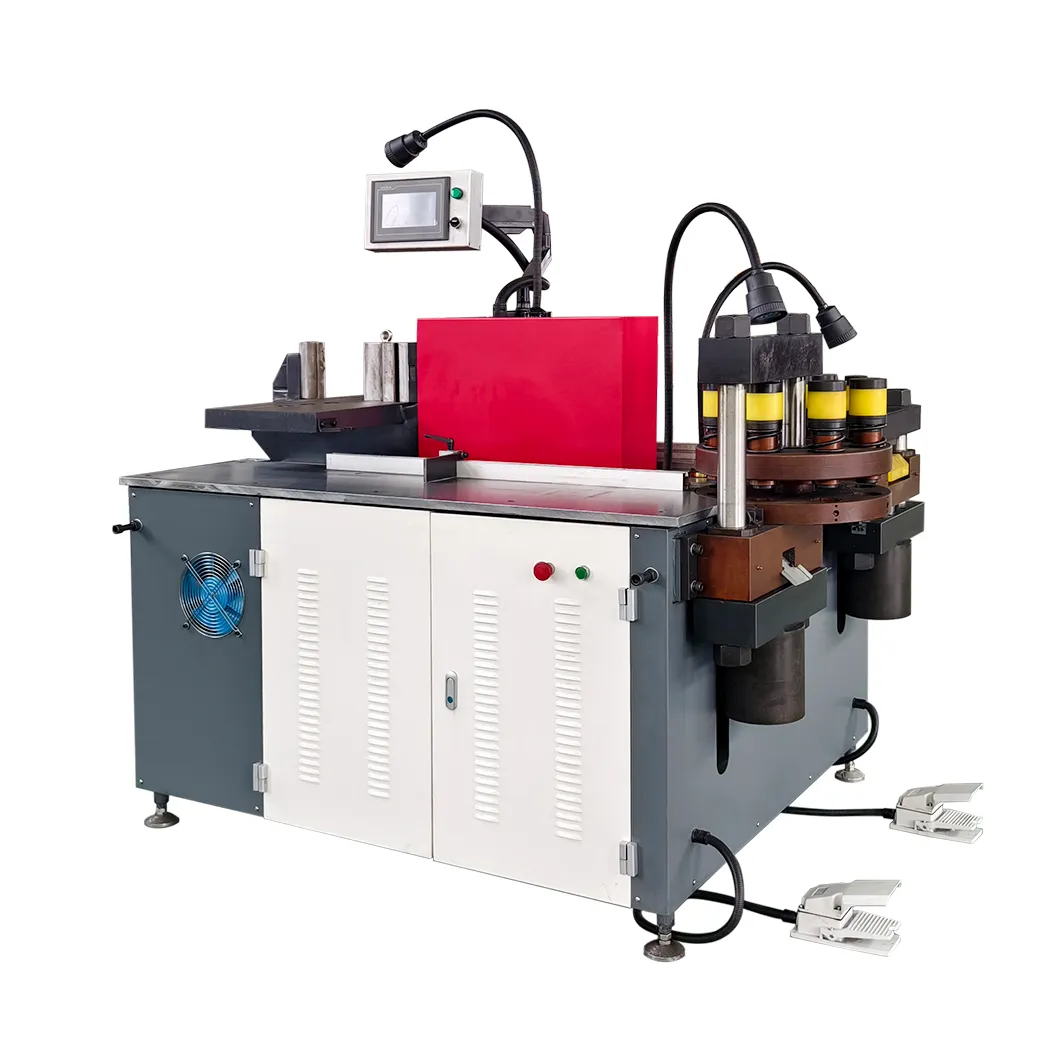
Maszyna do szyn 3 w 1 oraz linia oddzielnych maszyn do wykrawania, cięcia i gięcia rozdzielają pracę w inny sposób. Właściwym wyborem nie jest najniższa cena zakupu ani najwyższa deklarowana prędkość. Jest nim konfiguracja, która dostarcza zaakceptowane rozdzielnice w wymaganym tempie przy kosztach i obciążeniu związanym ze wznowieniem, które zakład może utrzymać.
Porównanie zbuduj na rodzinach detali i ich marszrutach. Policz pełną pracę od zwolnionego rysunku do przyjętej szyny, wraz z ustawieniem, przemieszczaniem, kontrolą i wyjątkami. Model oparty jedynie na czasie maszyny będzie faworyzował bardziej automatyczną ofertę, nie dowodząc, że reszta zakładu wykorzysta jej wyjście.
Porównaj architekturę przed ceną
| Czynnik decyzji | Stanowisko 3 w 1 | Oddzielne maszyny |
|---|---|---|
| Układ procesu | Wykrawanie, cięcie i gięcie w jednej strefie | Każdy proces ma niezależną maszynę i kolejkę |
| Praca równoległa | Zależy od konstrukcji stacji, obsady i zasobów wspólnych | Różne operacje mogą działać jednocześnie przy odpowiedniej obsadzie |
| Ruch materiału | Mniej transferów między maszynami | Wymaga kontrolowanego transferu i buforowania |
| Przezbrojenie | Produkcja mieszana może konkurować o narzędzia, ludzi lub uwagę | Każda stacja może zachować oprzyrządowanie właściwe dla procesu |
| Powierzchnia i media | Zwarta instalacja i mniej przyłączy | Więcej miejsca, fundamentów, mocy i punktów serwisowych |
| Skutek awarii | Niedostępność jednego stanowiska może dotknąć kilku operacji | Awaria zatrzymuje dany proces, lecz inne mogą pracować |
| Sterowanie produkcją | Krótka droga fizyczna, często zarządzana lokalnie | Każde przekazanie wymaga kontroli zlecenia, rewizji i statusu |
Przewodnik po poziomach automatyzacji omawia, które zadania pozostają ręczne lub programowane. Oddziel tę kwestię od architektury: maszyna 3 w 1 może mieć funkcje programowane, a linia osobnych urządzeń może nadal polegać na ręcznym załadunku i transferze.
Oblicz koszt przyjętej rozdzielnicy
Dla obu propozycji zastosuj ten sam okres i definicję:
Koszt przyjętej rozdzielnicy = łączny właściwy koszt miesięczny ÷ zwolnione przyjęte rozdzielnice
Licznik zbuduj z możliwych do audytu pozycji.
| Pozycja kosztowa | Co uwzględnić | Wymagany dowód |
|---|---|---|
| Własność | Leasing lub amortyzacja, finansowanie, niezbędne wyposażenie | Oferta, warunki finansowania i metoda księgowa |
| Praca bezpośrednia | Programowanie, ustawienie, załadunek, obróbka, transfer i zwykła kontrola | Badanie czasu marszruty według ról |
| Strata materiału | Odcinki bez ponownego użycia, sztuki ustawieniowe i braki | Bilans materiału według gatunku i przekroju |
| Narzędzia i utrzymanie | Matryce, noże, smary, planowany serwis i części krytyczne | Historia trwałości narzędzi i plan utrzymania |
| Przezbrojenie i oczekiwanie | Zmiany narzędzi, pierwsza sztuka, zablokowane kolejki i brak zasilania | Obserwacje partii ze znacznikami czasu |
| Postój i wznowienie | Diagnoza, restart, odrzucone przerwane detale i wsparcie zewnętrzne | Historia alarmów/utrzymania lub próba wznowienia |
| Zakład | Zajęta powierzchnia, manipulacja, energia, fundamenty i odciąg | Zatwierdzony layout i zestawienie mediów |
Nie licz tej samej straty dwukrotnie. Czas operatora podczas zmiany narzędzia należy do pracy bezpośredniej; utraconą zdolność wyceniaj osobno tylko wtedy, gdy powoduje nadgodziny, opóźnienie lub zakup kolejnego urządzenia.
W mianowniku używaj produkcji przyjętej. Szybszy cykl, który zwiększa produkcję w toku lub braki na kontroli, nie obniża kosztu zwolnionej rozdzielnicy.
Ujawnij konkurencję o zasoby wokół 3 w 1
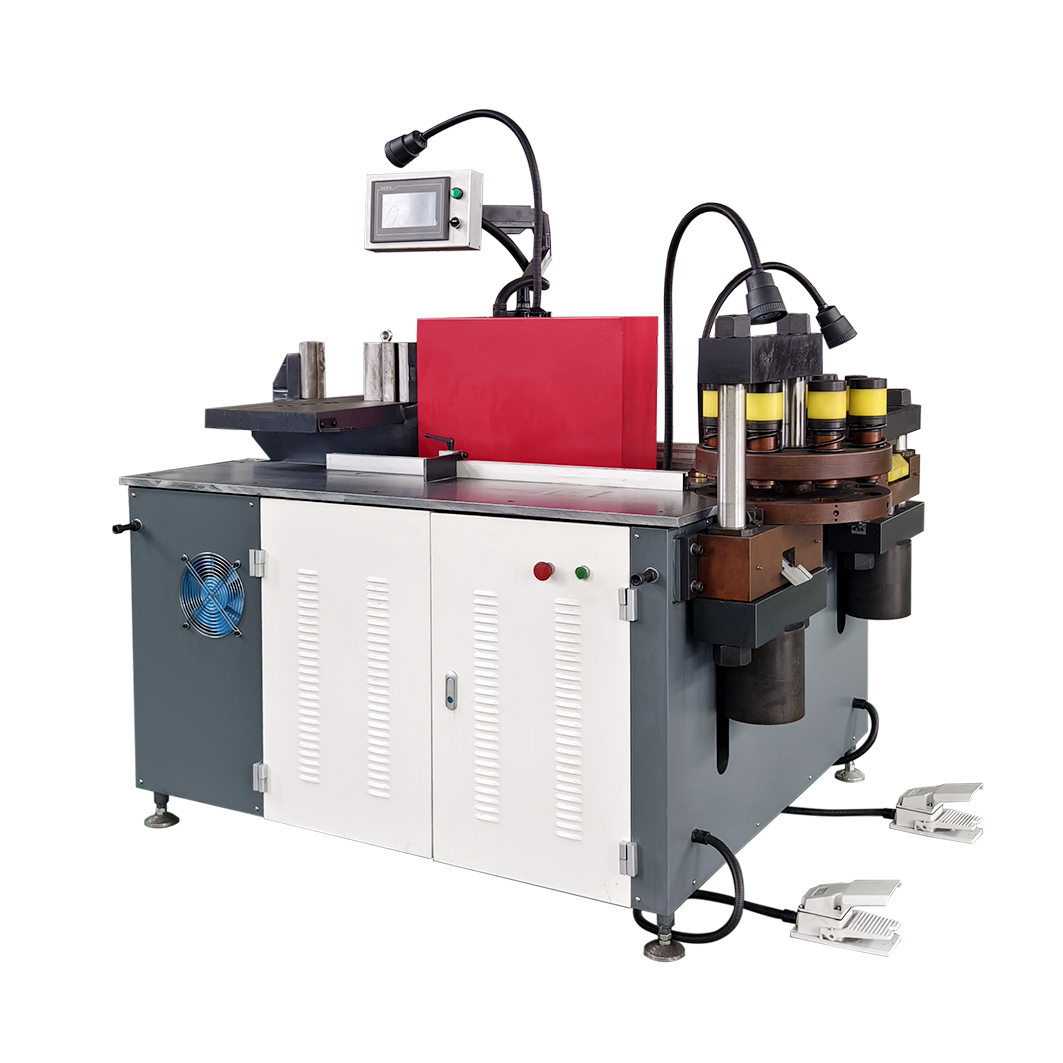
DH303-8P ma oddzielne stacje wykrawania, cięcia i gięcia z trzema niezależnymi obwodami hydraulicznymi. Dzięki temu różne operacje są dostępne jednocześnie, ale nie dowodzi to samo w sobie trzech produktywnych strumieni.
Sprawdź, kto ładuje i rozładowuje każdą stację, czy drogi materiału kolidują, które narzędzia i przyrządy pomiarowe są wspólne oraz czy jedna osoba zatwierdza wszystkie pierwsze sztuki. Rejestruj kolejkę i cykl napędzany. Zwarte stanowisko ma największą wartość, gdy fizyczna prostota usuwa więcej czasu transferu i koordynacji, niż tworzy wspólna przestrzeń.
Policz przekazania między oddzielnymi maszynami
Dedykowana wykrawarka i nożyce CNC w parze z giętarką CNC mogą prowadzić wykrawanie i gięcie równolegle. Każda stacja może również zachować specjalizowane narzędzia.
Oszczędność nie jest automatyczna. Każdy transfer potrzebuje określonego pojemnika lub stojaka, identyfikacji detalu, rewizji rysunku i programu, liczby, statusu kontroli i miejsca docelowego. Uwzględnij drogę i buforowanie w próbie. Jeżeli giętarka czeka na wykrojone półfabrykaty lub kontrola blokuje obie maszyny, nominalna zdolność równoległa nie stanie się przyjętą produkcją.
Użyj przyrostowego równania progu rentowności
Porównaj dodatkowy koszt stały opcji oddzielnej ze zweryfikowaną oszczędnością zmienną:
Miesięczna liczba przyjętych rozdzielnic w progu = dodatkowy miesięczny koszt stały ÷ oszczędność zmienna na rozdzielnicę
Wyłącznie jako przykład obliczenia przyjmij, że maszyny oddzielne dodają 750 USD miesięcznie kosztu własności i powierzchni, a próby wykazują 10 USD oszczędności na przyjętą rozdzielnicę w pracy, materiale i możliwych do odzyskania postojach. Arytmetyczny próg to 75 przyjętych rozdzielnic miesięcznie.
Przy 50 rozdzielnicach oszczędność zmienna wynosi 500 USD i nie pokrywa dodatkowych 750 USD. Przy 100 wynosi 1000 USD, dając 250 USD miesięcznej przewagi przed podatkami i finansowaniem. Nie są to wartości referencyjne: zastąp walutę, płace, zmiany, koszt kapitału, uzysk materiału i serwis danymi zakładu.
Równanie jest tylko filtrem ekonomicznym. Potwierdź modelem marszruty i zdolności, że oba układy obsłużą szczytowy popyt. Metoda czasu cyklu i OEE pokazuje, jak uwzględnić przezbrojenia, dostępność, wydajność, jakość i ograniczenia wspólne.
Sprawdź partie normalną, szczytową i wyjątkową
Użyj tego samego kontrolowanego zestawu rysunków i materiału dla obu propozycji. Uwzględnij:
- zwykłą rodzinę reprezentującą rutynowy wolumen;
- detal szczytowy o największym obciążeniu marszruty lub najtrudniejszej geometrii;
- partię wyjątkową ze zmianą rysunku, nietypowym narzędziem lub przerwanym cyklem;
- co najmniej jedno przezbrojenie obejmujące wykrawanie i gięcie;
- zatwierdzanie pierwszej sztuki i zwykłe kontrole w toku;
- obserwowane zatrzymanie, diagnozę i bezpieczny restart.
Zapisuj surowe czasy, liczbę operatorów, przyjętą ilość, braki, odcinki do ponownego użycia i każdą interwencję ręczną. Nie przeliczaj biegu jałowego ani jednej operacji na produkcję rozdzielnic. Zachowaj warunki próby z wynikiem, aby zakupy mogły odróżnić obserwację od założenia.
Uwzględnij odporność i rozbudowę etapową
Oddzielne maszyny mogą izolować awarię procesu, ale dodają sterowania, części, punkty serwisowe i zależności. Stanowisko 3 w 1 upraszcza park maszynowy, lecz dłuższy postój może wyłączyć kilka operacji. Wyceń plan wznowienia, nie tylko cykl normalny.
Układ etapowy może być rozwiązaniem o najmniejszym ryzyku. Zakład może zachować 3 w 1 do pracy mieszanej i dodać maszynę dedykowaną w zmierzonym wąskim gardle. Pierwotne stanowisko może wtedy obsługiwać prototypy, poprawki lub nadmiar, jeżeli te zastosowania są w planie obciążenia, a nie traktowane jako darmowa zdolność.
Rozbuduj układ, gdy dowody potwierdzą trzy warunki:
- popyt wielokrotnie przekracza efektywną zdolność obecnej marszruty;
- dodany zasób usuwa zmierzone ograniczenie, zamiast przesuwać je dalej;
- zweryfikowane oszczędności zmienne i wartość dostawy pokrywają dodatkowe koszty stałe i wsparcia w scenariuszu ostrożnym.
Zamień porównanie w wymagania odbiorowe
W RFQ wymień detale i marszruty, partie, materiał, operatorów, dołączone narzędzia, punkty kontroli oraz granice początku i końca. Wymagaj, aby każdy dostawca wskazał elementy automatyczne, ręczne i wyłączone. Dla każdej opcji użyj tego samego arkusza kosztów i dowodów FAT.
Najlepsza architektura zachowuje ekonomiczną pełną marszrutę w przypadku normalnym, realizuje szczyt i wznawia pracę po wyjątku. Prześlij reprezentatywne rysunki przez ocenę maszyny niestandardowej, aby porównać konfiguracje na mierzalnych detalach, a nie nazwach handlowych.
Powiązana maszyna
Maszyna 3 w 1 do obróbki szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Jaka jest główna różnica między maszyną 3 w 1 a oddzielnymi urządzeniami?
Maszyna 3 w 1 skupia wykrawanie, cięcie i gięcie na zwartej powierzchni. Oddzielne maszyny przypisują operacje niezależnym zasobom, co może wspierać przepływ równoległy, ale dodaje transfery, powierzchnię i punkty przekazania w sterowaniu produkcją.
Czy oddzielne maszyny zawsze dają niższy koszt rozdzielnicy?
Nie. Mogą ograniczyć oczekiwanie i straty na przezbrojeniach, gdy popyt wykorzystuje ich równoległą zdolność. Przy mniejszym obciążeniu dodatkowe koszty własności, powierzchni i serwisu mogą przewyższyć oszczędności zmienne. Porównuj przyjęte rozdzielnice i pełną pracochłonność marszruty.
Jak obliczyć wielkość progową dla oddzielnych maszyn?
Podziel ich dodatkowy miesięczny koszt stały przez zweryfikowaną oszczędność zmienną na przyjętą rozdzielnicę. Następnie potwierdź wystarczającą zdolność systemu przy tej wielkości i sprawdź założenia na reprezentatywnych partiach.
Co dostawca powinien udowodnić podczas FAT?
Przeprowadź partie normalną, szczytową i wyjątkową przez oferowaną marszrutę. Zapisz ustawienie, załadunek, obróbkę, transfery, kontrolę, wznowienie, dobrą produkcję, braki i czas operatora zgodnie z definicjami modelu kosztów.