
Cizallado o corte con sierra de barras de cobre: elija por borde y ritmo de producción
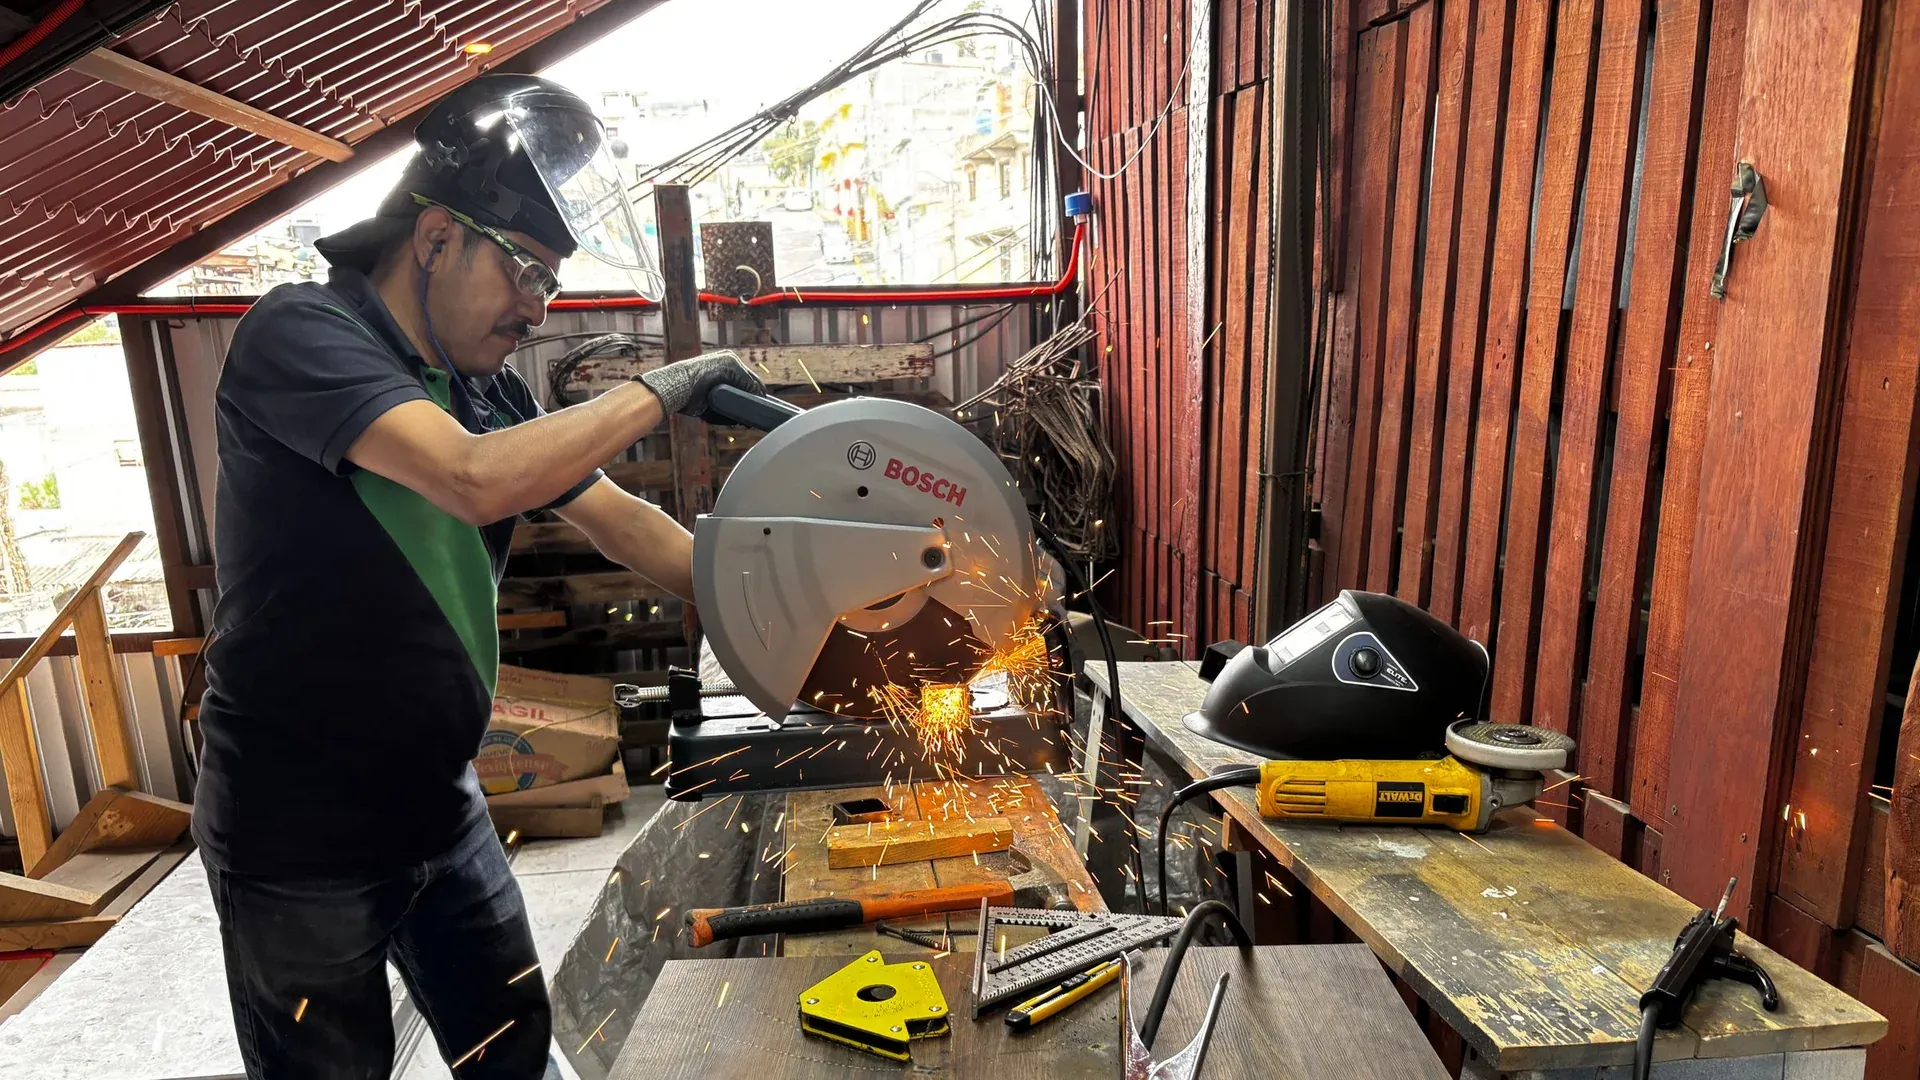
Elija el cizallado de barras de cobre cuando los cortes rectos rápidos, la integración compacta y la ausencia del kerf del ancho de sierra aporten valor y el borde resultante pueda cumplir el requisito posterior. Elija el corte con sierra cuando la sección del material, la geometría del extremo o el requisito de acabado justifiquen un corte más lento que genera viruta. Ninguno de los dos métodos debe aceptarse a partir de una afirmación genérica de «liso» o «sin rebabas».
La decisión pertenece al plan de proceso porque el extremo cortado se convierte en referencia, base de doblado, área de contacto o característica acabada visible en operaciones posteriores.
Entienda qué hace cada proceso al borde
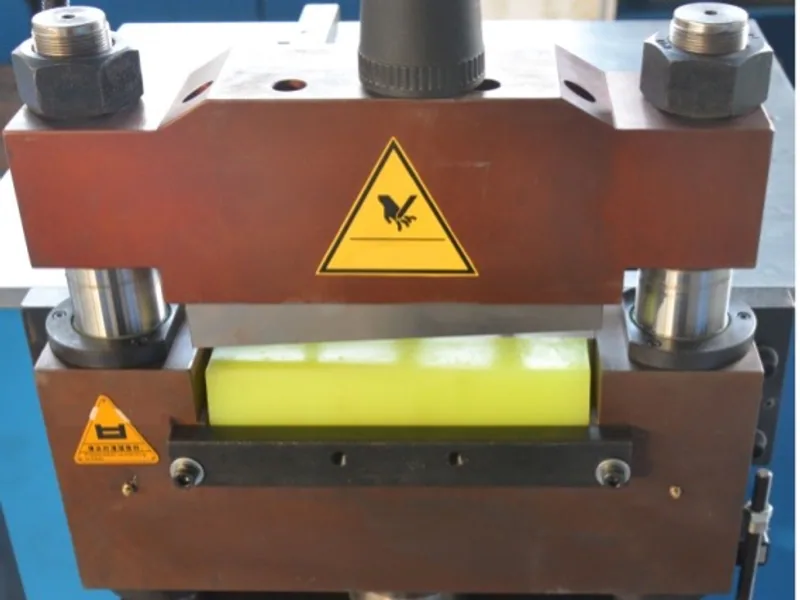
Una cizalladora separa la barra forzando el material entre dos aristas de corte. El corte desarrolla una deformación por arrastre cerca de la entrada, una zona brunida, una zona fracturada y una rebaba cerca de la salida. La guía general de corte y cizallado de AHSS explica cómo influyen la holgura y el estado de la herramienta en estas zonas. Sus ejemplos se centran en aceros de chapa, por lo que el mecanismo es útil, pero la aceptación específica para cobre debe seguir procediendo de una muestra de cobre.
Una sierra elimina material a lo largo de la trayectoria de la hoja. Crea un kerf y virutas, y la condición de su extremo depende del tipo de hoja, la geometría de los dientes, el avance, el apoyo, la lubricación y el material. El corte con sierra puede reducir el pronunciado patrón de deformación y fractura de un cizallado deficiente, pero puede introducir marcas de diente, calor, contaminación por virutas o cortes fuera de escuadra.
No reduzca la comparación a «el cizallado es tosco» y «la sierra es limpia». Una cizalladora bien mantenida puede producir un borde de producción controlado, y una sierra mal apoyada puede producir un extremo inaceptable.
Compare los requisitos que afectan al tiempo total del proceso
| Factor de decisión | Cizallado | Corte con sierra |
|---|---|---|
| Material eliminado en el corte | Sin kerf continuo del ancho de hoja | El kerf del ancho de hoja se convierte en virutas |
| Movimiento típico | Separación corta impulsada por fuerza | Enganche progresivo de los dientes |
| Firma del borde | Deformación por arrastre, brunido, fractura y posible rebaba | Marcas de sierra y posible rebaba de salida |
| Orden y limpieza | Sin virutas sueltas de sierra procedentes del corte | Se requiere recogida de virutas y limpieza |
| Ritmo de producción | A menudo apto para cortes rectos repetidos | A menudo más lento pero flexible entre secciones y condiciones de corte |
| Controles clave | Holgura, filo y alineación de cuchilla y sujeción | Selección de hoja, avance, apoyo, lubricación y evacuación de virutas |
Añada el tiempo posterior. Un corte rápido que exija una corrección extensa del borde puede no ser la ruta más rápida. Una sierra más lenta que genere virutas cerca de una superficie de contacto protegida puede añadir trabajo de limpieza e inspección.
La guía de desbarbado de barras explica cómo controlar el acabado posterior del borde sin dañar las caras de contacto.
Deje que la función posterior decida el requisito de borde
Defina qué hace el extremo cortado en el producto acabado.
- Si se convierte en un extremo libre sin contacto, puede bastar con un requisito controlado de rebaba y matado de aristas.
- Si posiciona la pieza para el punzonado posterior, pueden dominar la escuadría y la consistencia de longitud.
- Si se convierte en una unión o interfaz de contacto, la planitud, la limpieza y la preparación superficial necesitan un control explícito.
- Si se dobla cerca del extremo, las distorsiones y el riesgo de fisuración del borde pueden afectar a la conformación.
- Si se va a recubrir o aislar, los bordes afilados y las virutas incrustadas pueden crear defectos posteriores.
No especifique un acabado cosmético donde se necesita uno funcional. A la inversa, no pague por un extremo aserrado de precisión si la siguiente operación lo elimina o mecaniza deliberadamente.
Incluya la fijación y los sobrantes en la comparación de aprovechamiento
El cizallado evita el kerf del ancho de sierra, pero el anidado completo sigue necesitando material para agarre, posicionamiento y cortes de extremo estables. Una máquina también puede requerir una cola mínima que no pueda procesarse automáticamente. El aserrado crea kerf en cada corte y puede necesitar su propia longitud de fijación y margen de recorte.
Ejecute la misma lista de piezas con las dos propuestas. Registre el material inicial, la longitud de pieza buena, los sobrantes reutilizables, el recorte previsto, el kerf o pérdida de corte y el material rechazado. No compare el anidado en el mejor caso de un proveedor con el plan de producción conservador de otro.
Para una ruta CNC de punzonado y cizallado, pregunte cómo contabiliza el software la línea de cizallado, la zona de fijación y el material restante. La página del producto DHCNC-BP-60 debe utilizarse para filtrar la envolvente de pieza y el proceso disponible, mientras que la muestra del comprador establece el borde y el aprovechamiento reales.
Compruebe distorsión y apoyo
Una cizalladora aplica una fuerza localizada elevada. Si la holgura, el estado de la cuchilla, la sujeción o el apoyo no son adecuados, el extremo puede torcerse, combarse o mostrar una rebaba excesiva. Una sierra aplica una carga distinta durante más tiempo; un apoyo inadecuado puede igualmente dejar que una barra larga vibre o se salga de escuadra.
Inspeccione la pieza en una condición de apoyo libre y documentada. No fuerce el extremo cortado contra la mesa y registre solo la longitud. Compruebe la escuadría del extremo, la distorsión local y la rectitud de la barra larga allí donde esas características afecten al posicionamiento o al montaje posteriores.
El apoyo utilizado durante la prueba debe coincidir con la máquina ofertada. Un corte de muestra en una probeta corta no valida una instalación de manipulación de barras de seis metros.
Ejecute una comparación controlada con muestras
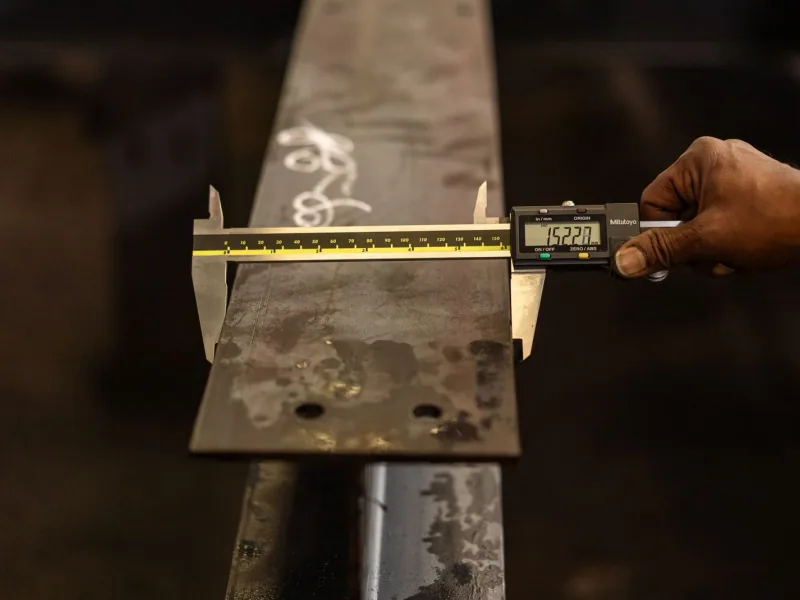
Utilice el mismo lote de material, anchuras, espesores y longitudes objetivo. Incluya una condición de herramienta nueva o documentada como estable y repita suficientes cortes para observar la consistencia en lugar de inspeccionar solo la primera pieza.
Mida:
- la longitud acabada y la escuadría del extremo;
- las zonas visibles del borde y la rebaba máxima en ubicaciones definidas;
- el combado local, el alabeo o el daño en la superficie de contacto;
- el tiempo de proceso, incluidos carga, corte, descarga y limpieza requerida;
- el tiempo de preparación y cambio de herramienta;
- las virutas, los recortes y la longitud de sobrante reutilizable;
- el tiempo necesario para desbarbado, limpieza e inspección final.
Utilice la lista de verificación de inspección de barras acabadas para conectar el resultado del corte con los requisitos de liberación posteriores.
Redacte un requisito de máquina de corte que pueda aceptarse
Para el cizallado, indique el rango de material, la sección transversal, la disposición de cuchilla y sujeción, el sobrante mínimo procesable, la inspección de borde requerida, el método de mantenimiento de herramienta y el alcance de reposición. Para el aserrado, añada la especificación de hoja, la hipótesis de kerf, el rango de avance, la lubricación, la recogida de virutas y la responsabilidad de limpieza.
Pida al proveedor que identifique las condiciones que requieren un acabado secundario. Si el proceso está integrado con punzonado o doblado, demuestre la secuencia completa y confirme que el corte no cambia la referencia posterior ni daña una superficie protegida.
Utilice la guía de selección de máquinas CNC para barras para situar la decisión de corte dentro de la ruta más amplia de la familia de piezas. Para trabajos de transformadores y canalizaciones eléctricas, la guía de flujo de trabajo con cobre pesado añade requisitos de manipulación de piezas largas y acceso de doblado que pueden cambiar la elección.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Es mejor el cizallado o el corte con sierra para las barras de cobre?
El cizallado suele ser atractivo para cortes rectos rápidos sin el kerf del ancho de la hoja ni virutas sueltas, mientras que el aserrado puede convenir a secciones gruesas o a requisitos de calidad del extremo que justifiquen un proceso más lento que genera viruta. La elección correcta depende del material real, del requisito de borde y de la ruta posterior.
¿Puede una cizalladora de barras producir un borde totalmente libre de rebaba?
No especifique una promesa universal de cero rebabas. Un borde cizallado contiene zonas de deformación por arrastre, brunido y fractura, y su rebaba depende de la holgura de cuchilla, el filo, el material y el apoyo. Defina un límite de inspección y verifíquelo con material de producción.
¿Desperdicia más cobre el corte con sierra que el cizallado?
El aserrado elimina un kerf del ancho de la hoja, mientras que el cizallado no crea el mismo kerf continuo. Ambos procesos pueden requerir además sobrantes de entrada y salida, margen de fijación y material rechazado, así que compare el aprovechamiento medido con el mismo plan de anidado y de material.
¿Qué debe inspeccionarse después de cortar una barra?
Inspeccione la longitud acabada, la escuadría del extremo, la deformación por arrastre o rebaba visible, las distorsiones, el daño superficial y la limpieza. Añada una comprobación funcional si el extremo se convierte en interfaz de contacto o en referencia para el punzonado, el doblado o el montaje posteriores.