
Máquinas de barras para aparamenta: configure la célula según la mezcla de cuadros
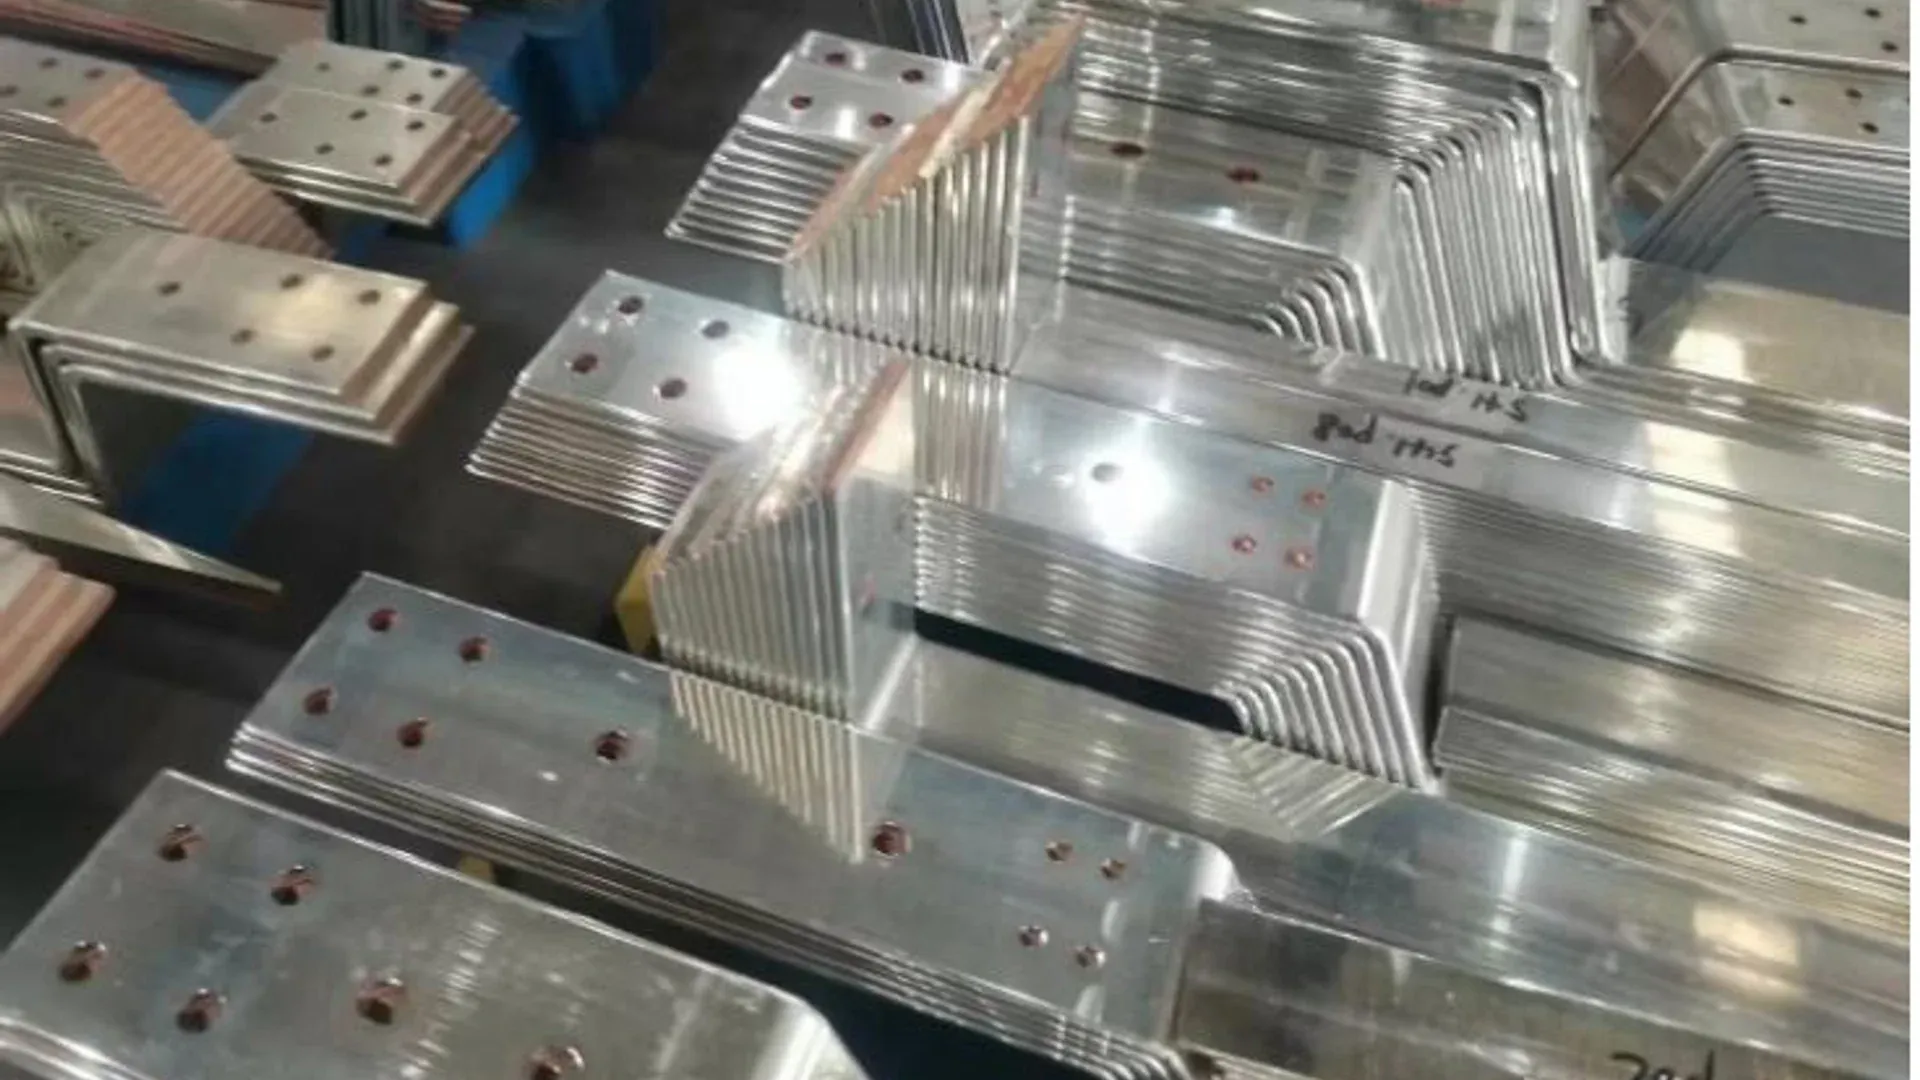
Una máquina de barras para aparamenta debe seleccionarse a partir de la mezcla de piezas enrutadas del fabricante de cuadros, no solo por las palabras automática, CNC o 3 en 1. Un taller con alta variedad puede ganar más con cambios rápidos y tres procesos disponibles. Una fábrica que produce familias estables con patrones densos de orificios puede necesitar una célula dedicada de punzonado y cizallado CNC junto con una dobladora controlada independiente.
Esa distinción importa mientras los productores de equipos eléctricos se preparan para una inversión sostenida en el sistema eléctrico. El informe Electricity 2026 de la AIE prevé un crecimiento de la demanda mundial de electricidad de una media del 3,6 % anual entre 2026 y 2030. Esto no predice la demanda de ninguna máquina concreta, pero sí aporta un argumento práctico: una fábrica de aparamenta debería comprar capacidad demostrable y ampliable, no capacidad inferida de un folleto.
Empiece por la mezcla de cuadros, no por la etiqueta de la máquina
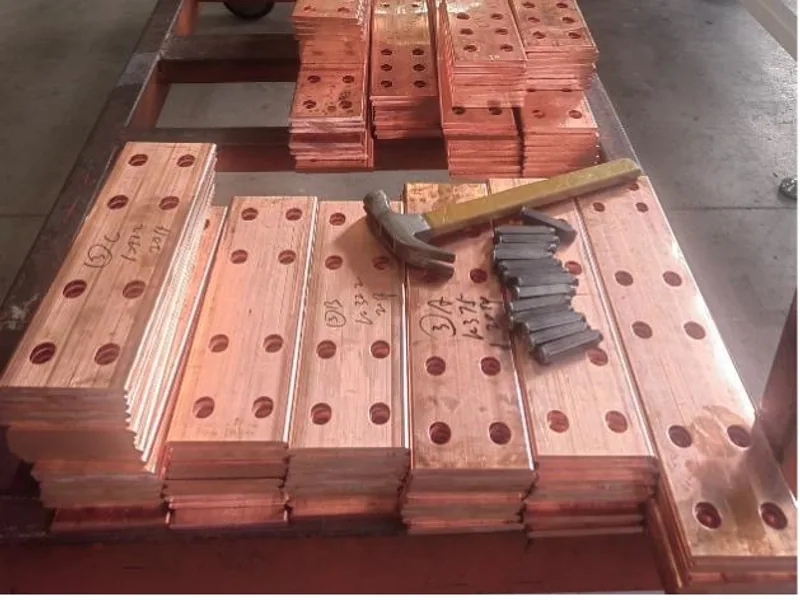
Comience con seis a doce meses de planos de barras liberados o representativos. Agrupe las piezas por ruta, no por nombre de cliente. Dos piezas visualmente distintas pueden usar la misma ruta; dos piezas del mismo cuadro pueden generar cargas de máquina muy diferentes.
Registre al menos estos campos para cada familia:
| Campo de la familia de piezas | Por qué cambia la selección del equipo |
|---|---|
| Material, ancho y espesor | Define la envolvente de trabajo y afecta a la fuerza de punzonado, cizallado y doblado |
| Longitud de barra y peso de la pieza terminada | Determina el soporte, la manipulación y el espacio de planta utilizable |
| Número, formas y paso de orificios | Define la carga de punzonado, los requisitos del revólver y la demanda de posicionamiento |
| Número y tipo de dobleces | Separa los dobleces planos de las operaciones verticales, en offset, Z, U o de torsión |
| Tamaño de lote y frecuencia de repetición | Indica si importa más la flexibilidad de preparación o el movimiento automático repetido |
| Características de inspección | Identifica dónde interrumpen la ruta las verificaciones de primera pieza y las retenciones en proceso |
No diluya las piezas difíciles en promedios. La barra más grande, el patrón de orificios más denso y el doblez más incómodo pueden aparecer con poca frecuencia y, aun así, determinar si la célula puede completar un cuadro contratado sin subcontratar.
La referencia de fabricación de barras para aparamenta ofrece el contexto general de diseño y verificación. Para la selección de la máquina, el resultado clave es una matriz de rutas que muestre cuántas piezas requieren punzonado, corte, doblado y trabajo secundario en cada periodo de producción.
Elija la arquitectura en función del cuello de botella real
Una estación 3 en 1 para trabajos cambiantes
Una máquina multifunción es útil cuando un taller necesita los tres procesos pero no tiene una carga de punzonado CNC estable y dominante. Las estaciones separadas también pueden permitir que los operarios punzonen, cizallen y doblen piezas diferentes sin moverse entre tres máquinas independientes.
La especificación publicada de la máquina de barras 3 en 1 DH303-8P indica tres circuitos hidráulicos independientes, un revólver de ocho estaciones, capacidad máxima de doblado plano de 15 × 160 mm y precisión de doblado de ±0,5°. Esas cifras definen una envolvente candidata; no demuestran que una familia de cuadros concreta vaya a cumplir el tiempo takt ni los requisitos de inspección. El comprador sigue necesitando una prueba con su propio material, sus matrices y sus planos.
Esta arquitectura suele encajar en trabajos de reparación, cambios de ingeniería, cuadros de reemplazo y lotes pequeños y medianos. Su debilidad aparece cuando una cola densa de punzonado mantiene ocupada una estación mientras la manipulación y la inspección limitan el resto del trabajo.
Punzonado y doblado dedicados para una demanda estable
Una máquina dedicada de punzonado y cizallado CNC se justifica más fácilmente cuando las familias de piezas repetitivas crean un cuello de botella sostenido de taladrado. La estación de punzonado y cizallado DHCNC-BP-60 declara una fuerza nominal de 600 kN, una envolvente máxima de pieza de 6.000 × 200 × 15 mm, hasta 140 golpes por minuto y una precisión de paso de orificios de ±0,20 mm/m.
La frecuencia de golpes es solo un elemento de la capacidad. La carga, el reposicionamiento, la preparación de planos, la selección de útiles, la aprobación de la primera pieza y la retirada de piezas siguen formando parte de la ruta. Combinar la unidad de punzonado y cizallado con una dobladora de barras servohidráulica independiente puede proteger la capacidad de doblado de la cola de punzonado y facilitar el equilibrio entre ambos procesos.
Elija la arquitectura separada cuando la mezcla de piezas cronometrada demuestre que las máquinas en paralelo eliminan un cuello de botella real. No la compre solo porque una línea más grande parezca más avanzada.
Pruebe el trabajo normal, el de máxima demanda y las excepciones
Una única muestra perfecta es una base débil para una decisión de inversión. En su lugar, prepare tres grupos de prueba:
- Grupo normal: las familias de piezas que ocupan la mayor parte de las horas de producción.
- Grupo de máxima demanda: las piezas más gruesas, largas o intensamente punzonadas que tensan la envolvente de trabajo.
- Grupo de excepciones: series cortas, revisiones de planos, piezas de repuesto y útiles inusuales que revelan el comportamiento durante los cambios.
Para cada grupo, cronometre la ruta completa desde el programa liberado hasta la pieza inspeccionada. Registre el tiempo de intervención del operario por separado del movimiento de la máquina. Incluya la búsqueda de útiles, la confirmación de la preparación, la retirada de recortes, la medición de la primera pieza y cualquier reintroducción manual de dimensiones.
La guía de capacidad y OEE ya existente explica cómo convertir estas observaciones en demanda de equipo sin tratar un ciclo teórico como tiempo de producción disponible. Basta con una comparación sencilla de caso base, máxima demanda e interrupción; la decisión de compra no requiere una calculadora complicada.
Trate el cambio de referencia como una función de producción
El trabajo de aparamenta combina con frecuencia piezas de alimentador repetitivas con llegadas, acopladores y enlaces específicos de proyecto de bajo volumen. Por eso, una demostración del proveedor debería mostrar más que una larga serie repetitiva.
Pida al operario que cargue un plano nuevo, identifique los útiles necesarios, cambie un par de punzón y matriz, ajuste el útil de doblado, fabrique una primera pieza, la inspeccione y reinicie tras una interrupción controlada. Observe qué valores se almacenan, cuáles deben teclearse de nuevo y cómo evita la máquina que se utilice el útil o el programa equivocados.
Si varios operarios compartirán la célula, verifique la nomenclatura de programas, los permisos y la gestión de revisiones. Una pantalla táctil puede simplificar la operación, pero por sí sola no impide que un plano obsoleto vuelva a producción.
Verifique la durabilidad con el ciclo de trabajo previsto
La durabilidad no puede establecerse solo por el peso del bastidor o la marca de los componentes. La pregunta útil es si el sistema completo se mantiene estable durante el periodo de producción en caliente previsto por el comprador.
Ejecute suficiente trabajo repetido para que el sistema hidráulico, las guías, el utillaje y el armario de control alcancen su condición normal de funcionamiento. Durante la prueba, registre:
- la deriva dimensional desde la primera pieza inspeccionada hasta las muestras posteriores;
- la temperatura del aceite y cualquier necesidad de refrigeración o pausa;
- vibraciones anómalas, fugas, inestabilidad de presión o movimiento de útiles;
- el historial de alarmas y los pasos necesarios para recuperar un trabajo detenido;
- el tiempo y el acceso necesarios para la lubricación, la inspección de útiles y la limpieza rutinaria.
Después, revise el plan de mantenimiento y la propuesta de repuestos críticos frente a los pasos reales de acceso y sustitución. Una válvula o un controlador de marca solo resultan útiles cuando se documentan la referencia exacta, el respaldo, la información de diagnóstico y la responsabilidad de suministro.
Construya la solicitud de oferta con pruebas que el proveedor pueda reproducir
Envíe a los proveedores la misma tabla de familias de piezas, planos representativos, estado del material y escenario operativo requerido. Especifique el límite de la máquina: el soporte de material, el utillaje, el software, la configuración eléctrica, los trabajos de instalación y el equipo de inspección deben incluirse o excluirse con claridad.
La lista de verificación para solicitudes de oferta de máquinas de barras CNC proporciona la estructura comercial completa. Para la propia célula de aparamenta, exija que cada ofertante devuelva cuatro elementos en el mismo formato:
- una propuesta de ruta que indique qué máquina realiza cada operación;
- una lista de utillaje vinculada a los planos representativos;
- una demostración cronometrada con tiempos de máquina y de operario por separado;
- una lista de excepciones que identifique las piezas o procesos fuera del alcance propuesto.
Esa respuesta permite comparar una estación 3 en 1, una línea de punzonado dedicada y una célula dividida en el trabajo que realmente importa. También crea un puente claro desde el requisito de aplicación hasta la solución de máquinas de barras para aparamenta y la especificación final del producto.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué máquina de barras es adecuada para un taller pequeño de aparamenta?
Una estación 3 en 1 suele ser adecuada cuando el espacio de planta es limitado, los lotes cambian con frecuencia y el punzonado, el cizallado y el doblado deben seguir disponibles al mismo tiempo. Confirme la barra más grande, las matrices necesarias, el plan de personal y un ciclo representativo antes de seleccionarla.
¿Cuándo debería una fábrica de aparamenta usar máquinas de punzonado y doblado separadas?
Las máquinas separadas suelen justificarse cuando los patrones de orificios repetidos crean un cuello de botella estable de punzonado, el doblado necesita un control más estricto, o la operación en paralelo vale más que mantener todos los procesos en un solo bastidor. La decisión debe partir de la demanda de piezas enrutadas y de una prueba cronometrada.
¿Garantiza una mayor velocidad de punzonado más cuadros de aparamenta terminados?
No. La producción de cuadros terminados también depende de la carga, la programación, los cambios de útil, el doblado, el desbarbado, la inspección y el montaje. Mida la ruta representativa completa en lugar de convertir una cifra destacada de golpes directamente en capacidad de cuadros.
¿Cómo debe comprobarse la durabilidad antes de comprar una máquina de barras hidráulica?
Ejecute una prueba de producción repetida y en caliente con piezas seleccionadas por el comprador y registre resultados dimensionales, temperatura del aceite, interrupciones de ciclo, alarmas y pasos de recuperación. Verifique también el plan de mantenimiento preventivo, los repuestos críticos y la responsabilidad de soporte.