
Punzonado de barras de cobre vs corte por láser: cómo elegir la ruta de producción
Una barra plana con orificios redondos repetidos y un corte recto es un problema de fabricación distinto del de una placa de cobre con un contorno irregular y muchas ventanas cambiantes. Comparar ambos procesos únicamente por la velocidad de la máquina difícilmente dará lugar a una decisión de compra útil.
El punzonado puede ser eficaz para familias de características repetibles con el utillaje adecuado. El corte por láser ofrece flexibilidad de contornos, pero el rango de procesamiento del cobre y el borde acabado aún deben demostrarse. Cualquiera de las dos rutas puede requerir limpieza, acabado y mecanizado secundario.
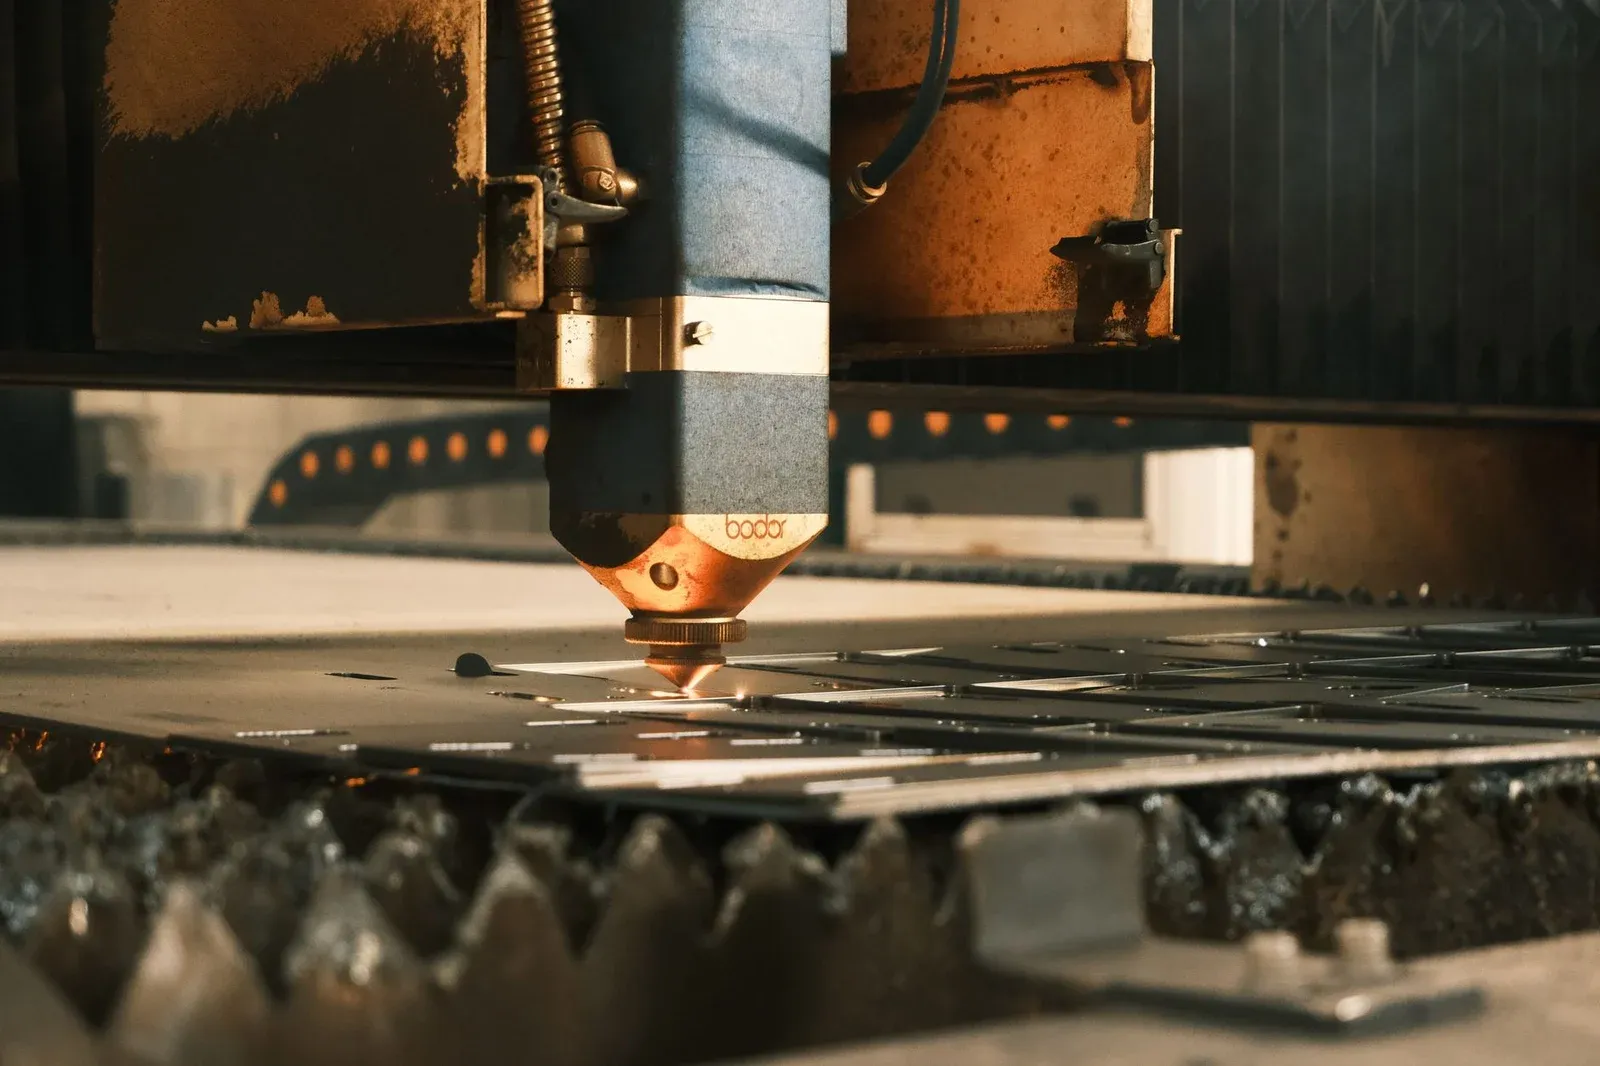
La comparación debe terminar en una barra conductora aceptada, no en el momento en que la herramienta abandona el material. La fotografía muestra un proceso de corte de metal; no es evidencia de una calidad, un espesor o una velocidad de producción concretos del cobre.
Empiece por la familia de características y la forma del material
Elabore la lista de las piezas que realmente determinan la carga de trabajo. Incluya la calidad y el estado del material, el espesor, la anchura del recorte, las formas de los orificios, las características mínimas, el contorno general y el número de revisiones previstas durante el proyecto.
Para orificios normalizados repetidos a lo largo de muchas longitudes de barra plana laminada, el utillaje de punzonado disponible y la alimentación automatizada pueden ofrecer una ruta directa. Para contornos cambiantes cortados de chapa, un láser puede reducir la necesidad de útiles de perfil dedicados. Ninguna de las dos observaciones establece la respuesta para una fábrica concreta sin sus volúmenes y restricciones de proceso.
Separe los orificios de los contornos. Una pieza puede tener una forma exterior sencilla pero orificios de terminal exigentes, o un contorno complejo con tolerancias de orificio holgadas. La característica de aspecto más complicado no siempre es la que controla el coste de aceptación.
La compra de material también cambia la comparación. El anidado de chapa y el corte de barra plana generan retales y necesidades de manipulación diferentes. Utilice cotizaciones reales de material y rendimiento útil en lugar de suponer que ambas rutas parten de un material de igual coste.
Compare lo que deja atrás cada proceso
TRUMPF describe el corte por láser como un proceso de separación térmica sin contacto. Eso explica su flexibilidad de contornos, pero el procesamiento térmico sigue exigiendo atención al borde resultante y al material concreto. La capacidad de cortar cobre debe establecerse para el sistema propuesto, no inferirse de su capacidad para cortar acero.
La página de materiales de cobre de SendCutSend es un ejemplo de proveedor que define una oferta de procesamiento de cobre con sus propias condiciones de material y diseño. Tales condiciones pertenecen a ese servicio; no deben extrapolarse a un límite universal de máquina.
| Factor de decisión | Punzonado y cizallado | Corte por láser |
|---|---|---|
| Orificios normalizados repetidos | Puede usar útiles establecidos con eficiencia | Requiere una trayectoria de corte cualificada y capacidad de características |
| Contornos libres cambiantes | Puede requerir útiles especiales u otra operación | Puede ofrecer flexibilidad de contorno dentro de los límites del sistema |
| Estado del borde | Verifique rebaba, rollover, deformación y desgaste del útil | Verifique escoria, conicidad, efectos superficiales y distorsión térmica |
| Manipulación del material | Suele adaptarse a familias de barra plana especificadas | Suele adaptarse al anidado y la descarga basados en chapa |
| Costes de cambio | Importan la disponibilidad de útiles y la preparación | Importan la programación, la preparación del material y la cualificación del proceso |
No describa ninguno de los dos procesos como inherentemente libre de rebabas. La ruta de desbarbado y limpieza de barras necesaria debe evaluarse con la pieza, incluidos los orificios internos y las caras de contacto protegidas.
En material prechapado, verifique cómo afecta la operación al recubrimiento y a los bordes expuestos. En piezas que se recubren después, asegúrese de que el borde preparado sea apto para la especificación de acabado.
Compare piezas aceptadas, no la velocidad de corte
Utilice un modelo de costes que incluya preparación, utillaje, procesamiento directo, manipulación, acabado, inspección y no conformidades previstas. Mantenga visibles el consumo de material y el crédito de chatarra en lugar de enterrarlos en una tarifa por hora-máquina.
Una comparación sencilla es:
Coste por pieza aceptada = coste del lote relevante / número de piezas aceptadas
Suponga, únicamente a modo de ilustración, que la ruta A tiene $600 de coste de preparación/utillaje y $3 por pieza aceptada de procesamiento y acabado. La ruta B tiene $100 de preparación y $7 por pieza aceptada. Suponga que ambas alcanzan el mismo rendimiento de aceptación y que el coste de material igual se excluye de esta comparación limitada.
A = 600 + 3N
B = 100 + 7N
El punto de equilibrio aritmético es N = 125 piezas. Por debajo de esa cantidad, B es más barata bajo estos supuestos; por encima, A es más barata. Estos son datos de demostración inventados, no cotizaciones de punzonado ni de corte por láser.
La decisión puede invertirse si una ruta necesita acabado adicional de orificios, tiene un rendimiento de material diferente o produce más piezas rechazadas. También puede cambiar cuando el utillaje ya es propiedad de la empresa. Utilice el modelo para identificar qué datos reales deben medirse, no para fabricar una regla universal de tamaño de lote.
Decida cuándo una ruta mixta justifica su coste de manipulación
Una ruta mixta puede tener sentido cuando un proceso produce el contorno con eficiencia y otro produce una característica crítica con fiabilidad. Pero cada transferencia introduce otra oportunidad de errores de identificación, pérdida de referencias, daños superficiales y tiempo de cola.
Defina qué operación establece la referencia primaria y cómo se conserva. Si la segunda operación sujeta sobre un borde térmicamente afectado o deformado, puede que no se alcance la precisión prevista. Pruebe la secuencia completa, incluida la descarga y la nueva sujeción, en lugar de mostrar dos demostraciones de máquina no relacionadas.
Considere la propiedad además de la capacidad del proceso. Un servicio externo de corte por láser puede ser práctico para contornos de bajo volumen, mientras que un punzonado dedicado en planta se ocupa de patrones repetidos de terminales. La comparación comercial necesita entonces transporte, pedidos mínimos, variabilidad de entrega y el coste de resolver un lote rechazado.
Evite comprar un segundo proceso solo para eliminar subcontrataciones ocasionales. Establezca las familias de piezas y la carga de trabajo que lo mantendrían útil.
Ejecute una prueba que se parezca al pedido real
Seleccione planos que expongan las debilidades de la ruta propuesta: el orificio relevante más pequeño, el ligamento más estrecho, el borde sin apoyo más largo, un patrón denso de características y cualquier superficie que deba seguir siendo apta para el contacto eléctrico.
Utilice la calidad, el temple y el estado de recubrimiento del material propuestos. Mida no solo la posición de las características, sino también el estado del borde, la planitud, la distorsión y cualquier característica importante para el doblado o el montaje posteriores. Registre el tiempo de acabado e inspección necesario para obtener piezas aceptadas.
Repita la prueba lo suficiente para revelar la variación de preparación y de proceso. En el punzonado, incluya el estado del útil y el apoyo del material. La gama dedicada de utillaje para barras de Wilson Tool ilustra por qué la aplicación del útil debe especificarse en lugar de suponerse a partir de la fuerza nominal.
Utilice un plan de inspección común para ambas rutas. Si una muestra se evalúa después del acabado y la otra inmediatamente después del corte, la comparación no es homogénea.
Incluya los límites del equipo en la solicitud de oferta (RFQ)
La DHCNC-BP-60 es una estación de punzonado y cizallado. Evalúela para las dimensiones de barra plana, las familias de orificios, los requisitos de corte y el flujo de producción acordados en el pedido. No la trate como una cortadora láser ni suponga que puede producir contornos arbitrarios de chapa.
La guía de selección de máquinas punzonadoras aborda la fuerza, el utillaje y la arquitectura una vez elegida la ruta de punzonado. Incluya la prueba de piezas aceptadas y sus registros en el acuerdo FAT/SAT.
El mejor proceso es el que entrega de forma consistente la barra conductora requerida con el coste total y la capacidad correctos. A veces es el punzonado, a veces el corte por láser y a veces una combinación cualificada. El plano y la evidencia deben decidir.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Es el corte por láser siempre la opción más barata para un lote pequeño?
No. Puede evitar utillaje de contorno dedicado, pero los útiles de punzonado existentes, la forma del material en stock, la preparación, el acabado y los cargos de procesamiento externo pueden cambiar el resultado. Compare el coste de las piezas aceptadas para el lote real.
¿Basta la potencia del láser para establecer el espesor de cobre que una máquina puede cortar?
No. La capacidad sobre el cobre depende del sistema láser completo, la configuración del proceso, el material y la calidad requerida. Obtenga del proveedor el rango de procesamiento aprobado y una prueba representativa.
¿Necesitan siempre los orificios de las barras cortadas por láser una segunda operación?
No. Solo se requiere una segunda operación cuando la característica tal como sale del corte no puede cumplir el plano o el requisito funcional. Evalúe la geometría del orificio, el estado del borde, los efectos superficiales y la unión prevista.
¿Puede una máquina de punzonado y cizallado de barras realizar corte por láser?
No, a menos que esté diseñada y suministrada específicamente con esa capacidad. La DHCNC-BP-60 es una estación de punzonado y cizallado, no una máquina láser.