
Bakır baralarda delme ve lazer kesim: üretim rotasının seçimi
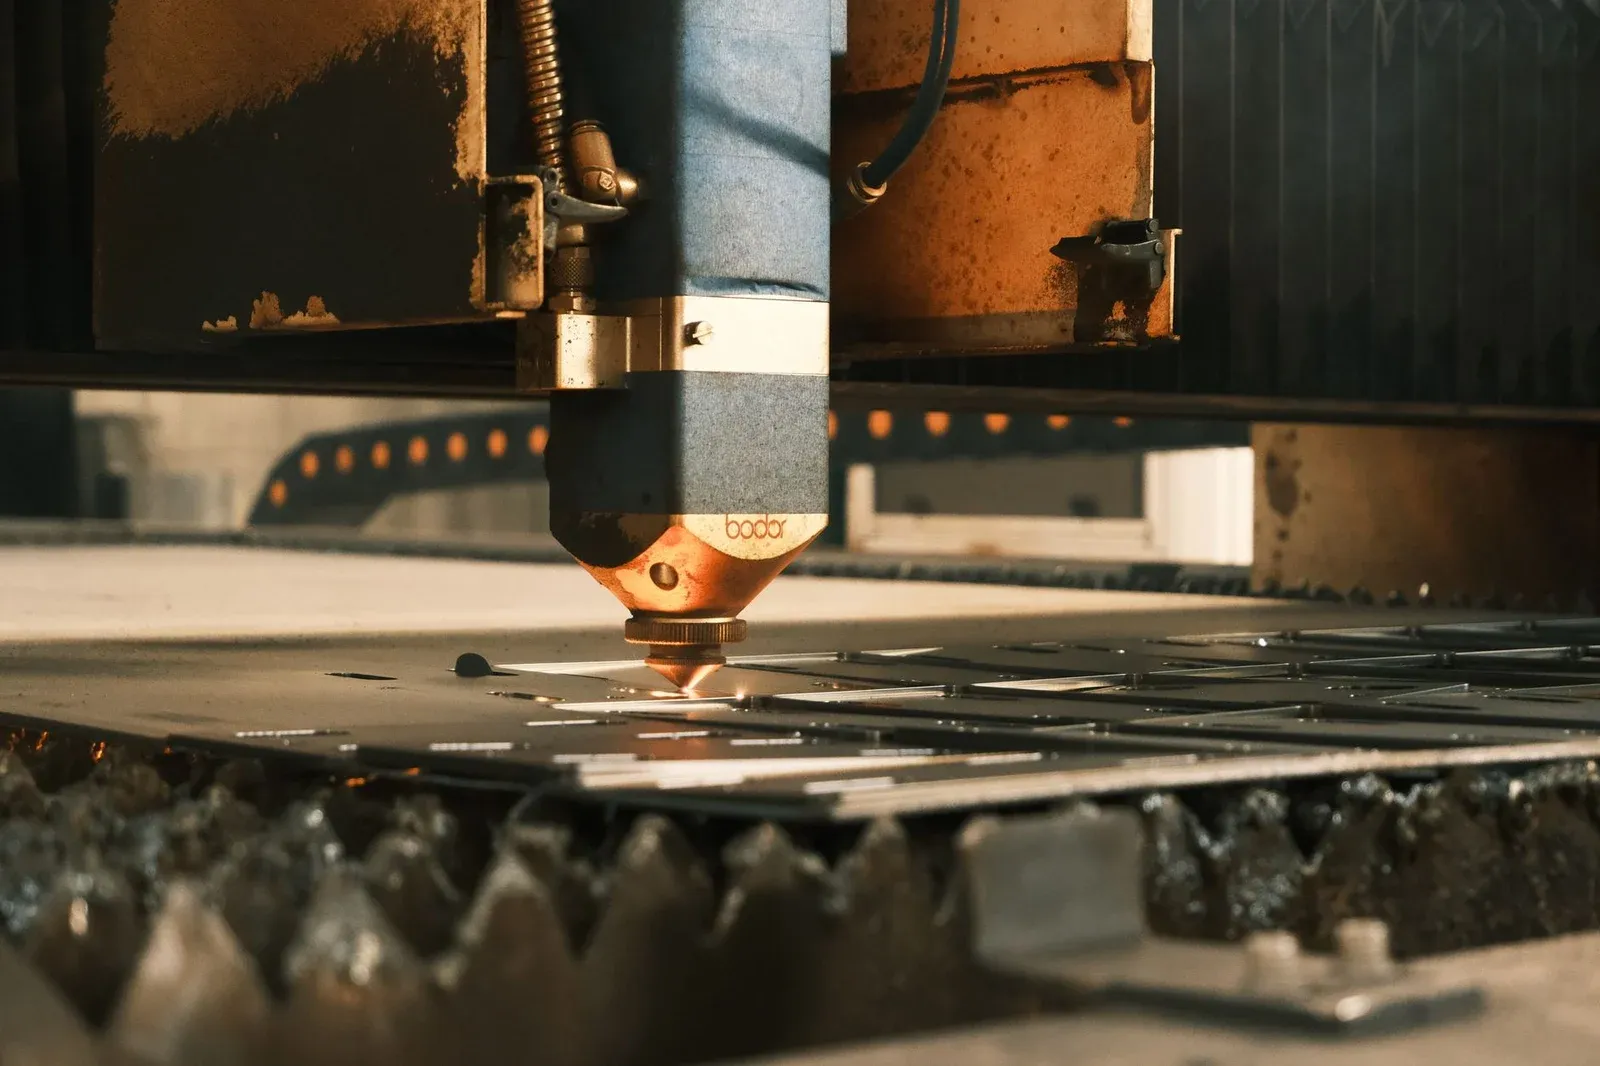
Tekrarlanan yuvarlak delikler ve düz bir kesme içeren bir lama, düzensiz dış hatlı ve çok sayıda değişen boşluklu bir bakır plakadan farklı bir üretim problemidir. İki süreci yalnızca makine hızıyla karşılaştırmak, kullanılabilir bir satın alma kararı üretmesi pek olası değildir.
Delme, uygun takımlarla tekrarlanabilir özellik aileleri için etkili olabilir. Lazer kesim dış hat esnekliği sunar, ancak bakır işleme aralığı ve bitmiş kenar yine de kanıtlanmalıdır. Her iki rota da temizlik, yüzey işlem ve ikincil işleme gerektirebilir.
Karşılaştırma, takımın malzemeden çıktığı anda değil, kabul edilen bir barada bitmelidir. Fotoğraf bir metal kesme sürecini göstermektedir; belirli bir bakır kalitesinin, kalınlığın veya üretim hızının kanıtı değildir.
Özellik ailesi ve stok formuyla başlayın
İş yükünü gerçekten belirleyen parçaları listeleyin. Malzeme kalitesi ve durumu, kalınlık, lama genişliği, delik şekilleri, minimum özellikler, genel dış hat ve proje boyunca beklenen revizyon sayısını dahil edin.
Haddelenmiş lamanın birçok uzunluğunda tekrarlanan standart delikler için mevcut delme takımları ve otomatik besleme basit bir rota sağlayabilir. Sacdan kesilen değişken dış hatlar için lazer, özel profil takımlarına olan ihtiyacı azaltabilir. Hiçbir gözlem, hacimleri ve süreç kısıtları olmadan belirli bir fabrika için cevabı belirlemez.
Delikleri dış hatlardan ayırın. Bir parçanın dış şekli basit ama terminal delikleri zorlu olabilir ya da dış hattı karmaşık ama delik toleransları geniş olabilir. En karmaşık görünen özellik her zaman kabul maliyetini kontrol eden özellik değildir.
Malzeme satın alma da karşılaştırmayı değiştirir. Sac nesting ve lama kesimi farklı artıklar ve elleçleme gereksinimleri yaratır. İki rotanın eşit maliyetli stokla başladığını varsaymak yerine gerçek malzeme tekliflerini ve kullanılabilir verimi kullanın.
Her sürecin geride bıraktıklarını karşılaştırın
TRUMPF, lazer kesimi temassız bir termal ayırma süreci olarak tanımlar. Bu, dış hat esnekliğini açıklar, ancak termal işlem yine de ortaya çıkan kenara ve söz konusu malzemeye dikkat gerektirir. Bakır kesme kabiliyeti, çelik kesme yeteneğinden çıkarılmak yerine önerilen sistem için belirlenmelidir.
SendCutSend’in bakır malzeme sayfası, kendi malzeme ve tasarım koşullarıyla bir bakır işleme teklifini tanımlayan bir tedarikçi örneğidir. Bu tür koşullar o hizmete aittir; evrensel bir makine sınırına genellenmemelidir.
| Karar faktörü | Delme ve kesme | Lazer kesim |
|---|---|---|
| Tekrarlanan standart delikler | Yerleşik takımları verimli kullanabilir | Nitelikli bir kesim yolu ve özellik kabiliyeti gerektirir |
| Değişken serbest formlu dış hatlar | Özel takımlar veya başka bir operasyon gerektirebilir | Sistem sınırları içinde dış hat esnekliği sunabilir |
| Kenar durumu | Çapak, yuvarlanma, deformasyon ve takım aşınmasını kontrol edin | Cüruf, koniklik, yüzey etkileri ve termal distorsiyonu kontrol edin |
| Stok elleçleme | Genellikle belirlenmiş lama ailelerine uygundur | Genellikle sac bazlı nesting ve boşaltmaya uygundur |
| Geçiş maliyetleri | Takım bulunabilirliği ve hazırlık önemlidir | Programlama, malzeme hazırlığı ve süreç nitelendirmesi önemlidir |
Hiçbir süreci doğası gereği çapaksız olarak tanımlamayın. Gerekli bara çapak alma ve temizlik rotası, iç delikler ve korunan temas yüzeyleri dahil parçayla birlikte değerlendirilmelidir.
Ön kaplamalı malzemede, operasyonun kaplamayı ve açıkta kalan kenarları nasıl etkilediğini doğrulayın. Sonradan kaplanan parçalarda, hazırlanan kenarın yüzey işlem spesifikasyonuna uygun olduğundan emin olun.
Kesim hızını değil, kabul edilen parçaları karşılaştırın
Hazırlık, takım, doğrudan işleme, elleçleme, yüzey işlem, muayene ve beklenen uygunsuzlukları içeren bir maliyet modeli kullanın. Malzeme tüketimini ve hurda kredisini makine-saat ücretine gömülmek yerine görünür tutun.
Basit bir karşılaştırma şudur:
Kabul edilen parça maliyeti = ilgili parti maliyeti / kabul edilen parça sayısı
Yalnızca örnekleme amacıyla varsayalım ki rota A’nın $600 hazırlık/takım maliyeti ve kabul edilen parça başına $3 işleme ve yüzey işlem maliyeti vardır. Rota B’nin $100 hazırlık ve kabul edilen parça başına $7 maliyeti vardır. Her ikisinin de aynı kabul verimine ulaştığını ve eşit malzeme maliyetinin bu sınırlı karşılaştırmadan çıkarıldığını varsayın.
A = 600 + 3N
B = 100 + 7N
Aritmetik başabaş noktası N = 125 parçadır. Bu miktarın altında, bu varsayımlarla B daha ucuzdur; üstünde A daha ucuzdur. Bunlar uydurma gösterim girdileridir; delme veya lazer kesim için teklif değildir.
Bir rota ek delik yüzey işlemi gerektiriyorsa, farklı malzeme verimine sahipse veya daha fazla reddedilen parça üretiyorsa karar tersine dönebilir. Takım zaten mevcut olduğunda da değişebilir. Modeli evrensel bir parti boyutu kuralı üretmek için değil, hangi gerçek girdilerin ölçülmesi gerektiğini belirlemek için kullanın.
Karma bir rotanın elleçleme maliyetini ne zaman hak ettiğine karar verin
Bir süreç dış hattı verimli üretirken bir diğeri kritik bir özelliği güvenilir üretiyorsa karma bir rota mantıklı olabilir. Ancak her transfer; kimlik hatası, datum kaybı, yüzey hasarı ve kuyruk süresi için bir başka fırsat yaratır.
Hangi operasyonun birincil datumu oluşturduğunu ve nasıl korunduğunu tanımlayın. İkinci operasyon termal olarak etkilenmiş veya distorsiyona uğramış bir kenara bağlarsa, amaçlanan hassasiyete ulaşılamayabilir. İki ilgisiz makine gösterimi göstermek yerine, boşaltma ve yeniden bağlama dahil tüm diziyi deneyin.
Süreç kabiliyetinin yanı sıra sahipliği de değerlendirin. Dış lazer kesim hizmeti düşük hacimli dış hatlar için pratik olabilir; kendi bünyesindeki özel bir delme makinesi ise tekrarlanan terminal desenlerini üstlenir. Ticari karşılaştırma daha sonra nakliye, sipariş minimumları, teslimat değişkenliği ve reddedilen bir partiyi çözme maliyetini içermelidir.
Yalnızca ara sıra fason üretimi ortadan kaldırmak için ikinci bir süreç satın almaktan kaçının. Onu faydalı tutacak parça ailelerini ve iş yükünü belirleyin.
Gerçek siparişe benzeyen bir deneme yapın
Önerilen rotanın zayıf noktalarını açığa çıkaran çizimleri seçin: en küçük ilgili delik, en dar köprü, desteklenmeyen en uzun kenar, yoğun özellik deseni ve elektrik teması için uygun kalması gereken her yüzey.
Önerilen malzeme kalitesini, sertlik durumunu ve kaplama durumunu kullanın. Yalnızca özellik konumunu değil, kenar durumunu, düzlüğü, distorsiyonu ve sonraki bükme veya montaj için önemli her özelliği ölçün. Kabul edilen parçaları elde etmek için gereken yüzey işlem ve muayene süresini kaydedin.
Hazırlık ve süreç değişkenliğini ortaya çıkarmak için denemeyi yeterince tekrarlayın. Delmede, takım durumunu ve malzeme desteğini dahil edin. Wilson Tool’un bara için özel takım yelpazesi, takım uygulamasının yalnızca nominal kuvvetten varsayılmak yerine neden spesifiye edilmesi gerektiğini göstermektedir.
Her iki rota için ortak bir muayene planı kullanın. Bir numune yüzey işlemden sonra, diğeri kesimden hemen sonra değerlendirilirse karşılaştırma eşit değildir.
Ekipman sınırlarını RFQ’ya koyun
DHCNC-BP-60 bir delme ve kesme istasyonudur. Siparişte kararlaştırılan lama boyutları, delik aileleri, kesme gereksinimleri ve üretim akışı için değerlendirin. Ona lazer kesim makinesi gibi davranmayın ve keyfi sac dış hatları üretebileceğini varsaymayın.
Ayrı delme makinesi seçim rehberi, delme seçilen rota olduğunda kuvvet, takım ve mimariyi ele alır. Kabul edilen parça denemesini ve kayıtlarını FAT/SAT sözleşmesine koyun.
Daha iyi süreç, gereken barayı doğru toplam maliyet ve kapasiteyle istikrarlı biçimde teslim edendir. Bazen bu delmedir, bazen lazer kesim, bazen de nitelikli bir kombinasyondur. Karar, çizim ve kanıt vermelidir.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Küçük bir parti için lazer kesim her zaman daha ucuz seçenek midir?
Hayır. Özel kontur takımından kaçınabilir, ancak mevcut delme takımları, stok formu, hazırlık, yüzey işlem ve dış işleme ücretleri sonucu değiştirebilir. Gerçek parti için kabul edilen parçaların maliyetini karşılaştırın.
Bir makinenin kesebileceği bakır kalınlığını tek başına lazer gücü belirler mi?
Hayır. Bakır kabiliyeti; eksiksiz lazer sistemine, süreç yapılandırmasına, malzemeye ve gereken kaliteye bağlıdır. Tedarikçiden onaylı işleme aralığını ve temsili bir deneme alın.
Lazerle kesilmiş bara delikleri her zaman ikinci bir operasyon gerektirir mi?
Hayır. İkinci operasyon yalnızca kesilmiş hali çizimi veya işlevsel gereksinimi karşılayamadığında gerekir. Delik geometrisini, kenar durumunu, yüzey etkilerini ve amaçlanan bağlantıyı değerlendirin.
Delme ve kesme yapan bir bara makinesi lazer kesim yapabilir mi?
Özellikle bu kabiliyet için tasarlanıp tedarik edilmediği sürece hayır. DHCNC-BP-60 bir delme ve kesme istasyonudur, lazer makinesi değildir.