
Punzonatura di sbarre di rame vs taglio laser: scegliere il percorso produttivo
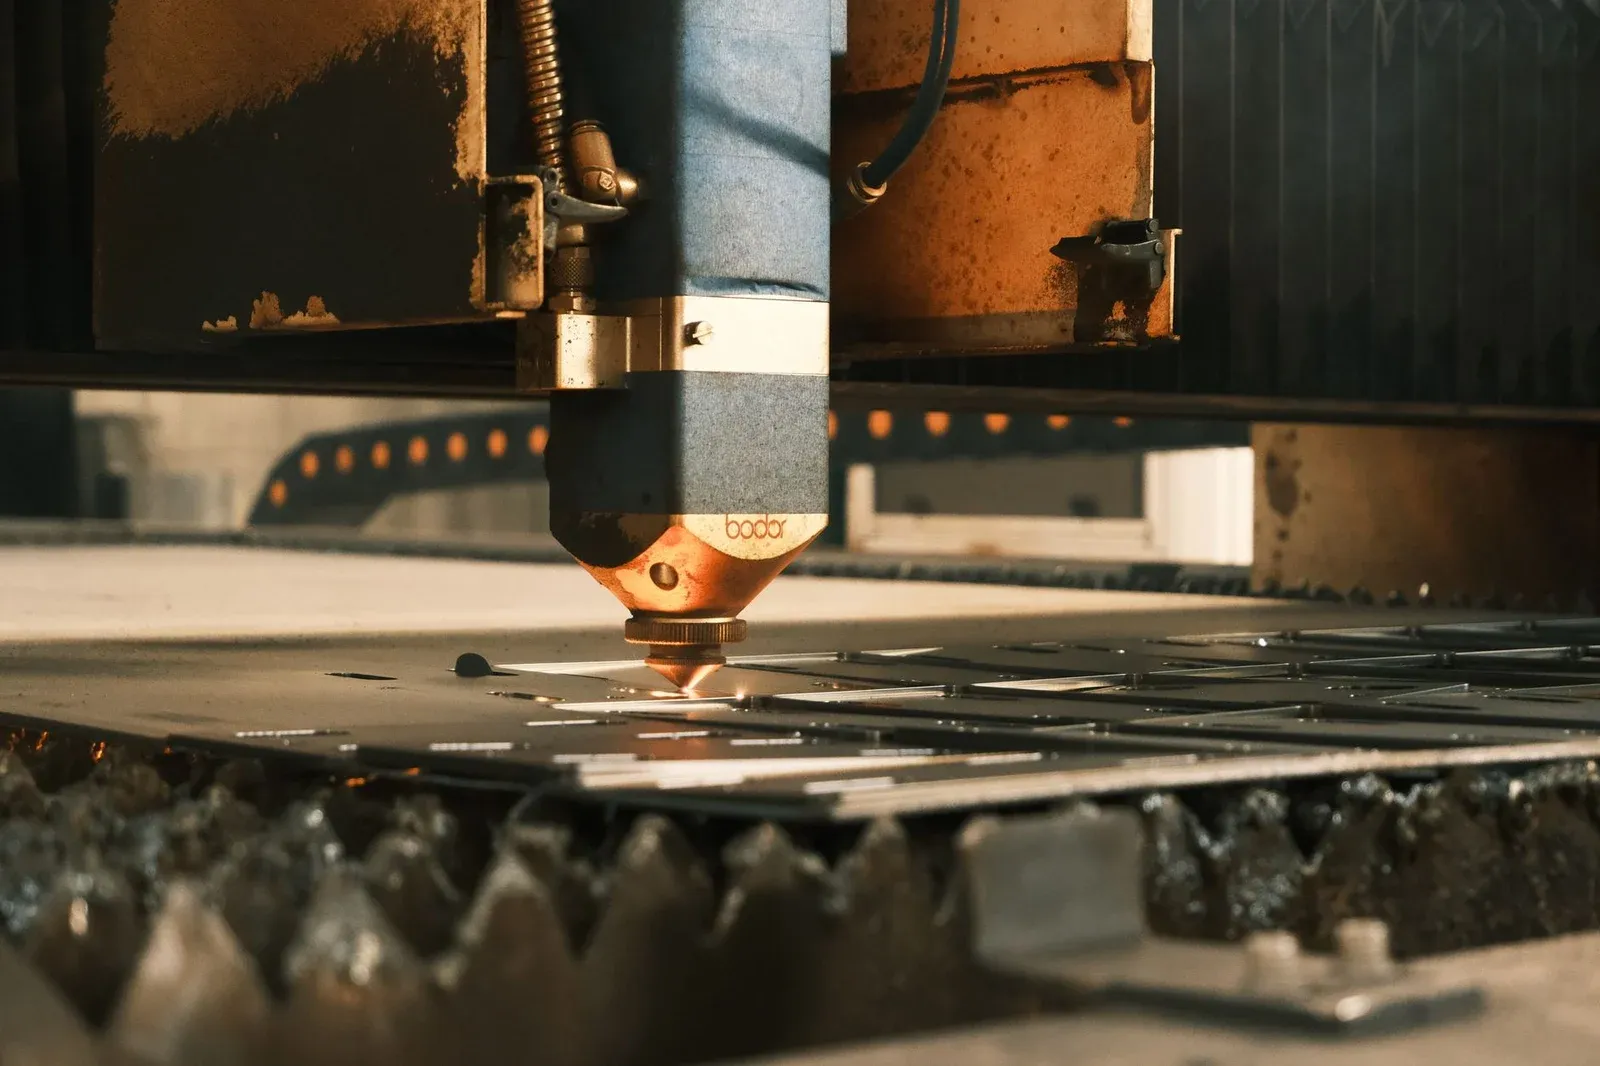
Una barra piatta con fori tondi ripetuti e un taglio diritto è un problema produttivo diverso da una piastra di rame con profilo irregolare e molte asole variabili. Confrontare i due processi basandosi solo sulla velocità della macchina difficilmente produrrà una decisione d’acquisto utile.
La punzonatura può essere efficace per famiglie di caratteristiche ripetibili con l’attrezzatura adatta. Il taglio laser offre flessibilità di profilo, ma il campo di lavorazione del rame e il bordo finito devono comunque essere dimostrati. Entrambe le vie possono richiedere pulizia, finitura e lavorazioni secondarie.
Il confronto deve concludersi con una sbarra accettata, non nel momento in cui l’utensile lascia il materiale. La fotografia mostra un processo di taglio del metallo; non è prova di una particolare qualità, spessore o velocità produttiva del rame.
Partite dalla famiglia di caratteristiche e dalla forma del materiale
Elencate i pezzi che determinano davvero il carico di lavoro. Includete qualità e stato del materiale, spessore, larghezza del grezzo, forme dei fori, caratteristiche minime, profilo complessivo e numero di revisioni previste durante il progetto.
Per fori standard ripetuti su molte lunghezze di barra piatta laminata, l’attrezzatura di punzonatura disponibile e l’avanzamento automatizzato possono offrire una via lineare. Per profili variabili tagliati da lamiera, un laser può ridurre la necessità di utensili di profilo dedicati. Nessuna delle due osservazioni stabilisce la risposta per una fabbrica specifica senza i suoi volumi e vincoli di processo.
Separate i fori dai profili. Un pezzo può avere una forma esterna semplice ma fori terminali impegnativi, oppure un profilo complesso con tolleranze dei fori generose. La caratteristica dall’aspetto più complicato non è sempre quella che controlla il costo di accettazione.
Anche l’acquisto del materiale cambia il confronto. L’annidamento della lamiera e il taglio della barra piatta generano sfridi ed esigenze di movimentazione diverse. Usate offerte reali del materiale e resa utile, invece di presumere che le due vie partano da un grezzo di pari costo.
Confrontate ciò che ogni processo lascia dietro di sé
TRUMPF descrive il taglio laser come un processo di separazione termica senza contatto. Questo spiega la flessibilità di profilo, ma la lavorazione termica richiede comunque attenzione al bordo risultante e al materiale specifico. La capacità di taglio del rame va stabilita per il sistema proposto, non dedotta dalla capacità di tagliare l’acciaio.
La pagina dei materiali in rame di SendCutSend è un esempio di fornitore che definisce un’offerta di lavorazione del rame con proprie condizioni di materiale e progettazione. Tali condizioni appartengono a quel servizio; non vanno estrapolate in un limite universale di macchina.
| Fattore decisionale | Punzonatura e cesoiatura | Taglio laser |
|---|---|---|
| Fori standard ripetuti | Può usare utensili consolidati in modo efficiente | Richiede un percorso di taglio qualificato e capacità sulle caratteristiche |
| Profili liberi variabili | Può richiedere utensili speciali o un’altra operazione | Può offrire flessibilità di profilo entro i limiti del sistema |
| Condizione del bordo | Verificate bava, rollover, deformazione e usura dell’utensile | Verificate scoria, conicità, effetti superficiali e distorsione termica |
| Gestione del grezzo | Spesso adatta a famiglie di barra piatta specificate | Spesso adatta ad annidamento e scarico su lamiera |
| Costi di cambio | Contano disponibilità degli utensili e attrezzaggio | Contano programmazione, preparazione del materiale e qualifica del processo |
Non descrivete nessuno dei due processi come intrinsecamente privo di bava. Il necessario percorso di sbavatura e pulizia delle sbarre va valutato con il pezzo, compresi fori interni e superfici di contatto protette.
Per il materiale pre-placcato, verificate come l’operazione influisce sul rivestimento e sui bordi esposti. Per i pezzi placcati successivamente, assicuratevi che il bordo preparato sia idoneo alla specifica di finitura.
Confrontate i pezzi accettati, non la velocità di taglio
Usate un modello di costo che includa attrezzaggio, utensili, lavorazione diretta, movimentazione, finitura, ispezione e non conformità previste. Mantenete visibili consumo di materiale e credito degli sfridi invece di nasconderli in una tariffa oraria macchina.
Un confronto semplice è:
Costo del pezzo accettato = costo del lotto rilevante / numero di pezzi accettati
Supponete, solo a scopo illustrativo, che la via A abbia $600 di costi di attrezzaggio/utensili e $3 per pezzo accettato tra lavorazione e finitura. La via B abbia $100 di attrezzaggio e $7 per pezzo accettato. Ipotizzate che entrambe raggiungano la stessa resa di accettazione e che il costo del materiale, uguale, sia escluso da questo confronto limitato.
A = 600 + 3N
B = 100 + 7N
Il punto di pareggio aritmetico è N = 125 pezzi. Sotto quella quantità, B costa meno con queste ipotesi; sopra, costa meno A. Questi sono dati dimostrativi inventati, non preventivi per punzonatura o taglio laser.
La decisione può invertirsi se una via richiede finitura aggiuntiva dei fori, ha una resa di materiale diversa o produce più pezzi scartati. Può cambiare anche quando gli utensili sono già di proprietà. Usate il modello per identificare quali dati reali vanno misurati, non per fabbricare una regola universale sulle dimensioni del lotto.
Decidete quando una via mista giustifica il suo costo di movimentazione
Una via mista può avere senso quando un processo produce il profilo in modo efficiente e un altro produce una caratteristica critica in modo affidabile. Ma ogni trasferimento introduce un’ulteriore occasione di errori di identificazione, perdita dei riferimenti, danni superficiali e tempo di coda.
Definite quale operazione stabilisce il riferimento primario e come viene conservato. Se la seconda operazione serra su un bordo termicamente alterato o distorto, la precisione prevista può non essere raggiunta. Provate la sequenza completa, compresi scarico e ri-serragio, invece di mostrare due dimostrazioni di macchina non correlate.
Considerate anche la proprietà, oltre alla capacità di processo. Un servizio esterno di taglio laser può essere pratico per profili a basso volume, mentre un punzone dedicato in casa gestisce schemi di terminali ripetuti. Il confronto commerciale deve allora includere trasporto, minimi d’ordine, variabilità delle consegne e costo di risoluzione di un lotto rifiutato.
Evitate di acquistare un secondo processo solo per eliminare subappalti occasionali. Stabilite le famiglie di pezzi e il carico di lavoro che lo manterrebbero utile.
Eseguite una prova simile all’ordine reale
Selezionate disegni che espongono i punti deboli della via proposta: il foro rilevante più piccolo, il ligamento più stretto, il bordo non supportato più lungo, uno schema denso di caratteristiche e ogni superficie che deve restare idonea al contatto elettrico.
Usate la qualità, la tempra e lo stato di rivestimento del materiale proposti. Misurate non solo la posizione delle caratteristiche ma anche condizione del bordo, planarità, distorsione e ogni caratteristica importante per piegatura o assemblaggio a valle. Registrate il tempo di finitura e ispezione necessario per ottenere pezzi accettati.
Ripetete la prova a sufficienza per rivelare la variabilità di attrezzaggio e di processo. Per la punzonatura, includete condizione degli utensili e supporto del materiale. La gamma dedicata di utensili per sbarre di Wilson Tool illustra perché l’applicazione dell’utensile vada specificata invece che presunta dalla sola forza nominale.
Usate un piano di ispezione comune per entrambe le vie. Se un campione viene valutato dopo la finitura e l’altro subito dopo il taglio, il confronto non è omogeneo.
Inserite i limiti dell’attrezzatura nella RFQ
La DHCNC-BP-60 è una stazione di punzonatura e cesoiatura. Valutatela per le dimensioni della barra piatta, le famiglie di fori, i requisiti di taglio e il flusso produttivo concordati nell’ordine. Non trattatela come una taglierina laser né presumete che possa produrre profili di lamiera arbitrari.
La guida separata alla scelta della punzonatrice affronta forza, utensili e architettura una volta scelta la via della punzonatura. Inserite la prova dei pezzi accettati e i suoi registri nell’accordo FAT/SAT.
Il processo migliore è quello che consegna con costanza la sbarra richiesta al costo totale e alla capacità giusti. A volte è la punzonatura, a volte il taglio laser, a volte una combinazione qualificata. Devono decidere il disegno e le evidenze.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Il taglio laser è sempre la scelta più economica per un lotto piccolo?
No. Può evitare attrezzature di profilo dedicate, ma utensili di punzonatura esistenti, forma del grezzo, attrezzaggio, finitura e costi di lavorazione esterna possono cambiare il risultato. Confrontate il costo dei pezzi accettati per il lotto reale.
La sola potenza del laser stabilisce lo spessore di rame che una macchina può tagliare?
No. La capacità sul rame dipende dal sistema laser completo, dalla configurazione di processo, dal materiale e dalla qualità richiesta. Ottenete dal fornitore il campo di lavorazione approvato e una prova rappresentativa.
I fori delle sbarre tagliate al laser richiedono sempre una seconda operazione?
No. Una seconda operazione è necessaria solo quando la caratteristica come tagliata non può soddisfare il disegno o il requisito funzionale. Valutate geometria del foro, condizione del bordo, effetti superficiali e il giunto previsto.
Una macchina per punzonatura e cesoiatura di sbarre può eseguire il taglio laser?
No, a meno che non sia progettata e fornita specificamente con tale capacità. La DHCNC-BP-60 è una stazione di punzonatura e cesoiatura, non una macchina laser.