
Đột lỗ thanh cái đồng so với cắt laser: chọn lộ trình sản xuất
Một thanh dẹt có các lỗ tròn lặp lại và một nhát cắt thẳng là một bài toán sản xuất khác với một tấm đồng có đường bao không đều và nhiều khoét thay đổi. So sánh hai phương pháp chỉ bằng tốc độ máy khó có thể đưa ra quyết định mua hàng hữu ích.
Đột lỗ có thể hiệu quả với các họ đặc trưng lặp lại khi có dụng cụ phù hợp. Cắt laser mang lại độ linh hoạt đường bao, nhưng dải xử lý đồng và mép thành phẩm vẫn cần được chứng minh. Cả hai lộ trình đều có thể cần làm sạch, hoàn thiện và gia công thứ cấp.
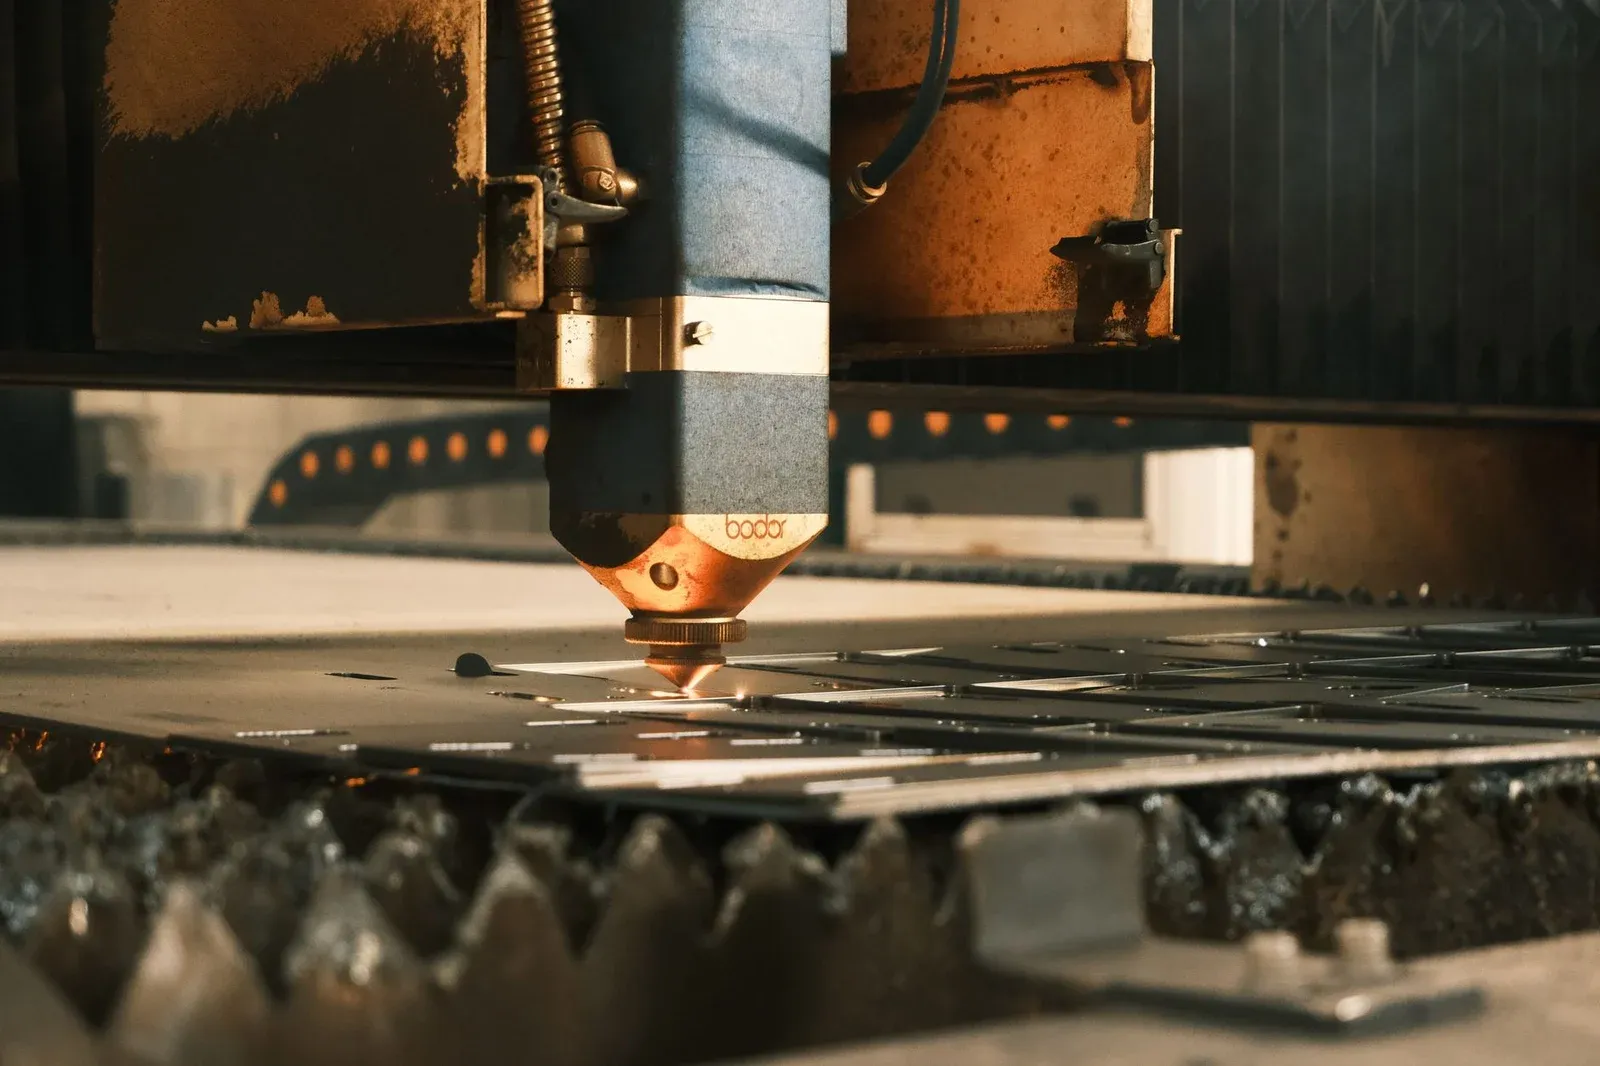
Việc so sánh phải kết thúc ở một thanh cái được chấp nhận, không phải ở thời điểm dụng cụ rời khỏi vật liệu. Bức ảnh cho thấy một quá trình cắt kim loại; đó không phải bằng chứng về một mác đồng, độ dày hay tốc độ sản xuất cụ thể.
Bắt đầu từ họ đặc trưng và dạng phôi
Liệt kê những chi tiết thực sự quyết định khối lượng công việc. Bao gồm mác và trạng thái vật liệu, độ dày, chiều rộng phôi, hình dạng lỗ, các đặc trưng tối thiểu, đường bao tổng thể và số lần sửa đổi dự kiến trong dự án.
Với các lỗ tiêu chuẩn lặp lại trên nhiều đoạn thanh dẹt cán, dụng cụ đột hiện có và cấp phôi tự động có thể mang lại lộ trình đơn giản. Với đường bao thay đổi cắt từ tấm, laser có thể giảm nhu cầu dụng cụ biên dạng chuyên dụng. Không quan sát nào xác lập câu trả lời cho một nhà máy cụ thể khi thiếu khối lượng và ràng buộc quy trình của nó.
Tách lỗ khỏi đường bao. Một chi tiết có thể có hình dạng ngoài đơn giản nhưng lỗ đầu cực khó, hoặc đường bao phức tạp với dung sai lỗ rộng. Đặc trưng trông phức tạp nhất không phải lúc nào cũng là đặc trưng kiểm soát chi phí chấp nhận.
Mua vật liệu cũng làm thay đổi so sánh. Xếp lồng tấm và cắt thanh dẹt tạo ra phế liệu và yêu cầu xử lý khác nhau. Hãy dùng báo giá vật liệu thực tế và hiệu suất sử dụng được thay vì giả định hai lộ trình bắt đầu từ phôi đồng giá.
So sánh những gì mỗi quá trình để lại
TRUMPF mô tả cắt laser là quá trình tách nhiệt không tiếp xúc. Điều đó giải thích độ linh hoạt đường bao, nhưng gia công nhiệt vẫn đòi hỏi chú ý đến mép hình thành và vật liệu cụ thể. Khả năng cắt đồng phải được xác lập cho hệ thống đề xuất, không suy ra từ khả năng cắt thép.
Trang vật liệu đồng của SendCutSend là ví dụ về nhà cung cấp định nghĩa dịch vụ xử lý đồng với các điều kiện vật liệu và thiết kế riêng. Những điều kiện đó thuộc về dịch vụ ấy; không nên ngoại suy thành giới hạn máy phổ quát.
| Yếu tố quyết định | Đột lỗ và cắt | Cắt laser |
|---|---|---|
| Lỗ tiêu chuẩn lặp lại | Có thể dùng dụng cụ sẵn có hiệu quả | Cần đường cắt đủ tiêu chuẩn và năng lực tính năng |
| Đường bao tự do thay đổi | Có thể cần dụng cụ đặc biệt hoặc công đoạn khác | Có thể linh hoạt đường bao trong giới hạn hệ thống |
| Trạng thái mép | Kiểm tra ba via, rollover, biến dạng và mòn dụng cụ | Kiểm tra xỉ cắt, độ côn, ảnh hưởng bề mặt và biến dạng nhiệt |
| Xử lý phôi | Thường phù hợp họ thanh dẹt chỉ định | Thường phù hợp xếp lồng và dỡ tấm |
| Chi phí chuyển đổi | Tính sẵn có dụng cụ và thiết lập quan trọng | Lập trình, chuẩn bị vật liệu và chuẩn hóa quy trình quan trọng |
Đừng mô tả bất kỳ quá trình nào là đương nhiên không ba via. Lộ trình khử ba via và làm sạch thanh cái cần thiết phải được đánh giá cùng chi tiết, kể cả lỗ bên trong và bề mặt tiếp xúc được bảo vệ.
Với vật liệu mạ trước, xác minh tác động của công đoạn lên lớp phủ và mép lộ. Với chi tiết mạ sau, đảm bảo mép đã chuẩn bị phù hợp với đặc tính hoàn thiện.
So sánh chi tiết đạt chuẩn, không phải tốc độ cắt
Dùng mô hình chi phí bao gồm thiết lập, dụng cụ, gia công trực tiếp, xử lý, hoàn thiện, kiểm tra và sai lệch dự kiến. Giữ mức tiêu thụ vật liệu và giá trị phế liệu hiển thị thay vì chôn vào đơn giá giờ máy.
Một so sánh đơn giản là:
Chi phí chi tiết đạt chuẩn = chi phí lô liên quan / số chi tiết đạt chuẩn
Giả sử, chỉ để minh họa, lộ trình A có $600 chi phí thiết lập/dụng cụ và $3 mỗi chi tiết đạt chuẩn cho gia công và hoàn thiện. Lộ trình B có $100 thiết lập và $7 mỗi chi tiết đạt chuẩn. Giả định cả hai đạt cùng tỷ lệ chấp nhận và chi phí vật liệu bằng nhau được loại khỏi so sánh giới hạn này.
A = 600 + 3N
B = 100 + 7N
Điểm hòa vốn số học là N = 125 chi tiết. Dưới số lượng đó, B rẻ hơn theo các giả định này; trên đó, A rẻ hơn. Đây là số liệu minh họa hư cấu, không phải báo giá đột lỗ hay cắt laser.
Quyết định có thể đảo chiều nếu một lộ trình cần hoàn thiện lỗ bổ sung, có hiệu suất vật liệu khác hoặc tạo nhiều chi tiết bị loại hơn. Cũng có thể thay đổi khi dụng cụ đã sở hữu sẵn. Dùng mô hình để xác định dữ liệu thực nào cần đo, không phải để tạo ra quy tắc cỡ lô phổ quát.
Quyết định khi nào lộ trình kết hợp đáng chi phí xử lý
Lộ trình kết hợp có thể hợp lý khi một quá trình tạo đường bao hiệu quả và quá trình khác tạo đặc trưng then chốt đáng tin cậy. Nhưng mỗi lần chuyển tiếp mở thêm cơ hội cho lỗi nhận dạng, mất chuẩn, hỏng bề mặt và thời gian chờ.
Xác định công đoạn nào lập chuẩn chính và cách giữ chuẩn. Nếu công đoạn thứ hai kẹp lên mép bị ảnh hưởng nhiệt hoặc biến dạng, độ chính xác mong muốn có thể không đạt. Hãy thử toàn bộ trình tự, kể cả dỡ và kẹp lại, thay vì trình diễn hai máy không liên quan.
Cân nhắc quyền sở hữu bên cạnh năng lực quy trình. Dịch vụ cắt laser bên ngoài có thể thiết thực cho đường bao khối lượng thấp, còn máy đột chuyên dụng nội bộ xử lý hoa văn đầu cực lặp lại. So sánh thương mại khi đó cần vận chuyển, đơn hàng tối thiểu, độ biến động giao hàng và chi phí xử lý lô bị loại.
Tránh mua quy trình thứ hai chỉ để loại bỏ gia công ngoài không thường xuyên. Xác lập các họ chi tiết và khối lượng công việc giữ nó hữu ích.
Chạy thử nghiệm giống đơn hàng thực tế
Chọn các bản vẽ phơi bày điểm yếu của lộ trình đề xuất: lỗ nhỏ nhất liên quan, cầu nối hẹp nhất, mép không đỡ dài nhất, mật độ đặc trưng dày và mọi bề mặt phải giữ phù hợp tiếp xúc điện.
Dùng mác, trạng thái và lớp phủ vật liệu đề xuất. Đo không chỉ vị trí đặc trưng mà cả trạng thái mép, độ phẳng, biến dạng và mọi đặc tính quan trọng cho uốn hoặc lắp ráp sau. Ghi lại thời gian hoàn thiện và kiểm tra cần thiết để có chi tiết đạt chuẩn.
Lặp thử nghiệm đủ để lộ biến động thiết lập và quy trình. Với đột lỗ, bao gồm trạng thái dụng cụ và đỡ vật liệu. Dải dụng cụ thanh cái chuyên dụng của Wilson Tool minh họa vì sao ứng dụng dụng cụ phải được định rõ thay vì suy từ lực danh nghĩa.
Dùng chung một kế hoạch kiểm tra cho cả hai lộ trình. Nếu một mẫu được đánh giá sau hoàn thiện và mẫu kia ngay sau cắt, so sánh không còn tương đương.
Đưa giới hạn thiết bị vào RFQ
DHCNC-BP-60 là trạm đột lỗ và cắt. Đánh giá nó theo kích thước thanh dẹt, họ lỗ, yêu cầu cắt và luồng sản xuất đã thống nhất trong đơn hàng. Không coi nó là máy cắt laser và không giả định nó tạo được đường bao tấm tùy ý.
Hướng dẫn chọn máy đột lỗ riêng giải quyết lực, dụng cụ và kiến trúc khi đột lỗ là lộ trình đã chọn. Đưa thử nghiệm chi tiết đạt chuẩn và hồ sơ của nó vào thỏa thuận FAT/SAT.
Quy trình tốt hơn là quy trình cung cấp ổn định thanh cái cần thiết với tổng chi phí và năng lực đúng. Đôi khi đó là đột lỗ, đôi khi là cắt laser, và đôi khi là kết hợp đủ tiêu chuẩn. Bản vẽ và bằng chứng sẽ quyết định.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Cắt laser có luôn là lựa chọn rẻ hơn cho lô nhỏ không?
Không. Nó có thể tránh dụng cụ đường bao chuyên dụng, nhưng dụng cụ đột sẵn có, dạng phôi, thiết lập, hoàn thiện và phí gia công ngoài có thể thay đổi kết quả. So sánh chi phí chi tiết đạt chuẩn cho lô thực tế.
Công suất laser có đủ để xác lập độ dày đồng mà máy có thể cắt không?
Không. Năng lực đồng phụ thuộc vào toàn bộ hệ thống laser, cấu hình quy trình, vật liệu và chất lượng yêu cầu. Lấy từ nhà cung cấp dải gia công được phê duyệt và một thử nghiệm đại diện.
Lỗ trên thanh cái cắt laser có luôn cần công đoạn thứ hai không?
Không. Công đoạn thứ hai chỉ cần khi đặc trưng sau cắt không đáp ứng bản vẽ hoặc yêu cầu chức năng. Đánh giá hình học lỗ, trạng thái mép, ảnh hưởng bề mặt và mối nối dự kiến.
Máy đột và cắt thanh cái có thể thực hiện cắt laser không?
Không, trừ khi được thiết kế và cung cấp riêng cho năng lực đó. DHCNC-BP-60 là trạm đột và cắt, không phải máy laser.