
Wykrawanie szyn prądowych z miedzi a cięcie laserowe: wybór drogi produkcyjnej
Płaskownik z powtarzalnymi otworami okrągłymi i prostym obcięciem to inny problem produkcyjny niż płyta miedziana o nieregularnym obrysie i wielu zmiennych wycięciach. Porównywanie obu procesów wyłącznie na podstawie prędkości maszyny raczej nie da użytecznej decyzji zakupowej.
Wykrawanie może być skuteczne dla powtarzalnych rodzin cech przy odpowiednim oprzyrządowaniu. Cięcie laserowe oferuje elastyczność obrysów, ale zakres obróbki miedzi i gotowa krawędź wciąż wymagają potwierdzenia. Każda droga może wymagać czyszczenia, wykończenia i obróbki wtórnej.
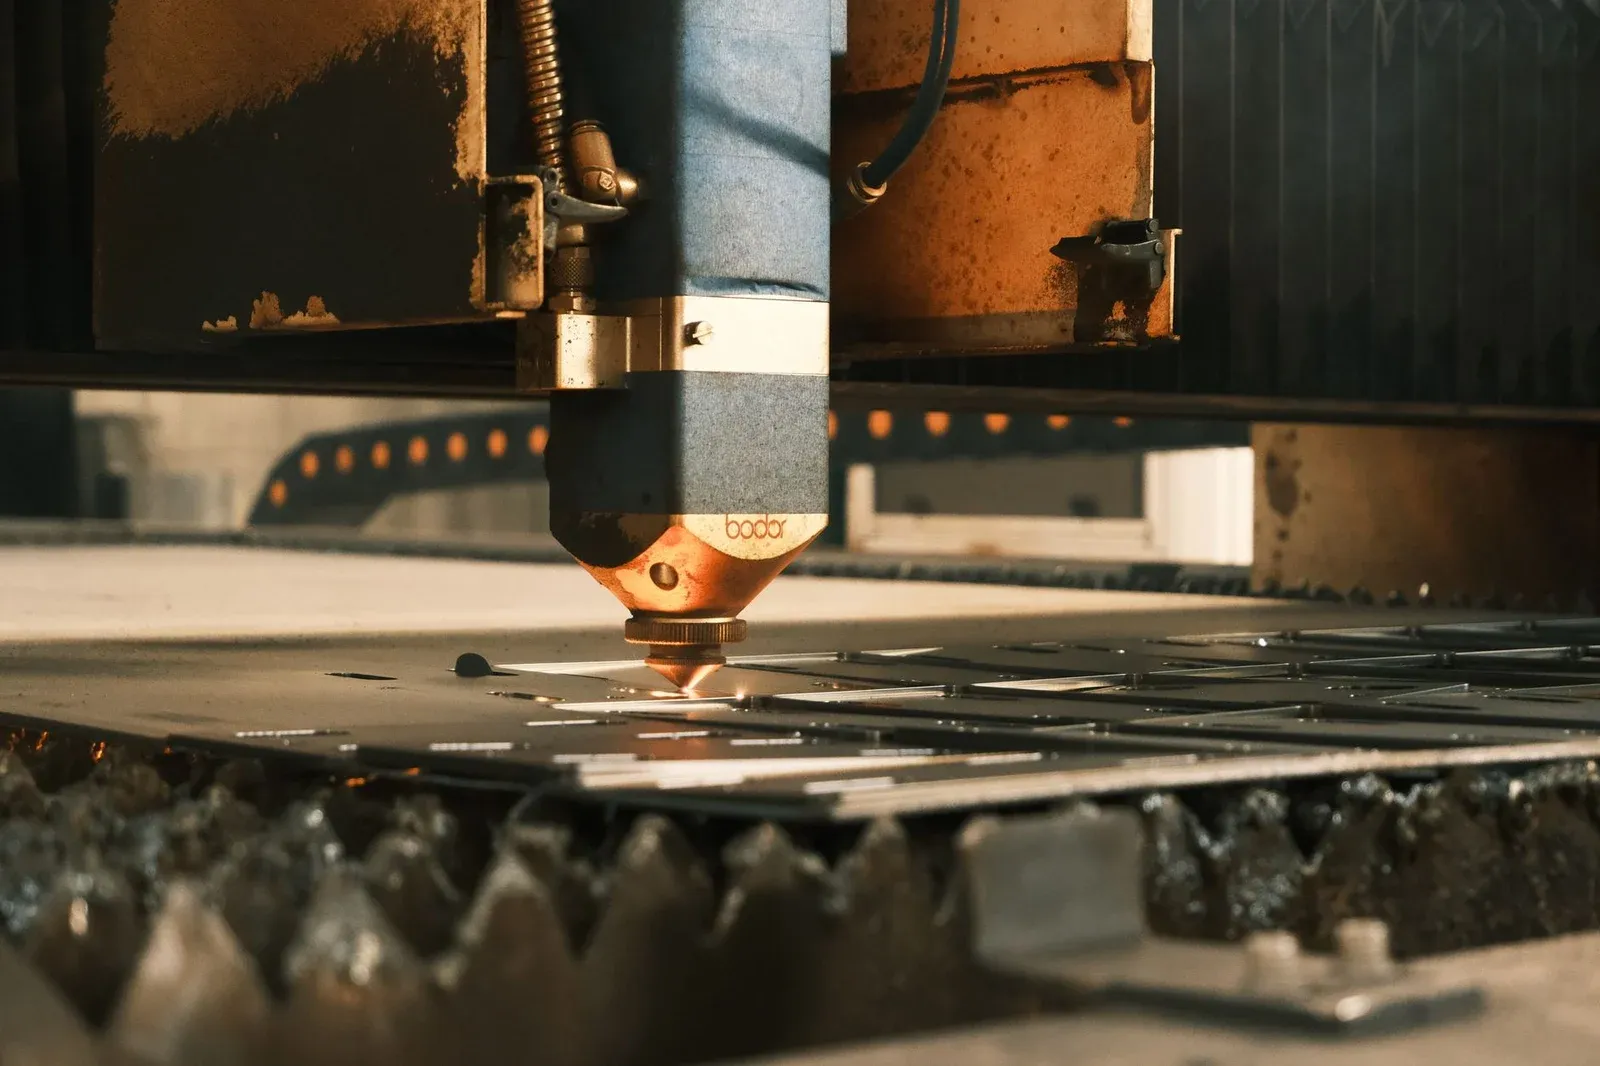
Porównanie powinno kończyć się na uznanej szynie prądowej, a nie w momencie, gdy narzędzie opuszcza materiał. Fotografia przedstawia proces cięcia metalu; nie jest dowodem konkretnego gatunku miedzi, grubości ani wydajności produkcyjnej.
Zacznij od rodziny cech i postaci materiału
Wypisz części, które faktycznie kształtują obciążenie produkcyjne. Uwzględnij gatunek i stan materiału, grubość, szerokość wykroju, kształty otworów, minimalne cechy, obrys ogólny oraz liczbę korekt przewidywanych w projekcie.
Dla standardowych otworów powtarzanych na wielu długościach walcowanego płaskownika dostępne oprzyrządowanie do wykrawania i automatyczne podawanie mogą zapewnić prostą drogę. Dla zmiennych obrysów wycinanych z blachy laser może ograniczyć potrzebę dedykowanych narzędzi profilowych. Żadna z tych obserwacji nie rozstrzyga jednak dla konkretnej fabryki bez jej wolumenów i ograniczeń procesowych.
Oddziel otwory od obrysów. Część może mieć prosty kształt zewnętrzny, ale wymagające otwory zaciskowe, albo złożony obrys ze swobodnymi tolerancjami otworów. Cecha wyglądająca najtrudniej nie zawsze steruje kosztem uznania.
Zakup materiału także zmienia porównanie. Gniazdowanie blachy i cięcie płaskownika tworzą inne resztki i wymagania manipulacyjne. Użyj rzeczywistych ofert materiału i uzysku użytkowego, zamiast zakładać, że obie drogi startują z materiału o równej cenie.
Porównaj, co pozostawia po sobie każdy proces
TRUMPF opisuje cięcie laserowe jako bezkontaktowy proces separacji termicznej. To wyjaśnia elastyczność obrysów, ale obróbka termiczna nadal wymaga uwagi wobec powstałej krawędzi i konkretnego materiału. Zdolność cięcia miedzi należy ustalić dla proponowanego systemu, a nie wnioskować z umiejętności cięcia stali.
Strona materiałowa SendCutSend o miedzi to przykład dostawcy definiującego ofertę obróbki miedzi z własnymi warunkami materiałowymi i projektowymi. Takie warunki należą do tej usługi; nie wolno ich ekstrapolować na uniwersalny limit maszyny.
| Czynnik decyzyjny | Wykrawanie i cięcie | Cięcie laserowe |
|---|---|---|
| Powtarzalne standardowe otwory | Może efektywnie korzystać z gotowych narzędzi | Wymaga wykwalifikowanej ścieżki cięcia i zdolności cech |
| Zmienne swobodne obrysy | Może wymagać narzędzi specjalnych lub innej operacji | Może oferować elastyczność obrysu w granicach systemu |
| Stan krawędzi | Sprawdź grat, rollover, odkształcenie i zużycie narzędzia | Sprawdź żużel, zbieżność, efekty powierzchniowe i odkształcenie termiczne |
| Obsługa materiału | Często pasuje do określonych rodzin płaskownika | Często pasuje do gniazdowania i rozładunku blach |
| Koszty przestawień | Liczą się dostępność narzędzi i uzbrojenie | Liczą się programowanie, przygotowanie materiału i kwalifikacja procesu |
Nie opisuj żadnego procesu jako z natury wolnego od gratu. Wymaganą drogę usuwania gratu i czyszczenia szyn należy ocenić razem z częścią, w tym otworami wewnętrznymi i chronionymi powierzchniami stykowymi.
W materiale wstępnie platerowanym sprawdź, jak operacja wpływa na powłokę i odsłonięte krawędzie. W częściach platerowanych później upewnij się, że przygotowana krawędź odpowiada specyfikacji wykończenia.
Porównuj uznane części, nie prędkość cięcia
Użyj modelu kosztów obejmującego uzbrojenie, oprzyrządowanie, obróbkę bezpośrednią, manipulację, wykończenie, kontrolę i przewidywane niezgodności. Zużycie materiału i wartość złomu trzymaj widoczne, zamiast ukrywać je w stawce za godzinę maszyny.
Proste porównanie to:
Koszt uznanej części = koszt właściwej partii / liczba uznanych części
Załóżmy wyłącznie dla ilustracji, że droga A ma $600 kosztu uzbrojenia/oprzyrządowania i $3 za uznaną część na obróbkę i wykończenie. Droga B ma $100 uzbrojenia i $7 za uznaną część. Przyjmij, że obie osiągają ten sam uzysk uznania, a równy koszt materiału wyłączono z tego ograniczonego porównania.
A = 600 + 3N
B = 100 + 7N
Arytmetyczny punkt równowagi to N = 125 części. Poniżej tej ilości B jest tańsza przy tych założeniach; powyżej tańsza jest A. To wymyślone dane demonstracyjne, a nie oferty na wykrawanie lub cięcie laserowe.
Decyzja może się odwrócić, jeśli jedna droga wymaga dodatkowego wykończenia otworów, ma inny uzysk materiału lub daje więcej odrzutów. Może też się zmienić, gdy oprzyrządowanie jest już własnością firmy. Użyj modelu, by wskazać, które rzeczywiste dane trzeba zmierzyć, a nie by tworzyć uniwersalną regułę wielkości partii.
Zdecyduj, kiedy droga mieszana zasługuje na swój koszt manipulacji
Droga mieszana może mieć sens, gdy jeden proces wydajnie tworzy obrys, a inny niezawodnie tworzy krytyczną cechę. Jednak każde przeniesienie wprowadza kolejną okazję do błędów identyfikacji, utraty baz, uszkodzeń powierzchni i czasu oczekiwania.
Zdefiniuj, która operacja ustanawia bazę główną i jak jest zachowywana. Jeśli druga operacja mocuje na krawędzi zmienionej termicznie lub odkształconej, zamierzona precyzja może nie zostać osiągnięta. Przetestuj pełną sekwencję, w tym rozładunek i ponowne mocowanie, zamiast pokazywać dwa niepowiązane pokazy maszyn.
Rozważ własność obok zdolności procesu. Zewnętrzna usługa cięcia laserowego może być praktyczna przy małych wolumenach obrysów, a dedykowana wykrawarka na miejscu obsłuży powtarzalne wzory zacisków. Porównanie handlowe musi wtedy objąć transport, minima zamówieniowe, zmienność dostaw i koszt rozwiązania odrzuconej partii.
Unikaj kupowania drugiego procesu tylko po to, by wyeliminować okazjonalny podwykonawstwo. Ustal rodziny części i obciążenie, które utrzymają go użytecznym.
Przeprowadź próbę przypominającą rzeczywiste zamówienie
Wybierz rysunki ujawniające słabości proponowanej drogi: najmniejszy istotny otwór, najwęższy mostek, najdłuższą niepodpartą krawędź, gęsty wzór cech i każdą powierzchnię, która musi pozostać odpowiednia do styku elektrycznego.
Użyj proponowanego gatunku, stanu i powłoki materiału. Mierz nie tylko położenie cech, ale też stan krawędzi, płaskość, odkształcenie i każdą właściwość ważną dla późniejszego gięcia lub montażu. Zarejestruj czas wykończenia i kontroli potrzebny do uzyskania uznanych części.
Powtórz próbę wystarczająco, by ujawnić zmienność uzbrojenia i procesu. Przy wykrawaniu uwzględnij stan narzędzi i podparcie materiału. Dedykowana gama narzędzi do szyn Wilson Tool pokazuje, dlaczego zastosowanie narzędzia trzeba specyfikować, a nie zakładać z samej siły nominalnej.
Użyj wspólnego planu kontroli dla obu dróg. Jeśli jedna próbka jest oceniana po wykończeniu, a druga zaraz po cięciu, porównanie nie jest równe.
Umieść granice sprzętu w zapytaniu ofertowym (RFQ)
DHCNC-BP-60 to stanowisko wykrawania i cięcia. Oceń je pod kątem wymiarów płaskownika, rodzin otworów, wymagań obcięcia i przepływu produkcji uzgodnionych w zamówieniu. Nie traktuj go jak wycinarki laserowej ani nie zakładaj, że wytworzy dowolne obrysy z blachy.
Osobny poradnik wyboru wykrawarki omawia siłę, oprzyrządowanie i architekturę, gdy wykrawanie jest wybraną drogą. Umieść próbę uznanych części i jej zapisy w umowie FAT/SAT.
Lepszy proces to ten, który konsekwentnie dostarcza wymaganą szynę prądową przy właściwym koszcie całkowitym i wydajności. Czasem jest to wykrawanie, czasem cięcie laserowe, a czasem kwalifikowana kombinacja. Decyzję powinny podjąć rysunek i dowody.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czy cięcie laserowe jest zawsze tańszym wyborem dla małej partii?
Nie. Może uniknąć dedykowanego oprzyrządowania konturowego, ale istniejące narzędzia do wykrawania, postać materiału, uzbrojenie, wykończenie i opłaty za obróbkę zewnętrzną mogą zmienić wynik. Porównaj koszt uznanych części dla rzeczywistej partii.
Czy sama moc lasera określa grubość miedzi, jaką maszyna może ciąć?
Nie. Zdolność cięcia miedzi zależy od całego systemu laserowego, konfiguracji procesu, materiału i wymaganej jakości. Uzyskaj od dostawcy zatwierdzony zakres obróbki i reprezentatywną próbę.
Czy otwory szyn ciętych laserowo zawsze wymagają drugiej operacji?
Nie. Druga operacja jest potrzebna tylko wtedy, gdy cecha po cięciu nie spełnia rysunku lub wymagania funkcjonalnego. Oceń geometrię otworu, stan krawędzi, efekty powierzchniowe i zamierzony styk.
Czy maszyna do wykrawania i cięcia szyn może wykonywać cięcie laserowe?
Nie, chyba że jest specjalnie zaprojektowana i dostarczona z taką zdolnością. DHCNC-BP-60 to stanowisko wykrawania i cięcia, a nie maszyna laserowa.