
Puncionamento de barramento de cobre vs corte a laser: escolhendo a rota de produção
Uma barra chata com furos redondos repetidos e um corte reto é um problema de fabricação diferente de uma chapa de cobre com contorno irregular e muitas janelas variáveis. Comparar os dois apenas pela velocidade da máquina provavelmente não produzirá uma decisão de compra útil.
O puncionamento pode ser eficaz para famílias de características repetíveis com o ferramental adequado. O corte a laser oferece flexibilidade de contorno, mas o alcance de processamento do cobre e a borda acabada ainda precisam ser comprovados. Qualquer uma das rotas pode exigir limpeza, acabamento e usinagem secundária.
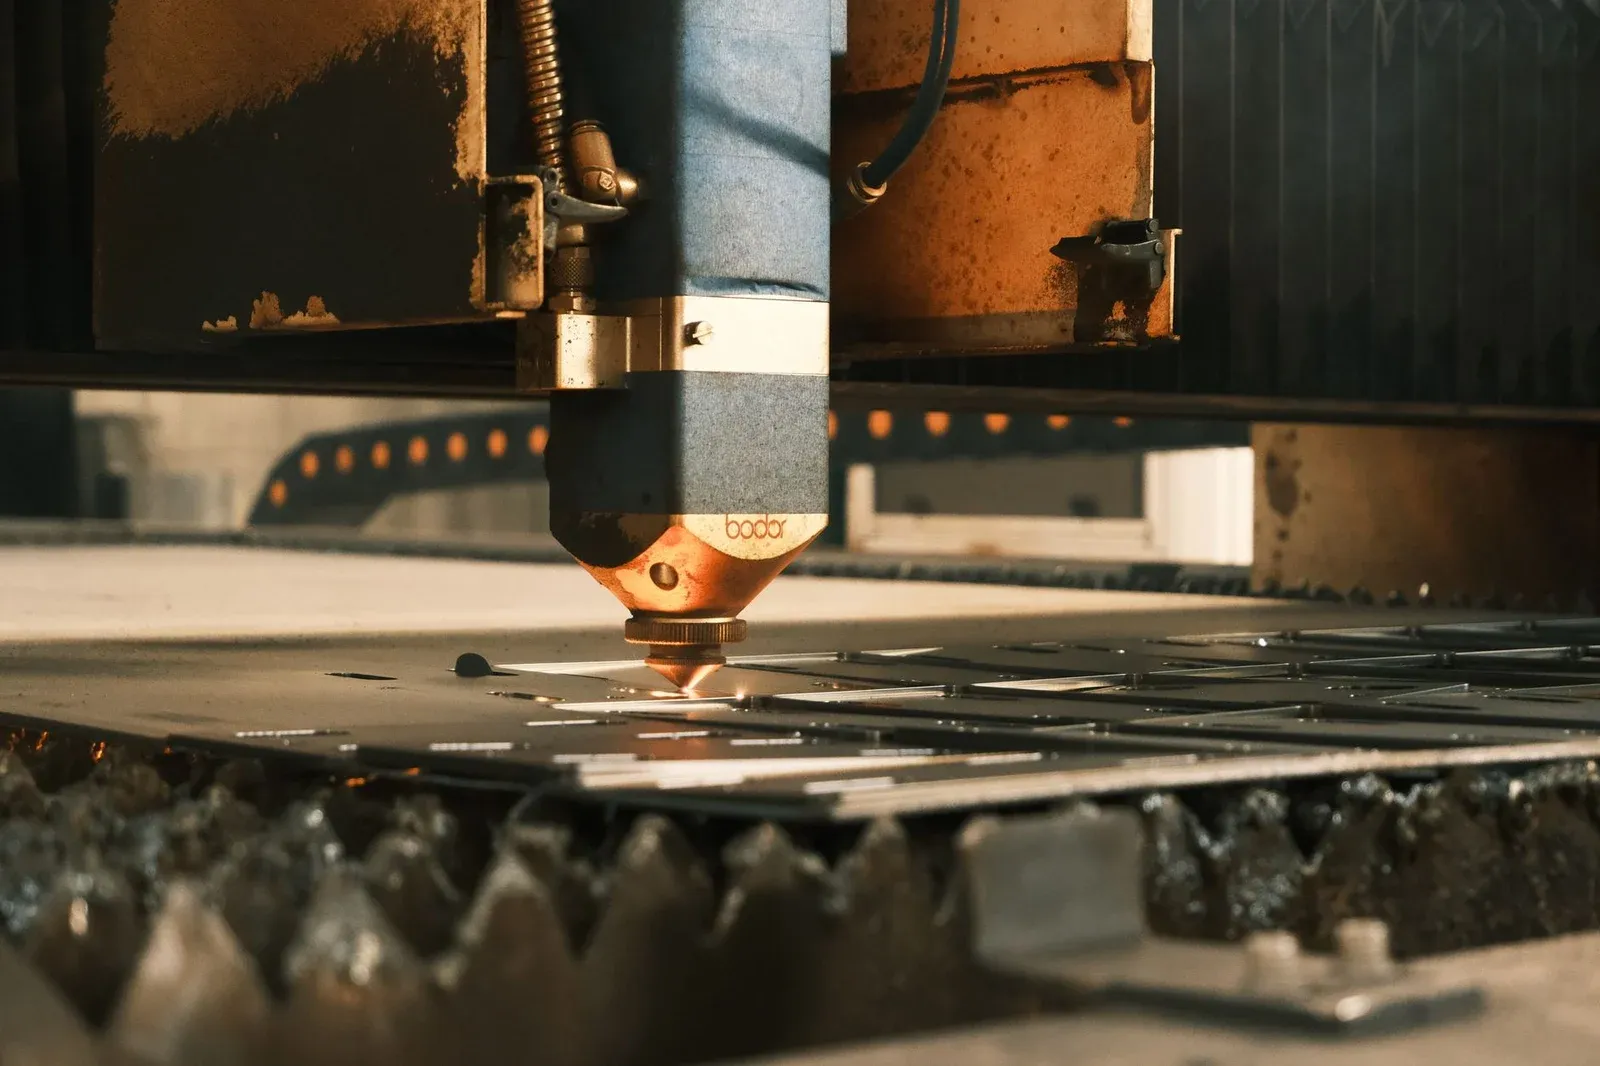
A comparação deve terminar em um barramento aprovado, não no momento em que a ferramenta deixa o material. A fotografia mostra um processo de corte de metal; não é evidência de uma classe, espessura ou taxa de produção específica de cobre.
Comece pela família de características e pela forma do material
Liste as peças que realmente determinam a carga de trabalho. Inclua classe e condição do material, espessura, largura do blank, formas de furos, características mínimas, contorno geral e o número de revisões previstas durante o projeto.
Para furos padrão repetidos ao longo de muitos comprimentos de barra chata laminada, o ferramental de puncionamento disponível e a alimentação automatizada podem oferecer uma rota direta. Para contornos variáveis cortados de chapa, um laser pode reduzir a necessidade de ferramentas de perfil dedicadas. Nenhuma das observações estabelece a resposta para uma fábrica específica sem seus volumes e restrições de processo.
Separe furos de contornos. Uma peça pode ter uma forma externa simples mas furos de terminal exigentes, ou um contorno complexo com tolerâncias de furo generosas. A característica de aparência mais complicada nem sempre é a que controla o custo de aprovação.
A compra de material também muda a comparação. O aninhamento de chapa e o corte de barra chata geram sobras e requisitos de manuseio diferentes. Use cotações reais de material e rendimento útil em vez de presumir que as duas rotas começam com estoque de custo igual.
Compare o que cada processo deixa para trás
A TRUMPF descreve o corte a laser como um processo de separação térmica sem contato. Isso explica sua flexibilidade de contorno, mas o processamento térmico ainda exige atenção à borda resultante e ao material específico. A capacidade de cortar cobre deve ser estabelecida para o sistema proposto, não inferida da capacidade de cortar aço.
A página de materiais de cobre da SendCutSend é um exemplo de fornecedor que define uma oferta de processamento de cobre com suas próprias condições de material e projeto. Tais condições pertencem a esse serviço; não devem ser extrapoladas para um limite universal de máquina.
| Fator de decisão | Puncionamento e cisalhamento | Corte a laser |
|---|---|---|
| Furos padrão repetidos | Pode usar ferramentas consolidadas com eficiência | Requer uma trajetória de corte qualificada e capacidade de características |
| Contornos livres variáveis | Pode exigir ferramentas especiais ou outra operação | Pode oferecer flexibilidade de contorno dentro dos limites do sistema |
| Condição da borda | Verifique rebarba, rollover, deformação e desgaste da ferramenta | Verifique escória, conicidade, efeitos superficiais e distorção térmica |
| Manuseio do material | Costuma atender famílias de barra chata especificadas | Costuma atender aninhamento e descarga baseados em chapa |
| Custos de troca | Disponibilidade de ferramentas e setup importam | Programação, preparação do material e qualificação do processo importam |
Não descreva nenhum dos processos como inerentemente livre de rebarbas. A rota de rebarbação e limpeza de barramentos necessária deve ser avaliada com a peça, incluindo furos internos e faces de contato protegidas.
Para material pré-plaqueado, verifique como a operação afeta o revestimento e as bordas expostas. Para peças plaqueadas depois, garanta que a borda preparada seja adequada à especificação de acabamento.
Compare peças aprovadas, não a velocidade de corte
Use um modelo de custo que inclua setup, ferramental, processamento direto, manuseio, acabamento, inspeção e não conformidades esperadas. Mantenha o consumo de material e o crédito de sucata visíveis em vez de escondê-los em uma taxa de hora-máquina.
Uma comparação simples é:
Custo da peça aprovada = custo do lote relevante / número de peças aprovadas
Suponha, apenas para ilustração, que a rota A tenha $600 de custo de setup/ferramental e $3 por peça aprovada de processamento e acabamento. A rota B tenha $100 de setup e $7 por peça aprovada. Assuma que ambas alcançam o mesmo rendimento de aprovação e que o custo igual de material é excluído desta comparação limitada.
A = 600 + 3N
B = 100 + 7N
O ponto de equilíbrio aritmético é N = 125 peças. Abaixo dessa quantidade, B é mais barata sob essas premissas; acima, A é mais barata. Estes são dados de demonstração inventados, não cotações de puncionamento ou corte a laser.
A decisão pode se inverter se uma rota precisar de acabamento adicional de furos, tiver rendimento de material diferente ou produzir mais peças rejeitadas. Também pode mudar quando o ferramental já é próprio. Use o modelo para identificar quais dados reais precisam ser medidos, não para fabricar uma regra universal de tamanho de lote.
Decida quando uma rota mista justifica seu custo de manuseio
Uma rota mista pode fazer sentido quando um processo produz o contorno com eficiência e outro produz uma característica crítica com confiabilidade. Mas cada transferência introduz outra oportunidade de erros de identificação, perda de datum, danos superficiais e tempo de fila.
Defina qual operação estabelece o datum primário e como ele é preservado. Se a segunda operação fixa sobre uma borda termicamente afetada ou distorcida, a precisão pretendida pode não ser alcançada. Teste a sequência completa, incluindo descarga e re-fixação, em vez de mostrar duas demonstrações de máquina não relacionadas.
Considere a propriedade além da capacidade do processo. Um serviço externo de corte a laser pode ser prático para contornos de baixo volume, enquanto um puncionamento dedicado interno lida com padrões repetidos de terminais. A comparação comercial então precisa de transporte, mínimos de pedido, variabilidade de entrega e o custo de resolver um lote rejeitado.
Evite comprar um segundo processo apenas para eliminar subcontratações ocasionais. Estabeleça as famílias de peças e a carga de trabalho que o manteriam útil.
Execute um teste que se pareça com o pedido real
Selecione desenhos que exponham as fraquezas da rota proposta: o menor furo relevante, a nervura mais estreita, a borda sem apoio mais longa, um padrão denso de características e qualquer superfície que deva permanecer adequada ao contato elétrico.
Use a classe, o temperamento e a condição de revestimento do material propostos. Meça não apenas a posição das características, mas também a condição da borda, a planicidade, a distorção e qualquer característica importante para dobra ou montagem a jusante. Registre o tempo de acabamento e inspeção necessário para obter peças aprovadas.
Repita o teste o suficiente para revelar a variação de setup e de processo. Para puncionamento, inclua a condição das ferramentas e o apoio do material. A linha dedicada de ferramental para barramentos da Wilson Tool ilustra por que a aplicação da ferramenta deve ser especificada em vez de presumida apenas pela força nominal.
Use um plano de inspeção comum para ambas as rotas. Se uma amostra for avaliada após o acabamento e a outra imediatamente após o corte, a comparação não é equivalente.
Coloque os limites do equipamento na RFQ
A DHCNC-BP-60 é uma estação de puncionamento e cisalhamento. Avalie-a para as dimensões de barra chata, famílias de furos, requisitos de corte e fluxo de produção acordados no pedido. Não a trate como cortadora a laser nem presuma que ela pode produzir contornos arbitrários de chapa.
O guia separado de seleção de puncionadeiras aborda força, ferramental e arquitetura quando o puncionamento é a rota escolhida. Coloque o teste de peças aprovadas e seus registros no acordo FAT/SAT.
O melhor processo é o que entrega de forma consistente o barramento exigido no custo total e na capacidade corretos. Às vezes é o puncionamento, às vezes o corte a laser e às vezes uma combinação qualificada. O desenho e as evidências devem decidir.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
O corte a laser é sempre a escolha mais barata para um lote pequeno?
Não. Ele pode evitar ferramental de contorno dedicado, mas ferramentas de puncionamento existentes, forma do estoque, setup, acabamento e cobranças de processamento externo podem mudar o resultado. Compare o custo das peças aprovadas para o lote real.
A potência do laser sozinha estabelece a espessura de cobre que uma máquina pode cortar?
Não. A capacidade em cobre depende do sistema de laser completo, da configuração de processo, do material e da qualidade exigida. Obtenha do fornecedor o alcance de processamento aprovado e um teste representativo.
Furos de barramentos cortados a laser sempre precisam de uma segunda operação?
Não. Uma segunda operação só é necessária quando a característica como cortada não pode atender ao desenho ou ao requisito funcional. Avalie a geometria do furo, a condição da borda, os efeitos superficiais e a junta pretendida.
Uma máquina de puncionamento e cisalhamento de barramentos pode realizar corte a laser?
Não, a menos que seja especificamente projetada e fornecida com essa capacidade. A DHCNC-BP-60 é uma estação de puncionamento e cisalhamento, não uma máquina a laser.