
Cómo reducir el desperdicio de cobre con una punzonadora CNC de barras
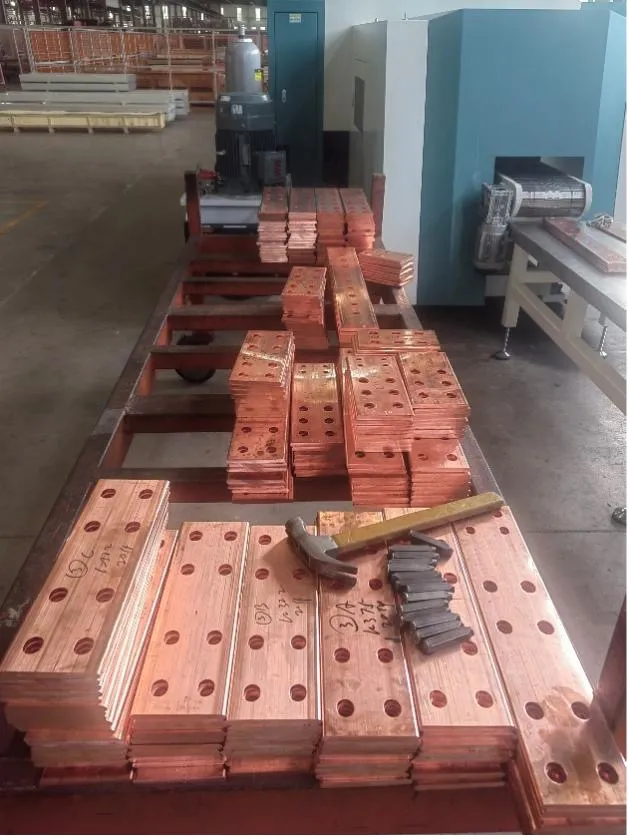
El coste del cobre no es la única razón para controlar el aprovechamiento. Una disposición deficiente también genera retales cortos, manipulación adicional y colas inestables entre punzonado, doblado y montaje del cuadro. Una punzonadora CNC de barras puede mejorar este flujo si las reglas de nesting, el utillaje y el plan de aceptación se ajustan a la mezcla real de piezas de la fábrica.
La pregunta útil no es si una máquina «ahorra cobre» en abstracto, sino cuánta producción aceptada obtiene con el mismo material, los mismos planos y el mismo periodo que utiliza hoy el comprador.
Mida el aprovechamiento antes de prometer un ahorro
Empiece con una línea base. Durante un periodo representativo registre la masa o longitud de cobre recibido, las piezas aceptadas, los retales reutilizables y la chatarra no aprovechable. Mantenga visibles en el cálculo la aleación, la sección, el largo comercial y la mezcla de piezas.
Después pruebe la disposición propuesta con esos mismos datos. El software de nesting puede combinar piezas compatibles, reducir colas sin uso y asignar un retal identificado a una orden posterior. El resultado sigue sujeto a restricciones prácticas:
- márgenes de mordaza y pinza de arrastre;
- tolerancia de cizallado y supuesto de ancho de corte;
- separación mínima entre geometrías y líneas de corte;
- útiles disponibles y orientación permitida de cada pieza;
- requisitos de protección superficial;
- longitud mínima de retal que la fábrica identificará, almacenará y reutilizará.
Un porcentaje sin estas condiciones no se puede trasladar de una planta a otra. Separe el rendimiento de piezas aceptadas del rendimiento de retales reutilizables, para no contabilizar como ahorro un sobrante que el sistema de producción no utilizará.
Controle la calidad en la interfaz entre útil y material
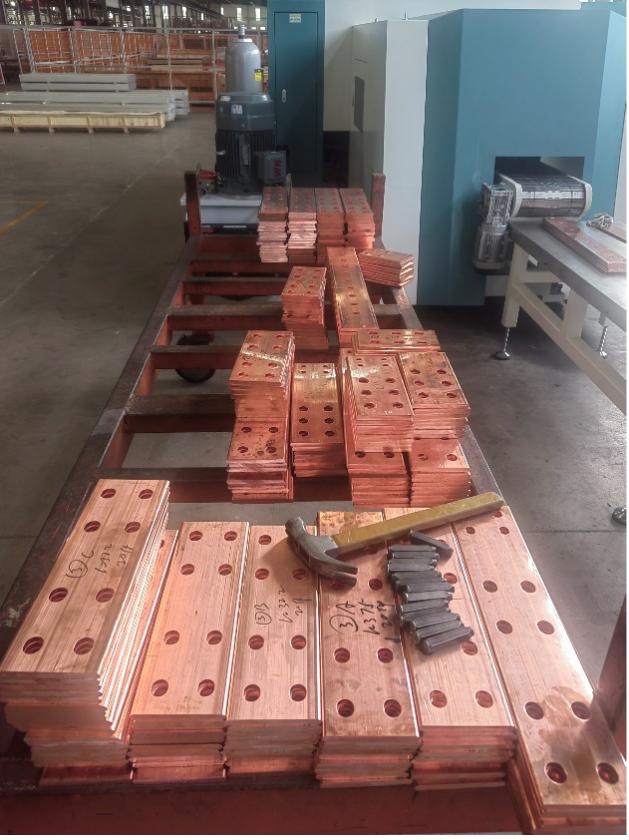
El punzonado sustituye el marcado y taladrado repetitivo por una posición programada y un conjunto punzón-matriz coordinado. Esto puede mejorar la repetibilidad de la posición y del ciclo, pero no convierte automáticamente todos los bordes en aceptables.
| Riesgo | Causas probables del proceso | Control que debe incluirse |
|---|---|---|
| Rebaba o abombamiento excesivos | Holgura inadecuada, útil desgastado, desalineación o variación del material | Acordar el límite del borde, revisar punzón y matriz y ensayar cada espesor relevante |
| Error de posición del orificio | Referencia incorrecta, movimiento de la mordaza, error de avance o discrepancia entre plano y programa | Definir el sistema de referencias y medir un patrón representativo |
| Marcas superficiales | Apoyos sucios, presión de sujeción excesiva o contacto con viruta | Limpiar el recorrido de apoyo y acordar criterios para superficies visibles |
| Deformación próxima al orificio | Distancia al borde insuficiente, geometría de útil inadecuada o material sin apoyo | Revisar el plano y validar la geometría más exigente con el material real |
No utilice «sin rebaba» como una promesa comercial indefinida. Indique cómo se inspeccionará el borde, qué límite se aplica, si se admite un desbarbado secundario y qué superficies de contacto deben protegerse. La guía de desbarbado y control de bordes explica cómo evitar que el retrabajo dañe la zona de contacto eléctrico.
Nota de compra: si los operarios liman o amolan de forma rutinaria todos los orificios, incluya ese trabajo en el ciclo actual y revise el estado del útil, la holgura y el ajuste antes de atribuir el problema únicamente a la máquina.
Separe la frecuencia de golpe de la producción real
La frecuencia de punzonado publicada describe solo una parte del ciclo. La pieza terminada también requiere carga, importación del plano o recuperación del programa, toma de referencias, selección de útil, punzonado, reposicionamiento, cizallado, descarga e inspección.
Para una prueba útil, seleccione una pequeña familia de piezas que represente la producción y registre:
- longitud y estado del material;
- tiempo de preparación del programa y los útiles;
- tiempo de inspección de la primera pieza;
- duración de un lote acordado;
- piezas aceptadas, rechazos y longitud del retal;
- intervenciones del operario y cambios de útil.
Así aparecerá el cuello de botella real. Un cabezal rápido no elevará la salida de cuadros si hay que reintroducir planos, falta la matriz correcta o las piezas esperan inspección.
Adapte la máquina a la ruta de fabricación
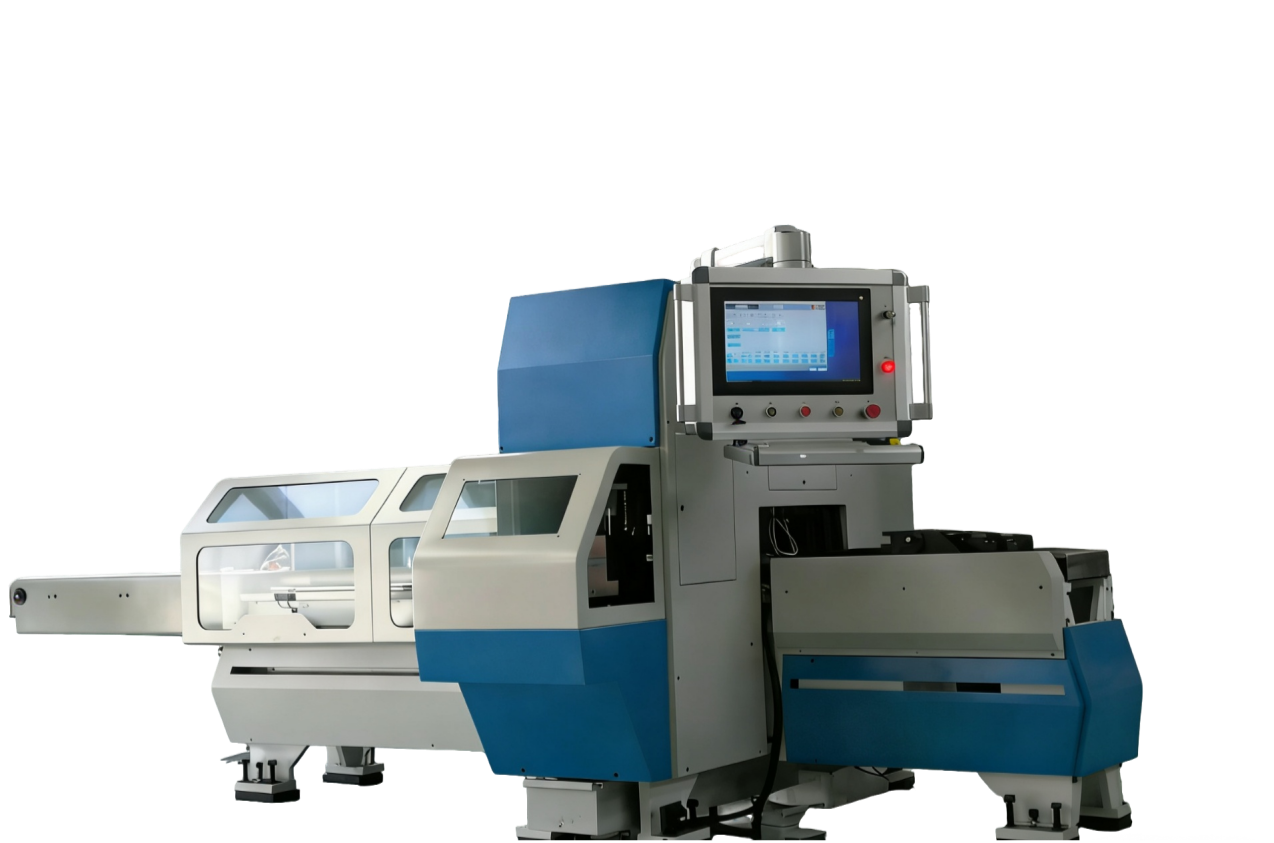
La punzonadora-cizalla CNC DHCNC-BP-60 declara 600 kN de fuerza nominal, siete estaciones de punzonado y una de estampado, una pieza máxima de 6.000 × 200 × 15 mm y una precisión de paso entre orificios de ±0,20 mm/m. Utilice estos valores para el filtrado inicial, no como aceptación automática de todas sus piezas.
Entregue planos representativos con aleación y temple, anchura y espesor, geometría de orificios y ranuras, referencias, longitudes de corte, superficies protegidas e inspección exigida. Pida al proveedor que identifique los útiles, los límites de máquina y cualquier geometría que necesite otro proceso.
Base el FAT en evidencias
La prueba de aceptación en fábrica debe relacionar eficiencia de material, calidad y productividad en un solo registro. Un FAT práctico incluye:
- revisiones controladas de planos y material de muestra aprobado;
- resultado del nesting y criterios aplicados a los retales;
- identificación de útiles y parámetros de ajuste;
- posiciones medidas y controles de borde acordados;
- tiempo de lote con todas las operaciones incluidas;
- cantidad de piezas, rechazos y balance de material;
- copia de programas, formación del operario y controles de mantenimiento.
Este método proporciona la misma evidencia a compras, producción y calidad. También evita confundir la velocidad nominal o una promesa genérica de ahorro con un resultado garantizado en planta.
Antes de solicitar oferta, prepare de tres a cinco planos representativos y un mes de consumo de material. Con ello podremos elaborar una propuesta de punzonado y cizallado CNC ajustada a sus útiles, aprovechamiento de cobre y cuello de botella.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Cómo puede el nesting CNC reducir el desperdicio de cobre?
El nesting compara longitudes de pieza, patrones de orificios, márgenes de corte y sujeción y retales reutilizables antes de producir. El ahorro depende de cada proyecto; debe medirse frente al rendimiento actual de la planta con los mismos planos, largos comerciales y reglas de aprovechamiento.
¿El punzonado CNC produce siempre orificios sin rebaba?
No. El estado del borde depende de la holgura entre punzón y matriz, el desgaste del útil, el material, el espesor, la alineación y el ajuste. El comprador debe definir la rebaba o condición de borde admisible e inspeccionar muestras representativas durante el FAT.
¿Qué debe incluir una prueba de tiempo de ciclo?
Debe incluir carga, toma de referencias, selección de programa, cambios de útil, punzonado, cizallado, descarga, inspección de primera pieza y gestión de retales. La frecuencia de golpe aislada no representa la producción de piezas terminadas.