
Cách máy đột thanh cái CNC giảm hao hụt đồng và điểm nghẽn sản xuất
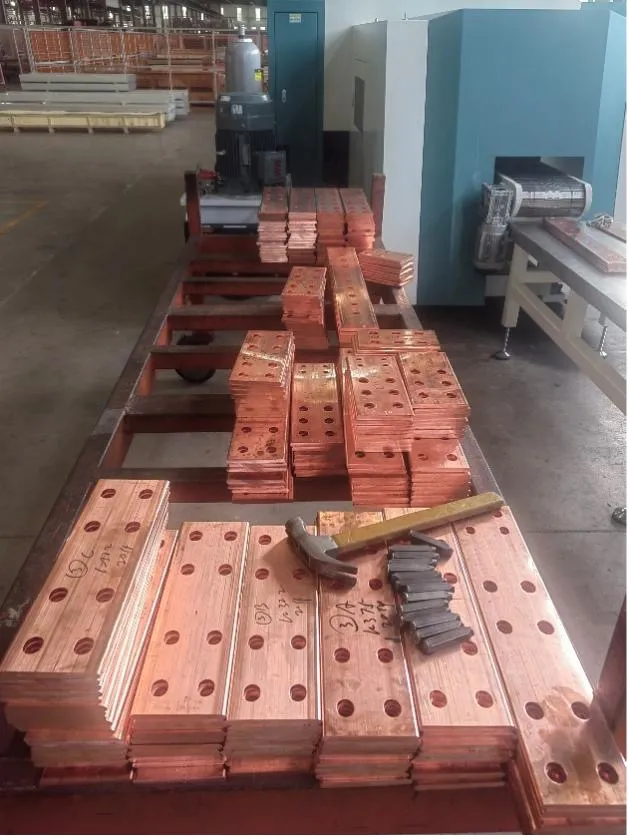
Giá đồng không phải lý do duy nhất để kiểm soát hiệu suất vật liệu. Bố trí không hợp lý còn tạo ra đầu thừa ngắn, phát sinh thao tác và làm hàng chờ giữa công đoạn đột, uốn và lắp tủ điện trở nên thiếu ổn định. Máy đột thanh cái CNC có thể cải thiện dòng sản xuất khi quy tắc xếp phôi, bộ dụng cụ và kế hoạch nghiệm thu phù hợp với cơ cấu chi tiết thực tế của nhà máy.
Câu hỏi cần trả lời không phải máy có “tiết kiệm đồng” nói chung hay không, mà quy trình đề xuất tạo được bao nhiêu sản phẩm đạt yêu cầu từ cùng loại phôi, cùng bản vẽ và cùng kỳ sản xuất mà bên mua đang đo.
Đo hiệu suất vật liệu trước khi cam kết tiết kiệm
Trước hết hãy lập số liệu gốc. Trong một kỳ đại diện, ghi lại khối lượng hoặc chiều dài đồng đầu vào, chi tiết đạt, đoạn thừa có thể dùng lại và phế liệu không thể sử dụng. Trong phép tính phải thể hiện rõ hợp kim, tiết diện thanh, chiều dài phôi và cơ cấu chi tiết.
Sau đó thử phương án xếp phôi bằng chính các dữ liệu này. Phần mềm có thể ghép các chi tiết tương thích, giảm phần đuôi không dùng được và phân bổ một đoạn thừa đã nhận dạng cho lệnh sản xuất sau. Kết quả vẫn phụ thuộc các ràng buộc thực tế:
- khoảng chừa cho ê-tô và kẹp cấp phôi;
- lượng dư cắt và giả định về bề rộng đường cắt;
- khoảng cách tối thiểu giữa hình học gia công và đường cắt;
- dụng cụ sẵn có và hướng đặt chi tiết được phép;
- yêu cầu bảo vệ bề mặt;
- chiều dài nhỏ nhất mà nhà máy có thể nhận dạng, lưu kho và tái sử dụng.
Một tỷ lệ phần trăm không kèm các điều kiện này không thể áp dụng cho nhà máy khác. Hãy tách hiệu suất chi tiết đạt và hiệu suất đoạn thừa tái sử dụng để tránh coi một mẩu thừa là tiết kiệm khi hệ thống sản xuất thực tế không dùng đến.
Kiểm soát chất lượng tại vùng tiếp xúc giữa dụng cụ và vật liệu
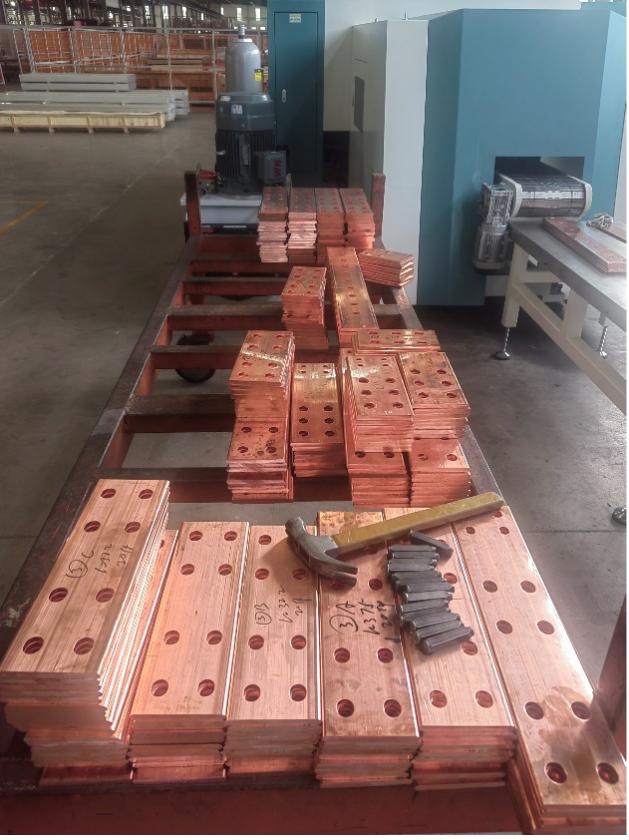
Đột thay thế việc lấy dấu và khoan lặp lại bằng vị trí được lập trình cùng bộ chày-cối phù hợp. Nhờ đó vị trí lỗ và thời gian chu kỳ có thể ổn định hơn, nhưng không có nghĩa mọi mép cắt đều tự động đạt yêu cầu.
| Rủi ro | Nguyên nhân có thể từ quy trình | Kiểm soát cần đưa vào |
|---|---|---|
| Ba via hoặc vùng lượn mép quá lớn | Khe hở không phù hợp, dụng cụ mòn, lệch tâm hoặc vật liệu biến động | Thống nhất giới hạn mép, kiểm tra chày-cối và thử từng chiều dày liên quan |
| Sai vị trí lỗ | Sai chuẩn, kẹp dịch chuyển, sai số cấp phôi hoặc bản vẽ không khớp chương trình | Xác định hệ chuẩn và đo một mẫu lỗ đại diện |
| Xước bề mặt | Bệ đỡ bẩn, lực kẹp quá lớn hoặc tiếp xúc với phoi | Vệ sinh đường đỡ và thống nhất tiêu chí cho bề mặt nhìn thấy |
| Biến dạng gần lỗ | Lỗ quá gần mép, hình học dụng cụ không phù hợp hoặc phôi thiếu đỡ | Rà soát bản vẽ và thử hình học khó nhất bằng đúng vật liệu sản xuất |
Không nên dùng “không ba via” như một khẩu hiệu bán hàng không có tiêu chí. Cần quy định cách kiểm tra mép, giới hạn áp dụng, việc có cho phép tẩy ba via thứ cấp hay không và những bề mặt tiếp xúc nào phải được bảo vệ. Hướng dẫn kiểm soát ba via và mép thanh cái trình bày cách tránh làm hỏng vùng tiếp xúc điện khi sửa nguội.
Lưu ý mua hàng: nếu công nhân thường xuyên phải giũa hoặc mài mọi lỗ đột, hãy tính công việc đó vào chu kỳ hiện tại. Cần kiểm tra tình trạng dụng cụ, khe hở và thiết lập trước khi kết luận nguyên nhân chỉ nằm ở máy.
Tách tần suất nhát đột khỏi năng suất chi tiết hoàn thiện
Tần suất đột công bố chỉ mô tả một phần của chu kỳ. Để có chi tiết hoàn thiện còn phải nạp phôi, nhập bản vẽ hoặc gọi chương trình, lấy chuẩn, chọn dụng cụ, đột, định vị lại, cắt, dỡ phôi và kiểm tra.
Để phép thử có ý nghĩa, hãy chọn một nhóm nhỏ chi tiết đại diện cho sản xuất và ghi lại:
- chiều dài và tình trạng vật liệu;
- thời gian chuẩn bị chương trình và dụng cụ;
- thời gian kiểm tra chi tiết đầu tiên;
- thời gian chạy một lô đã thống nhất;
- số chi tiết đạt, chi tiết loại và chiều dài đoạn thừa;
- số lần người vận hành can thiệp và thay dụng cụ.
Nhờ đó điểm nghẽn thực sự sẽ lộ rõ. Đầu đột nhanh không làm tăng sản lượng tủ điện nếu bản vẽ phải nhập lại, thiếu cối phù hợp hoặc chi tiết vẫn phải chờ kiểm tra.
Chọn máy theo tuyến công nghệ của chi tiết
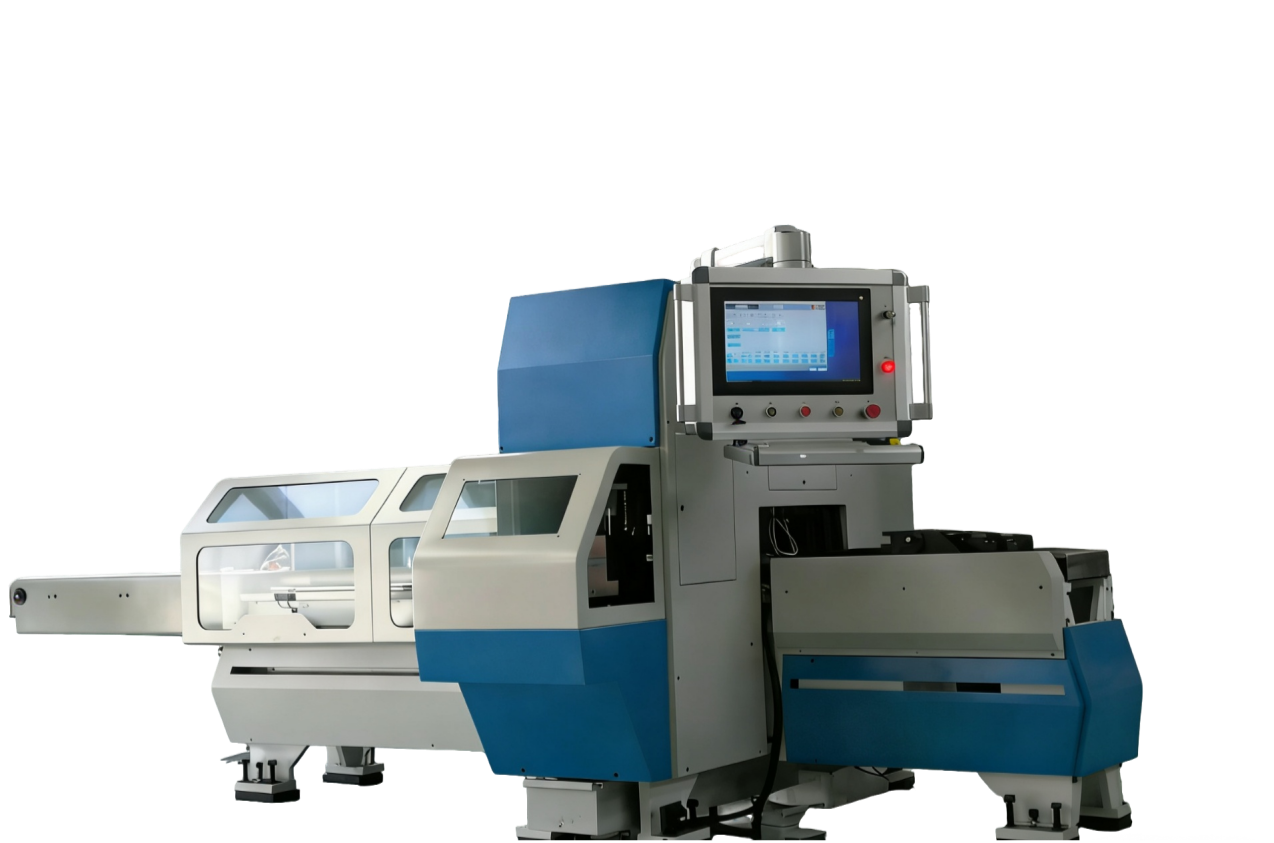
Trạm đột cắt CNC DHCNC-BP-60 công bố lực danh nghĩa 600 kN, bảy trạm đột và một trạm dập dấu, kích thước phôi tối đa 6.000 × 200 × 15 mm, độ chính xác bước lỗ ±0,20 mm/m. Chỉ dùng các thông số này để sàng lọc ban đầu, không xem đó là việc tự động chấp nhận mọi chi tiết.
Hãy gửi cho nhà cung cấp các bản vẽ đại diện ghi rõ hợp kim và trạng thái vật liệu, bề rộng và chiều dày, hình học lỗ và rãnh, hệ chuẩn, chiều dài cắt, bề mặt cần bảo vệ và phương pháp kiểm tra. Yêu cầu họ xác định dụng cụ cần thiết, giới hạn máy và mọi đặc điểm phải dùng quy trình khác.
Xây dựng FAT dựa trên bằng chứng
Nghiệm thu tại nhà máy cần liên kết hiệu suất vật liệu, chất lượng và năng suất trong cùng một hồ sơ. Một bộ FAT thực tế gồm:
- bản sửa đổi bản vẽ được kiểm soát và vật liệu mẫu đã duyệt;
- kết quả xếp phôi và giả định về đoạn thừa;
- nhận dạng dụng cụ và thông số thiết lập;
- vị trí lỗ đã đo và kiểm tra mép đã thống nhất;
- thời gian chạy lô có tính đủ các bước;
- số lượng chi tiết, số lượng loại và cân bằng vật liệu;
- sao lưu chương trình, hướng dẫn vận hành và kiểm tra bảo trì.
Cách làm này cung cấp cùng một bằng chứng cho bộ phận mua hàng, sản xuất và chất lượng. Nó cũng ngăn việc nhầm tốc độ danh nghĩa hoặc tuyên bố giảm phế liệu chung chung với kết quả được bảo đảm tại nhà máy.
Trước khi yêu cầu báo giá, hãy chuẩn bị ba đến năm bản vẽ đại diện và dữ liệu sử dụng phôi trong một tháng. Chừng đó đủ để đề xuất máy đột cắt CNC bám sát bộ dụng cụ, hiệu suất đồng và điểm nghẽn sản xuất của bạn.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Xếp phôi CNC giúp giảm hao hụt đồng như thế nào?
Phần mềm xếp phôi so sánh chiều dài chi tiết, bố trí lỗ, lượng dư cắt, vùng kẹp và các đoạn thừa có thể dùng lại trước khi sản xuất. Mức tiết kiệm phụ thuộc từng dự án, vì vậy cần so với hiệu suất vật liệu hiện tại của nhà máy bằng cùng bản vẽ, chiều dài phôi và quy tắc quản lý đầu thừa.
Đột CNC có luôn tạo lỗ không ba via không?
Không. Tình trạng mép phụ thuộc khe hở chày-cối, độ mòn dụng cụ, vật liệu, chiều dày, độ đồng tâm và thiết lập. Bên mua cần quy định mức ba via hoặc tình trạng mép chấp nhận được và kiểm tra mẫu đại diện trong FAT.
Phép thử thời gian chu kỳ cần bao gồm những gì?
Cần tính cả nạp phôi, lấy chuẩn, chọn chương trình, thay dụng cụ, đột, cắt, dỡ phôi, kiểm tra chi tiết đầu tiên và xử lý đoạn thừa. Tần suất nhát đột riêng lẻ không phản ánh năng suất chi tiết hoàn thiện.