
CNC bara delme makinesiyle bakır firesi ve darboğazlar nasıl azaltılır?
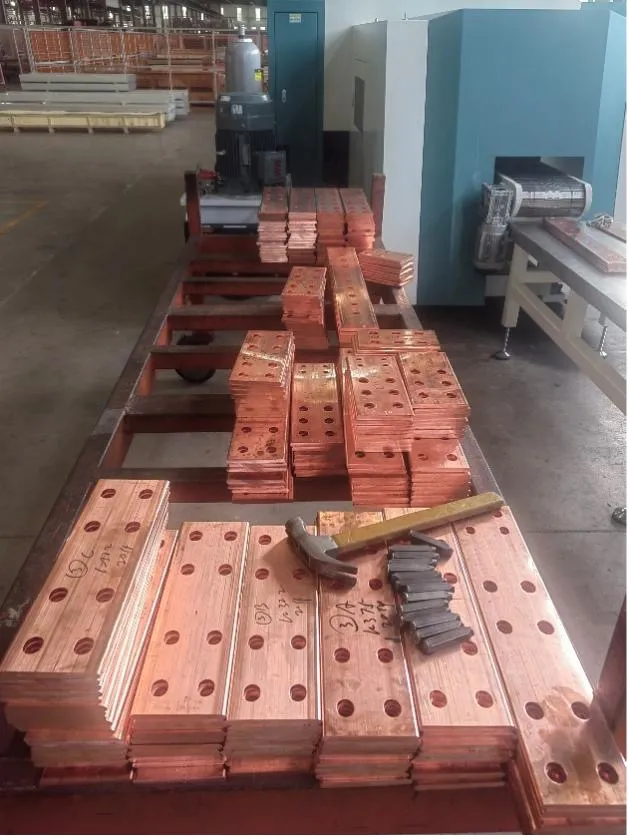
Bakır maliyeti, malzeme verimini kontrol etmek için tek neden değildir. Kötü yerleşim; kısa kalanlar, ek taşıma ve delme, bükme ile pano montajı arasında dengesiz kuyruklar da oluşturur. CNC bara delme makinesi, nesting kuralları, takımlar ve kabul planı fabrikanın gerçek parça karmasına göre düzenlendiğinde bu akışı iyileştirebilir.
Doğru soru, bir makinenin genel olarak “bakır tasarrufu” sağlayıp sağlamadığı değildir. Önerilen prosesin, alıcının bugün kullandığı aynı stok, resimler ve üretim dönemiyle ne kadar kabul edilmiş ürün çıkardığıdır.
Tasarruf sözü vermeden önce malzeme verimini ölçün
Önce mevcut durumu kaydedin. Temsili bir dönemde giren bakırın kütlesini veya uzunluğunu, kabul edilen parçaları, yeniden kullanılabilir kalanları ve kullanılamayan hurdaları ölçün. Alaşım, bara kesiti, stok boyu ve parça karması hesapta açıkça görülsün.
Ardından önerilen yerleşimi aynı girdilerle deneyin. Nesting yazılımı uyumlu parçaları birleştirebilir, kullanılamayan uçları azaltabilir ve kayıtlı bir kalanı sonraki işe atayabilir. Sonuç yine pratik sınırlara bağlıdır:
- mengene ve ilerleme kıskacı payları;
- kesme payı ve kesim hattı genişliği varsayımı;
- geometriler ile kesim çizgileri arasındaki asgari mesafe;
- mevcut takımlar ve izin verilen parça yönü;
- yüzey koruma gereklilikleri;
- fabrikanın etiketleyip saklayacağı ve yeniden kullanacağı asgari kalan boyu.
Bu girdiler olmadan verilen bir yüzde başka bir fabrikaya taşınamaz. Üretimin gerçekten kullanamayacağı bir parçayı tasarruf saymamak için kabul edilmiş parça verimi ile yeniden kullanılabilir kalan verimini ayrı ölçün.
Takım ve malzeme temasındaki kaliteyi kontrol edin
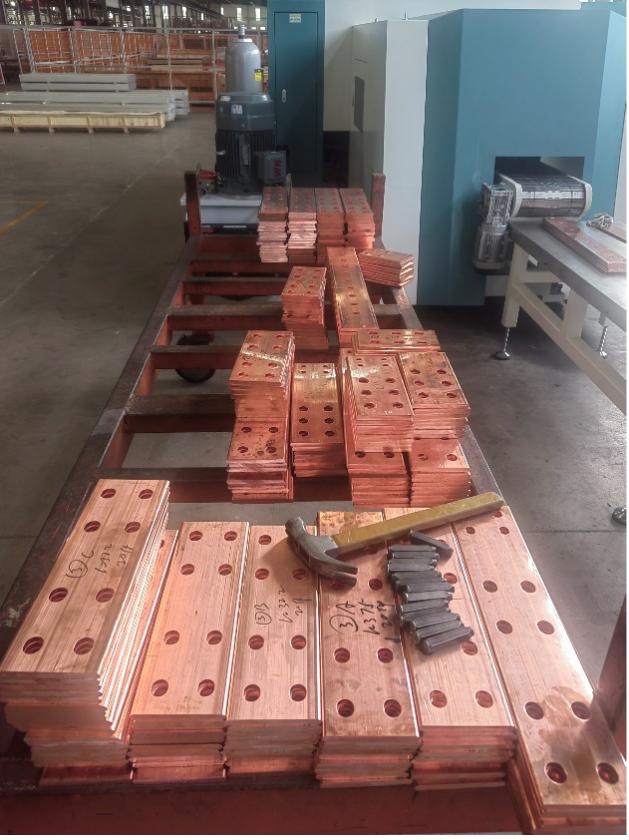
Delme işlemi, tekrarlanan markalama ve matkapla delmenin yerine programlanmış konum ile eşlenmiş bir zımba-kalıp seti kullanır. Bu, delik konumunu ve çevrim süresini daha tekrarlanabilir hâle getirebilir; ancak her kenarı kendiliğinden kabul edilebilir yapmaz.
| Risk | Muhtemel proses nedenleri | İstenen kontrol |
|---|---|---|
| Aşırı çapak veya kenar yuvarlanması | Uygun olmayan boşluk, aşınmış takım, eksen kaçıklığı ya da malzeme değişimi | Kenar sınırını kararlaştırın, zımba ile kalıbı inceleyin ve ilgili her kalınlığı numuneleyin |
| Delik konum hatası | Yanlış referans, kıskacın kayması, ilerleme hatası ya da resim-program uyuşmazlığı | Referans sistemini tanımlayın ve temsili delik düzenini ölçün |
| Yüzey izi | Kirli destekler, aşırı sıkma basıncı veya talaş teması | Destek yolunu temizleyin ve görünür yüzey kriterlerini kararlaştırın |
| Deliğe yakın deformasyon | Kenara yetersiz mesafe, uygun olmayan takım geometrisi veya desteksiz malzeme | Resmi gözden geçirin ve en zor geometriyi gerçek malzemeyle doğrulayın |
“Çapaksız” ifadesini tanımsız bir satış sözü olarak kullanmayın. Kenarın nasıl ölçüleceğini, sınırı, ikincil çapak alma iznini ve korunacak temas yüzeylerini belirtin. Bara çapak alma ve kenar kontrolü rehberi, düzeltme işleminin elektriksel temas bölgesine zarar vermesini önlemeyi açıklar.
Satın alma notu: Operatörler her deliği rutin olarak eğeliyor veya taşlıyorsa bu işçiliği mevcut çevrime ekleyin. Sorunu yalnızca makineye bağlamadan önce takım durumunu, boşluğu ve ayarı inceleyin.
Vuruş hızını bitmiş parça veriminden ayırın
Yayımlanan delme frekansı çevrimin yalnızca bir unsurudur. Bitmiş parça; yükleme, resim aktarma veya program çağırma, referanslama, takım seçimi, delme, yeniden konumlandırma, kesme, boşaltma ve kontrolü de kapsar.
Anlamlı bir deneme için üretimi temsil eden küçük bir parça ailesi seçin ve şunları kaydedin:
- stok boyu ve malzeme durumu;
- program ve takım hazırlama süresi;
- ilk parça kontrol süresi;
- kararlaştırılan parti süresi;
- kabul ve ret edilen parçalar ile kalan boyu;
- operatör müdahaleleri ve takım değişimleri.
Böylece gerçek darboğaz ortaya çıkar. Resimler yeniden giriliyorsa, doğru kalıp yoksa veya parçalar kontrolde bekliyorsa hızlı bir delme kafası pano çıkışını artırmaz.
Makineyi parça rotasına göre seçin
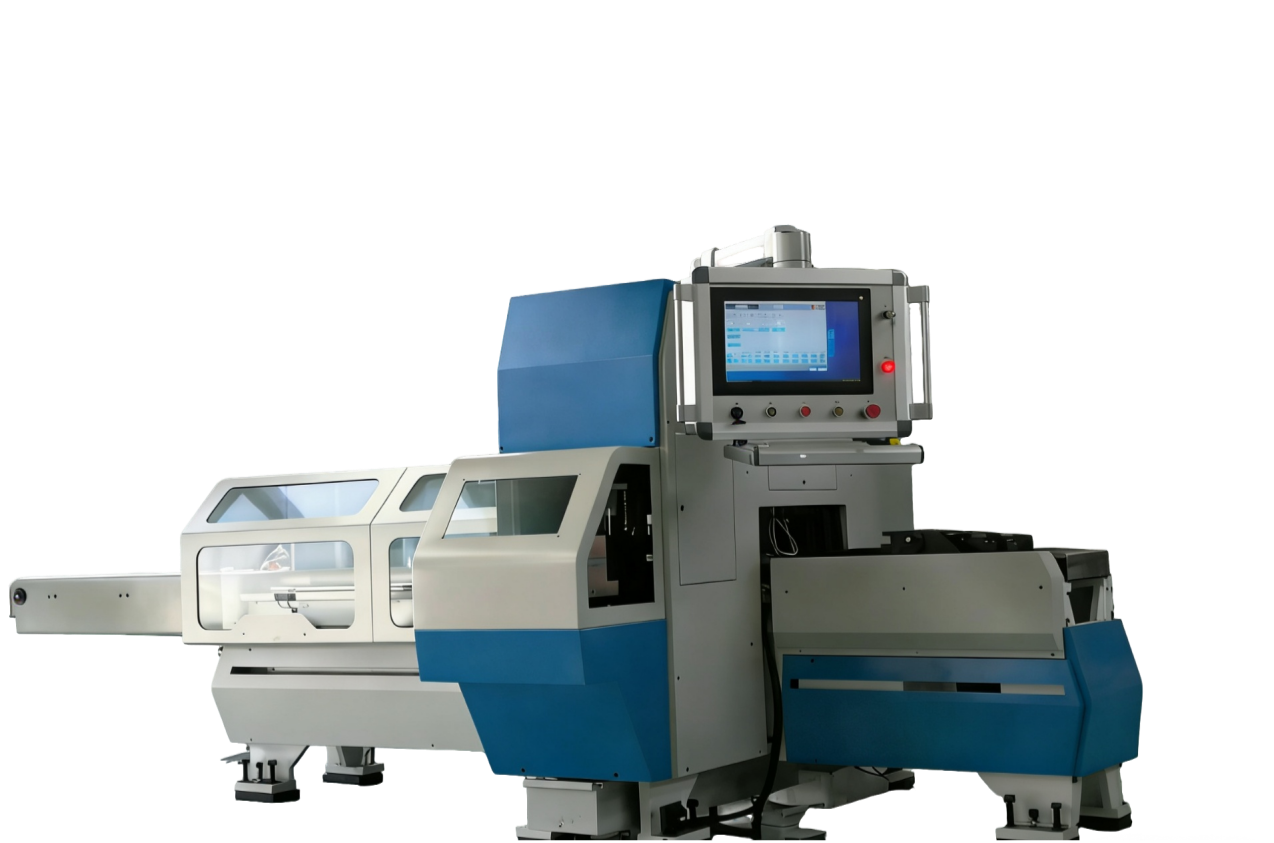
DHCNC-BP-60 CNC delme ve kesme istasyonu için yayımlanan değerler; 600 kN nominal kuvvet, yedi delme ve bir markalama istasyonu, 6.000 × 200 × 15 mm azami iş parçası ve ±0,20 mm/m delik adımı hassasiyetidir. Bu değerleri ilk eleme için kullanın; her parçanın kabulü olarak değerlendirmeyin.
Tedarikçiye alaşım ve temper, genişlik ve kalınlık, delik ve kanal geometrisi, referans sistemi, kesim boyları, korunacak yüzeyler ve istenen kontrolleri gösteren temsili resimler gönderin. Gerekli takımları, makine sınırlarını ve başka proses isteyen geometrileri açıkça belirtmesini isteyin.
FAT planını ölçülebilir kanıtlarla kurun
Fabrika kabul testi; malzeme verimi, kalite ve üretkenliği tek kayıtta birleştirmelidir. Uygulanabilir bir FAT paketi şunları içerir:
- kontrollü resim revizyonları ve onaylı numune malzemesi;
- nesting çıktısı ve kalan parça varsayımları;
- takım kimliği ve ayar parametreleri;
- ölçülmüş delik konumları ve kararlaştırılmış kenar kontrolleri;
- bütün adımları içeren parti süresi;
- parça sayısı, ret sayısı ve malzeme dengesi;
- program yedeği, operatör eğitimi ve bakım kontrolleri.
Bu yöntem satın alma, üretim ve kalite ekiplerine aynı kanıtı verir. Nominal makine hızının veya genel bir fire azaltma iddiasının garanti edilmiş fabrika sonucu sanılmasını da önler.
Teklif istemeden önce üç ila beş temsili resim ile bir aylık stok kullanım verisi hazırlayın. Bu bilgiler, CNC delme ve kesme teklifinin takım, bakır verimi ve üretim darboğazınıza göre hazırlanması için yeterlidir.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
CNC nesting bakır firesini nasıl azaltır?
Nesting; üretim başlamadan parça boylarını, delik düzenlerini, kesme paylarını, kavrama bölgelerini ve yeniden kullanılabilir kalanları karşılaştırır. Tasarruf projeye özgüdür; aynı resimler, stok boyları ve kalan parça kurallarıyla fabrikanın mevcut malzeme verimine karşı ölçülmelidir.
CNC delme her zaman çapaksız delik üretir mi?
Hayır. Kenar durumu zımba-kalıp boşluğuna, takım aşınmasına, malzemeye, kalınlığa, eksen kaçıklığına ve ayara bağlıdır. Alıcı kabul edilebilir çapak veya kenar durumunu tanımlamalı ve FAT sırasında temsili numuneleri incelemelidir.
Çevrim süresi denemesinde neler yer almalıdır?
Yükleme, referanslama, program seçimi, takım değişimi, delme, kesme, boşaltma, ilk parça kontrolü ve kalan parça yönetimi dâhil edilmelidir. Tek başına vuruş sayısı, bitmiş parça verimini göstermez.