
Como reduzir perdas de cobre com uma puncionadeira CNC de barramentos
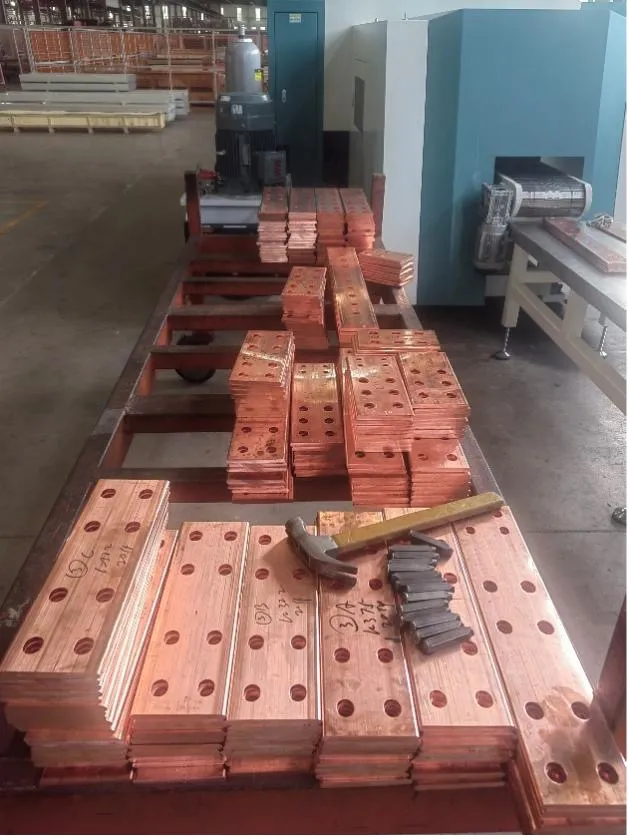
O preço do cobre não é o único motivo para controlar o rendimento do material. Um plano de corte inadequado também gera retalhos curtos, movimentação extra e filas instáveis entre puncionamento, dobra e montagem do painel. Uma puncionadeira CNC de barramentos pode melhorar esse fluxo quando as regras de nesting, o ferramental e o plano de aceitação refletem o mix real de peças da fábrica.
A pergunta relevante não é se a máquina “economiza cobre” de forma genérica, e sim quanto produto aprovado ela entrega usando a mesma matéria-prima, os mesmos desenhos e o mesmo período que o comprador mede hoje.
Meça o rendimento antes de prometer economia
Comece por uma referência. Em um período representativo, registre massa ou comprimento de cobre recebido, peças aprovadas, sobras reutilizáveis e sucata sem aproveitamento. Mantenha liga, seção do barramento, comprimento comercial e mix de peças visíveis no cálculo.
Em seguida, teste o layout proposto com os mesmos dados. O software de nesting pode combinar peças compatíveis, reduzir pontas sem uso e destinar uma sobra identificada a uma ordem futura. Ainda assim, o resultado depende de restrições práticas:
- margens da garra e do sistema de avanço;
- tolerância de corte e premissa de largura da linha de separação;
- distância mínima entre geometrias e linhas de corte;
- ferramentas disponíveis e orientação permitida;
- requisitos de proteção superficial;
- comprimento mínimo que a fábrica consegue identificar, armazenar e reutilizar.
Um percentual sem essas premissas não pode ser transferido de uma fábrica para outra. Separe o rendimento de peças aprovadas do rendimento de sobras reutilizáveis, para não contabilizar como economia um retalho que o sistema produtivo não consegue consumir.
Controle a qualidade na interface entre ferramenta e material
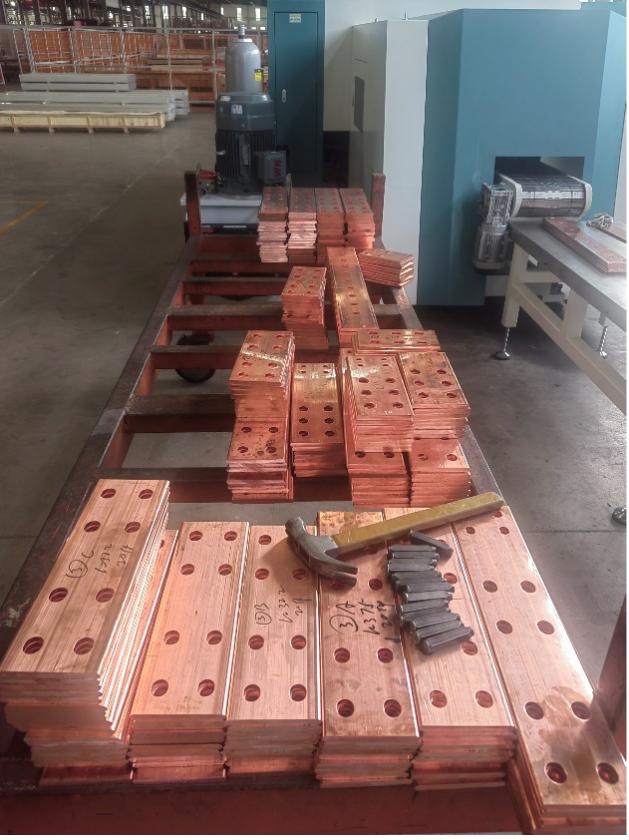
O puncionamento substitui marcação e furação repetitivas por uma posição programada e um conjunto punção-matriz compatível. Isso pode tornar a posição dos furos e o tempo de ciclo mais repetíveis, mas não garante automaticamente qualquer condição de borda.
| Risco | Causas prováveis no processo | Controle a incluir |
|---|---|---|
| Rebarba ou arredondamento excessivo | Folga inadequada, ferramenta desgastada, desalinhamento ou variação do material | Acordar o limite de borda, inspecionar punção e matriz e testar cada espessura relevante |
| Erro de posição do furo | Referência incorreta, movimento da garra, erro de avanço ou divergência entre desenho e programa | Definir o sistema de referência e medir um padrão de furos representativo |
| Marcas na superfície | Apoios sujos, pressão excessiva de fixação ou contato com cavacos | Limpar o caminho de apoio e acordar critérios para superfícies aparentes |
| Deformação próxima ao furo | Distância insuficiente da borda, geometria de ferramenta inadequada ou material sem apoio | Revisar o desenho e validar a geometria mais crítica no material real |
Não use “sem rebarba” como expressão comercial sem critério. Defina como a borda será inspecionada, qual limite se aplica, se o retrabalho é permitido e quais superfícies de contato devem permanecer protegidas. O guia de rebarbação e controle de bordas mostra como evitar que a correção danifique a área de contato elétrico.
Nota de compra: se os operadores limam ou esmerilham todos os furos, inclua esse trabalho no ciclo atual e investigue o estado da ferramenta, a folga e a regulagem antes de concluir que a máquina é a única causa.
Diferencie frequência de golpes e produtividade real
A frequência de puncionamento publicada descreve apenas uma parte do ciclo. A peça acabada também exige carregamento, importação do desenho ou chamada do programa, referenciamento, seleção de ferramenta, puncionamento, reposicionamento, corte, descarga e inspeção.
Para um teste útil, escolha uma pequena família de peças representativa e registre:
- comprimento e condição da matéria-prima;
- tempo de preparação do programa e das ferramentas;
- tempo de inspeção da primeira peça;
- duração de um lote acordado;
- peças aprovadas, refugos e comprimento da sobra;
- intervenções do operador e trocas de ferramenta.
Isso revela o gargalo real. Um cabeçote rápido não aumentará a saída de painéis se os desenhos precisarem ser redigitados, faltar a matriz correta ou as peças aguardarem inspeção.
Relacione a máquina ao roteiro de fabricação
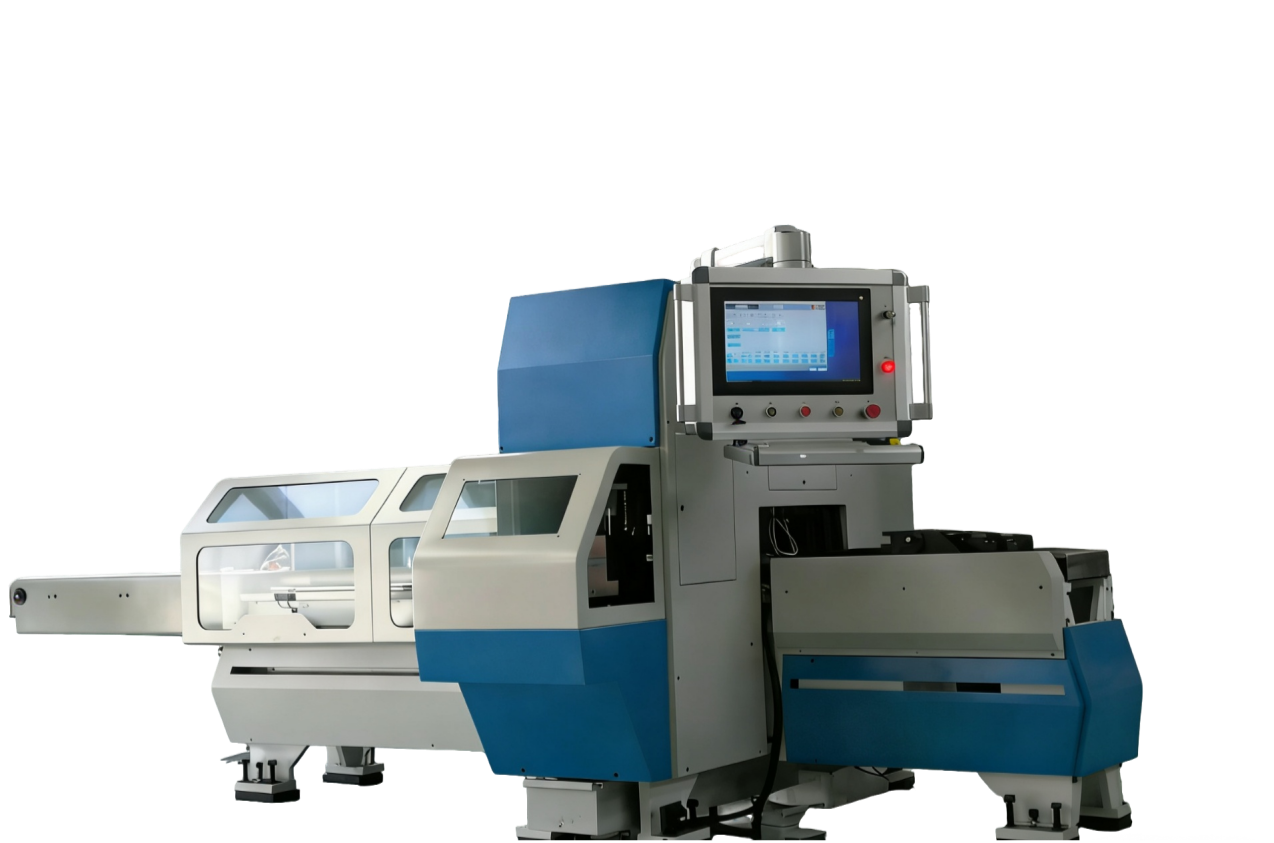
A puncionadeira e guilhotina CNC DHCNC-BP-60 informa força nominal de 600 kN, sete estações de puncionamento e uma de estampagem, peça máxima de 6.000 × 200 × 15 mm e precisão de passo entre furos de ±0,20 mm/m. Use esses dados como filtro inicial, não como aprovação automática de toda peça.
Envie ao fornecedor desenhos representativos com liga e têmpera, largura e espessura, geometria de furos e rasgos, referências, comprimentos de corte, superfícies protegidas e inspeção necessária. Peça que identifique as ferramentas, os limites da máquina e qualquer geometria que exija outro processo.
Estruture o FAT com base em evidências
O teste de aceitação em fábrica deve relacionar eficiência de material, qualidade e produtividade em um único registro. Um FAT prático inclui:
- revisões controladas dos desenhos e material de amostra aprovado;
- resultado do nesting e premissas de reaproveitamento;
- identificação das ferramentas e parâmetros de regulagem;
- posições medidas e verificações de borda acordadas;
- tempo do lote com todas as etapas incluídas;
- quantidade produzida, refugos e balanço de material;
- backup dos programas, treinamento e verificações de manutenção.
O método fornece a mesma evidência para compras, produção e qualidade. Também evita que uma velocidade nominal ou uma promessa genérica de redução de sucata seja confundida com resultado garantido na fábrica.
Antes de pedir uma proposta, prepare de três a cinco desenhos representativos e um mês de consumo de material. Isso permite montar uma proposta de puncionamento e corte CNC específica para seu ferramental, rendimento do cobre e gargalo de produção.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Como o nesting CNC pode reduzir as perdas de cobre?
O nesting compara comprimentos, padrões de furos, margens de corte e fixação e sobras reutilizáveis antes da produção. A economia varia por projeto e deve ser medida contra o rendimento atual da fábrica, com os mesmos desenhos, comprimentos de matéria-prima e regras de reaproveitamento.
O puncionamento CNC sempre produz furos sem rebarba?
Não. A condição da borda depende da folga entre punção e matriz, desgaste da ferramenta, material, espessura, alinhamento e regulagem. O comprador deve definir a rebarba ou condição aceitável e inspecionar amostras representativas durante o FAT.
O que deve entrar em um teste de tempo de ciclo?
Inclua carregamento, referenciamento, seleção do programa, troca de ferramentas, puncionamento, corte, descarga, inspeção da primeira peça e gestão das sobras. A frequência de golpes isolada não representa a produtividade de peças acabadas.