
Jak wykrawarka CNC do szyn ogranicza straty miedzi i wąskie gardła
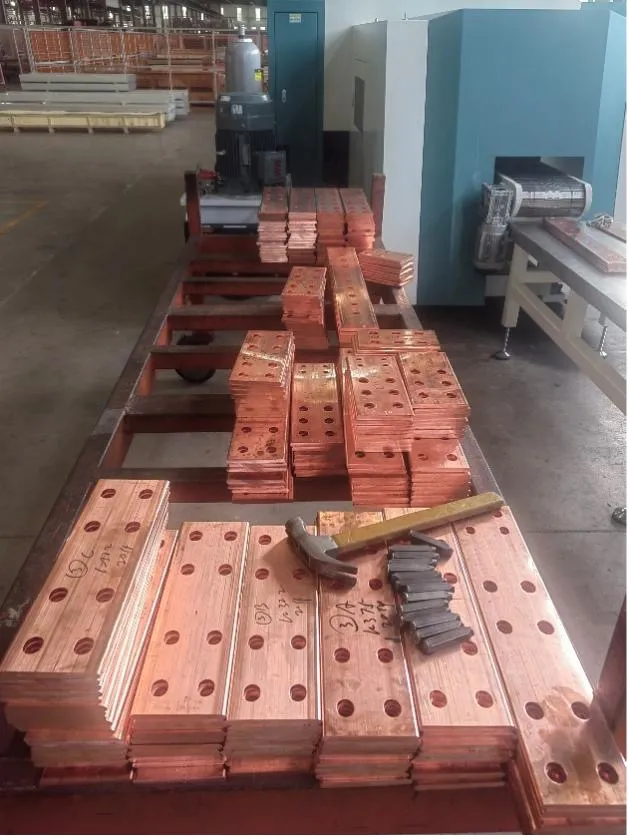
Cena miedzi to tylko jeden z powodów, dla których warto kontrolować uzysk materiału. Słabe rozplanowanie tworzy także krótkie resztki, dodatkową obsługę i niestabilne kolejki między wykrawaniem, gięciem a montażem rozdzielnicy. Wykrawarka CNC do szyn może usprawnić ten przepływ, jeżeli reguły nestingu, oprzyrządowanie i plan odbioru odpowiadają rzeczywistemu asortymentowi zakładu.
Nie chodzi o ogólne pytanie, czy maszyna „oszczędza miedź”. Trzeba ustalić, ile zaakceptowanej produkcji daje proponowany proces z tego samego materiału, tych samych rysunków i w tym samym okresie, które kupujący mierzy obecnie.
Najpierw zmierz uzysk materiału
Punktem wyjścia jest stan obecny. W reprezentatywnym okresie zanotuj masę lub długość miedzi wejściowej, zaakceptowane detale, odcinki do ponownego wykorzystania i odpad bezużyteczny. W obliczeniu zachowaj informacje o stopie, przekroju szyny, długości handlowej i strukturze produkcji.
Następnie przetestuj proponowany układ na tych samych danych. Oprogramowanie nestingowe może łączyć zgodne detale, ograniczać niewykorzystane końcówki i przypisywać oznaczony odcinek do późniejszego zlecenia. Wynik nadal zależy od praktycznych ograniczeń:
- marginesów uchwytu i chwytaka posuwu;
- naddatku na cięcie i przyjętej szerokości linii rozdzielenia;
- minimalnego odstępu między cechami i liniami cięcia;
- dostępnych narzędzi i dopuszczalnej orientacji detalu;
- wymagań dotyczących ochrony powierzchni;
- minimalnej długości odcinka, który zakład potrafi oznaczyć, przechować i wykorzystać.
Wartość procentowa bez tych założeń nie przenosi się między zakładami. Uzysk zaakceptowanych detali i uzysk odcinków do ponownego użycia licz osobno, aby nie uznać za oszczędność resztki, której produkcja faktycznie nie wykorzysta.
Kontroluj styk narzędzia z materiałem
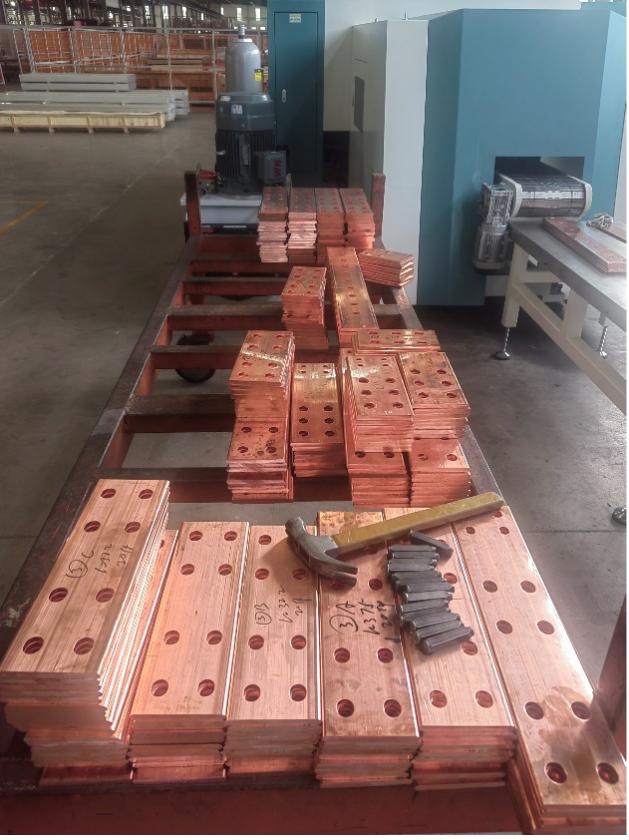
Wykrawanie zastępuje powtarzalne trasowanie i wiercenie zaprogramowaną pozycją oraz dobranym zestawem stempel–matryca. Może to poprawić powtarzalność położenia otworu i czasu cyklu, ale nie oznacza automatycznie zgodnej krawędzi.
| Ryzyko | Prawdopodobne przyczyny procesowe | Wymagana kontrola |
|---|---|---|
| Nadmierny zadzior lub zaokrąglenie | Niewłaściwy luz, zużyte narzędzie, brak osiowości albo zmienność materiału | Ustalić limit, skontrolować stempel i matrycę oraz sprawdzić każdą istotną grubość |
| Błąd położenia otworu | Błędna baza, przesunięcie chwytaka, błąd posuwu albo rozbieżność rysunku i programu | Zdefiniować układ baz i zmierzyć reprezentatywny wzór otworów |
| Ślady na powierzchni | Brudne podpory, nadmierny docisk albo kontakt z wiórami | Czyścić tor podparcia i uzgodnić kryteria dla powierzchni widocznych |
| Odkształcenie przy otworze | Zbyt mała odległość od krawędzi, niewłaściwa geometria narzędzia albo brak podparcia | Zweryfikować rysunek i wykonać próbę najtrudniejszej geometrii na docelowym materiale |
Nie wpisuj „bez zadziorów” jako nieokreślonego hasła handlowego. Ustal sposób kontroli krawędzi, dopuszczalny limit, możliwość dodatkowego gratowania i powierzchnie stykowe wymagające ochrony. Przewodnik po gratowaniu i kontroli krawędzi wyjaśnia, jak nie uszkodzić obszaru styku elektrycznego podczas poprawek.
Uwaga zakupowa: jeżeli operatorzy rutynowo piłują lub szlifują każdy otwór, uwzględnij tę pracę w obecnym cyklu. Zanim winą zostanie obciążona sama maszyna, sprawdź stan narzędzi, luz i ustawienie.
Nie utożsamiaj liczby uderzeń z wydajnością detali
Publikowana częstotliwość wykrawania opisuje tylko fragment cyklu. Gotowy detal wymaga także załadunku, importu rysunku lub wywołania programu, bazowania, wyboru narzędzia, wykrawania, zmiany położenia, cięcia, rozładunku i kontroli.
Do miarodajnej próby wybierz małą, reprezentatywną rodzinę detali i zanotuj:
- długość i stan materiału;
- czas przygotowania programu i narzędzi;
- czas kontroli pierwszej sztuki;
- czas wykonania uzgodnionej partii;
- liczbę sztuk dobrych i odrzuconych oraz długość resztki;
- interwencje operatora i zmiany narzędzi.
Tak ujawnia się rzeczywiste wąskie gardło. Szybka głowica nie zwiększy liczby gotowych rozdzielnic, gdy rysunki trzeba przepisywać, brakuje właściwej matrycy albo detale czekają na kontrolę.
Dopasuj maszynę do marszruty detali
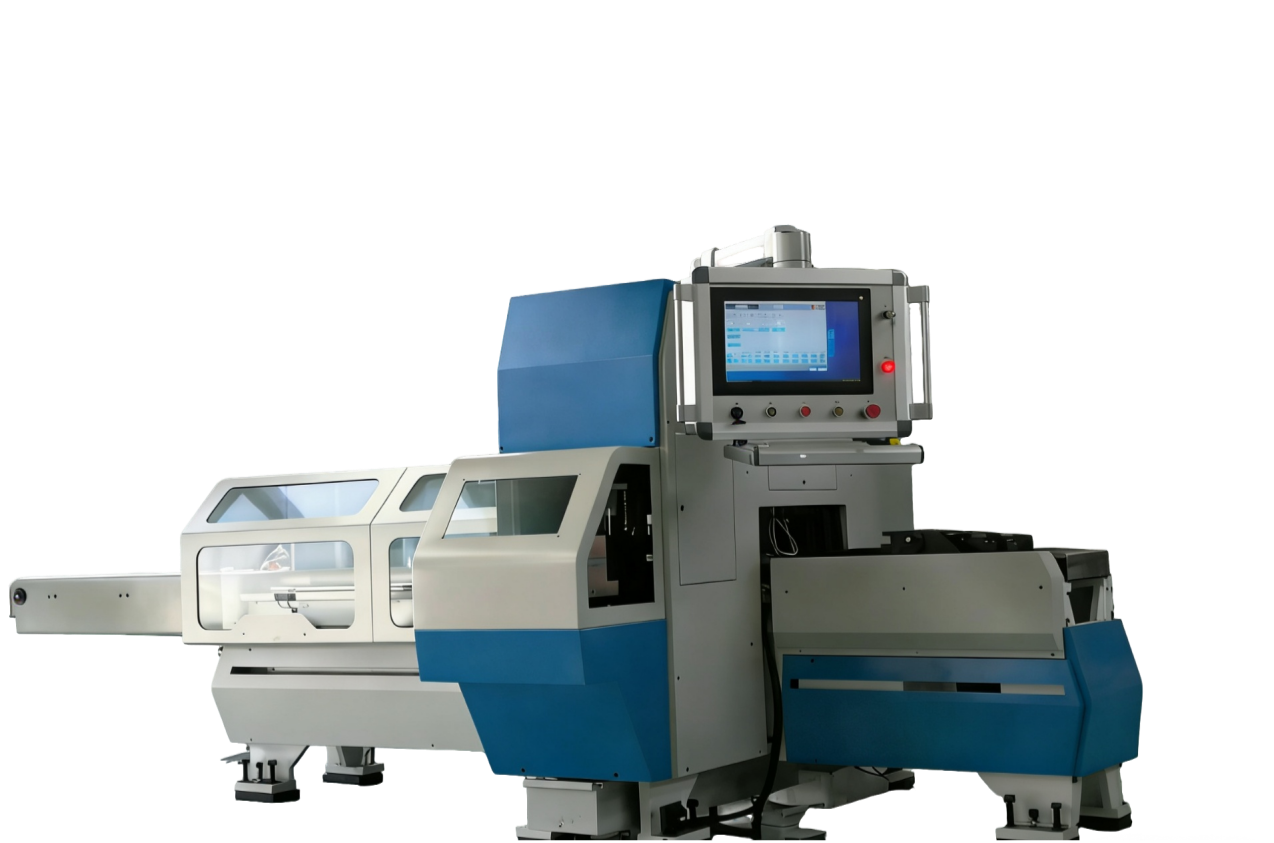
Stanowisko CNC DHCNC-BP-60 do wykrawania i cięcia ma deklarowaną siłę nominalną 600 kN, siedem stacji wykrawających i jedną znakującą, maksymalny detal 6 000 × 200 × 15 mm oraz dokładność rozstawu otworów ±0,20 mm/m. Parametry służą do wstępnej kwalifikacji, a nie do automatycznego odbioru każdego detalu.
Dostawca powinien otrzymać reprezentatywne rysunki z gatunkiem i stanem materiału, szerokością i grubością, geometrią otworów i rowków, układem baz, długościami cięcia, chronionymi powierzchniami i wymaganym pomiarem. Należy od niego wymagać wskazania narzędzi, granic maszyny i cech wymagających innej technologii.
Oprzyj FAT na dowodach
Fabryczna próba odbiorcza powinna łączyć w jednym protokole wykorzystanie materiału, jakość i wydajność. Praktyczny FAT obejmuje:
- kontrolowane rewizje rysunków i zatwierdzony materiał próbny;
- wynik nestingu i założenia dotyczące resztek;
- identyfikację narzędzi i parametry ustawienia;
- zmierzone położenia otworów i uzgodnione kontrole krawędzi;
- czas partii wraz ze wszystkimi czynnościami;
- liczbę detali, odrzuty i bilans materiałowy;
- kopię programów, szkolenie operatora i kontrole utrzymania ruchu.
W ten sposób zakupy, produkcja i jakość otrzymują te same dowody. Nominalna prędkość ani ogólna obietnica ograniczenia odpadu nie zostaną pomylone z gwarantowanym wynikiem zakładu.
Przed zapytaniem ofertowym przygotuj od trzech do pięciu reprezentatywnych rysunków oraz miesięczne zużycie materiału. To wystarczy, aby oferta stanowiska CNC do wykrawania i cięcia odnosiła się do narzędzi, uzysku miedzi i rzeczywistego wąskiego gardła.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Jak nesting CNC może ograniczyć straty miedzi?
Nesting porównuje długości detali, układy otworów, naddatki na cięcie, marginesy chwytu i odcinki możliwe do ponownego użycia jeszcze przed produkcją. Oszczędność zależy od projektu, dlatego trzeba ją zmierzyć względem obecnego uzysku zakładu, używając tych samych rysunków, długości handlowych i zasad gospodarowania resztkami.
Czy wykrawanie CNC zawsze daje otwory bez zadziorów?
Nie. Stan krawędzi zależy od luzu między stemplem a matrycą, zużycia narzędzia, materiału, grubości, osiowości i nastaw. Kupujący powinien określić dopuszczalny zadzior lub stan krawędzi i sprawdzić reprezentatywne próbki podczas FAT.
Co powinien obejmować test czasu cyklu?
Załadunek, bazowanie, wybór programu, zmianę narzędzi, wykrawanie, cięcie, rozładunek, kontrolę pierwszej sztuki i obsługę odcinków. Sama częstotliwość uderzeń nie opisuje wydajności gotowych detali.