
كيف تقلل ماكينة تثقيب قضبان التوصيل CNC هدر النحاس واختناقات الإنتاج؟
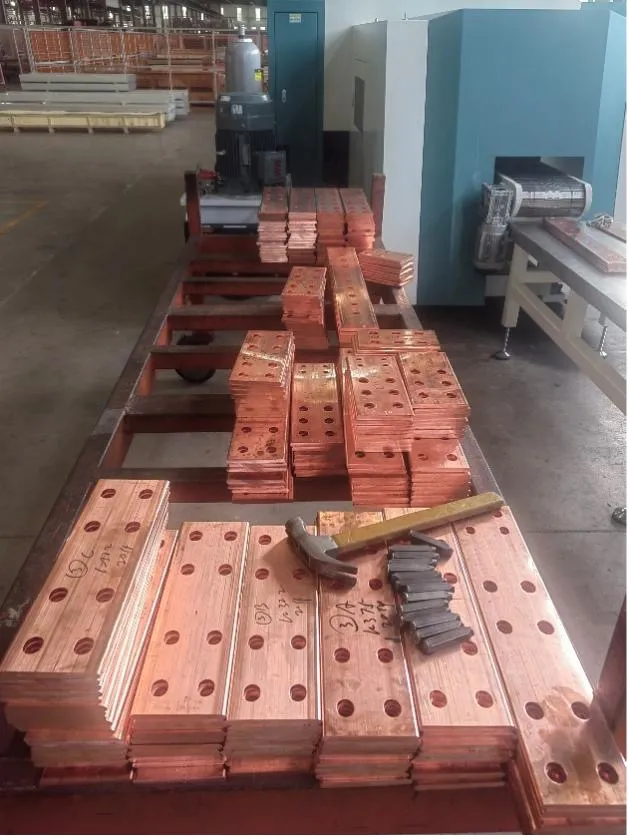
تكلفة النحاس ليست السبب الوحيد لضبط مردود المواد. فالتخطيط غير الملائم ينتج أيضاً بقايا قصيرة، ومناولة إضافية، وطوابير غير مستقرة بين التثقيب والثني وتجميع اللوحات. ويمكن لماكينة تثقيب قضبان التوصيل CNC تحسين هذا التدفق عندما تتوافق قواعد التعشيق والعدد وخطة القبول مع مزيج القطع الفعلي في المصنع.
السؤال المفيد ليس ما إذا كانت الماكينة «توفر النحاس» بصورة عامة، بل مقدار الإنتاج المقبول الذي تحققه العملية المقترحة من الخام والرسومات وفترة الإنتاج نفسها التي يقيسها المشتري حالياً.
قِس مردود النحاس قبل أن تَعِدَ بتوفير
ابدأ بخط أساس. سجّل خلال فترة ممثلة كتلة النحاس الداخل أو طوله، والقطع المقبولة، والبقايا القابلة لإعادة الاستخدام، والخردة غير القابلة للاستخدام. ويجب أن تظهر في الحساب السبيكة ومقطع القضيب وطول الخام ومزيج القطع.
بعد ذلك اختبر التخطيط المقترح بالمدخلات نفسها. يستطيع برنامج التعشيق جمع القطع المتوافقة، وتقليل النهايات غير المستغلة، وتخصيص بقية معرّفة لأمر إنتاج لاحق. ومع ذلك تظل النتيجة مرتبطة بقيود عملية:
- هوامش الملزمة وماسك التغذية؛
- سماحية القص والافتراض المستخدم لعرض خط الفصل؛
- الحد الأدنى للمسافة بين المعالم وخطوط القص؛
- العدد المتاحة واتجاه القطعة المسموح؛
- متطلبات حماية السطح؛
- أقصر بقية يستطيع المصنع تعريفها وتخزينها وإعادة استخدامها.
لا يمكن نقل نسبة مئوية من مصنع إلى آخر من دون هذه المدخلات. افصل بين مردود القطع المقبولة ومردود البقايا القابلة لإعادة الاستخدام حتى لا تُحتسب بقية على أنها وفر بينما لا يستطيع نظام الإنتاج استخدامها فعلياً.
اضبط الجودة عند منطقة تلامس العدة بالمادة
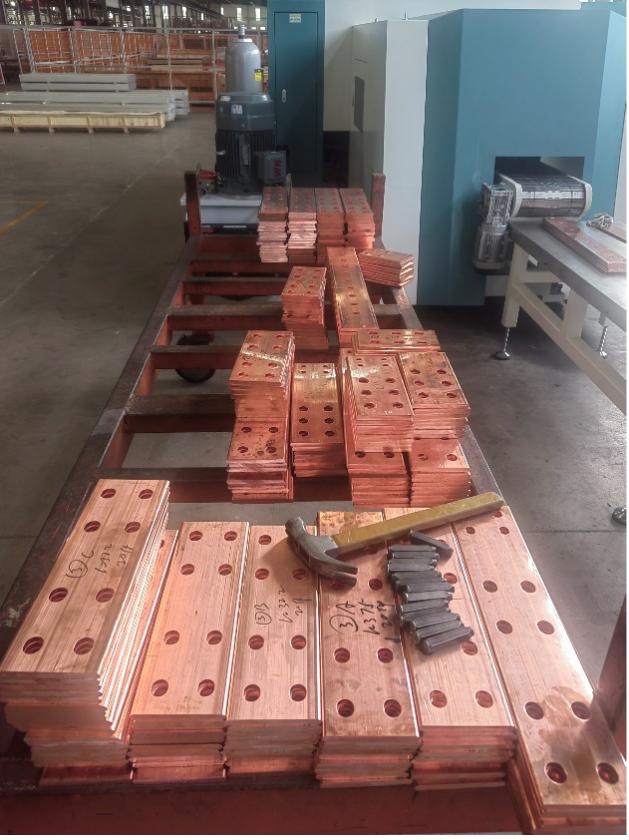
يستبدل التثقيب عملية التعليم والحفر اليدوي المتكرر بموضع مبرمج وطقم متوافق من السن والقالب. وقد يجعل ذلك موضع الثقب وزمن الدورة أكثر قابلية للتكرار، لكنه لا يجعل كل حافة مقبولة تلقائياً.
| الخطر | أسباب محتملة في العملية | الضبط المطلوب |
|---|---|---|
| رايش أو استدارة زائدة عند الحافة | خلوص غير مناسب، أو عدة متآكلة، أو سوء محاذاة، أو تغير في المادة | الاتفاق على حد الحافة، وفحص السن والقالب، واختبار كل سماكة ذات صلة |
| خطأ في موضع الثقب | مرجع غير صحيح، أو حركة الماسك، أو خطأ التغذية، أو عدم تطابق الرسم والبرنامج | تحديد نظام المراجع وقياس نمط ثقوب ممثل |
| علامات على السطح | مساند متسخة، أو ضغط تثبيت زائد، أو ملامسة الرايش | تنظيف مسار الإسناد والاتفاق على معايير الأسطح الظاهرة |
| تشوه قرب الثقب | مسافة غير كافية عن الحافة، أو هندسة عدة غير مناسبة، أو خام غير مسنود | مراجعة الرسم وإثبات أصعب هندسة باستخدام مادة الإنتاج الفعلية |
لا تستخدم عبارة «خالٍ من الرايش» كوعد تسويقي غير محدد. حدّد طريقة فحص الحافة، والحد المقبول، وما إذا كانت إزالة الرايش الثانوية مسموحة، وأسطح التلامس التي يجب حمايتها. يوضح دليل إزالة الرايش وضبط حواف قضبان التوصيل كيفية منع أعمال التصحيح من إتلاف منطقة التلامس الكهربائي.
ملاحظة للمشتريات: إذا كان المشغلون يبردون أو يجلخون كل ثقب بصورة روتينية، فأدخل هذا العمل ضمن زمن الدورة الحالي. وافحص حالة العدة والخلوص والضبط قبل افتراض أن الماكينة وحدها هي السبب.
افصل معدل الضربات عن إنتاجية القطع المكتملة
يصف معدل التثقيب المنشور عنصراً واحداً فقط من الدورة. أما القطعة المكتملة فتتطلب أيضاً التحميل، واستيراد الرسم أو استدعاء البرنامج، وتحديد المرجع، واختيار العدة، والتثقيب، وإعادة التموضع، والقص، والتفريغ، والفحص.
لإجراء اختبار مفيد، اختر عائلة صغيرة من القطع تمثل الإنتاج وسجّل:
- طول الخام وحالة المادة؛
- زمن إعداد البرنامج والعدد؛
- زمن فحص القطعة الأولى؛
- زمن تشغيل دفعة متفق عليها؛
- القطع المقبولة والمرفوضة وطول البقية؛
- تدخلات المشغل وتغييرات العدد.
يكشف ذلك موضع الاختناق الحقيقي. فرأس التثقيب السريع لن يرفع إنتاج اللوحات إذا وجب إدخال الرسومات يدوياً من جديد، أو لم يتوفر القالب الصحيح، أو انتظرت القطع دورها في الفحص.
طابق الماكينة مع مسار تصنيع القطع
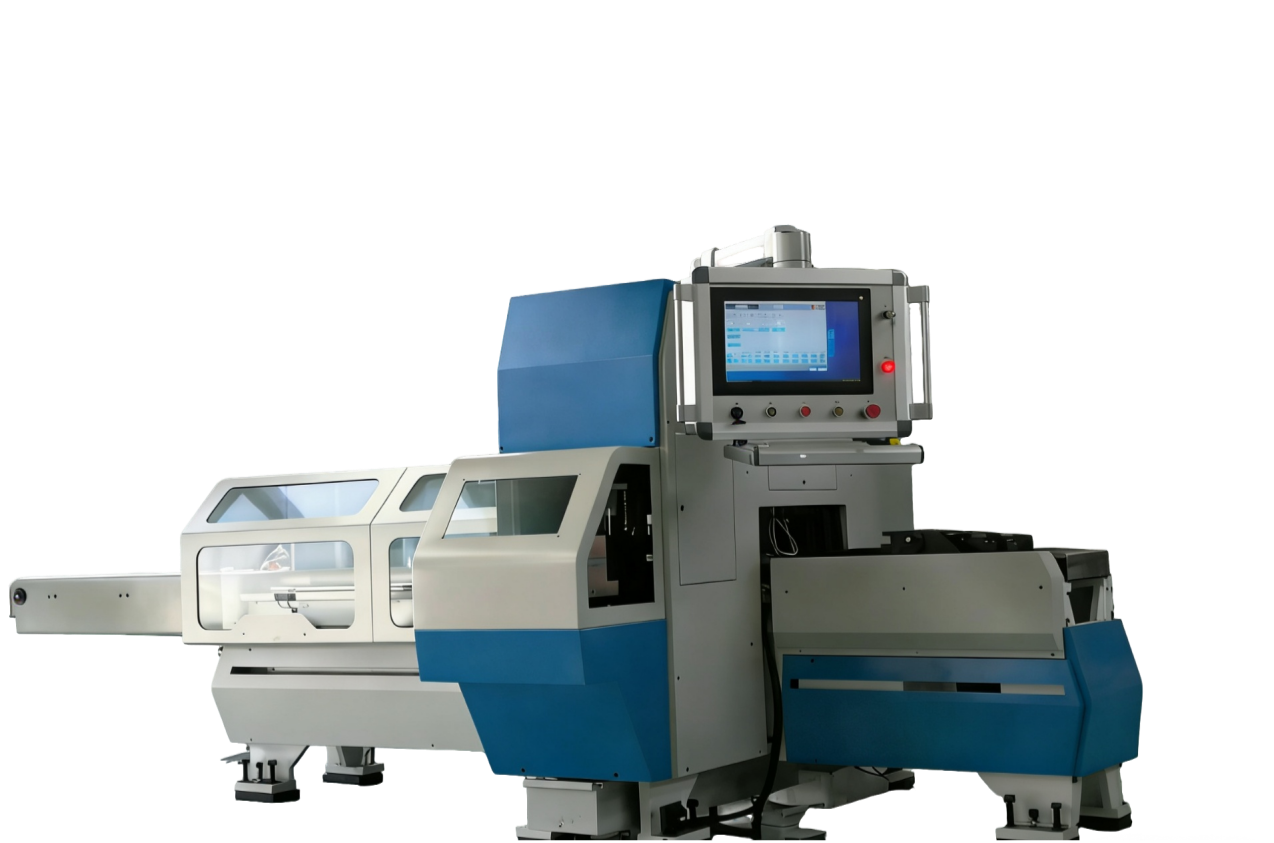
تعلن محطة DHCNC-BP-60 للتثقيب والقص بنظام CNC قوة اسمية قدرها 600 كيلو نيوتن، وسبع محطات تثقيب ومحطة نقش واحدة، ومقاس قطعة أقصى 6,000 × 200 × 15 مم، ودقة خطوة ثقوب ±0.20 مم/م. استخدم هذه القيم للفرز الأولي، لا كقبول تلقائي لكل قطعة.
أرسل إلى المورد رسومات ممثلة توضّح السبيكة وحالتها، والعرض والسماكة، وهندسة الثقوب والفتحات، ونظام المراجع، وأطوال القص، والأسطح المحمية، والفحص المطلوب. واطلب منه تحديد العدد اللازمة وحدود الماكينة وأي معلم يحتاج إلى عملية أخرى.
ابنِ اختبار القبول في المصنع على أدلة قابلة للقياس
يجب أن يربط اختبار القبول في المصنع بين كفاءة المواد والجودة والإنتاجية في سجل واحد. وتشمل حزمة FAT عملية ما يلي:
- مراجعات الرسومات المضبوطة ومادة عينة معتمدة؛
- ناتج التعشيق والافتراضات الخاصة بالبقايا؛
- تعريف العدد ومعلمات الإعداد؛
- مواضع الثقوب المقاسة وفحوص الحواف المتفق عليها؛
- زمن الدفعة شاملاً جميع الخطوات؛
- عدد القطع وعدد المرفوضات وحساب توازن المواد؛
- نسخة احتياطية للبرامج وتدريب المشغل وفحوص الصيانة.
توفر هذه الطريقة الدليل نفسه للمشتريات والإنتاج والجودة. كما تمنع اعتبار السرعة الاسمية أو الادعاء العام بتقليل الخردة نتيجة مضمونة داخل المصنع.
قبل طلب عرض السعر، جهّز من ثلاثة إلى خمسة رسومات ممثلة وبيانات استهلاك الخام لشهر واحد. تكفي هذه المعلومات لجعل عرض محطة التثقيب والقص CNC مرتبطاً بعددك ومردود النحاس واختناق الإنتاج الفعلي لديك.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
كيف يقلل التعشيق باستخدام CNC هدر النحاس؟
يقارن برنامج التعشيق أطوال القطع وأنماط الثقوب وهوامش القص والتثبيت والبقايا القابلة لإعادة الاستخدام قبل بدء الإنتاج. ويختلف الوفر من مشروع إلى آخر، لذلك يجب قياسه مقابل مردود المواد الحالي في المصنع باستخدام الرسومات وأطوال الخام وقواعد إدارة البقايا نفسها.
هل ينتج التثقيب باستخدام CNC ثقوباً خالية من الرايش دائماً؟
لا. تعتمد حالة الحافة على الخلوص بين السن والقالب، وتآكل العدة، ونوع المادة وسماكتها، والمحاذاة والضبط. وعلى المشتري تحديد مقدار الرايش أو حالة الحافة المقبولة وفحص عينات ممثلة أثناء اختبار القبول في المصنع.
ما الذي يجب أن يشمله اختبار زمن الدورة؟
يجب احتساب التحميل، وتحديد المرجع، واختيار البرنامج، وتغيير العدد، والتثقيب، والقص، والتفريغ، وفحص القطعة الأولى، والتعامل مع البقايا. ولا يمثل معدل الضربات وحده إنتاجية القطع المكتملة.