
Come ridurre gli scarti di rame con una punzonatrice CNC per sbarre
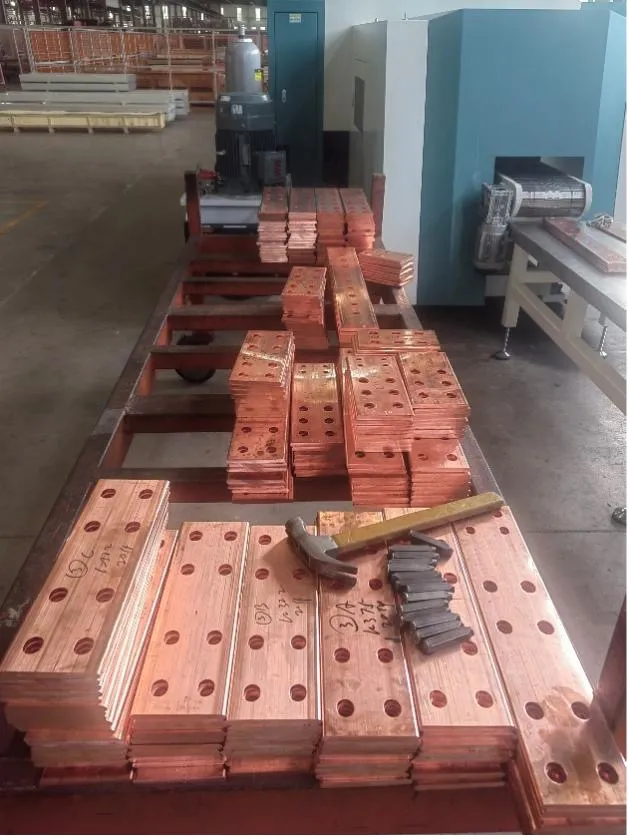
Il costo del rame non è l’unico motivo per controllare la resa del materiale. Un nesting inefficiente genera anche spezzoni corti, movimentazioni superflue e code instabili tra punzonatura, piegatura e montaggio del quadro. Una punzonatrice CNC per sbarre può migliorare il flusso quando le regole di nesting, l’attrezzatura e il piano di accettazione rispecchiano il mix reale di produzione.
La domanda utile non è se la macchina «fa risparmiare rame» in generale, ma quanta produzione conforme ottiene dallo stesso materiale, dagli stessi disegni e nello stesso periodo oggi misurato dal cliente.
Misurare la resa prima di dichiarare un risparmio
Si parte da un riferimento. Per un periodo rappresentativo si registrano massa o lunghezza del rame in ingresso, pezzi accettati, spezzoni riutilizzabili e rottame non recuperabile. Lega, sezione, lunghezza commerciale e mix dei pezzi devono restare visibili nel calcolo.
La disposizione proposta va poi provata con gli stessi dati. Il software di nesting può abbinare pezzi compatibili, ridurre le code inutilizzate e destinare uno spezzone identificato a un ordine successivo. Il risultato dipende comunque da vincoli reali:
- margini per morsa e pinza di avanzamento;
- sovrametallo di cesoiatura e ipotesi sul tratto di taglio;
- distanza minima tra lavorazioni e linee di taglio;
- utensili disponibili e orientamento ammesso;
- protezione delle superfici;
- lunghezza minima dello spezzone che lo stabilimento saprà identificare, stoccare e riutilizzare.
Una percentuale priva di questi dati non è trasferibile da una fabbrica all’altra. È meglio distinguere la resa in pezzi accettati dalla resa in spezzoni riutilizzabili, evitando di contare come risparmio un avanzo che il sistema produttivo non userà.
Controllare la qualità all’interfaccia tra utensile e materiale
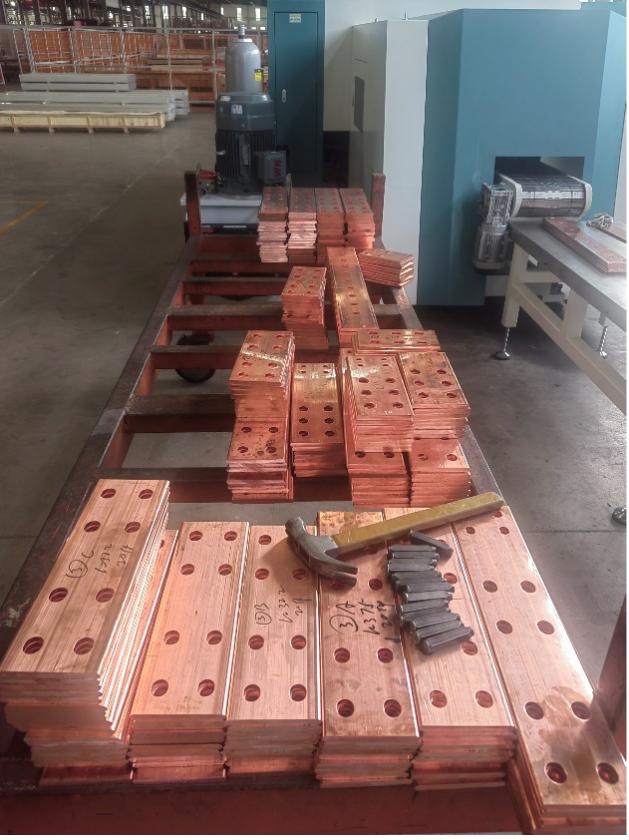
La punzonatura sostituisce la tracciatura e foratura ripetitiva con una posizione programmata e una coppia punzone-matrice abbinata. Posizione del foro e tempo ciclo possono diventare più ripetibili, ma non tutti i bordi risultano automaticamente conformi.
| Rischio | Probabili cause di processo | Controllo da prevedere |
|---|---|---|
| Bava o rollover eccessivi | Gioco errato, utensile usurato, disallineamento o variazione del materiale | Concordare il limite, controllare punzone e matrice e campionare ogni spessore rilevante |
| Errore di posizione del foro | Riferimento errato, movimento della pinza, errore di avanzamento o incoerenza tra disegno e programma | Definire lo schema dei riferimenti e misurare una foratura rappresentativa |
| Segni superficiali | Appoggi sporchi, pressione di presa eccessiva o contatto con trucioli | Pulire il percorso di appoggio e concordare i criteri delle superfici a vista |
| Deformazione vicino al foro | Distanza dal bordo insufficiente, utensile non adatto o materiale non sostenuto | Riesaminare il disegno e provare la geometria più critica sul materiale effettivo |
«Senza bava» non deve restare un’espressione commerciale indefinita. Occorre stabilire il metodo di controllo del bordo, il limite applicabile, l’eventuale sbavatura secondaria e le superfici di contatto da proteggere. La guida alla sbavatura e al controllo dei bordi spiega come evitare che la rilavorazione danneggi la zona di contatto elettrico.
Nota per l’acquisto: se gli operatori limano o smerigliano sistematicamente ogni foro, quel lavoro va incluso nel ciclo attuale. Prima di attribuire il problema alla sola macchina, verificare condizioni dell’utensile, gioco e set-up.
Distinguere frequenza di punzonatura e produttività reale
La frequenza di colpi dichiarata descrive una sola fase. Un pezzo finito richiede anche carico, importazione del disegno o richiamo del programma, azzeramento, selezione utensile, punzonatura, riposizionamento, cesoiatura, scarico e controllo.
Per una prova utile si sceglie una piccola famiglia rappresentativa e si registrano:
- lunghezza e stato del materiale;
- tempo di preparazione di programma e utensili;
- tempo di controllo del primo pezzo;
- durata di un lotto concordato;
- pezzi conformi, scarti e lunghezza residua;
- interventi dell’operatore e cambi utensile.
In questo modo emerge il collo di bottiglia effettivo. Una testa veloce non aumenta l’uscita dei quadri se i disegni devono essere reinseriti, manca la matrice corretta o i pezzi attendono il controllo.
Abbinare la macchina al ciclo dei pezzi
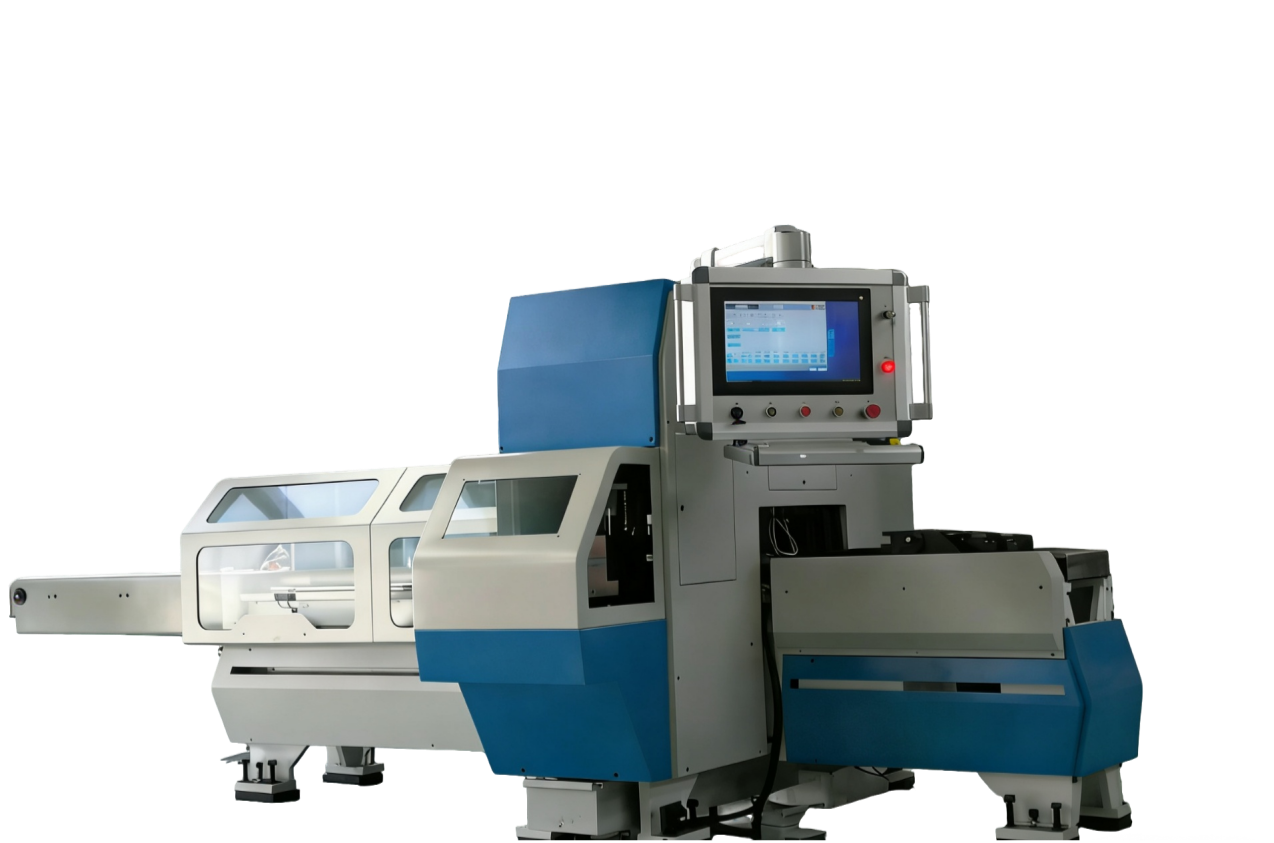
La punzonatrice-cesoia CNC DHCNC-BP-60 dichiara 600 kN di forza nominale, sette stazioni di punzonatura più una di marcatura, un pezzo massimo di 6.000 × 200 × 15 mm e una precisione dell’interasse fori pari a ±0,20 mm/m. Sono dati per una prima selezione, non l’accettazione automatica di ogni componente.
Al fornitore vanno inviati disegni rappresentativi con lega e stato metallurgico, larghezza e spessore, geometria di fori e asole, riferimenti, lunghezze di taglio, superfici protette e controlli richiesti. Il fornitore deve indicare utensili, limiti della macchina e lavorazioni eventualmente da eseguire con un altro processo.
Costruire il FAT su prove misurabili
Il collaudo in fabbrica deve collegare efficienza del materiale, qualità e produttività in un unico verbale. Un FAT pratico comprende:
- revisioni controllate dei disegni e materiale campione approvato;
- risultato del nesting e ipotesi di gestione degli spezzoni;
- identificazione utensili e parametri di set-up;
- posizioni misurate e controlli del bordo concordati;
- tempo del lotto comprensivo di tutte le attività;
- quantità prodotta, scarti e bilancio del materiale;
- backup dei programmi, addestramento operatore e verifiche di manutenzione.
Il metodo fornisce la stessa evidenza ad acquisti, produzione e qualità. Evita inoltre che una velocità nominale o una promessa generica di riduzione degli scarti venga scambiata per un risultato garantito in stabilimento.
Prima di chiedere un’offerta, preparate da tre a cinque disegni rappresentativi e un mese di consumi. Sono sufficienti per rendere la proposta di punzonatura e cesoiatura CNC specifica per utensili, resa del rame e collo di bottiglia.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
In che modo il nesting CNC può ridurre gli scarti di rame?
Il nesting confronta lunghezze dei pezzi, schemi dei fori, sovrametalli di taglio, margini di presa e spezzoni riutilizzabili prima della produzione. Il risparmio dipende dal progetto e va misurato rispetto alla resa attuale, usando gli stessi disegni, lunghezze commerciali e criteri di riutilizzo.
La punzonatura CNC produce sempre fori privi di bava?
No. La qualità del bordo dipende dal gioco punzone-matrice, dall'usura dell'utensile, dal materiale, dallo spessore, dall'allineamento e dal set-up. Il committente deve definire bava e bordo ammissibili e controllare campioni rappresentativi durante il FAT.
Cosa deve comprendere una prova del tempo ciclo?
Carico, azzeramento, selezione del programma, cambio utensili, punzonatura, cesoiatura, scarico, controllo del primo pezzo e gestione degli spezzoni. La sola frequenza di colpi non rappresenta la produttività dei pezzi finiti.