
Precisión de la máquina CNC para barras: cómo probar el posicionamiento y la repetibilidad
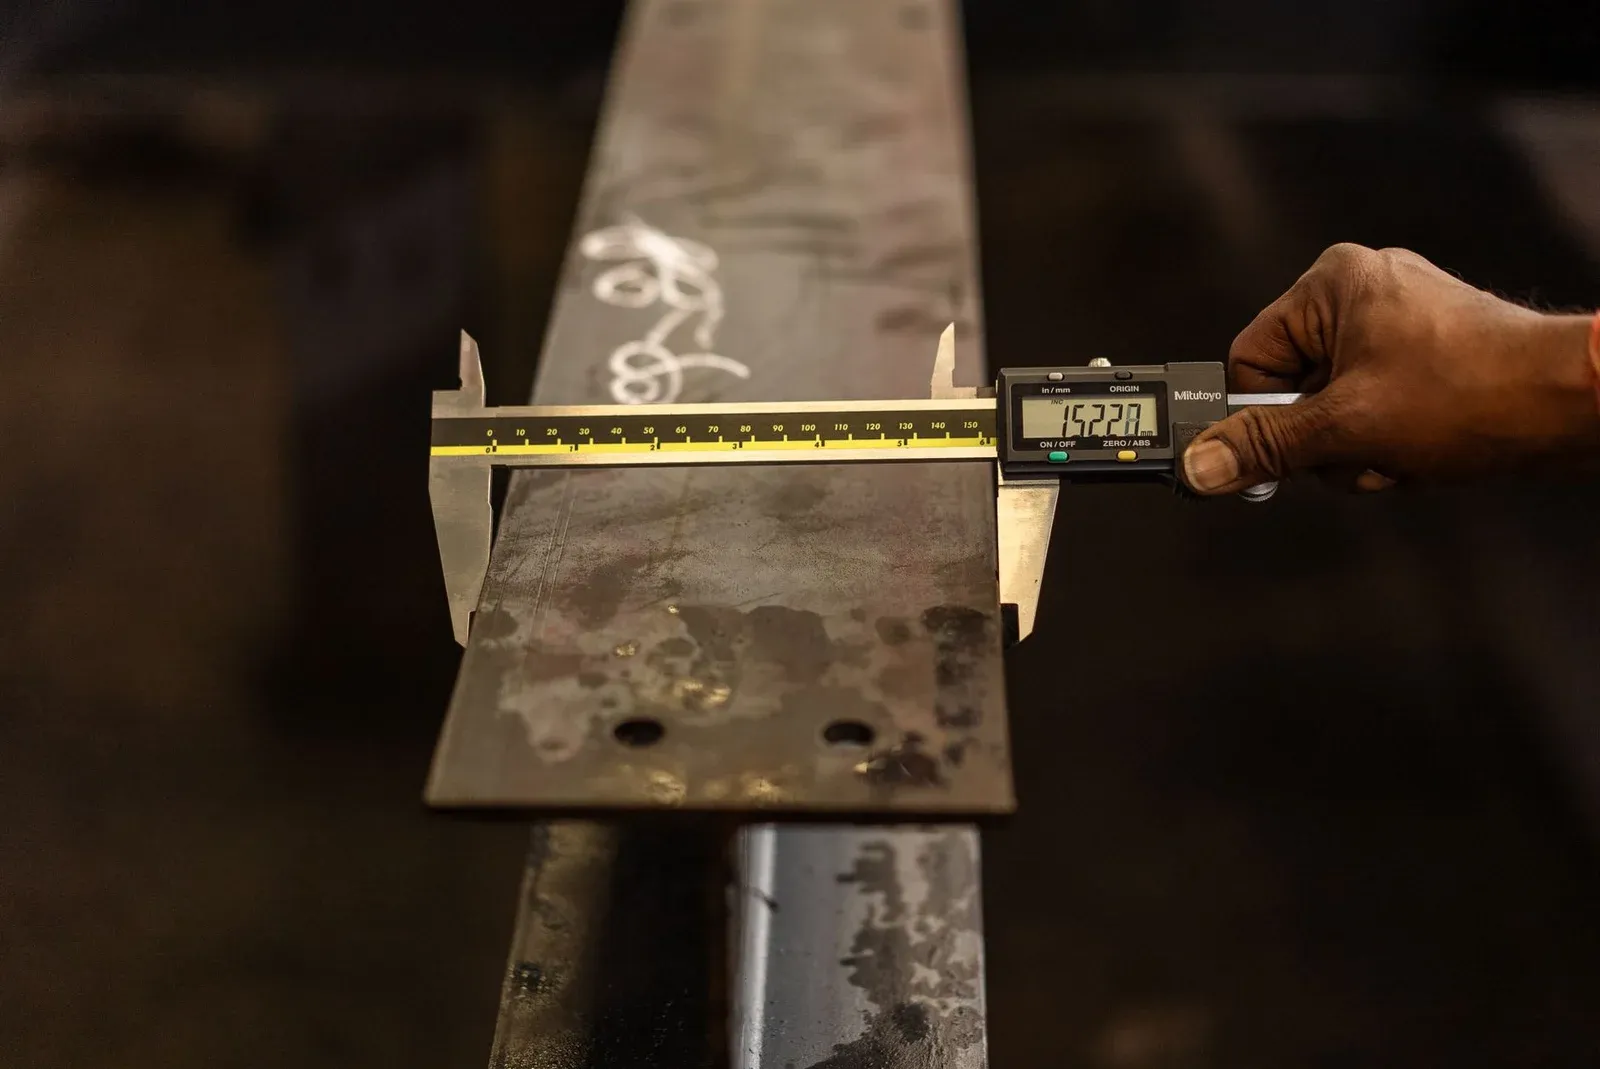
Una máquina CNC para barras no es precisa solo porque una pieza terminada coincida con un plano. Ese resultado combina la máquina, el utillaje, el programa, el material, el operador, el método de medición y, a veces, un ajuste selectivo. Una prueba de aceptación útil separa esos factores y pregunta si el proceso adquirido puede producir las características requeridas de forma repetida en todo el rango de trabajo previsto.
Por ello, el comprador debería sustituir una línea de oferta como «precisión de posicionamiento: ±0,2 mm» por una matriz de aceptación. La matriz identifica la característica, la referencia, las posiciones de ensayo, las repeticiones, el instrumento, el cálculo, la regla de aceptación y la medida correctiva. Así las ofertas de los proveedores son comparables y ambas partes disponen de una base defendible para la aceptación en fábrica y la aceptación en obra.
Exactitud, repetibilidad y capacidad de la pieza son afirmaciones distintas
La exactitud describe la coincidencia con un valor especificado o de referencia. La repetibilidad describe la dispersión de resultados repetidos en condiciones declaradas. Responden a preguntas diferentes. Cinco orificios pueden formar un grupo compacto y seguir desplazados respecto de su posición comandada; ese proceso es repetible pero tiene sesgo. Un grupo centrado en la posición nominal pero muy disperso no es lo bastante repetible para producción.
El comportamiento de los ejes es más limitado que la capacidad de la pieza terminada. La página del código de ensayo ISO 230-2 identifica métodos para determinar la exactitud y la repetibilidad del posicionamiento de ejes de control numérico. Un estudio de máquina-herramienta también ilustra por qué la dirección de aproximación, las posiciones de medición, las series repetidas y la evaluación estadística importan al caracterizar el error de posicionamiento en un ensayo estructurado de exactitud y repetibilidad.
Un ensayo punzonado sobre una barra es valioso, pero no es automáticamente un ensayo completo ISO 230-2. Añade el agarre del alimentador, la holgura de la herramienta, el movimiento del material, la rebaba, la medición de la pieza y otros efectos del proceso. Indique con claridad si el contrato exige un ensayo de ejes, un ensayo de capacidad de la pieza terminada o ambos.
Traduzca el plano a una matriz de aceptación
Empiece por las características que determinan el montaje, no por las más fáciles de medir. Una matriz representativa podría incluir:
| Característica | Referencia funcional | Factores principales | Evidencia adecuada |
|---|---|---|---|
| Distancia entre centros de orificios | sistema de referencias del plano | posicionamiento de ejes, agarre del alimentador, holgura del punzón | mediciones de coordenadas repetidas |
| Orificio a extremo cizallado | extremo terminado o referencia especificada | posicionamiento más secuencia de cizallado | muestras medidas en distintas longitudes de barra |
| Orientación de ranuras | borde primario y patrón de orificios | orientación de herramienta, programa, sujeción del material | primera pieza y muestras repetidas |
| Ángulo de doblado | superficies de tramo acordadas | carrera, utillaje, recuperación elástica del material | lote de material controlado y método de ángulo |
| Desviación del plano de terminales | referencias del montaje final | variación acumulada de orificios, longitud y doblado | medición con dispositivo o por coordenadas |
No asigne una tolerancia arbitraria solo porque un folleto de máquina publique una cifra. El plano de la pieza debe definir el requisito funcional. El ensayo de la máquina demuestra después si el proceso tiene margen suficiente para cumplirlo. La lista de comprobación de inspección de barras terminadas ofrece una visión más amplia del material, la geometría, las superficies de contacto, el recubrimiento y los registros que quedan fuera de un ensayo de posicionamiento.
Registre la revisión exacta del plano y el programa utilizados. Si el proveedor cambia una referencia, edita el programa entre muestras sin registrar el cambio o mide desde un borde diferente, el conjunto de datos ya no representa un ensayo controlado.
Pruebe el punzonado y el posicionamiento sin elegir la pieza más favorable
Caliente la máquina según el procedimiento de operación acordado antes de recoger los datos de aceptación. Después ejecute movimientos cortos y largos en varias posiciones útiles del recorrido, en lugar de hacer todos los orificios cerca de un punto cómodo. Cuando el mecanismo pueda aproximarse a una coordenada desde dos direcciones, incluya ambas para que los efectos de inversión no queden ocultos.
Use suficientes ciclos repetidos para mostrar una distribución, no una muestra de escaparate. El comprador y el proveedor deben acordar de antemano si los resultados se informan como desviaciones individuales, rango, media y desviación estándar u otra estadística definida. Conserve todas las lecturas, incluidas las series fallidas o interrumpidas, con una explicación de cualquier exclusión.
Para un puesto de punzonado y cizallado, use material estable que las pinzas puedan sujetar de forma consistente. Inspeccione la rebaba y la distorsión por separado; el centro de un orificio puede ser correcto mientras un utillaje desgastado produce un borde inaceptable. La página del producto DHCNC-BP-60 describe la función de mecanizado del modelo, pero un contrato de compra aún debe conectar cualquier especificación publicada de la máquina con la pieza real, el utillaje y el plan de medición del comprador.
Las piezas largas merecen atención especial porque los errores de alimentación y de referencia pueden acumularse o aparecer solo tras el reposicionamiento. Incluya el tramo difícil entre orificios del comprador y un corte final realista, en lugar de probar solo una pequeña probeta.
Separe el comportamiento del eje de doblado de la variación del proceso del cobre
La aceptación del doblado es un ensayo de proceso. El control puede volver a la misma carrera comandada mientras los ángulos terminados cambian porque cambiaron el espesor, el temple, la condición de laminación, el radio de herramienta, la lubricación o la temperatura de la pieza de cobre. El resultado también puede variar cuando el operador mide un tramo corto en un punto de contacto diferente.
Controle un solo lote de material y registre su especificación y espesor medido. Fije el juego de herramientas, la orientación, la revisión del programa, la secuencia de doblado y el método de medición. Mida tras el mismo intervalo de relajación y en las mismas superficies. Si la producción debe cubrir varias calidades o espesores, ejecute conjuntos de capacidad separados en lugar de combinarlos en un promedio engañoso.
El ángulo por sí solo puede no proteger el montaje. Una pieza desviada puede tener dos ángulos individuales aceptables pero la separación incorrecta entre planos de terminales. Use las referencias finales del plano y siga los controles de patrón plano descritos en la guía de margen de doblado y factor K de barras.
Controle la incertidumbre de medición antes de comparar resultados
Una tolerancia de aceptación próxima a la resolución o a la incertidumbre del sistema de medición genera discusiones en lugar de evidencia. Identifique el instrumento, el estado de calibración, la resolución, el dispositivo de sujeción, el método del operador y las condiciones ambientales. Confirme que un calibre es adecuado para la característica; la posición de un orificio respecto de una referencia puede exigir un dispositivo, un sistema de visión, un medidor de alturas o una medición por coordenadas.
Ejecute un breve ejercicio del sistema de medición antes de probar la máquina. Haga que el mismo operador repita las mediciones seleccionadas y compare después entre operadores si más de una persona va a inspeccionar. Una variación de medición grande debe corregirse antes de atribuirla a la máquina.
Los instrumentos del proveedor y del comprador también deben correlacionarse. Medir la misma pieza de referencia conservada en fábrica y tras la instalación puede revelar una diferencia de método antes del SAT. Las fotografías del montaje son útiles, pero las lecturas brutas y las definiciones de los dispositivos son lo que hace reproducible el resultado.
Escriba la evidencia y la medida correctiva en el contrato de compra
El anexo de aceptación debe indicar quién suministra material y utillaje, quién opera la máquina, quién mide, cómo se calculan los datos y qué ocurre tras una no conformidad. Las medidas correctivas pueden incluir el ajuste y un retest controlado, la sustitución de una herramienta fuera de alcance u otra respuesta ligada a la causa. Evite un ciclo ilimitado de ajustes hasta que una pieza pase.
El protocolo FAT/SAT de la máquina CNC para barras más amplio debe referenciar esta matriz de precisión junto con las comprobaciones de seguridad, documentación, productividad, cambio de formato y servicio. En el SAT, repita una línea base acordada tras la instalación, el nivelado, la conexión eléctrica y la estabilización ambiental. Si el transporte o las condiciones de cimentación cambiaron el resultado, los datos del FAT conservados ayudan a aislar el cambio.
El objetivo no es la cifra más pequeña de un folleto. Es un proceso medido y definido contractualmente que produce las características funcionales del comprador con un margen adecuado y demostrable.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Cuál es la diferencia entre la precisión y la repetibilidad de una máquina para barras?
La exactitud describe qué tan cerca está un resultado del valor especificado o de referencia, mientras que la repetibilidad describe la dispersión cuando la misma operación se repite en condiciones declaradas. Una máquina puede repetir un desfase constante, por lo que deben probarse ambas características.
¿Basta una muestra de barra precisa para aceptar una máquina CNC?
No. Una pieza puede seleccionarse, retrabajarse o producirse en un punto favorable del recorrido de la máquina. La aceptación debe usar un tamaño de muestra acordado, múltiples posiciones de eje, ciclos repetidos, material controlado y mediciones brutas conservadas.
¿Por qué la precisión del doblado de barras se ve afectada por el material de cobre?
El ángulo final depende de más que la posición del eje. La calidad y el temple del cobre, el espesor, la condición del grano, el radio de herramienta, la lubricación, la temperatura y la recuperación elástica contribuyen, por lo que el ensayo debe controlar o registrar esas variables.
¿Debe el SAT repetir el mismo ensayo de precisión usado durante el FAT?
El SAT debe repetir una línea base práctica derivada del FAT con la máquina instalada y el material, utillaje, programa, instrumentos y método acordados. Puede ser más corto que el ensayo de fábrica, pero sus resultados deben seguir siendo directamente comparables.