
Precisão da máquina CNC para barramentos: como testar posicionamento e repetibilidade
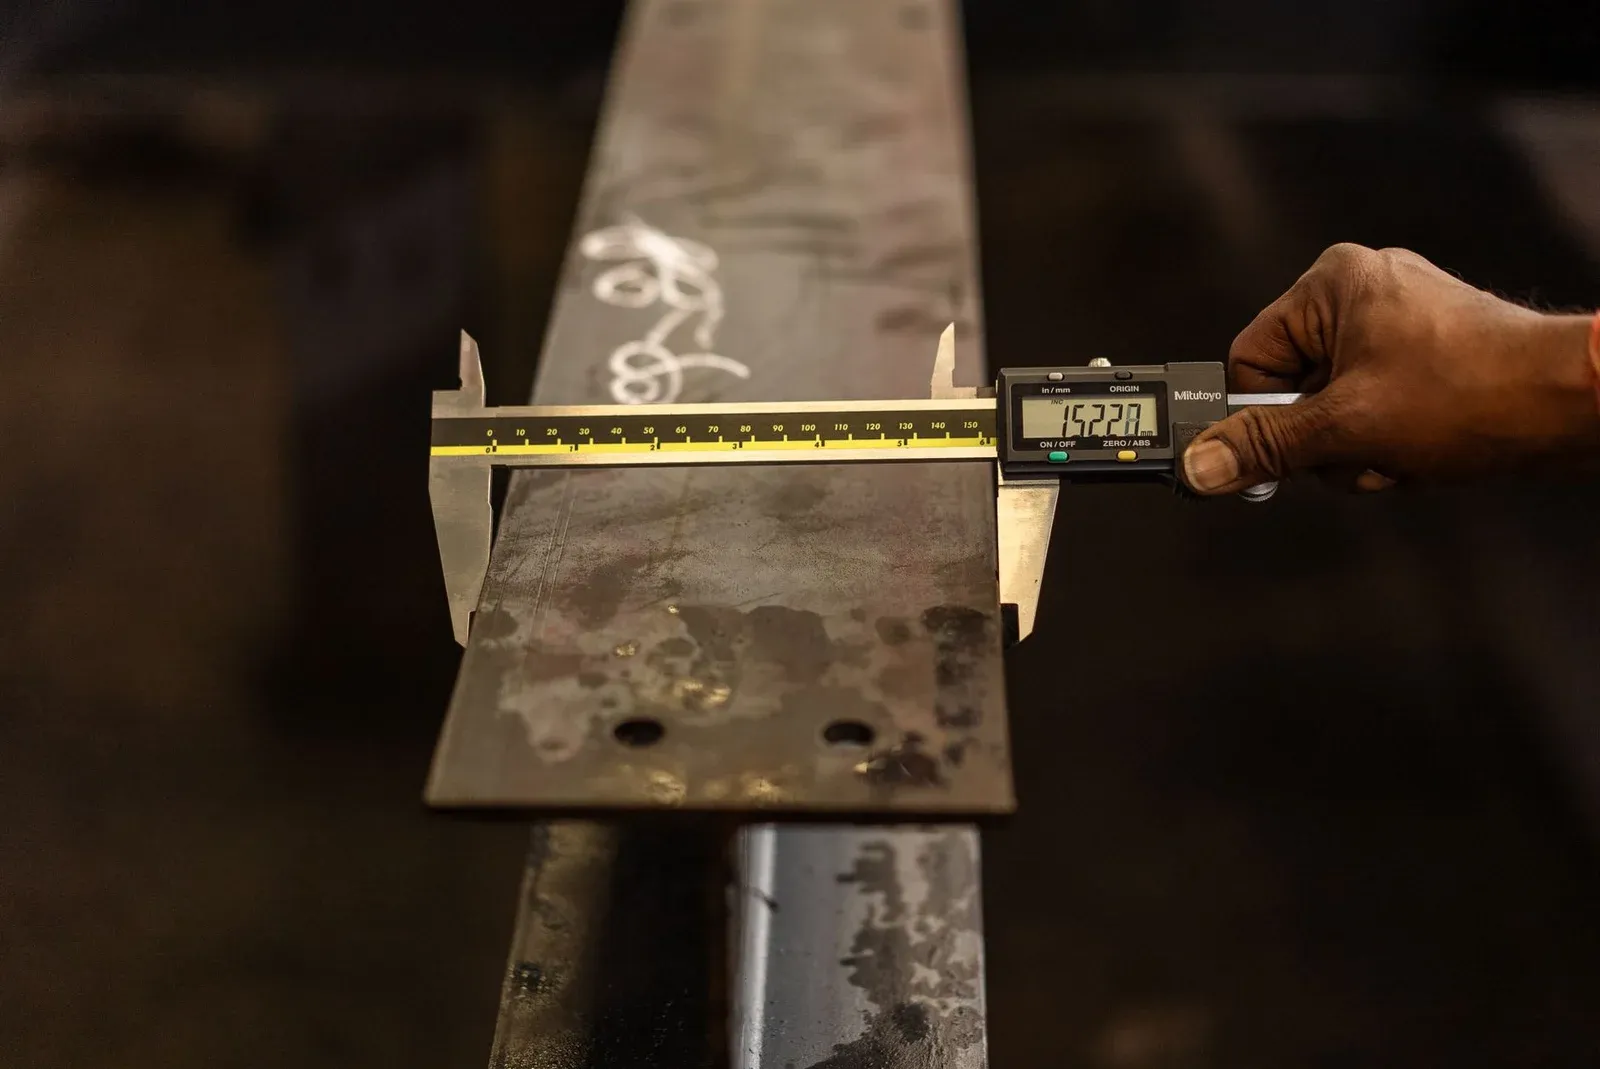
Uma máquina CNC para barramentos não é precisa apenas porque uma peça acabada corresponde ao desenho. Esse resultado combina máquina, ferramentais, programa, material, operador, método de medição e, às vezes, ajuste seletivo. Um teste de aceitação útil separa esses fatores e pergunta se o processo adquirido consegue produzir as características exigidas de forma repetida em toda a faixa de trabalho prevista.
O comprador deve, portanto, substituir uma linha de proposta como «precisão de posicionamento: ±0,2 mm» por uma matriz de aceitação. A matriz identifica a característica, o referencial, as posições de teste, as repetições, o instrumento, o cálculo, a regra de aceitação e a correção. Isso torna as ofertas dos fornecedores comparáveis e dá às duas partes uma base defensável para a aceitação em fábrica e a aceitação no site.
Exatidão, repetibilidade e capacidade da peça são afirmações diferentes
A exatidão descreve a concordância com um valor especificado ou de referência. A repetibilidade descreve a dispersão de resultados repetidos sob condições declaradas. Elas respondem a perguntas diferentes. Cinco furos podem formar um agrupamento compacto e ainda estar deslocados da posição comandada; esse processo é repetível, mas tendencioso. Um grupo centrado na posição nominal, porém muito disperso, não é repetível o bastante para a produção.
O desempenho dos eixos é mais restrito que a capacidade da peça acabada. A página do código de ensaio ISO 230-2 identifica métodos para determinar a exatidão e a repetibilidade de posicionamento de eixos de controle numérico. Um estudo de máquina-ferramenta também ilustra por que direção de aproximação, posições de medição, séries repetidas e avaliação estatística importam ao caracterizar o erro de posicionamento em um teste estruturado de exatidão e repetibilidade.
Um teste de puncionamento em um barramento é valioso, mas não é automaticamente um teste ISO 230-2 completo. Ele acrescenta a garra do alimentador, a folga da ferramenta, o movimento do material, a rebarba, a medição da peça e outros efeitos do processo. Deixe claro se o contrato exige um teste de eixos, um teste de capacidade da peça acabada ou ambos.
Traduza o desenho em uma matriz de aceitação
Comece pelas características que determinam a montagem, não pelas mais fáceis de medir. Uma matriz representativa pode incluir:
| Característica | Referência funcional | Principais fatores | Evidência adequada |
|---|---|---|---|
| Passo entre furos | sistema de referenciais do desenho | posicionamento dos eixos, garra do alimentador, folga do punção | medições repetidas de coordenadas |
| Furo até a extremidade cisalhada | extremidade acabada ou referencial especificado | posicionamento mais sequência de cisalhamento | amostras medidas em vários comprimentos de barra |
| Orientação de rasgos | borda primária e padrão de furos | orientação da ferramenta, programa, contenção do material | primeira peça e amostras repetidas |
| Ângulo de dobra | superfícies de perna acordadas | curso, ferramental, retorno elástico do material | lote de material controlado e método de ângulo |
| Desvio do plano de terminais | referenciais da montagem final | variação acumulada de furo, comprimento e dobra | medição com dispositivo ou por coordenadas |
Não atribua uma tolerância arbitrária só porque um catálogo da máquina publica um número. O desenho da peça deve definir o requisito funcional. O teste da máquina demonstra então se o processo tem margem suficiente para atendê-lo. A lista de verificação de inspeção de barramentos acabados oferece uma visão mais ampla de material, geometria, superfícies de contato, revestimento e registros que ficam fora de um teste de posicionamento.
Registre a revisão exata do desenho e o programa usados. Se o fornecedor alterar um referencial, editar o programa entre amostras sem registrar a mudança ou medir a partir de outra borda, o conjunto de dados deixa de representar um único teste controlado.
Teste puncionamento e posicionamento sem escolher a peça mais favorável
Aqueça a máquina conforme o procedimento operacional acordado antes de coletar os dados de aceitação. Em seguida, execute movimentos curtos e longos em várias posições úteis do curso, em vez de fazer todos os furos perto de um ponto conveniente. Onde o mecanismo puder se aproximar de uma coordenada por duas direções, inclua ambas para que os efeitos de reversão não fiquem ocultos.
Use ciclos repetidos suficientes para mostrar uma distribuição, não uma amostra de vitrine. Comprador e fornecedor devem acordar previamente se os resultados serão relatados como desvios individuais, amplitude, média e desvio padrão ou outra estatística definida. Guarde todas as leituras, incluindo séries falhas ou interrompidas, com explicação de qualquer exclusão.
Para uma estação de puncionamento e cisalhamento, use material estável que as garras consigam segurar de forma consistente. Inspecione rebarba e distorção separadamente; o centro de um furo pode estar correto enquanto uma ferramenta desgastada produz uma borda inaceitável. A página do produto DHCNC-BP-60 descreve a função de processamento do modelo, mas um contrato de compra ainda precisa conectar qualquer especificação publicada da máquina à peça real, ao ferramental e ao plano de medição do comprador.
Peças longas merecem atenção especial porque erros de alimentação e de referencial podem se acumular ou aparecer apenas após o reposicionamento. Inclua o vão difícil entre furos do comprador e um corte de extremidade realista, em vez de testar apenas um pequeno corpo de prova.
Separe o desempenho do eixo de dobra da variação do processo do cobre
A aceitação da dobra é um teste de processo. O controlador pode retornar ao mesmo curso comandado enquanto os ângulos acabados mudam porque a espessura, a têmpera, a condição de laminação, o raio da ferramenta, a lubrificação ou a temperatura da peça de cobre mudaram. O resultado também pode variar quando o operador mede uma perna curta em um ponto de contato diferente.
Controle um único lote de material e registre sua especificação e espessura medida. Fixe o conjunto de ferramentas, a orientação, a revisão do programa, a sequência de dobra e o método de medição. Meça após o mesmo intervalo de relaxamento e nas mesmas superfícies. Se a produção precisar cobrir várias classes ou espessuras, execute conjuntos de capacidade separados em vez de combiná-los em uma média enganosa.
O ângulo sozinho pode não proteger a montagem. Uma peça desviada pode ter dois ângulos individuais aceitáveis, mas a separação errada entre planos de terminais. Use os referenciais finais do desenho e siga os controles de planificação descritos no guia de margem de dobra e fator K para barramentos.
Controle a incerteza de medição antes de comparar resultados
Uma tolerância de aceitação próxima da resolução ou da incerteza do sistema de medição gera discussões, não evidências. Identifique instrumento, status de calibração, resolução, dispositivo, método do operador e condições ambientais. Confirme que um paquímetro é adequado para a característica; a posição de um furo em relação a um referencial pode exigir um dispositivo, sistema de visão, medidor de altura ou medição por coordenadas.
Execute um breve exercício do sistema de medição antes de testar a máquina. Faça o mesmo operador repetir medições selecionadas e depois compare operadores, caso mais de uma pessoa vá inspecionar. Uma variação de medição grande precisa ser corrigida antes de ser atribuída à máquina.
Os instrumentos do fornecedor e do comprador também precisam ser correlacionados. Medir a mesma peça de referência retida na fábrica e após a instalação pode expor uma diferença de método antes do SAT. Fotografias da montagem são úteis, mas são as leituras brutas e as definições dos dispositivos que tornam o resultado reproduzível.
Escreva a evidência e a correção no contrato de compra
O anexo de aceitação deve declarar quem fornece material e ferramental, quem opera a máquina, quem mede, como os dados são calculados e o que acontece após uma não conformidade. As correções podem incluir ajuste e um reteste controlado, substituição de uma ferramenta fora do escopo ou outra resposta vinculada à causa. Evite um ciclo ilimitado de regulagens até que uma peça passe.
O protocolo FAT/SAT da máquina CNC para barramentos mais amplo deve referenciar esta matriz de precisão junto com verificações de segurança, documentação, produtividade, troca de formato e serviço. No SAT, repita uma linha de base acordada após instalação, nivelamento, conexão elétrica e estabilização ambiental. Se o transporte ou as condições da fundação alteraram o resultado, os dados de FAT retidos ajudam a isolar a mudança.
O objetivo não é o menor número de um catálogo. É um processo medido e definido contratualmente que produz as características funcionais do comprador com margem adequada e demonstrável.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Qual é a diferença entre precisão e repetibilidade de uma máquina para barramentos?
A exatidão descreve o quão próximo um resultado está do valor especificado ou de referência, enquanto a repetibilidade descreve a dispersão quando a mesma operação é repetida sob condições declaradas. Uma máquina pode repetir um desvio constante, portanto as duas características precisam ser testadas.
Uma amostra precisa de barramento basta para aceitar uma máquina CNC?
Não. Uma peça pode ser selecionada, retrabalhada ou produzida em um ponto favorável do curso da máquina. A aceitação deve usar tamanho de amostra acordado, múltiplas posições de eixo, ciclos repetidos, material controlado e medições brutas retidas.
Por que a precisão da dobra de barramentos é afetada pelo material de cobre?
O ângulo final depende de mais do que a posição do eixo. Classe e têmpera do cobre, espessura, condição do grão, raio da ferramenta, lubrificação, temperatura e retorno elástico contribuem, então o teste deve controlar ou registrar essas variáveis.
O SAT deve repetir o mesmo teste de precisão usado no FAT?
O SAT deve repetir uma linha de base prática derivada do FAT com a máquina instalada e material, ferramental, programa, instrumentos e método acordados. Pode ser mais curto que o teste de fábrica, mas seus resultados devem permanecer diretamente comparáveis.