
Dokładność maszyny CNC do szyn: jak testować pozycjonowanie i powtarzalność
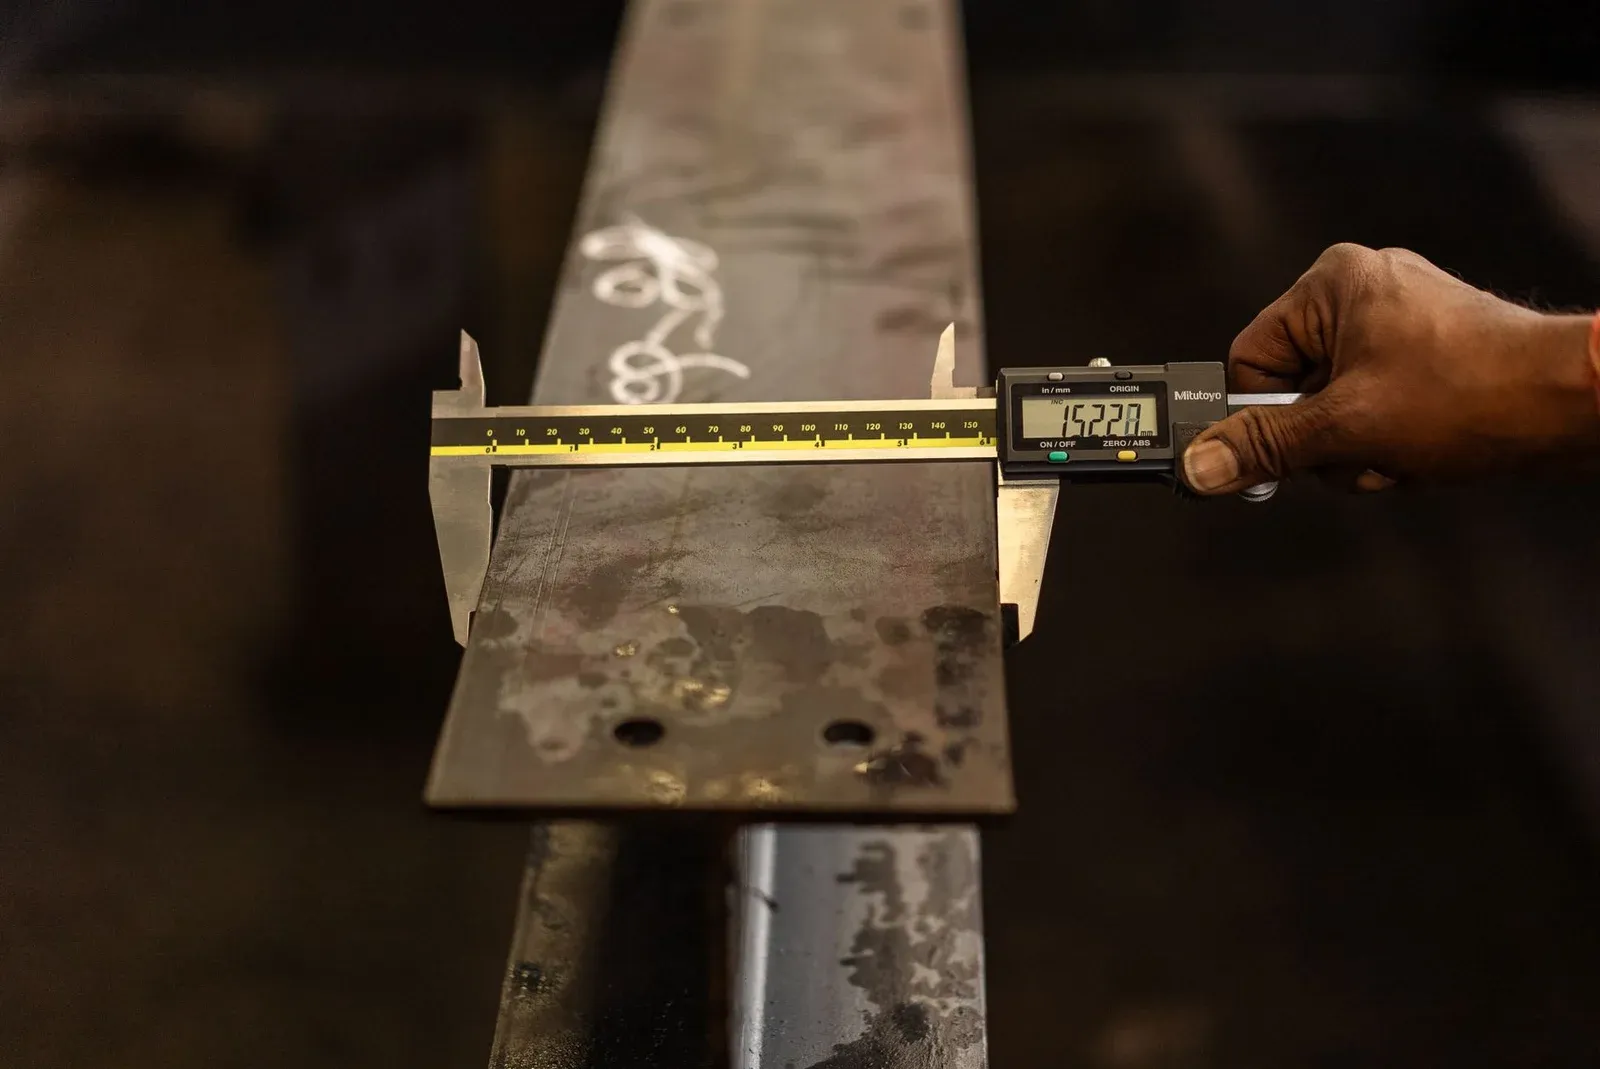
Maszyna CNC do szyn nie jest dokładna tylko dlatego, że jeden gotowy detal zgadza się z rysunkiem. Ten wynik łączy maszynę, oprzyrządowanie, program, materiał, operatora, metodę pomiaru, a czasem selektywną korektę. Użyteczny test odbiorczy rozdziela te czynniki i pyta, czy zakupiony proces może powtarzalnie wytwarzać wymagane cechy w całym przewidzianym zakresie pracy.
Kupujący powinien zatem zastąpić wiersz oferty typu „dokładność pozycjonowania: ±0,2 mm” macierzą odbioru. Macierz określa cechę, bazę, pozycje testowe, powtórzenia, przyrząd, obliczenia, regułę odbioru i działanie korygujące. Dzięki temu oferty dostawców stają się porównywalne, a obie strony otrzymują obronną podstawę dla odbioru fabrycznego i odbioru na miejscu instalacji.
Dokładność, powtarzalność i zdolność detalu to różne deklaracje
Dokładność opisuje zgodność z wartością zadaną lub odniesienia. Powtarzalność opisuje rozrzut powtarzanych wyników w określonych warunkach. Odpowiadają na różne pytania. Pięć otworów może tworzyć ciasną grupę i nadal być przesuniętych względem zaprogramowanej pozycji; taki proces jest powtarzalny, ale obciążony błędem systematycznym. Grupa wyśrodkowana na pozycji nominalnej, ale mocno rozrzucona, nie jest wystarczająco powtarzalna do produkcji.
Charakterystyka osi jest węższa niż zdolność gotowego detalu. Strona kodu testowego ISO 230-2 określa metody wyznaczania dokładności i powtarzalności pozycjonowania osi sterowanych numerycznie. Badanie obrabiarek pokazuje też, dlaczego kierunek dojazdu, pozycje pomiarowe, powtarzane przebiegi i ocena statystyczna mają znaczenie przy charakteryzowaniu błędu pozycjonowania w ustrukturyzowanym teście dokładności i powtarzalności.
Próba wykrawania szyny jest cenna, ale nie jest automatycznie pełnym testem ISO 230-2. Dochodzą do niej uchwyt podajnika, luz narzędzia, ruch materiału, zadzior, pomiar detalu i inne efekty procesu. Należy jasno określić, czy umowa wymaga testu osi, testu zdolności gotowego detalu, czy obu.
Przełóż rysunek na macierz odbioru
Zacznij od cech decydujących o montażu, a nie od tych najłatwiejszych do zmierzenia. Reprezentatywna macierz może obejmować:
| Cecha | Odniesienie funkcjonalne | Główne czynniki | Odpowiednie dowody |
|---|---|---|---|
| Podziałka otwór–otwór | system baz z rysunku | pozycjonowanie osi, uchwyt podajnika, luz stempla | powtarzane pomiary współrzędnościowe |
| Otwór do ciętej krawędzi | gotowa krawędź lub określona baza | pozycjonowanie i sekwencja cięcia | próbki mierzone na różnych długościach szyny |
| Orientacja wycięć | krawędź główna i układ otworów | orientacja narzędzia, program, unieruchomienie materiału | pierwszy detal i próbki powtarzane |
| Kąt gięcia | uzgodnione powierzchnie ramion | skok, oprzyrządowanie, sprężynowanie materiału | kontrolowana partia materiału i metoda pomiaru kąta |
| Przesunięcie płaszczyzny zacisków | bazy montażu końcowego | narastająca zmienność otworu, długości i gięcia | pomiar przyrządem lub współrzędnościowy |
Nie przypisuj dowolnej tolerancji tylko dlatego, że folder maszyny podaje jakąś liczbę. Wymaganie funkcjonalne powinien definiować rysunek detalu. Test maszyny wykazuje następnie, czy proces ma wystarczający zapas, aby je spełnić. Lista kontrolna odbioru gotowych szyn daje szerszy obraz materiału, geometrii, powierzchni styku, powłoki i zapisów, które pozostają poza testem pozycjonowania.
Zapisz dokładną wersję rysunku i użyty program. Jeśli dostawca zmieni bazę, edytuje program między próbkami bez zapisu zmiany albo mierzy od innej krawędzi, zbiór danych przestaje reprezentować jeden kontrolowany test.
Testuj wykrawanie i pozycjonowanie bez wybierania najwygodniejszego detalu
Rozgrzej maszynę zgodnie z uzgodnioną procedurą przed zbieraniem danych odbiorczych. Następnie wykonaj krótkie i długie przejazdy w kilku użytecznych pozycjach zakresu, zamiast robić wszystkie otwory blisko jednego wygodnego punktu. Tam, gdzie mechanizm może dojechać do współrzędnej z dwóch kierunków, uwzględnij oba, aby efekty zmiany kierunku nie pozostały ukryte.
Wykonaj wystarczająco dużo powtórzonych cykli, aby pokazać rozkład, a nie próbkę pokazową. Kupujący i dostawca powinni z góry uzgodnić, czy wyniki będą raportowane jako odchylenia indywidualne, rozstęp, średnia i odchylenie standardowe albo inna zdefiniowana statystyka. Zachowaj każdy odczyt, w tym przebiegi nieudane lub przerwane, wraz z wyjaśnieniem wszelkich wyłączeń.
W stanowisku wykrawania i cięcia używaj stabilnego materiału, który zaciski utrzymają konsekwentnie. Zadziory i odkształcenia kontroluj osobno; środek otworu może być prawidłowy, gdy zużyte narzędzie tworzy nieakceptowalną krawędź. Strona produktu DHCNC-BP-60 opisuje rolę obróbkową modelu, ale umowa zakupu nadal musi łączyć każdą publikowaną specyfikację maszyny z rzeczywistym detalem, oprzyrządowaniem i planem pomiarów kupującego.
Długie detale wymagają szczególnej uwagi, ponieważ błędy podawania i baz mogą się kumulować albo pojawić dopiero po przestawieniu. Uwzględnij trudny odstęp otwór–otwór kupującego i realistyczne cięcie końcowe, zamiast testować tylko małą próbkę.
Oddziel charakterystykę osi gięcia od zmienności procesu miedzi
Odbiór gięcia jest testem procesowym. Sterowanie może wracać do tego samego zaprogramowanego skoku, podczas gdy gotowe kąty się zmieniają, bo zmieniły się grubość, stan utwardzenia, warunki walcowania, promień narzędzia, smarowanie lub temperatura detalu z miedzi. Wynik może się też zmienić, gdy operator zmierzy krótkie ramię w innym punkcie styku.
Kontroluj jedną partię materiału i zapisz jej specyfikację oraz zmierzoną grubość. Ustal stały zestaw narzędzi, orientację, wersję programu, sekwencję gięcia i metodę pomiaru. Mierz po tym samym czasie relaksacji i na tych samych powierzchniach. Jeśli produkcja obejmuje kilka gatunków lub grubości, wykonaj osobne zestawy zdolności, zamiast łączyć je w jedną mylącą średnią.
Sam kąt może nie chronić montażu. Przesunięty detal może mieć dwa akceptowalne pojedyncze kąty, ale niewłaściwy odstęp płaszczyzn zacisków. Użyj baz końcowych z rysunku i przestrzegaj zasad rozwinięcia opisanego w poradniku naddatku gięcia i współczynnika K dla szyn.
Kontroluj niepewność pomiaru, zanim porównasz wyniki
Tolerancja odbiorcza zbliżona do rozdzielczości lub niepewności systemu pomiarowego rodzi spory, a nie dowody. Zidentyfikuj przyrząd, status kalibracji, rozdzielczość, mocowanie, metodę operatora i warunki środowiskowe. Potwierdź, że suwmiarka nadaje się do danej cechy; położenie otworu względem bazy może wymagać przyrządu, systemu wizyjnego, wysokościomierza lub pomiaru współrzędnościowego.
Wykonaj krótkie ćwiczenie systemu pomiarowego przed testem maszyny. Niech ten sam operator powtórzy wybrane pomiary, a następnie porównaj operatorów, jeśli kontrolę będzie prowadzić więcej niż jedna osoba. Duża zmienność pomiaru musi zostać skorygowana, zanim przypisze się ją maszynie.
Przyrządy dostawcy i kupującego również wymagają korelacji. Pomiar tego samego zachowanego detalu wzorcowego w fabryce i po instalacji potrafi ujawnić różnicę metody jeszcze przed SAT. Zdjęcia ustawienia są przydatne, ale to surowe odczyty i definicje mocowania czynią wynik odtwarzalnym.
Zapisz dowody i działania korygujące w umowie zakupu
Załącznik odbiorczy powinien określać, kto dostarcza materiał i oprzyrządowanie, kto obsługuje maszynę, kto mierzy, jak obliczane są dane i co się dzieje po niezgodności. Działania korygujące mogą obejmować regulację i jeden kontrolowany retest, wymianę narzędzia poza zakresem albo inną reakcję związaną z przyczyną. Unikaj nieograniczonego cyklu regulacji aż do zaliczenia jednego detalu.
Szerszy protokół FAT/SAT maszyny CNC do szyn powinien odwoływać się do tej macierzy dokładności obok kontroli bezpieczeństwa, dokumentacji, wydajności, przezbrojeń i serwisu. Przy SAT powtórz uzgodnioną bazę po instalacji, poziomowaniu, podłączeniu elektrycznym i stabilizacji środowiskowej. Jeśli transport lub warunki fundamentu zmieniły wynik, zachowane dane FAT pomagają wyizolować zmianę.
Celem nie jest najmniejsza liczba w folderze reklamowym. Celem jest zmierzony, umownie zdefiniowany proces, który wytwarza funkcjonalne cechy kupującego z odpowiednim i wykazywalnym zapasem.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Jaka jest różnica między dokładnością a powtarzalnością maszyny do szyn?
Dokładność opisuje, jak blisko wynik odpowiada wartości zadanej lub odniesienia, natomiast powtarzalność opisuje rozrzut przy powtarzaniu tej samej operacji w określonych warunkach. Maszyna może powtarzać stałe przesunięcie, dlatego trzeba zbadać obie cechy.
Czy jedna dokładna próbka szyny wystarczy do odbioru maszyny CNC?
Nie. Pojedynczy detal można wybrać, poprawić albo wykonać w korzystnym punkcie zakresu maszyny. Odbiór powinien opierać się na uzgodnionej liczbie próbek, wielu pozycjach osi, powtarzanych cyklach, kontrolowanym materiale i zachowanych surowych pomiarach.
Dlaczego na dokładność gięcia szyn wpływa materiał miedziany?
Kąt końcowy zależy od więcej niż pozycji osi. Gatunek i stan utwardzenia miedzi, grubość, struktura ziarna, promień narzędzia, smarowanie, temperatura i sprężynowanie — wszystko to się przyczynia, więc test musi kontrolować te zmienne lub je rejestrować.
Czy SAT powinien powtórzyć ten sam test dokładności co FAT?
SAT powinien powtórzyć praktyczną bazę wyprowadzoną z FAT, z zainstalowaną maszyną oraz uzgodnionym materiałem, oprzyrządowaniem, programem, przyrządami i metodą. Może być krótszy od testu fabrycznego, ale jego wyniki powinny pozostać bezpośrednio porównywalne.