
Accuratezza della macchina CNC per sbarre: come collaudare posizionamento e ripetibilità
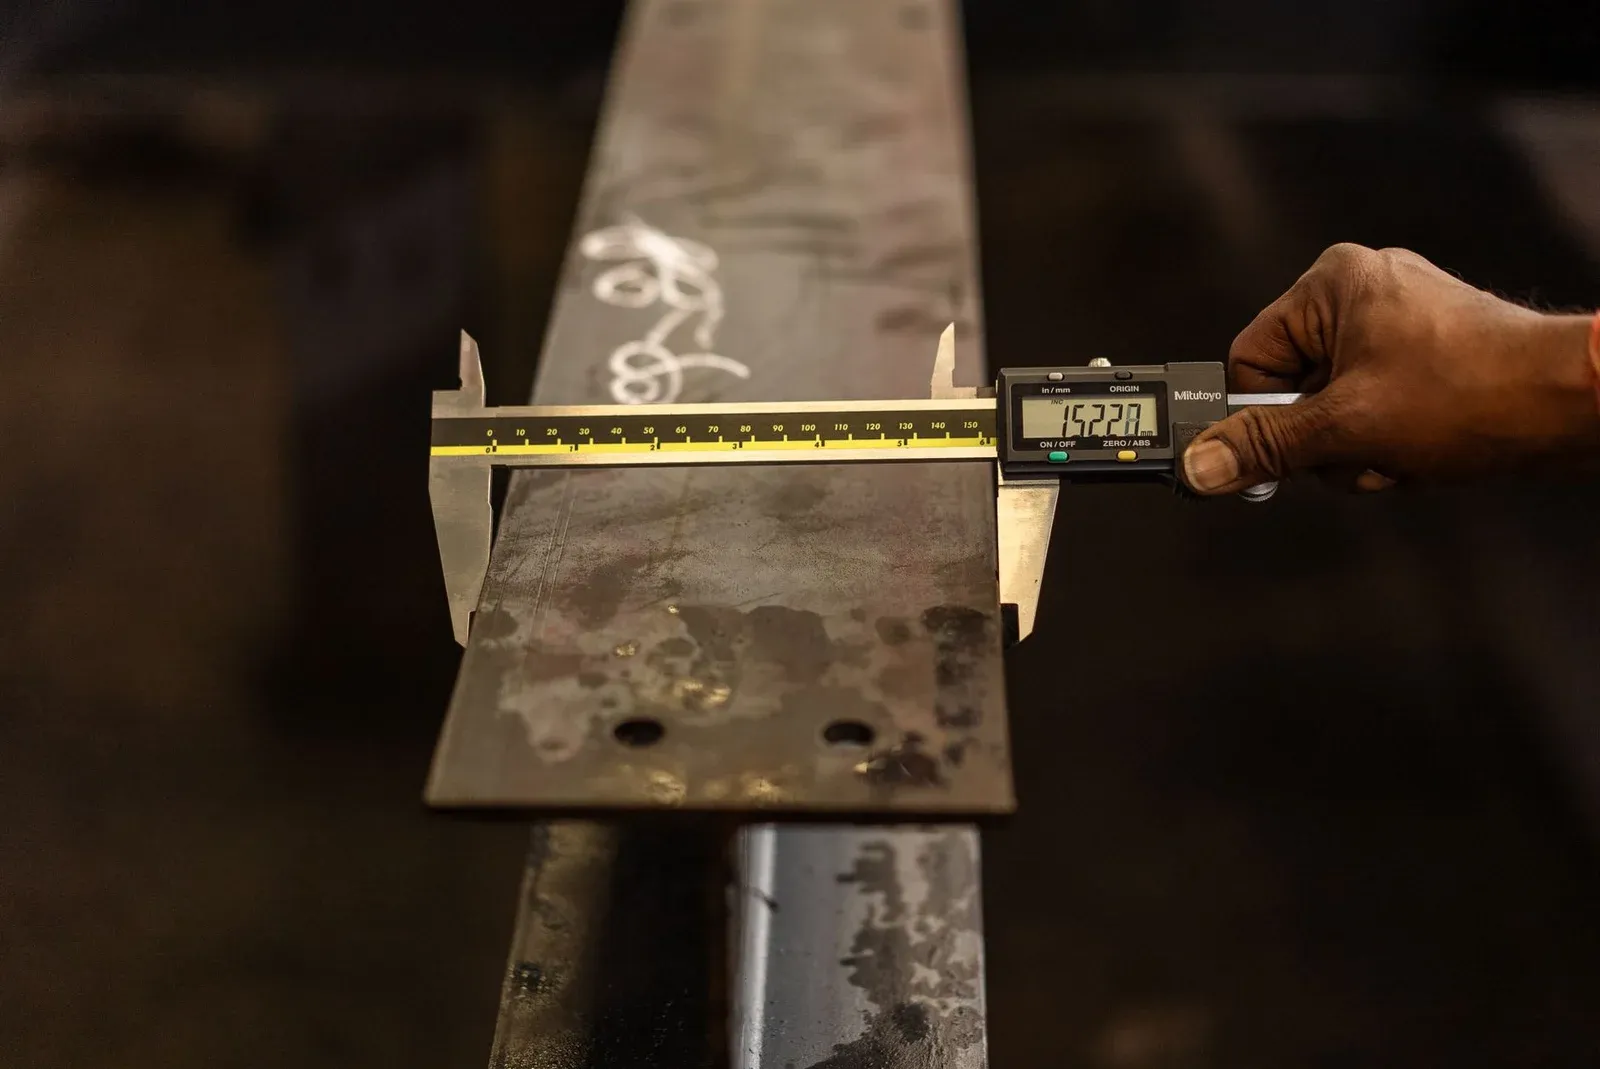
Una macchina CNC per sbarre non è accurata solo perché un pezzo finito corrisponde a un disegno. Quel risultato combina macchina, attrezzature, programma, materiale, operatore, metodo di misura e, talvolta, una regolazione selettiva. Un collaudo di accettazione utile separa questi fattori e chiede se il processo acquistato può produrre le caratteristiche richieste in modo ripetibile su tutto il campo di lavoro previsto.
L’acquirente dovrebbe quindi sostituire una voce di offerta come «precisione di posizionamento: ±0,2 mm» con una matrice di accettazione. La matrice identifica la caratteristica, il riferimento, le posizioni di prova, le ripetizioni, lo strumento, il calcolo, la regola di accettazione e il rimedio. In questo modo le offerte dei fornitori diventano confrontabili ed entrambe le parti dispongono di una base difendibile per il collaudo in fabbrica e il collaudo in sito.
Accuratezza, ripetibilità e capacità del pezzo sono affermazioni diverse
L’accuratezza descrive la concordanza con un valore specificato o di riferimento. La ripetibilità descrive la dispersione di risultati ripetuti in condizioni dichiarate. Rispondono a domande diverse. Cinque fori possono formare un gruppo compatto ed essere comunque spostati rispetto alla posizione comandata; quel processo è ripetibile ma affetto da scostamento sistematico. Un gruppo centrato sulla posizione nominale ma molto disperso non è abbastanza ripetibile per la produzione.
La prestazione degli assi è più ristretta della capacità del pezzo finito. La pagina del codice di prova ISO 230-2 identifica i metodi per determinare l’accuratezza e la ripetibilità del posizionamento degli assi a controllo numerico. Uno studio sulle macchine utensili mostra inoltre perché direzione di avvicinamento, posizioni di misura, serie ripetute e valutazione statistica contino nella caratterizzazione dell’errore di posizionamento in un test strutturato di accuratezza e ripetibilità.
Una prova punzonata su sbarra è preziosa, ma non è automaticamente un test ISO 230-2 completo. Aggiunge la presa dell’alimentatore, il gioco degli utensili, il movimento del materiale, la bava, la misura del pezzo e altri effetti di processo. Indicate chiaramente se il contratto richiede un test degli assi, un test di capacità sul pezzo finito o entrambi.
Traducete il disegno in una matrice di accettazione
Partite dalle caratteristiche che determinano il montaggio, non da quelle più facili da misurare. Una matrice rappresentativa può includere:
| Caratteristica | Riferimento funzionale | Fattori principali | Evidenza adeguata |
|---|---|---|---|
| Passo foro-foro | sistema di riferimenti del disegno | posizionamento assi, presa dell’alimentatore, gioco punzone | misure di coordinate ripetute |
| Foro rispetto all’estremità tagliata | estremità finita o riferimento specificato | posizionamento più sequenza di taglio | campioni misurati su varie lunghezze di sbarra |
| Orientamento asole | bordo primario e schema dei fori | orientamento utensile, programma, contenimento materiale | primo pezzo e campioni ripetuti |
| Angolo di piega | superfici dei lati concordate | corsa, attrezzature, ritorno elastico del materiale | lotto di materiale controllato e metodo di misura dell’angolo |
| Scostamento del piano morsettiera | riferimenti del montaggio finale | variazione accumulata di foro, lunghezza e piega | misura con attrezzatura o a coordinate |
Non assegnate una tolleranza arbitraria solo perché un depliant della macchina pubblica un numero. Il disegno del pezzo deve definire il requisito funzionale. Il test della macchina dimostra poi se il processo ha margine sufficiente per soddisfarlo. La checklist di ispezione delle sbarre finite offre una visione più ampia di materiale, geometria, superfici di contatto, rivestimento e registrazioni che restano fuori da un test di posizionamento.
Registrate la revisione esatta del disegno e il programma utilizzati. Se il fornitore cambia un riferimento, modifica il programma tra un campione e l’altro senza registrare la modifica o misura da un bordo diverso, il set di dati non rappresenta più un unico test controllato.
Provate punzonatura e posizionamento senza scegliere il pezzo più comodo
Portate la macchina in temperatura secondo la procedura operativa concordata prima di raccogliere i dati di accettazione. Poi eseguite movimenti brevi e lunghi in diverse posizioni utili della corsa, invece di fare tutti i fori vicino a un punto comodo. Dove il meccanismo può avvicinarsi a una coordinata da due direzioni, includete entrambe, così che gli effetti di inversione non restino nascosti.
Usate un numero sufficiente di cicli ripetuti per mostrare una distribuzione, non un campione da vetrina. Acquirente e fornitore devono concordare in anticipo se i risultati saranno riportati come scostamenti individuali, campo di variazione, media e deviazione standard o altra statistica definita. Conservate ogni lettura, comprese le serie fallite o interrotte, con la spiegazione di ogni esclusione.
Per una postazione di punzonatura e taglio, usate materiale stabile che le pinze possano tenere in modo coerente. Ispezionate bava e distorsione separatamente; il centro di un foro può essere corretto mentre un utensile usurato produce un bordo inaccettabile. La pagina prodotto DHCNC-BP-60 descrive il ruolo di lavorazione del modello, ma un contratto di acquisto deve comunque collegare ogni specifica pubblicata della macchina al pezzo reale, alle attrezzature e al piano di misura dell’acquirente.
I pezzi lunghi meritano attenzione particolare perché gli errori di alimentazione e di riferimento possono accumularsi o comparire solo dopo il riposizionamento. Includete la distanza foro-foro difficile dell’acquirente e un taglio terminale realistico, invece di provare solo un piccolo provino.
Separate la prestazione dell’asse di piegatura dalla variabilità del processo del rame
L’accettazione della piegatura è un test di processo. Il controllo può tornare alla stessa corsa comandata mentre gli angoli finiti cambiano perché sono cambiati spessore, tempra, condizione di laminazione, raggio utensile, lubrificazione o temperatura del pezzo in rame. Il risultato può variare anche quando l’operatore misura un lato corto in un punto di contatto diverso.
Controllate un solo lotto di materiale e registratene specifica e spessore misurato. Fissate set di utensili, orientamento, revisione del programma, sequenza di piegatura e metodo di misura. Misurate dopo lo stesso intervallo di rilassamento e sulle stesse superfici. Se la produzione deve coprire più qualità o spessori, eseguite set di capacità separati invece di combinarli in una media fuorviante.
Il solo angolo può non proteggere il montaggio. Un pezzo scostato può avere due angoli individuali accettabili ma la distanza errata tra i piani morsettiera. Usate i riferimenti finali del disegno e seguite i controlli di sviluppo in piano descritti nella guida al margine di piegatura e al fattore K delle sbarre.
Controllate l’incertezza di misura prima di confrontare i risultati
Una tolleranza di accettazione vicina alla risoluzione o all’incertezza del sistema di misura genera discussioni, non prove. Identificate strumento, stato di taratura, risoluzione, attrezzatura, metodo dell’operatore e condizioni ambientali. Verificate che un calibro sia adatto alla caratteristica; la posizione di un foro rispetto a un riferimento può richiedere un’attrezzatura, un sistema di visione, un altimetro o una misura a coordinate.
Eseguite un breve esercizio sul sistema di misura prima di collaudare la macchina. Fate ripetere all’operatore stesso le misure selezionate, poi confrontate operatori diversi se più di una persona ispezionerà. Una grande variazione di misura deve essere corretta prima di attribuirla alla macchina.
Anche gli strumenti del fornitore e dell’acquirente devono essere correlati. Misurare lo stesso pezzo di riferimento conservato in fabbrica e dopo l’installazione può evidenziare una differenza di metodo prima del SAT. Le fotografie dell’allestimento sono utili, ma sono le letture grezze e le definizioni delle attrezzature a rendere riproducibile il risultato.
Scrivete prove e rimedi nel contratto di acquisto
L’appendice di accettazione deve indicare chi fornisce materiale e attrezzature, chi opera la macchina, chi misura, come si calcolano i dati e cosa succede dopo una non conformità. I rimedi possono includere regolazione e un retest controllato, sostituzione di un utensile fuori ambito o un’altra risposta legata alla causa. Evitate un ciclo illimitato di messe a punto finché un pezzo non passa.
Il più ampio protocollo FAT/SAT della macchina CNC per sbarre dovrebbe richiamare questa matrice di accuratezza insieme a controlli di sicurezza, documentazione, produttività, cambio formato e assistenza. Al SAT, ripetete una baseline concordata dopo installazione, livellamento, collegamento elettrico e stabilizzazione ambientale. Se il trasporto o le condizioni di fondazione hanno cambiato il risultato, i dati FAT conservati aiutano a isolare il cambiamento.
L’obiettivo non è il numero più piccolo su un depliant. È un processo misurato e definito contrattualmente che produce le caratteristiche funzionali dell’acquirente con un margine adeguato e dimostrabile.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Qual è la differenza tra accuratezza e ripetibilità di una macchina per sbarre?
L'accuratezza descrive quanto un risultato si avvicina al valore specificato o di riferimento, mentre la ripetibilità descrive la dispersione quando la stessa operazione viene ripetuta in condizioni dichiarate. Una macchina può ripetere uno scostamento costante, quindi entrambe le caratteristiche vanno collaudate.
Basta un campione di sbarra accurato per accettare una macchina CNC?
No. Un pezzo può essere selezionato, rilavorato o prodotto in un punto favorevole della corsa della macchina. L'accettazione deve usare una numerosità campionaria concordata, più posizioni degli assi, cicli ripetuti, materiale controllato e misure grezze conservate.
Perché l'accuratezza della piegatura delle sbarre dipende dal materiale in rame?
L'angolo finale dipende da più della posizione degli assi. Grado e tempra del rame, spessore, condizione del grano, raggio dell'utensile, lubrificazione, temperatura e ritorno elastico contribuiscono tutti, quindi il test deve controllare o registrare queste variabili.
Il SAT deve ripetere lo stesso test di accuratezza usato durante il FAT?
Il SAT deve ripetere una baseline pratica derivata dal FAT con la macchina installata e materiale, attrezzature, programma, strumenti e metodo concordati. Può essere più breve del collaudo di fabbrica, ma i suoi risultati devono restare direttamente confrontabili.