
CNC bara makinesi hassasiyeti: konumlandırma ve tekrarlanabilirlik nasıl test edilir
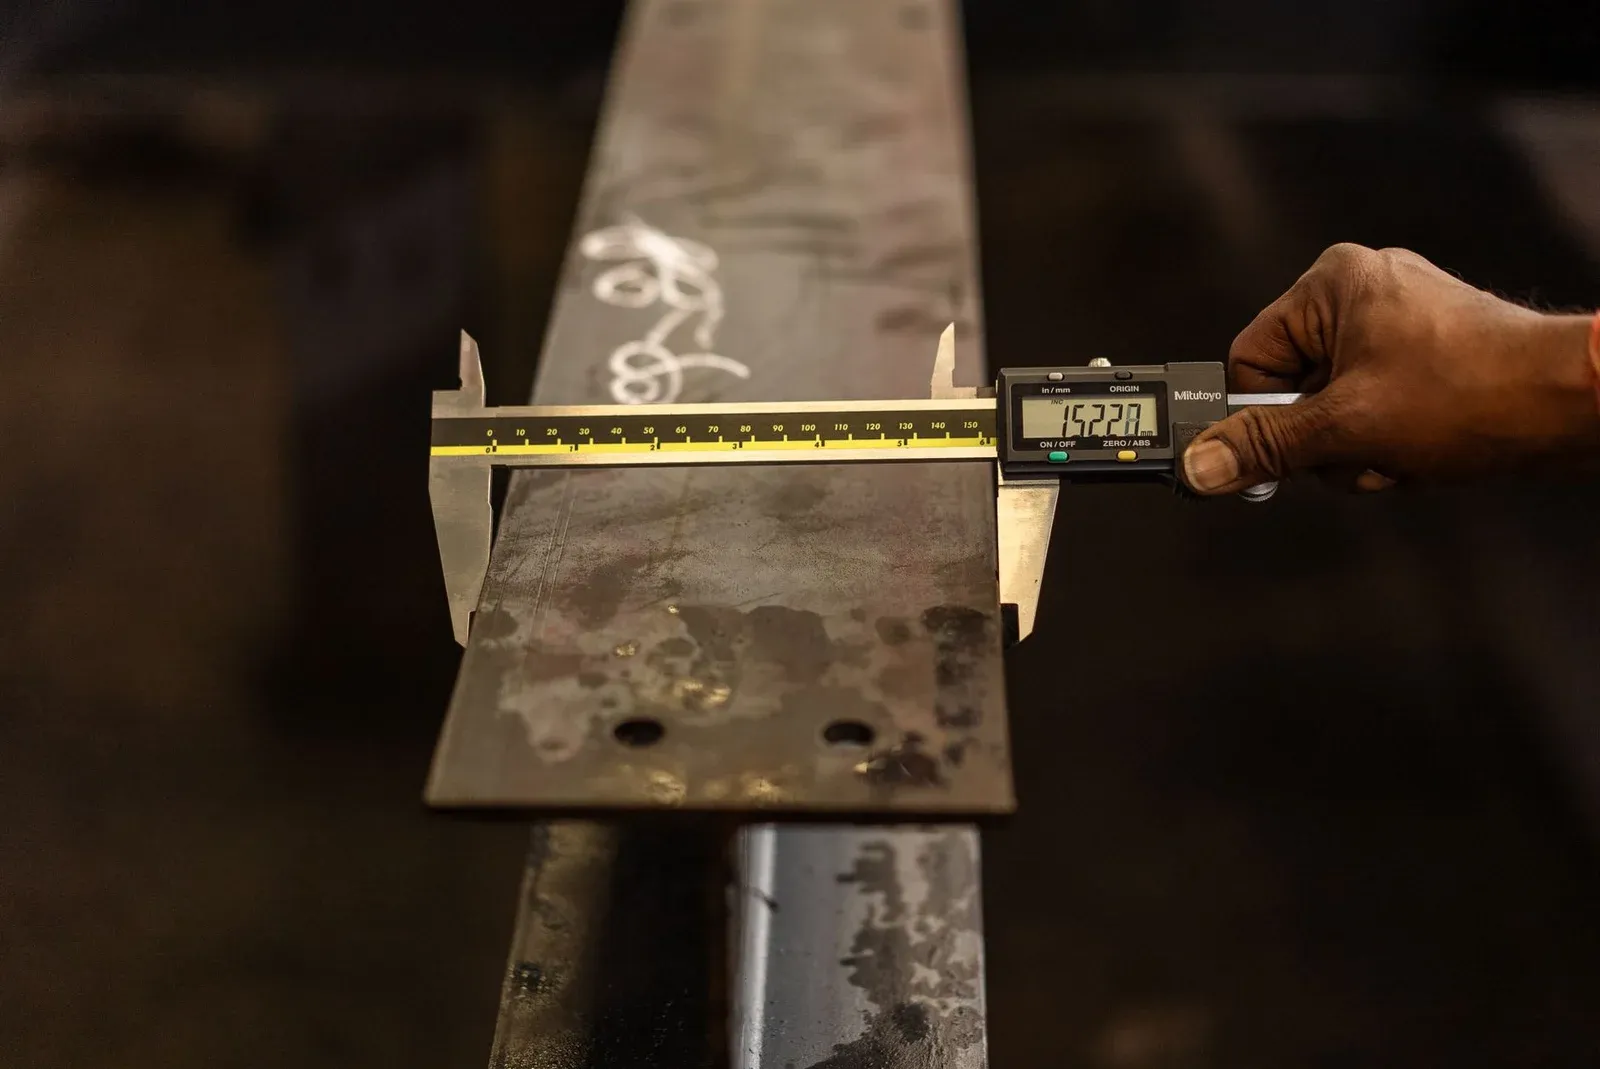
Bir CNC bara makinesi, tek bir bitmiş parça çizime uyduğu için hassas sayılmaz. Bu sonuç; makineyi, takımları, programı, malzemeyi, operatörü, ölçüm yöntemini ve bazen seçici bir ayarlamayı bir araya getirir. Faydalı bir kabul testi bu etkenleri birbirinden ayırır ve satın alınan sürecin, istenen iş aralığı boyunca gerekli özellikleri tekrarlanabilir biçimde üretip üretemediğini sorar.
Bu nedenle alıcı, «konumlandırma hassasiyeti: ±0,2 mm» gibi bir teklif satırını bir kabul matrisiyle değiştirmelidir. Matris; özelliği, referansı, test konumlarını, tekrarları, ölçüm aletini, hesaplamayı, kabul kuralını ve düzeltme adımını tanımlar. Bu, tedarikçi tekliflerini karşılaştırılabilir kılar ve fabrika kabulü ile saha kabulü için her iki tarafa savunulabilir bir temel sağlar.
Doğruluk, tekrarlanabilirlik ve parça kabiliyeti farklı iddialardır
Doğruluk, belirtilen veya referans değerle uyumu tanımlar. Tekrarlanabilirlik, belirtilen koşullarda yinelenen sonuçların dağılımını tanımlar. Farklı sorulara yanıt verirler. Beş delik sıkı bir küme oluşturup yine de komut verilen konumdan kaymış olabilir; bu süreç tekrarlanabilirdir ancak sapmalıdır. Nominal konumda ortalanmış ama geniş dağılmış bir küme, üretim için yeterince tekrarlanabilir değildir.
Eksen performansı, bitmiş parça kabiliyetinden daha dardır. ISO 230-2 test kodu sayfası, sayısal kontrollü eksenlerin konumlandırma doğruluğunu ve tekrarlanabilirliğini belirleme yöntemlerini tanımlar. Bir takım tezgahı çalışması da yaklaşma yönünün, ölçüm konumlarının, yinelenen turların ve istatistiksel değerlendirmenin, konumlandırma hatasını karakterize ederken neden önemli olduğunu yapılandırılmış bir doğruluk ve tekrarlanabilirlik testinde gösterir.
Delinmiş bir bara denemesi değerlidir, ancak otomatik olarak eksiksiz bir ISO 230-2 testi değildir. Besleyici tutuşunu, takım boşluğunu, malzeme hareketini, çapağı, parça ölçümünü ve diğer süreç etkilerini ekler. Sözleşmenin eksen testi mi, bitmiş parça kabiliyet testi mi yoksa her ikisini mi gerektirdiğini açıkça belirtin.
Çizimi bir kabul matrisine dönüştürün
En kolay ölçülen özelliklerle değil, montajı belirleyen özelliklerle başlayın. Temsilî bir matris şunları içerebilir:
| Özellik | İşlevsel referans | Ana etkenler | Uygun kanıt |
|---|---|---|---|
| Delikten deliğe adım | çizim referans sistemi | eksen konumlandırma, besleyici tutuşu, zımba boşluğu | yinelenen koordinat ölçümleri |
| Delikten kesilmiş uca | bitmiş uç veya belirtilen referans | konumlandırma artı kesme sırası | farklı bara boylarında ölçülen numuneler |
| Kanal yönü | birincil kenar ve delik düzeni | takım yönü, program, malzeme tespiti | ilk parça ve yinelenen numuneler |
| Büküm açısı | üzerinde anlaşılan bacak yüzeyleri | strok, takımlar, malzeme geri esnemesi | kontrollü malzeme lotu ve açı yöntemi |
| Terminal düzlemi kayması | nihai montaj referansları | birikmiş delik, boy ve büküm değişkenliği | fikstür veya koordinat ölçümü |
Yalnızca makine broşürü bir sayı yayımladı diye gelişigüzel bir tolerans atamayın. İşlevsel gereksinimi parça çizimi tanımlamalıdır. Makine testi, sürecin bunu karşılamaya yeterli marjı olup olmadığını gösterir. Bitmiş baralar için muayene kontrol listesi, konumlandırma testinin dışında kalan malzeme, geometri, temas yüzeyleri, kaplama ve kayıtlar hakkında daha geniş bir görünüm sunar.
Kullanılan çizim revizyonunu ve programı tam olarak kaydedin. Tedarikçi bir referansı değiştirir, numuneler arasında değişikliği kaydetmeden programı düzenler veya farklı bir kenardan ölçerse, veri seti artık tek bir kontrollü testi temsil etmez.
Parçayı kayırarak seçmeden delme ve konumlandırmayı test edin
Kabul verilerini toplamadan önce makineyi üzerinde anlaşılan işletim prosedürüne göre ısıtın. Ardından tüm delikleri tek bir elverişli noktanın yakınında açmak yerine, strok boyunca birkaç kullanışlı konumda kısa ve uzun hareketler yapın. Mekanizma bir koordinata iki yönden yaklaşabiliyorsa, her iki yönü de dahil edin ki yön değiştirme etkileri gizlenmesin.
Vitrin numunesi değil, bir dağılım gösterecek kadar yinelenen çevrim kullanın. Alıcı ve tedarikçi, sonuçların tek tek sapmalar, aralık, ortalama ve standart sapma ya da tanımlı başka bir istatistik olarak raporlanıp raporlanmayacağını önceden kararlaştırmalıdır. Başarısız veya kesintiye uğramış turlar dahil her okumayı, her dışlama gerekçesiyle birlikte saklayın.
Bir delme ve kesme istasyonu için mengene ve penselerin tutarlı tutabileceği kararlı malzeme kullanın. Çapak ve distorsiyonu ayrı ayrı inceleyin; aşınmış takım kabul edilemez bir kenar üretirken delik merkezi doğru olabilir. DHCNC-BP-60 ürün sayfası modelin işleme rolünü açıklar, ancak satın alma sözleşmesi yine de yayımlanan her makine spesifikasyonunu alıcının gerçek parçasına, takımlarına ve ölçüm planına bağlamalıdır.
Uzun parçalar özel dikkat gerektirir; çünkü besleme ve referans hataları birikebilir ya da ancak yeniden konumlandırmadan sonra ortaya çıkabilir. Yalnızca küçük bir prova parçası test etmek yerine, alıcının zorlu delikler arası açıklığını ve gerçekçi bir uç kesimini dahil edin.
Büküm ekseni performansını bakır süreç değişkenliğinden ayırın
Büküm kabulü bir süreç testidir. Bakırın kalınlığı, sertliği, haddelenme durumu, takım yarıçapı, yağlama veya parça sıcaklığı değiştiği için bitmiş açılar değişirken kontrolcü aynı komut strokuna dönebilir. Operatör kısa bir bacağı farklı bir temas noktasından ölçerse sonuç yine değişebilir.
Tek bir malzeme lotunu kontrol edin; şartnamesini ve ölçülen kalınlığını kaydedin. Takım setini, yönü, program revizyonunu, büküm sırasını ve ölçüm yöntemini sabitleyin. Aynı gevşeme aralığından sonra ve aynı yüzeylerden ölçün. Üretim birden çok kalite veya kalınlığı kapsayacaksa, bunları yanıltıcı tek bir ortalamada birleştirmek yerine ayrı kabiliyet setleri çalıştırın.
Tek başına açı montajı korumayabilir. Kaymış bir parçanın iki bacağı da kabul edilebilir açıda olabilir ama terminal düzlemleri arasındaki mesafe yanlış olabilir. Çizimin nihai referanslarını kullanın ve bara büküm payı ve K faktörü rehberinde açıklanan açınım kontrollerini izleyin.
Sonuçları karşılaştırmadan önce ölçüm belirsizliğini kontrol altına alın
Ölçüm sisteminin çözünürlüğüne veya belirsizliğine yakın bir kabul toleransı, kanıt değil tartışma üretir. Ölçüm aletini, kalibrasyon durumunu, çözünürlüğü, fikstürü, operatör yöntemini ve çevre koşullarını belirleyin. Kumpasın özellik için uygun olduğunu doğrulayın; bir deliğin referansa göre konumu fikstür, görüntüleme sistemi, yükseklik mastarı veya koordinat ölçümü gerektirebilir.
Makineyi test etmeden önce kısa bir ölçüm sistemi alıştırması yapın. Aynı operatöre seçilen ölçümleri yineletin, ardından birden fazla kişi muayene edecekse operatörleri karşılaştırın. Büyük ölçüm değişkenliği makineye atfedilmeden önce düzeltilmelidir.
Tedarikçinin ve alıcının ölçüm aletlerinin de korelasyonu gerekir. Saklanan aynı referans parçanın fabrikada ve kurulumdan sonra ölçülmesi, SAT öncesinde bir yöntem farkını ortaya çıkarabilir. Düzeneğin fotoğrafları faydalıdır, ancak sonucu yeniden üretilebilir kılan şey ham okumalar ve fikstür tanımlarıdır.
Kanıtı ve düzeltme adımını satın alma sözleşmesine yazın
Kabul eki; malzemeyi ve takımları kimin sağlayacağını, makineyi kimin işleteceğini, kimin ölçeceğini, verilerin nasıl hesaplanacağını ve uygunsuzluktan sonra ne olacağını belirtmelidir. Düzeltme adımları ayarlama ve bir kontrollü yeniden test, kapsam dışı bir takımın değiştirilmesi veya nedene bağlı başka bir yanıtı içerebilir. Tek parça geçene kadar sınırsız bir ayar döngüsünden kaçının.
Daha kapsamlı CNC bara makinesi FAT/SAT protokolü, güvenlik, dokümantasyon, verim, kalıp değişimi ve servis kontrollerinin yanında bu hassasiyet matrisine de atıfta bulunmalıdır. SAT’ta; kurulum, seviyeleme, elektrik bağlantısı ve çevresel dengelemeden sonra üzerinde anlaşılan temeli yineleyin. Nakliye veya temel koşulları sonucu değiştirdiyse, saklanan FAT verileri değişimi yalıtmaya yardımcı olur.
Amaç bir broşürdeki en küçük sayı değildir. Amaç, alıcının işlevsel özelliklerini yeterli ve kanıtlanabilir marjla üreten, ölçülmüş ve sözleşmeyle tanımlanmış bir süreçtir.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bara makinesinin doğruluğu ile tekrarlanabilirliği arasındaki fark nedir?
Doğruluk, bir sonucun belirtilen veya referans değere ne kadar yakın olduğunu tanımlar; tekrarlanabilirlik ise aynı işlem belirtilen koşullarda yinelendiğinde dağılımı tanımlar. Bir makine tutarlı bir kaymayı tekrarlayabilir, bu nedenle her iki özellik de test edilmelidir.
Bir CNC makinesini kabul etmek için tek bir doğru bara numunesi yeterli mi?
Hayır. Tek bir parça seçilebilir, yeniden işlenebilir veya makinenin elverişli bir noktasında üretilebilir. Kabul; üzerinde anlaşılmış numune sayısı, birden çok eksen konumu, yinelenen çevrimler, kontrol edilen malzeme ve saklanan ham ölçümlerle yapılmalıdır.
Bara büküm doğruluğu neden bakır malzemeden etkilenir?
Nihai açı eksen konumundan fazlasına bağlıdır. Bakır kalitesi ve sertliği, kalınlık, tane durumu, takım yarıçapı, yağlama, sıcaklık ve geri esneme hepsi etki eder; bu nedenle test bu değişkenleri kontrol etmeli veya kaydetmelidir.
SAT, FAT sırasında kullanılan aynı doğruluk testini tekrarlamalı mı?
SAT; kurulmuş makine ile üzerinde anlaşılan malzeme, takımlar, program, ölçüm aletleri ve yöntemle FAT'tan türetilen pratik bir temeli tekrarlamalıdır. Fabrika testinden daha kısa olabilir, ancak sonuçları doğrudan karşılaştırılabilir kalmalıdır.