
دقة ماكينة CNC لقضبان التوصيل: كيف تختبر التموضع والتكرارية
ليست ماكينة CNC لقضبان التوصيل دقيقة لمجرد أن قطعة نهائية واحدة طابقت الرسم. فذلك الناتج يجمع الماكينة والعدد والبرنامج والمادة والمشغّل وطريقة القياس وأحياناً تعديلاً انتقائياً. واختبار القبول المفيد يفصل هذه العوامل جميعاً ويسأل: هل تستطيع العملية المشتراة إنتاج المعالم المطلوبة بشكل متكرر عبر نطاق العمل المقصود؟
لذلك ينبغي للمشتري أن يستبدل بنداً في عرض السعر مثل «دقة التموضع: ±0.2 mm» بمصفوفة قبول. تحدد المصفوفة المعلم والمرجع ومواضع الاختبار والتكرارات وأداة القياس والحساب وقاعدة القبول والمعالجة. وهذا يجعل عروض الموردين قابلة للمقارنة ويمنح الطرفين أساساً دفاعياً للقبول في المصنع والقبول في الموقع.
الدقة والتكرارية وقابلية القطعة ادعاءات مختلفة
تصف الدقة مدى مطابقة النتيجة لقيمة محددة أو مرجعية. وتصف التكرارية تشتت النتائج المتكررة تحت شروط معلنة. وهما يجيبان عن سؤالين مختلفين. يمكن لخمسة ثقوب أن تشكل تجمعاً متقارباً وتبقى منزاحة عن موضعها المأمور به؛ فتلك العملية تكرارية لكنها منحازة. أما مجموعة متمركزة على الموضع الاسمي لكنها مشتتة على نطاق واسع فلا تكراريتها كافية للإنتاج.
أداء المحاور أضيق نطاقاً من قابلية القطعة النهائية. تحدد صفحة رمز الاختبار ISO 230-2 طرق تحديد دقة تموضع المحاور المرقَّمة وتكراريتها. كما توضح دراسة لآلة التشغيل لماذا يهم اتجاه الاقتراب ومواضع القياس والجولات المتكررة والتقييم الإحصائي عند توصيف خطأ التموضع في اختبار دقة وتكرارية منظّم.
تجربة تثقيب قضيب قيّمة، لكنها ليست تلقائياً اختبار ISO 230-2 كاملاً. فهي تضيف قبضة وحدة التغذية وخلوص العدة وحركة المادة والنتوء وقياس القطعة وتأثيرات عملية أخرى. حدد بوضوح هل يتطلب العقد اختبار محاور أم اختبار قابلية قطعة نهائية أم كليهما.
ترجِم الرسم إلى مصفوفة قبول
ابدأ بالمعالم التي تحدد التجميع، لا بأسهل المعالم قياساً. قد تتضمن مصفوفة نموذجية ما يلي:
| المعلم | المرجع الوظيفي | العوامل الرئيسية | الدليل المناسب |
|---|---|---|---|
| المسافة بين الثقوب | نظام مراجع الرسم | تموضع المحاور، قبضة التغذية، خلوص المكبس | قياسات إحداثيات متكررة |
| الثقب حتى النهاية المقصوصة | النهاية النهائية أو مرجع محدد | التموضع مع تسلسل القص | عينات مقيسة عبر أطوال قضبان مختلفة |
| اتجاه المجاري | الحافة الأساسية ونمط الثقوب | اتجاه العدة والبرنامج وتثبيت المادة | القطعة الأولى وعينات متكررة |
| زاوية الثني | أسطح الساقين المتفق عليها | الشوط والعدد والارتداد المرن للمادة | دفعة مادة مضبوطة وطريقة قياس الزاوية |
| انزياح مستوي الأطراف | مراجع التجميع النهائي | التباين المتراكم للثقب والطول والثني | قياس بتجهيزة تثبيت أو بالإحداثيات |
لا تسند تفاوتاً عشوائياً لمجرد أن كتيّب الماكينة ينشر رقماً ما. يجب أن يحدد رسم القطعة المتطلب الوظيفي، ثم يبين اختبار الماكينة هل لدى العملية هامش كافٍ لتحقيقه. وتقدم قائمة فحص قضبان التوصيل النهائية نظرة أوسع للمادة والهندسة وأسطح التلامس والطلاء والسجلات التي تبقى خارج اختبار التموضع.
سجّل مراجعة الرسم والبرنامج المستخدمين بدقة. فإذا غيّر المورد مرجعاً، أو عدّل البرنامج بين العينات دون تسجيل التغيير، أو قاس من حافة مختلفة، لم تعد مجموعة البيانات تمثل اختباراً مضبوطاً واحداً.
اختبر التثقيب والتموضع دون انتقاء قطعة مواتية
سخّن الماكينة وفق إجراء التشغيل المتفق عليه قبل جمع بيانات القبول. ثم نفّذ حركات قصيرة وطويلة في عدة مواضع مفيدة ضمن مدى الحركة بدل حصر كل الثقوب قرب نقطة واحدة مريحة. وحيث يمكن للآلية أن تقترب من إحداثية من اتجاهين، ضمّن الاتجاهين كليهما كي لا تُخفى آثار عكس الاتجاه.
استخدم دورات متكررة كافية لإظهار توزيع، لا عينة استعراضية. ينبغي أن يتفق المشتري والمورد مسبقاً على ما إذا كانت النتائج تُعرض كانحرافات فردية أو مدى أو متوسط وانحراف معياري أو إحصائية محددة أخرى. واحتفظ بكل قراءة، بما فيها الجولات الفاشلة أو المتوقفة، مع تفسير لأي استبعاد.
في محطة التثقيب والقص، استخدم مادة مستقرة تستطيع المشابك إمساكها بانتظام. افحص النتوء والتشوه كلاً على حدة؛ فقد يكون مركز الثقب صحيحاً بينما تنتج عدة متهالكة حافة غير مقبولة. تصف صفحة منتج DHCNC-BP-60 دور الماكينة في التشغيل، لكن عقد الشراء يظل بحاجة إلى ربط أي مواصفة منشورة للماكينة بالقطعة الفعلية للمشتري وعدده وخطة قياسه.
تستحق القطع الطويلة عناية خاصة لأن أخطاء التغذية والمرجع قد تتراكم أو تظهر فقط بعد إعادة التموضع. أدرج المسافة الصعبة بين الثقوب لدى المشتري وقطع نهاية واقعياً، بدل اختبار عينة صغيرة وحدها.
افصل أداء محور الثني عن تباين عملية النحاس
قبول الثني اختبار لعملية. قد تعود وحدة التحكم إلى الشوط المأمور به نفسه بينما تتغير الزوايا النهائية لأن سماكة النحاس أو تصلّبه أو حالة دلفنته أو نصف قطر العدة أو التشحيم أو درجة حرارة القطعة تغيّرت. كما قد تتغير النتيجة عندما يقيس المشغّل ساقاً قصيرة عند نقطة تلامس مختلفة.
اضبط دفعة مادة واحدة وسجّل مواصفتها وسماكتها المقيسة. ثبّت طقم العدد واتجاهه ومراجعة البرنامج وتسلسل الثني وطريقة القياس. وقِس بعد فترة الاسترخاء نفسها وعلى الأسطح نفسها. وإذا كان على الإنتاج تغطية درجات أو سماكات متعددة، فشغّل مجموعات قابلية منفصلة بدل دمجها في متوسط مضلل واحد.
قد لا تحمي الزاوية وحدها التجميع. فقد تكون لقطعة منزاحة زاويتان فرديتان مقبولتان لكن المسافة بين مستويي الأطراف خاطئة. استخدم المراجع النهائية من الرسم واتبع ضوابط النمط المسطح الموصوفة في دليل علاوة ثني القضبان ومعامل K.
اضبط عدم اليقين في القياس قبل مقارنة النتائج
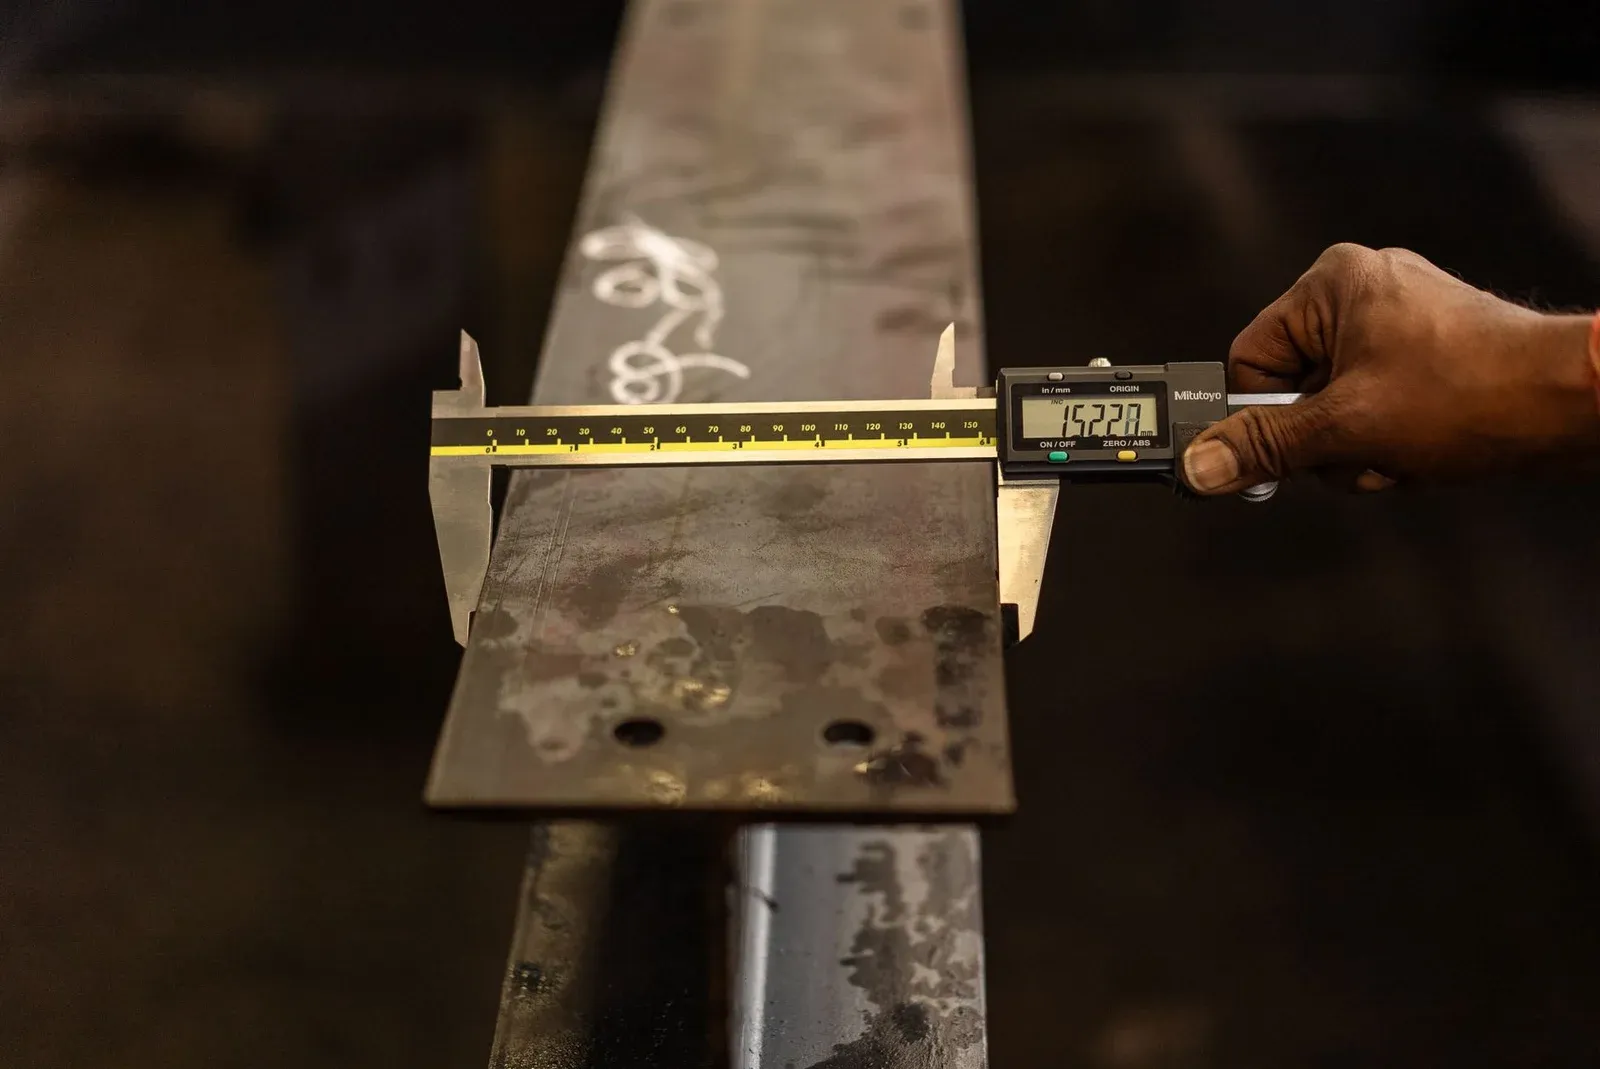
التفاوت المقبول القريب من دقة نظام القياس أو عدم يقينه ينتج جدلاً لا دليلاً. حدد الأداة وحالة المعايرة والدقة وتجهيزة التثبيت وطريقة المشغّل والظروف البيئية. تأكد من ملاءمة القدمة للمعلم؛ فقد يتطلب موضع ثقب نسبة إلى مرجع تجهيزة تثبيت أو نظام رؤية أو مقياس ارتفاع أو قياساً بالإحداثيات.
نفّذ تمريناً قصيراً لنظام القياس قبل اختبار الماكينة. اطلب من المشغّل نفسه تكرار قياسات مختارة، ثم قارن بين المشغّلين إذا كان أكثر من شخص سيفحص. يجب تصحيح تباين القياس الكبير قبل نسبته إلى الماكينة.
تحتاج أدوات المورد والمشتري أيضاً إلى ترابط. فقياس القطعة المرجعية المحفوظة نفسها في المصنع وبعد التركيب قد يكشف فرقاً في الطريقة قبل SAT. صور الإعداد مفيدة، لكن القراءات الخام وتعريفات التجهيزة هما ما يجعل النتيجة قابلة لإعادة الإنتاج.
اكتب الأدلة والمعالجة في عقد الشراء
ينبغي أن يبين ملحق القبول من يورد المادة والعدد، ومن يشغّل الماكينة، ومن يقيس، وكيف تُحسب البيانات، وما يحدث بعد عدم المطابقة. قد تشمل المعالجات الضبط وإعادة اختبار مضبوطة واحدة، أو استبدال عدة خارج النطاق، أو استجابة أخرى مرتبطة بالسبب. تجنب دورة ضبط لا نهائية حتى تجتاز قطعة واحدة.
يجب أن يشير بروتوكول FAT/SAT لماكينة CNC لقضبان التوصيل الأوسع إلى مصفوفة الدقة هذه إلى جانب فحوص السلامة والتوثيق والإنتاجية والتحويل والصيانة. في SAT، كرر خط أساس متفقاً عليه بعد التركيب والتسوية والتوصيل الكهربائي والاستقرار البيئي. وإذا غيّرت ظروف الشحن أو الأساس النتيجة، تساعد بيانات FAT المحفوظة في عزل التغيير.
الهدف ليس أصغر رقم في كتيّب. الهدف عملية مقيسة معرّفة تعاقدياً تنتج المعالم الوظيفية للمشتري بهامش كافٍ وقابل للإثبات.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما الفرق بين دقة ماكينة قضبان التوصيل وتكراريتها؟
تصف الدقة مدى مطابقة النتيجة للقيمة المحددة أو المرجعية، بينما تصف التكرارية التشتت عند تكرار العملية نفسها تحت شروط معلنة. وقد تكرر الماكينة إزاحة ثابتة، لذا يجب اختبار الخاصيتين معاً.
هل تكفي عينة قضيب واحدة دقيقة لقبول ماكينة CNC؟
لا. فقد يتم انتقاء قطعة واحدة أو إعادة تشغيلها أو إنتاجها عند نقطة مواتية من حركة الماكينة. ويجب أن يستخدم القبول حجم عينة متفقاً عليه ومواضع محاور متعددة ودورات متكررة ومادة مضبوطة وقياسات خام محفوظة.
لماذا تتأثر دقة ثني القضبان بمادة النحاس؟
لا تعتمد الزاوية النهائية على موضع المحور وحده. فدرجة النحاس وتصلبه وسماكته وحالة حبيباته ونصف قطر العدة والتشحيم ودرجة الحرارة والارتداد المرن كلها تسهم في النتيجة، لذا يجب ضبط هذه المتغيرات أو تسجيلها في الاختبار.
هل ينبغي أن يعيد SAT اختبار الدقة نفسه المستخدم في FAT؟
ينبغي أن يعيد SAT خط أساس عملياً مشتقاً من FAT باستخدام الماكينة المركّبة والمادة والعدد والبرنامج وأدوات القياس والطريقة المتفق عليها. وقد يكون أقصر من اختبار المصنع، لكن يجب أن تبقى نتائجه قابلة للمقارنة مباشرة.