
Cómo maximizar el aprovechamiento del cobre con software de nesting 3D
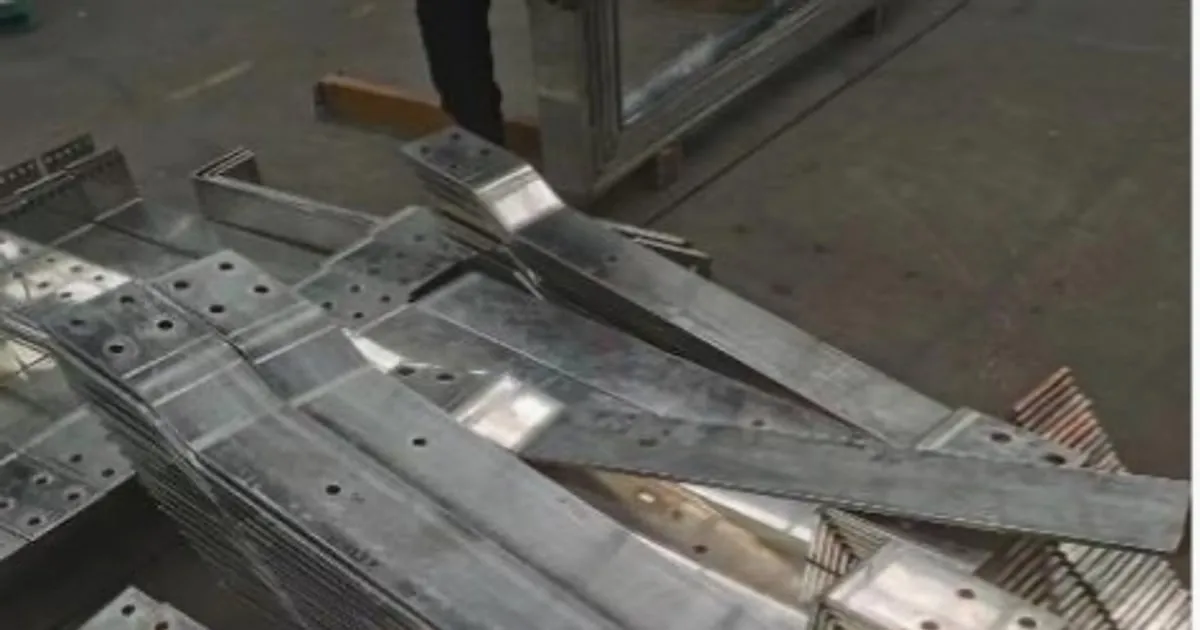
La compra de barras de cobre supone una parte importante del coste de fabricación de cuadros de baja y media tensión. Con el precio internacional del cobre sujeto a variaciones frecuentes, aprovechar mejor cada barra ya no es una mejora secundaria: influye directamente en el margen y en la capacidad de presupuestar con precisión.
El anidado manual y las cizallas de cuerpo dividido suelen dejar retales que no pueden reutilizarse. Para reducir esa pérdida, una planta puede utilizar una estación integrada de punzonado y cizallado CNC con software de nesting, o una máquina multifunción 3 en 1 cuando necesita más flexibilidad y un volumen medio.
Qué coste genera el desperdicio de cobre
En determinados cuadros de alta intensidad, la materia prima puede representar hasta el 70 % del coste del componente. Por eso, unos pocos puntos porcentuales de merma pueden cambiar el coste real de cada panel.
Sin una optimización automática aparecen tres pérdidas habituales:
- Cortes decididos manualmente: el operario elige cada posición de corte por separado y la merma puede situarse entre el 8 % y el 12 %.
- Extremos que la pinza no puede sujetar: algunas máquinas necesitan dejar entre 200 y 300 mm sin procesar.
- Piezas programadas de forma aislada: no se aprovecha la posibilidad de compartir una línea de corte entre dos referencias.
Cómo funciona la optimización de nesting 3D
La DHCNC-BP-60 para punzonado y cizallado CNC incorpora un PC industrial que resuelve estas decisiones antes de iniciar la producción.
Barra de cobre (6.000 mm)
[========================================================================]
[ Pieza A ][ Pieza A ][  Pieza B  ][ Pieza C ][Pieza D][Sobrante: 55 mm]
1. Agrupación a escala de proyecto
En lugar de cargar los planos uno a uno, el operario importa la lista de materiales del conjunto. El sistema agrupa las piezas por espesor —por ejemplo, cobre de 10 mm— y calcula el nesting del lote completo.
Este enfoque permite combinar referencias de distintos cuadros siempre que compartan material y sección. El plan resultante debe conservar la identificación de cada pieza para evitar errores de clasificación después del corte.
2. Corte por borde común
Cuando dos piezas tienen la misma sección, el software puede colocarlas consecutivamente para que una sola carrera de cizalla separe ambas. Se elimina un golpe de herramienta, se acorta el ciclo y no se genera una tira fina entre piezas.
El modo de borde común solo debe utilizarse cuando la longitud final, la calidad de canto y la secuencia de punzonado cumplen el plano. El ahorro no sustituye a la verificación dimensional de la primera pieza.
3. Reposicionamiento de las pinzas
Las pinzas integradas se reposicionan a partir de las coordenadas del programa. En la configuración publicada, la pieza puede punzonarse y cortarse dejando un extremo de 55 mm. El valor real debe comprobarse con la anchura, el espesor, el utillaje y la geometría del comprador.
Antes de comprar, el responsable de producción puede solicitar una evaluación de aplicación y utillaje con sus planos y comparar las opciones en el catálogo de máquinas para barras colectoras.
Comparación de rendimiento
| Métrica técnica | Corte manual tradicional | Sistema de nesting 3D DH CNC |
|---|---|---|
| Merma media de material | 12 %–15 % | Menos del 2 % |
| Sobrante mínimo publicado | 200 mm | 55 mm |
| Tiempo inicial de formación | 1–2 semanas | 2–3 días con importación CAD |
| Precisión de posicionamiento publicada | ±0,50 mm con alineación manual | ±0,20 mm con control servo |
Los porcentajes son referencias de proceso, no una garantía universal. El ahorro debe calcularse con la mezcla real de piezas, la longitud de barra comprada, el valor recuperable de la chatarra y el método de medición acordado durante el FAT.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Cómo reduce el nesting 3D el desperdicio de cobre en la fabricación de aparamenta?
El algoritmo analiza las piezas de todo el lote, las agrupa por sección y las distribuye dinámicamente sobre barras de cobre de 6 metros. En una configuración validada, el sobrante final puede reducirse hasta 55 mm, lo que mejora el aprovechamiento de material entre un 10 % y un 15 %.
¿Qué formatos CAD admite el software integrado en la HMI?
El software de DH CNC importa vectores CAD 2D y 3D de uso industrial, incluidos archivos DXF y STEP. La importación directa evita transcribir coordenadas manualmente y puede reducir la formación inicial del operador a dos o tres días.