
إزالة نتوءات قضبان التوصيل: جودة الحواف دون إتلاف أسطح التلامس
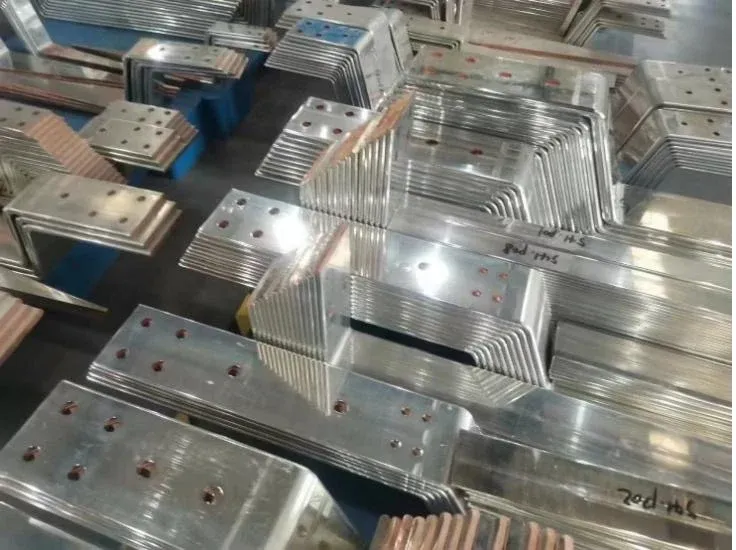
قد يجتاز قضيب التوصيل فحص موضع الثقوب ومع ذلك يتلف عزله أثناء التجميع. قد تكون المشكلة شفة رقيقة عند مخرج ثقب مثقوب، أو زاوية مقصوصة حادة، أو جسيم متبقٍ بعد التشطيب. لا تُوصف أي من هذه الحالات بشكل موثوق بتعليمة «اجعل القطعة ملساء».
تبدأ إزالة النتوءات الجيدة من قضبان التوصيل بتحديد العيب والسطح الذي يجب حمايته. وتنتهي بقطعة نظيفة لا تزال تلبي متطلباتها الأبعادية. إزالة مزيد من المعدن ليست تحسينًا تلقائيًا، خاصة حول أسطح التلامس المربوطة بالبراغي.
المهمة هنا هي ضبط الحواف بعد القص والتشكيل. وللتسلسل الأوسع من استلام المواد والتصنيع والطلاء والإفراج، استخدم سير عمل تصنيع قضبان التوصيل الكامل.
تتبّع النتوء قبل إضافة تمريرة تشطيب أخرى
ارسم خريطة لمكان ظهور العيب. النتوء المنتظم على جانب خروج المثقاب يشير إلى تحقيق مختلف عن خدش عشوائي على سطح التلامس. وقد يشير النتوء المتفاقم خلال الدفعة الإنتاجية إلى تآكل العدة أو ظرف عملية متغير؛ أما العيب المفاجئ من جانب واحد فيستدعي فحص الاستقامة والدعم.
احتفظ بعينات ممثلة غير معالجة ومعالجة. تكشف المقارنة بينها ما إذا كانت عملية التشطيب قد أزالت العيب الأصلي أم طوت النتوء على السطح فحسب. قد يبدو النتوء المطوي أقل بروزًا لكنه يبقى ملتصقًا ومعرضًا للانفصال لاحقًا.
التحكم في المراحل السابقة مهم. تتناول معلومات أدوات قضبان التوصيل من Wilson Tool نظام المثقاب والقالب كتطبيق مخصص لقضبان التوصيل. عمليًا، ينبغي لمصنّع العدة تأكيد التكوين المناسب للمادة والسماكة والثقب. لا تعوّض عن عدة غير مناسبة أو تالفة بقبول دورة تجليخ كاشطة أطول باستمرار.
سجّل موضع العيب ومحطة العدة المتأثرة ودفعة المادة وعداد الإنتاج. فهذا ينشئ إشارة صيانة مفيدة ويفصل مشكلات العدد عن أضرار المناولة التي تُدخل بعد التصنيع.
حدّد حالة حافة قابلة للفحص
«إزالة النتوء» و«كسر الحافة» و«الشطف» و«التدوير» ليست متطلبات متطابقة. تعالج إزالة النتوءات المعدن البارز غير المرغوب. أما الشطف أو التدوير فيحددان هندسة مقصودة. وخشونة السطح ونظافة الجسيمات خصائص إضافية.
ينبغي أن يحدد الرسم أو خطة التحكم الحواف المهمة وكيفية فحصها. وقد يحتاج الثقب المخصص لمثبّت إلى معالجة حافة مختلفة عن زاوية مكشوفة تحت عزل الانكماش الحراري. كما تحتاج منطقة التلامس حول ذلك الثقب إلى حماية من التشطيب المفرط.
توضح التعليمة المفيدة حالة النتوء القصوى ذات الصلة، وإزالة المعدن المسموح بها، وهندسة الحافة عند الاقتضاء، وطريقة الفحص. وعندما يتعذر تبرير قيمة رقمية بعد، اعتمد المتطلب مع الهندسة وأنشئ عينات قبول خاضعة للتحكم. لا تخترع نصف قطر عالميًا وتسمّيه متطلب IEC.
الصورة الفوتوغرافية مفيدة لتحديد موضع الحافة لكنها نادرًا ما تكفي لإثبات مظهرها الجانبي. فقد تخفي الإضاءة والمقياس واتجاه النظر شفة صغيرة. استخدم التكبير وقياس المقطع العرضي المناسبين عندما يتطلبهما معيار القبول.
اختر العملية بناءً على الوصول والهندسة
تعتمد الطريقة المناسبة على ما إذا كانت القطعة مسطحة أم مشكّلة، وما إذا كانت الميزات الداخلية يمكن الوصول إليها، ومقدار المعدن الذي يمكن إزالته.
| الطريقة | مواضع ملاءمتها | مصدر القلق الرئيسي في التحكم |
|---|---|---|
| الأدوات اليدوية | القطع منخفضة الحجم والحواف المحلية التي يمكن الوصول إليها | تفاوت المشغّل، التنقير في السطح، ميزات غير معالَجة |
| الفرشاة الكاشطة | الحواف المتكررة التي يمكن الوصول إليها والنتوءات الخفيفة | تآكل العدة، التغطية، المادة الكاشطة المتبقية |
| التشطيب بحزام كاشط | القطع المسطحة ذات المسار المضبوط المناسب | إزالة غير متساوية للمعدن وتغيّر سطح التلامس |
| معالجة الحافة بالتشغيل الآلي | شطف أو تدوير محدد | الضبط، التحكم في المراجع، والوصول |
| التشطيب بالدفعات | مجموعات مؤهلة من القطع المتوافقة | تلف بين القطع، حواف يتعذر الوصول إليها، وسائط محتجزة |
لا تجعل آلة آلية كل قطعة مناسبة لنفس الوصفة. ويُعد نظام Valgro لتشطيب قضبان التوصيل مثالًا على معدات مخصصة لتشطيب حواف النحاس والألمنيوم. ويدعم وصف تطبيقه النظر في عملية مخصصة؛ لكنه لا يثبت نتيجة قبول عالمية لقطعة غير مختبَرة.
جرّب أصعب ميزة في عائلة الإنتاج. افحص الفتحات الضيقة، والثقوب القريبة من الانحناءات، والأرجل القصيرة، والمناطق التي يحجبها التثبيت. تأكد من كيفية تثبيت القطعة دون إتلاف سطح تلامس مشطّب.
افصل أسطح التلامس عن مناطق العزل
السطح اللامع ليس بالضرورة واجهة كهربائية جيدة. فقد يؤدي التشطيب العدواني إلى تدوير حافة منطقة التلامس، أو إنشاء سطح غير مستوٍ، أو إزالة الطلاء. وقد يُجمَّع الوصل بعد ذلك بشكل مختلف رغم أن القطعة تبدو أنظف.
حدّد الأسطح المحمية في رسم العملية. وبيّن أين تكون التغطية أو الدعامات التي لا تترك علامات أو عملية منفصلة ضرورية. وإذا قُصّ قضيب مطلي مسبقًا أو ثُني، فوثّق حالة الطلاء المسموح بها عند الحواف المشغّلة والاستجابة المعتمدة للمعدن الأساسي المكشوف.
وتطرح مناطق العزل قلقًا مختلفًا. فقد تتلف البروزات الحادة والجسيمات المحتجزة غلافًا عازلًا أو تعطل طلاءً. نسّق متطلب الحافة مع طريقة عزل قضبان التوصيل الفعلية؛ فلا يلزم أن يكون تركيب الغلاف والطلاء الصلب بخطوات مناولة وتحضير متطابقة.
التنظيف جزء من المسار نفسه. اختر طريقة متوافقة تزيل بقايا العملية دون إدخال رطوبة أو مواد كيميائية أو جسيمات تخلق مشكلة جديدة. وينبغي تحديد التجفيف والتخزين والنقل إلى العملية التالية بدل تركها لعادات الورشة.
اعتمد القطعة المشطّبة، بما في ذلك النظافة
يجب أن يجيب القبول عن ثلاثة أسئلة: هل أُزيلت الحافة غير المرغوبة، وهل لا تزال الهندسة المقصودة ضمن التفاوت، وهل القطعة نظيفة بما يكفي لعمليتها التالية؟
بالنسبة للدفعة التجريبية، افحص جانبي الثقوب ومسار الحافة كاملًا. وأعد قياس الأبعاد الحرجة بعد التشطيب. وعندما قد تؤثر العملية على مناطق التلامس، افحص الاستواء أو المقطع المحدد بدل الاعتماد على السماكة الكلية وحدها.
ضمّن فحصًا للمواد الكاشطة المحتجزة والرقائق والمواد السائبة بالطريقة المتفق عليها. وإذا حدّد العميل اختبار نظافة الجسيمات، فحدّد متطلبات أخذ العينات والإبلاغ قبل تقديم العرض. ولا ينبغي تقديم الفحص البصري كبديل مكافئ لاختبار استخلاص كمي.
سجّل حالة العدة وإعدادات العملية مع العينات المقبولة. وأعد الفحوص بعد فترة تغيير العدة المخطط لها وبعد أي تغيير في المادة أو الهندسة. ويمكن أن تنقل قائمة فحص قضبان التوصيل النحاسية هذه الضوابط إلى الإفراج النهائي دون تكرار كل قياس في المراحل السابقة.
أعِد العيوب إلى التثقيب والقص
زمن التشطيب مقياس إنتاجي مفيد، لكن تتبّعه إلى جانب معدل العيوب ومردود القطع المقبولة. فالدورة الأقصر التي ترسل أسطح عزل تالفة إلى المراحل اللاحقة ليست توفيرًا. والدورة الأطول الناتجة عن التآكل التدريجي للعدة سبب لفحص عملية القص.
وبالنسبة إلى محطة التثقيب والقص DHCNC-BP-60، ضمّن جودة حافة ممثلة في تجربة القطع واتفاقية القبول. لا تستبدل هذا الدليل بوعد بأن كل الإنتاج سيكون «خاليًا من النتوءات». فالنتيجة تعتمد على المادة والعدد والضبط ومتطلب الحافة المحدد.
الهدف العملي هو عملية مستقرة: حواف يمكن التنبؤ بها من القص، وإزالة خاضعة للتحكم حيث تلزم، وأسطح وظيفية محمية، وطريقة فحص تلتقط التدهور قبل أن يصبح دفعة من القطع التالفة.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
هل يكفي الفحص بالإصبع لقبول قضيب توصيل أُزيلت نتوءاته؟
لا. قد تسبب الفحوص باليد المجردة إصابة ولا تُثبت حالة حافة مقيسة. استخدم طريقة الفحص والتكبير وأدوات القياس وعينات القبول المحددة في خطة التحكم.
هل يجب إزالة نتوءات قضبان التوصيل قبل الطلاء أم بعده؟
يُخطَّط عادة لتشطيب الحواف الرئيسي قبل الطلاء كي تتلقى الحافة المشطّبة الطلاء المقصود. وأي تشطيب لمواد مطليّة مسبقًا أو إعادة عمل بعد الطلاء يحتاج إلى مسار معتمد يعالج المعدن الأساسي المكشوف وتلف الطلاء.
هل يمكن أن يؤدي تدوير الحافة إلى عدم مطابقة القطعة؟
نعم. قد تغيّر الإزالة المفرطة للمعدن هندسة الثقب أو منطقة التلامس أو السماكة أو مقطع حافة خاضع للتحكم. وقد تظل الحافة التي تبدو ملساء خارج متطلبات الرسم.
لماذا يبقى نتوء في الثقب بعد فرش الأسطح المستوية؟
قد لا تصل الفرشاة بفعالية إلى مدخل الثقب أو مخرجه. افحص الحافة الداخلية بشكل منفصل واستخدم أداة أو عملية مؤهلة مناسبة لتلك الميزة.