
Rebarbação de barramentos: qualidade de borda sem danificar as faces de contato
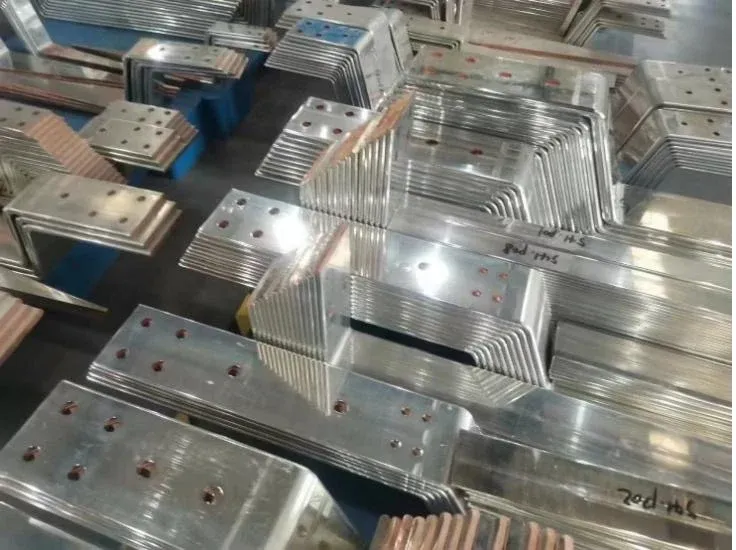
Um barramento pode passar na verificação de posição dos furos e ainda assim danificar seu isolamento durante a montagem. O problema pode ser uma borda fina na saída de um furo puncionado, um canto cisalhado afiado ou uma partícula deixada após o acabamento. Nenhuma dessas condições é descrita de forma confiável pela instrução «deixar a peça lisa».
Uma boa rebarbação de barramentos começa pela identificação do defeito e da superfície que deve ser protegida. Termina com uma peça limpa que ainda atende aos requisitos dimensionais. Remover mais metal não é automaticamente uma melhoria, especialmente ao redor das faces de contato aparafusadas.
A tarefa aqui é o controle de bordas após o corte e a conformação. Para a sequência mais ampla de recebimento de material, usinagem, revestimento e liberação, use o fluxo completo de fabricação de barramentos.
Rastreie a rebarba antes de adicionar outra passada de acabamento
Mapeie onde o defeito aparece. Uma rebarba consistente no lado de saída do punção sugere uma investigação diferente de um arranhão aleatório em uma face de contato. Uma rebarba que piora ao longo de um lote pode indicar desgaste da ferramenta ou uma condição de processo em mudança; um defeito repentino em um só lado exige verificar alinhamento e apoio.
Guarde amostras representativas não processadas e acabadas. Compará-las mostra se a operação de acabamento removeu o defeito original ou apenas o dobrou contra a superfície. Uma rebarba dobrada pode parecer menos proeminente, mas continua presa e vulnerável a se soltar depois.
O controle a montante importa. As informações de ferramental para barramentos da Wilson Tool tratam o sistema de punção e matriz como uma aplicação dedicada a barramentos. Na prática, o fabricante da ferramenta deve confirmar a configuração apropriada para o material, a espessura e o furo. Não compense uma ferramenta inadequada ou danificada aceitando um ciclo abrasivo cada vez mais longo.
Registre a localização do defeito, a estação de ferramenta afetada, o lote de material e a contagem de produção. Isso cria um sinal útil de manutenção e separa problemas de ferramental de danos de manuseio introduzidos após a usinagem.
Especifique uma condição de borda que possa ser inspecionada
«Rebarba removida», «borda quebrada», «chanfrada» e «arredondada» não são requisitos idênticos. A remoção de rebarbas trata do material elevado indesejado. Um chanfro ou raio define uma geometria intencional. Rugosidade superficial e limpeza particulada são características adicionais.
O desenho ou plano de controle deve identificar quais bordas importam e como serão verificadas. Um furo usado para um elemento de fixação pode precisar de um tratamento de borda diferente de um canto exposto sob isolamento termorretrátil. A área de contato ao redor desse furo também precisa de proteção contra acabamento excessivo.
Instruções úteis indicam a condição máxima de rebarba relevante, a remoção de material permitida, a geometria de borda quando exigida e o método de inspeção. Quando um valor numérico ainda não puder ser justificado, qualifique o requisito com a engenharia e estabeleça amostras de aceitação controladas. Não invente um raio universal e o rotule como requisito IEC.
Uma fotografia ajuda a localizar uma borda, mas raramente é suficiente para comprovar seu perfil. Iluminação, escala e direção de visualização podem ocultar uma pequena saliência. Use ampliação e medição de perfil adequadas quando o critério de aceitação exigi-las.
Escolha o processo em função do acesso e da geometria
O método apropriado depende de a peça ser plana ou conformada, de os recursos internos serem acessíveis e de quanto material pode ser removido.
| Método | Onde pode ser útil | Principal preocupação de controle |
|---|---|---|
| Ferramentas manuais | Peças de baixo volume e bordas locais acessíveis | Variação do operador, escavações, recursos não atendidos |
| Escovação abrasiva | Bordas acessíveis repetidas e rebarbas leves | Desgaste da ferramenta, cobertura, resíduo abrasivo |
| Acabamento com lixa de banda | Peças planas com rota controlada adequada | Remoção irregular de material e alteração da face de contato |
| Tratamento mecanizado de borda | Um chanfro ou raio definido | Setup, controle de referências e acesso |
| Acabamento em lote | Grupos qualificados de peças compatíveis | Danos entre peças, bordas inacessíveis, mídia retida |
Uma máquina automatizada não torna toda peça adequada à mesma receita. O sistema de acabamento de barramentos Valgro é um exemplo de equipamento dedicado ao acabamento de bordas de cobre e alumínio. Sua descrição de aplicação apoia a consideração de um processo dedicado; ela não estabelece um resultado de aceitação universal para uma peça não testada.
Teste o recurso mais difícil da família de produção. Verifique ranhuras estreitas, furos próximos a dobras, abas curtas e áreas que o dispositivo de fixação protege. Confirme como a peça será fixada sem danificar uma superfície de contato acabada.
Mantenha faces de contato e zonas de isolamento separadas
Uma superfície brilhante não é necessariamente uma boa interface elétrica. Um acabamento agressivo pode arredondar a borda de uma área de contato, criar uma superfície irregular ou remover o revestimento. A junta pode então montar de forma diferente mesmo que a peça pareça mais limpa.
Defina as superfícies protegidas no desenho de processo. Especifique onde mascaramento, apoios que não deixam marcas ou uma operação separada são necessários. Se uma barra pré-revestida for cortada ou dobrada, documente a condição de revestimento permitida nas bordas trabalhadas e a resposta aprovada para o substrato exposto.
As zonas de isolamento apresentam uma preocupação diferente. Projeções afiadas e partículas retidas podem danificar uma luva ou interferir com um revestimento. Coordene o requisito de borda com o método de isolamento de barramentos real; a aplicação de uma luva e um revestimento rígido não precisam ter etapas idênticas de manuseio e preparação.
A limpeza pertence à mesma rota. Selecione um método compatível que remova o resíduo de processo sem introduzir umidade, produtos químicos ou partículas que criem um novo problema. Secagem, armazenamento e transferência para a próxima operação devem ser definidos, em vez de deixados ao hábito da oficina.
Qualifique a peça acabada, incluindo a limpeza
A aceitação deve responder a três perguntas: a borda indesejada foi removida, a geometria pretendida ainda está dentro da tolerância e a peça está limpa o suficiente para a próxima operação?
Para o lote de teste, inspecione ambos os lados dos furos e todo o percurso da borda. Meça novamente as dimensões críticas após o acabamento. Onde o processo puder afetar as áreas de contato, verifique a planicidade ou o perfil especificados em vez de confiar apenas na espessura total.
Inclua uma inspeção de abrasivo retido, cavacos e material solto usando o método acordado. Se o cliente especificar um teste de limpeza particulada, defina seus requisitos de amostragem e relatório antes da cotação. Uma verificação visual não deve ser apresentada como equivalente a um teste de extração quantitativo.
Registre a condição da ferramenta e as configurações de processo junto com as amostras aceitas. Repita as verificações após o intervalo planejado de troca de ferramenta e após qualquer mudança de material ou geometria. A lista de verificação de inspeção de barramentos de cobre pode levar esses controles até a liberação final sem duplicar cada medição a montante.
Realimente os defeitos no puncionamento e no cisalhamento
O tempo de acabamento é uma medida útil de produção, mas acompanhe-o junto com a taxa de defeitos e o rendimento de peças aceitas. Um ciclo mais curto que envia superfícies de isolamento danificadas para jusante não é economia. Um ciclo mais longo causado por desgaste progressivo da ferramenta é motivo para inspecionar o processo de corte.
Para uma estação de puncionamento e cisalhamento DHCNC-BP-60, inclua qualidade de borda representativa no teste de peças e no acordo de aceitação. Não substitua essa evidência pela promessa de que toda a produção será «livre de rebarbas». O resultado depende do material, do ferramental, do setup e do requisito de borda definido.
O objetivo prático é um processo estável: bordas previsíveis do corte, remoção controlada onde necessária, superfícies funcionais protegidas e um método de inspeção que detecte a deterioração antes que ela se torne um lote de peças danificadas.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Uma verificação com o dedo basta para aceitar um barramento rebarbado?
Não. Verificações com as mãos nuas podem causar ferimentos e não estabelecem uma condição de borda medida. Use o método de inspeção, a ampliação, os calibres e as amostras de aceitação especificados no plano de controle.
Os barramentos devem ser rebarbados antes ou depois do revestimento?
O acabamento principal de bordas normalmente é planejado antes do revestimento, para que a borda acabada receba o revestimento pretendido. Qualquer acabamento de material pré-revestido ou retrabalho pós-revestimento precisa de uma rota aprovada que trate do substrato exposto e dos danos ao revestimento.
Arredondar uma borda pode tornar a peça não conforme?
Sim. A remoção excessiva de material pode alterar a geometria do furo, a área de contato, a espessura ou um perfil de borda controlado. Uma borda que parece lisa ao toque ainda pode estar fora dos requisitos do desenho.
Por que um furo ainda tem rebarba depois de escovar as faces planas?
A escova pode não alcançar de forma eficaz a entrada ou a saída do furo. Inspecione a borda interna separadamente e use uma ferramenta ou processo qualificado adequado a esse recurso.