
Bara çapak alma: temas yüzeylerine zarar vermeden kenar kalitesi
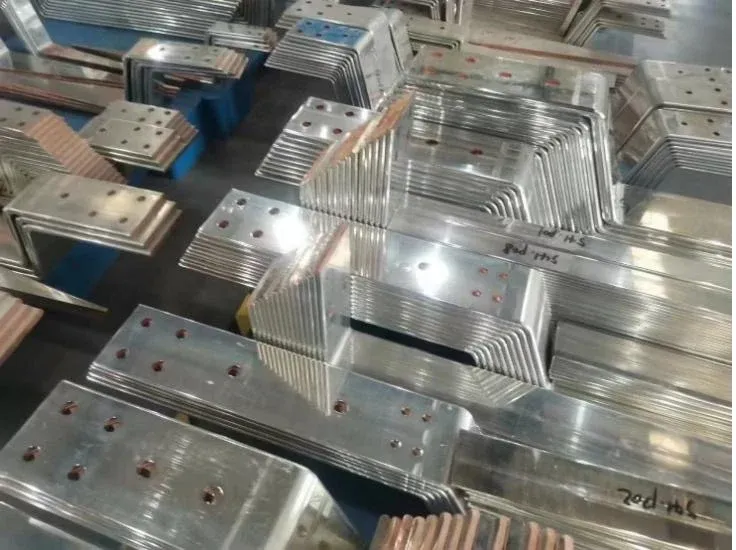
Bir bara, delik konumu kontrolünden geçtiği hâlde montaj sırasında yalıtımına zarar verebilir. Sorun, delinmiş bir deliğin çıkışındaki ince bir dudak, keskin bir kesme köşesi veya bitirme işleminden sonra geride kalan bir parçacık olabilir. Bunların hiçbiri «parçayı pürüzsüz yap» talimatıyla güvenilir biçimde tanımlanamaz.
İyi bara çapak alma işlemi, kusurun ve korunması gereken yüzeyin belirlenmesiyle başlar. Boyutsal gereklilikleri hâlâ karşılayan temiz bir parçayla biter. Daha fazla metal kaldırmak otomatik olarak bir iyileştirme değildir; özellikle cıvatalı temas yüzeylerinin çevresinde.
Buradaki görev, kesme ve şekillendirme sonrası kenar kontrolüdür. Malzeme kabulü, işleme, kaplama ve serbest bırakmanın daha geniş sırası için eksiksiz bara üretim akışını kullanın.
Bir bitirme pasosu daha eklemeden önce çapağın izini sürün
Kusurun nerede göründüğünü haritalayın. Zımba çıkış tarafındaki tutarlı bir çapak, temas yüzeyindeki rastgele bir çizikten farklı bir inceleme gerektirir. Bir seri boyunca kötüleşen çapak, takım aşınmasına veya değişen bir proses koşuluna işaret edebilir; ani tek taraflı bir kusur ise hizalama ve destek kontrolünü gerektirir.
Temsili işlenmemiş ve bitirilmiş numuneleri saklayın. Bunları karşılaştırmak, bitirme işleminin asıl kusuru giderip gidermediğini yoksa çapağı yalnızca yüzeye doğru katlayıp katlamadığını gösterir. Katlanmış bir çapak daha az belirgin görünebilir ama bağlı kalır ve sonradan kopmaya açıktır.
Yukarı akış kontrolü önemlidir. Wilson Tool’un bara takım bilgileri, zımba ve kalıp sistemini özel bir bara uygulaması olarak ele alır. Pratikte takım üreticisi; malzeme, kalınlık ve delik için uygun konfigürasyonu doğrulamalıdır. Uygun olmayan veya hasarlı bir takımı giderek uzayan bir aşındırma çevrimiyle telafi etmeyin.
Kusur konumunu, etkilenen takım istasyonunu, malzeme partisini ve üretim sayacını kaydedin. Bu, yararlı bir bakım sinyali oluşturur ve takım sorunlarını işleme sonrası taşıma hasarlarından ayırır.
Muayene edilebilir bir kenar durumu belirtin
«Çapak alındı», «kenar kırıldı», «pahlandı» ve «yarıçaplandı» aynı gereklilikler değildir. Çapak alma, istenmeyen kabarmış malzemeyi ele alır. Pah veya yarıçap, kasıtlı bir geometri tanımlar. Yüzey pürüzlülüğü ve partikül temizliği ek karakteristiklerdir.
Çizim veya kontrol planı, hangi kenarların önemli olduğunu ve nasıl kontrol edileceğini belirtmelidir. Bağlantı elemanı için kullanılan bir delik, ısı ile daralan yalıtım altındaki açık bir köşeden farklı bir kenar işlemi gerektirebilir. Bu deliğin çevresindeki temas yüzeyi de aşırı bitirmeden korunmalıdır.
Yararlı talimatlar; ilgili maksimum çapak durumunu, izin verilen malzeme kaldırmayı, gerektiğinde kenar geometrisini ve muayene yöntemini belirtir. Sayısal bir değer henüz gerekçelendirilemiyorsa gerekliliği mühendislikle onaylatın ve kontrollü kabul numuneleri oluşturun. Evrensel bir yarıçap uydurup bunu IEC gerekliliği olarak etiketlemeyin.
Fotoğraf, kenarı bulmak için yararlıdır ama profilini kanıtlamak için nadiren yeterlidir. Aydınlatma, ölçek ve bakış yönü küçük bir dudağı gizleyebilir. Kabul kriteri gerektirdiğinde uygun büyütme ve profil ölçümü kullanın.
Prosesi erişim ve geometriye göre seçin
Uygun yöntem; parçanın düz mü şekillendirilmiş mi olduğuna, iç özelliklere erişilebilip erişilemediğine ve ne kadar malzemenin kaldırılabileceğine bağlıdır.
| Yöntem | Nerede yararlı olabilir | Ana kontrol kaygısı |
|---|---|---|
| El aletleri | Düşük hacimli parçalar ve erişilebilir yerel kenarlar | Operatör değişkenliği, oyuk açma, atlanan özellikler |
| Aşındırıcı fırçalama | Tekrarlanan erişilebilir kenarlar ve hafif çapaklar | Takım aşınması, kaplama, aşındırıcı kalıntı |
| Bant zımpara ile bitirme | Uygun kontrollü yolu olan düz parçalar | Düzensiz malzeme kaldırma ve temas yüzeyi değişimi |
| İşlenmiş kenar düzeltme | Tanımlı bir pah veya yarıçap | Ayar, referans kontrolü ve erişim |
| Parti halinde bitirme | Uyumlu parçalardan nitelikli gruplar | Parçadan parçaya hasar, erişilemeyen kenarlar, tutulan ortam |
Otomatik bir makine her parçayı aynı reçeteye uygun hale getirmez. Valgro bara bitirme sistemi, bakır ve alüminyum kenar bitirmeye adanmış bir ekipman örneğidir. Uygulama açıklaması, özel bir prosesin değerlendirilmesini destekler; test edilmemiş bir parça için evrensel bir kabul sonucu oluşturmaz.
Üretim ailesindeki en zor özelliği deneyin. Dar kanalları, bükümlere yakın delikleri, kısa bacakları ve fikstürün siper ettiği alanları kontrol edin. Parçanın, bitirilmiş bir temas yüzeyine zarar vermeden nasıl tutulacağını doğrulayın.
Temas yüzeyleri ile yalıtım bölgelerini ayrı tutun
Parlak bir yüzey, otomatik olarak iyi bir elektriksel arayüz değildir. Agresif bitirme; bir temas yüzeyinin kenarını yuvarlayabilir, düzensiz bir alan oluşturabilir veya kaplamayı kaldırabilir. Parça daha temiz görünse bile bağlantı daha sonra farklı şekilde monte edilebilir.
Korunacak yüzeyleri proses çiziminde tanımlayın. Maskelemenin, iz bırakmayan desteklerin veya ayrı bir operasyonun nerede gerekli olduğunu belirtin. Önceden kaplanmış bir bara kesilir veya bükülürse, işlenen kenarlarda izin verilen kaplama durumunu ve açığa çıkan alt katmana onaylı müdahaleyi belgeleyin.
Yalıtım bölgeleri farklı bir kaygı sunar. Keskin çıkıntılar ve tutulan parçacıklar bir manşona zarar verebilir veya bir kaplamaya müdahale edebilir. Kenar gerekliliğini gerçek bara yalıtım yöntemi ile koordine edin; manşon uygulaması ile rijit bir kaplamanın aynı elleçleme ve hazırlık adımlarına sahip olması gerekmez.
Temizlik aynı yolun parçasıdır. Proses kalıntısını, yeni bir sorun yaratacak nem, kimyasal veya parçacık eklemeden gideren uyumlu bir yöntem seçin. Kurutma, depolama ve bir sonraki operasyona transfer, atölye alışkanlığına bırakılmak yerine tanımlanmalıdır.
Temizlik dahil, bitmiş parçayı nitelendirin
Kabul üç soruyu yanıtlamalıdır: istenmeyen kenar giderildi mi, amaçlanan geometri hâlâ tolerans içinde mi ve parça bir sonraki operasyonu için yeterince temiz mi?
Deneme partisi için deliklerin iki tarafını ve kenar yolunun tamamını muayene edin. Bitirme sonrası kritik ölçüleri yeniden ölçün. Prosesin temas alanlarını etkileyebileceği durumlarda yalnızca toplam kalınlığa güvenmek yerine belirtilen düzlüğü veya profili kontrol edin.
Kabul edilen yöntemi kullanarak tutulan aşındırıcı, talaş ve gevşek malzeme muayenesini dahil edin. Müşteri bir partikül temizliği testi belirtiyorsa, numune alma ve raporlama gerekliliklerini tekliften önce tanımlayın. Görsel kontrol, nicel bir ekstraksiyon testine eşdeğer olarak sunulmamalıdır.
Takım durumunu ve proses ayarlarını kabul edilen numunelerle birlikte kaydedin. Planlanan takım değişimi aralığından sonra ve her malzeme veya geometri değişikliğinden sonra kontrolleri yineleyin. Bakır bara muayene kontrol listesi, her yukarı akış ölçümünü çoğaltmadan bu kontrolleri nihai serbest bırakmaya taşıyabilir.
Kusurları delme ve kesmeye geri besleyin
Bitirme süresi yararlı bir üretim ölçüsüdür, ancak onu kusur oranı ve kabul edilen parça verimiyle birlikte izleyin. Hasarlı yalıtım yüzeylerini aşağı akışa gönderen daha kısa bir çevrim tasarruf değildir. Artan takım aşınmasından kaynaklanan daha uzun bir çevrim, kesme prosesini incelemek için bir nedendir.
Bir DHCNC-BP-60 delme ve kesme istasyonu için parça denemesine ve kabul anlaşmasına temsili kenar kalitesini dahil edin. Bu kanıtı, tüm çıktının «çapaksız» olacağı vaadiyle değiştirmeyin. Sonuç; malzemeye, takıma, ayara ve tanımlanan kenar gerekliliğine bağlıdır.
Pratik hedef istikrarlı bir prosestir: kesmeden gelen öngörülebilir kenarlar, gerektiğinde kontrollü malzeme kaldırma, korunan işlevsel yüzeyler ve bozulmayı hasarlı parça partisine dönüşmeden yakalayan bir muayene yöntemi.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Çapak alınmış bir barayı kabul etmek için parmakla kontrol yeterli mi?
Hayır. Çıplak elle yapılan kontroller yaralanmaya yol açabilir ve ölçülmüş bir kenar durumu ortaya koymaz. Kontrol planında belirtilen muayene yöntemini, büyütmeyi, mastarları ve kabul numunelerini kullanın.
Bara çapak alma işlemi kaplamadan önce mi sonra mı yapılmalı?
Ana kenar bitirme işlemi normalde kaplamadan önce planlanır; böylece bitirilmiş kenar amaçlanan kaplamayı alır. Önceden kaplanmış malzemenin herhangi bir şekilde bitirilmesi veya kaplama sonrası yeniden işleme, açığa çıkan alt katmanı ve kaplama hasarını ele alan onaylı bir yol gerektirir.
Bir kenarı yuvarlamak parçayı uygunsuz hale getirebilir mi?
Evet. Aşırı malzeme kaldırma; delik geometrisini, temas alanını, kalınlığı veya kontrollü bir kenar profilini değiştirebilir. Pürüzsüz hissedilen bir kenar yine de çizim gerekliliklerinin dışında olabilir.
Düz yüzeyler fırçalandıktan sonra neden bir delikte hâlâ çapak kalır?
Fırça, deliğin girişine veya çıkışına etkili biçimde ulaşamayabilir. İç kenarı ayrı olarak muayene edin ve o özelliğe uygun nitelikli bir alet veya proses kullanın.