
Sbavatura delle sbarre: qualità del bordo senza danneggiare le superfici di contatto
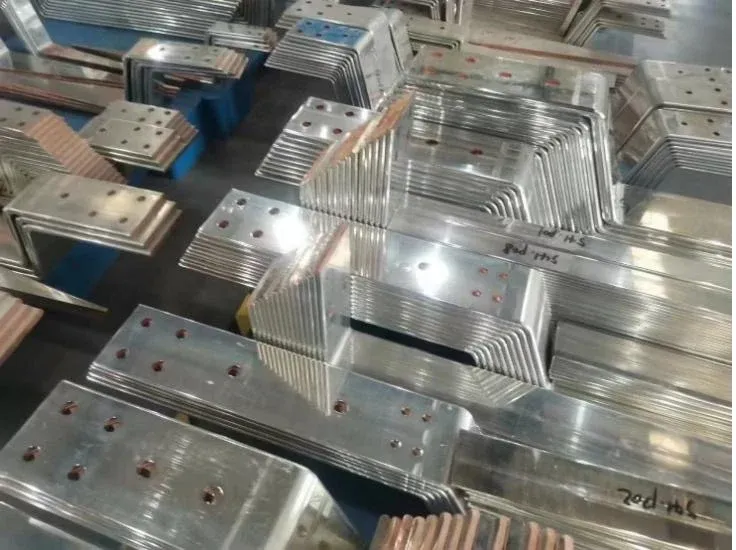
Una sbarra può superare il controllo della posizione dei fori e danneggiare comunque il proprio isolamento durante il montaggio. Il problema può essere un labbro sottile all’uscita di un foro punzonato, un angolo cesoiato affilato o una particella rimasta dopo la finitura. Nessuna di queste condizioni è descritta in modo affidabile dall’istruzione «rendere il pezzo liscio».
Una buona sbavatura delle sbarre inizia con l’identificazione del difetto e della superficie da proteggere. Termina con un pezzo pulito che rispetta ancora i requisiti dimensionali. Asportare più metallo non è automaticamente un miglioramento, in particolare attorno alle superfici di contatto bullonate.
Il compito qui è il controllo dei bordi dopo il taglio e la formatura. Per la sequenza più ampia di ricezione del materiale, lavorazione, rivestimento e rilascio, utilizzare il flusso completo di fabbricazione delle sbarre.
Individuare la bava prima di aggiungere un’altra passata di finitura
Mappare dove compare il difetto. Una bava costante sul lato di uscita del punzone suggerisce un’indagine diversa da un graffio casuale su una superficie di contatto. Una bava che peggiora lungo una serie può indicare usura dell’utensile o una condizione di processo variabile; un difetto improvviso su un solo lato richiede la verifica dell’allineamento e del supporto.
Conservare campioni rappresentativi non lavorati e finiti. Il confronto mostra se l’operazione di finitura ha rimosso il difetto originale o l’ha semplicemente ripiegato contro la superficie. Una bava ripiegata può sembrare meno evidente pur rimanendo attaccata e potendo staccarsi in seguito.
Il controllo a monte è importante. Le informazioni sull’attrezzatura per sbarre di Wilson Tool trattano il sistema punzone-matrice come un’applicazione dedicata alle sbarre. In pratica, il costruttore dell’utensile deve confermare la configurazione appropriata per materiale, spessore e foro. Non compensare un utensile inadeguato o danneggiato accettando un ciclo abrasivo sempre più lungo.
Registrare la posizione del difetto, la stazione dell’utensile interessata, il lotto di materiale e il contatore di produzione. Questo crea un segnale di manutenzione utile e separa i problemi di attrezzatura dai danni di movimentazione introdotti dopo la lavorazione.
Specificare una condizione del bordo ispezionabile
«Bava rimossa», «bordo rotto», «smussato» e «raggiato» non sono requisiti identici. La rimozione della bava riguarda il materiale rialzato indesiderato. Uno smusso o un raggio definiscono una geometria intenzionale. La rugosità superficiale e la pulizia particellare sono caratteristiche aggiuntive.
Il disegno o il piano di controllo devono identificare quali bordi contano e come verranno controllati. Un foro per un elemento di fissaggio può richiedere un trattamento del bordo diverso da un angolo esposto sotto isolamento termorestringente. Anche l’area di contatto attorno a quel foro deve essere protetta da una finitura eccessiva.
Istruzioni utili indicano la condizione massima di bava pertinente, l’asportazione di materiale consentita, la geometria del bordo ove richiesta e il metodo di ispezione. Quando un valore numerico non è ancora giustificabile, validare il requisito con l’ingegneria e stabilire campioni di accettazione controllati. Non inventare un raggio universale etichettandolo come requisito IEC.
Una fotografia è utile per localizzare un bordo ma raramente sufficiente a dimostrarne il profilo. Illuminazione, scala e direzione di osservazione possono nascondere un piccolo labbro. Utilizzare ingrandimento e misurazione del profilo adeguati quando il criterio di accettazione li richiede.
Scegliere il processo in base all’accesso e alla geometria
Il metodo appropriato dipende dal fatto che il pezzo sia piatto o formato, se le caratteristiche interne siano accessibili e quanto materiale possa essere rimosso.
| Metodo | Dove può essere utile | Principale criticità di controllo |
|---|---|---|
| Utensili manuali | Pezzi a basso volume e bordi locali accessibili | Variabilità dell’operatore, scavi, caratteristiche mancate |
| Spazzolatura abrasiva | Bordi accessibili ripetuti e bave leggere | Usura dell’utensile, copertura, residuo abrasivo |
| Finitura a nastro | Pezzi piatti con un percorso controllato adeguato | Asportazione irregolare e alterazione della superficie di contatto |
| Trattamento meccanico del bordo | Uno smusso o un raggio definiti | Attrezzaggio, controllo dei datum e accesso |
| Finitura a lotti | Gruppi qualificati di pezzi compatibili | Danni tra pezzi, bordi inaccessibili, mezzo trattenuto |
Una macchina automatizzata non rende ogni pezzo adatto alla stessa ricetta. Il sistema di finitura per sbarre Valgro è un esempio di attrezzatura dedicata alla finitura dei bordi di rame e alluminio. La sua descrizione applicativa supporta la valutazione di un processo dedicato; non stabilisce un risultato di accettazione universale per un pezzo non testato.
Provare la caratteristica più difficile della famiglia di produzione. Controllare cave strette, fori vicino alle pieghe, ali corte e aree schermate dal fissaggio. Confermare come verrà trattenuto il pezzo senza danneggiare una superficie di contatto finita.
Tenere separati superfici di contatto e zone di isolamento
Una superficie lucida non è necessariamente una buona interfaccia elettrica. Una finitura aggressiva può arrotondare il bordo di una superficie di contatto, creare un’area irregolare o rimuovere la placcatura. Il giunto può poi assemblarsi diversamente anche se il pezzo appare più pulito.
Definire le superfici protette sul disegno di processo. Specificare dove sono necessari mascheratura, supporti che non lasciano segni o un’operazione separata. Se una sbarra pre-placcata viene tagliata o piegata, documentare la condizione di rivestimento ammessa sui bordi lavorati e la risposta approvata al substrato esposto.
Le zone di isolamento presentano una criticità diversa. Sporgenze affilate e particelle trattenute possono danneggiare una guaina o interferire con un rivestimento. Coordinare il requisito del bordo con l’effettivo metodo di isolamento delle sbarre; l’applicazione di una guaina e un rivestimento rigido non devono necessariamente avere passaggi identici di movimentazione e preparazione.
La pulizia appartiene allo stesso percorso. Selezionare un metodo compatibile che rimuova il residuo di processo senza introdurre umidità, agenti chimici o particelle che creino un nuovo problema. Asciugatura, stoccaggio e trasferimento all’operazione successiva devono essere definiti anziché lasciati alle abitudini dell’officina.
Qualificare il pezzo finito, pulizia inclusa
L’accettazione deve rispondere a tre domande: il bordo indesiderato è stato rimosso, la geometria prevista è ancora entro tolleranza e il pezzo è abbastanza pulito per l’operazione successiva?
Per il lotto di prova, ispezionare entrambi i lati dei fori e l’intero percorso del bordo. Rimisurare le dimensioni critiche dopo la finitura. Dove il processo può influire sulle aree di contatto, verificare la planarità o il profilo specificati anziché affidarsi al solo spessore complessivo.
Includere un’ispezione per abrasivo trattenuto, trucioli e materiale sciolto con il metodo concordato. Se il cliente specifica un test di pulizia particellare, definirne i requisiti di campionamento e rendicontazione prima dell’offerta. Un controllo visivo non deve essere presentato come equivalente a un test di estrazione quantitativo.
Registrare la condizione dell’utensile e le impostazioni di processo insieme ai campioni accettati. Ripetere i controlli dopo l’intervallo pianificato di cambio utensile e dopo qualsiasi cambio di materiale o geometria. La checklist di ispezione delle sbarre di rame può portare questi controlli al rilascio finale senza duplicare ogni misurazione a monte.
Retroazionare i difetti verso punzonatura e taglio
Il tempo di finitura è una misura produttiva utile, ma va monitorato insieme al tasso di difetti e alla resa dei pezzi accettati. Un ciclo più breve che invia superfici isolanti danneggiate a valle non è un risparmio. Un ciclo più lungo causato dall’usura progressiva dell’utensile è un motivo per ispezionare il processo di taglio.
Per una stazione di punzonatura e taglio DHCNC-BP-60, includere una qualità del bordo rappresentativa nella prova pezzi e nell’accordo di accettazione. Non sostituire tale evidenza con la promessa che tutta la produzione sarà «senza bave». Il risultato dipende dal materiale, dall’attrezzatura, dal setup e dal requisito del bordo definito.
L’obiettivo pratico è un processo stabile: bordi prevedibili dal taglio, rimozione controllata dove necessaria, superfici funzionali protette e un metodo di ispezione che intercetti il degrado prima che diventi un lotto di pezzi danneggiati.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
È sufficiente un controllo con il dito per accettare una sbarra sbavata?
No. I controlli a mani nude possono causare lesioni e non stabiliscono una condizione del bordo misurata. Utilizzare il metodo di ispezione, l'ingrandimento, i calibri e i campioni di accettazione specificati nel piano di controllo.
Le sbarre vanno sbavate prima o dopo la placcatura?
La finitura principale dei bordi è normalmente prevista prima della placcatura, affinché il bordo finito riceva il rivestimento previsto. Qualsiasi finitura di materiale pre-placcato o rilavorazione successiva alla placcatura richiede un percorso approvato che gestisca il substrato esposto e i danni al rivestimento.
Arrotondare un bordo può rendere il pezzo non conforme?
Sì. Un'asportazione eccessiva di materiale può alterare la geometria del foro, l'area di contatto, lo spessore o un profilo del bordo controllato. Un bordo che al tatto risulta liscio può comunque essere fuori dai requisiti del disegno.
Perché un foro presenta ancora una bava dopo la spazzolatura delle facce piane?
La spazzola può non raggiungere efficacemente l'ingresso o l'uscita del foro. Ispezionare separatamente il bordo interno e utilizzare un utensile o un processo qualificato adatto a quella caratteristica.