
Capacidad de máquinas para barras: ciclo, OEE y equipos necesarios
La velocidad de la máquina es un dato para calcular la capacidad, no el resultado. Una unidad de punzonado puede dar muchos golpes por minuto mientras la célula pierde tiempo en carga, posicionamiento, selección de programas, cambios de útil, doblado, inspección o bloqueos aguas abajo. La planificación debe contar las piezas terminadas y aceptadas a lo largo de su ruta real.
El método siguiente permite estimar de forma defendible las piezas por turno y muestra qué supuestos deben verificarse en una solicitud de oferta o en una prueba de aceptación.
Agrupe los productos según su ruta de fabricación
Forme familias con rutas de comportamiento similar, no solo por cliente o número de plano. Este puede ser un punto de partida:
| Familia | Ruta habitual | Factor que determina la capacidad |
|---|---|---|
| piezas punzonadas sin doblar | cargar → posicionar → punzonar → cizallar → descargar | número de orificios y distancia de posicionamiento |
| piezas punzonadas y dobladas | punzonar/cizallar → transferir → doblar → inspeccionar | transferencia y secuencia de dobleces |
| piezas con predominio de doblado | cortar el bruto → realizar varios dobleces → comprobar | ajuste de recuperación elástica y manipulación |
| referencias repetitivas | programa guardado → lote estable → control periódico | ciclo sostenido y paradas planificadas |
| piezas especiales de baja serie | programar → preparar → comprobar la primera pieza → producir | ingeniería y tiempo de cambio |
Registre demanda, tamaño de lote, ruta, preparación, tiempo de producción y rendimiento de cada familia. Una media ponderada solo por cantidades anuales puede ocultar un cuello de botella diario o estacional; conserve tanto la mezcla habitual como la de máxima demanda.
La referencia de fabricación de barras para cuadros eléctricos explica el proceso completo. La capacidad comienza antes del primer golpe de la máquina y termina cuando una pieza aceptada está disponible para la siguiente operación.
Mida el ciclo ideal completo
Defina un inicio y un final repetibles. Por ejemplo, el bruto identificado está listo en la posición de carga; el cronómetro se detiene cuando la pieza terminada se deposita de forma segura en la zona de salida. Enumere cualquier trabajo excluido deliberadamente.
Descomponga el ciclo en operaciones observables:
- recogida y orientación del material;
- selección del programa o trabajo;
- carga y posicionamiento respecto a las referencias;
- desplazamiento entre operaciones;
- punzonado, embutición o cizallado;
- transferencia al doblado, cuando corresponda;
- secuencia de dobleces y comprobación;
- descarga y controles habituales durante el proceso.
Cronometre varios ciclos representativos una vez estabilizada la preparación. No tome el ciclo más rápido observado como estándar de planificación. El ciclo ideal debe ser alcanzable y repetible con el método, el material y los requisitos de calidad definidos.
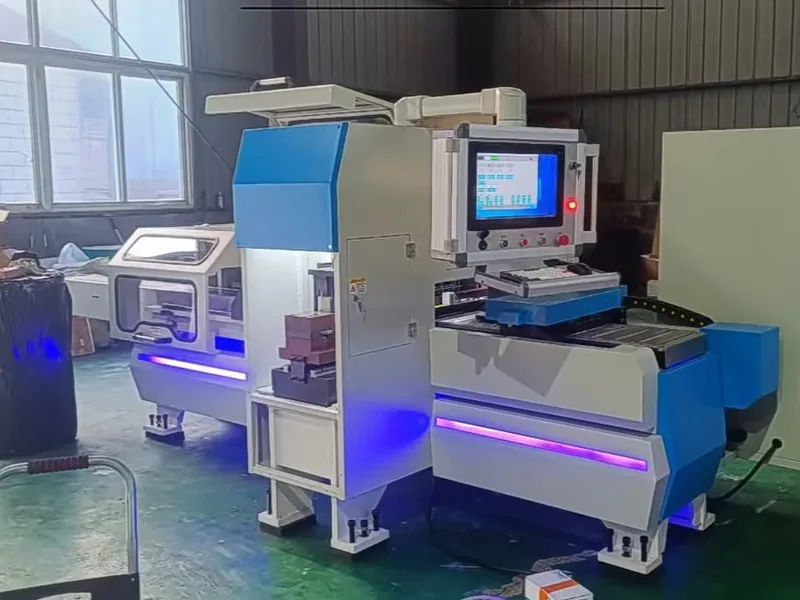
La frecuencia nominal exige una interpretación cuidadosa. La estación DHCNC-BP-60 de punzonado y cizallado indica una frecuencia máxima de 110–140 golpes por minuto, según las condiciones de trabajo. Eso no equivale a 110–140 barras terminadas por minuto. El programa, los recorridos, el número de operaciones, la manipulación y los criterios de aceptación determinan la producción acabada.
Convierta el tiempo de ciclo en piezas buenas por turno
Para cada familia de productos puede utilizarse esta expresión:
Producción buena = (tiempo de producción planificado ÷ tiempo de ciclo ideal) × disponibilidad × rendimiento × calidad
La disponibilidad refleja las paradas no previstas respecto al tiempo de funcionamiento programado. El rendimiento recoge la marcha por debajo del ritmo ideal y las microparadas. La calidad es la producción aceptada dividida por la producción total. Es la relación habitual de OEE, disponibilidad × rendimiento × calidad, descrita por OEE.com.
Considere una familia hipotética con:
- 450 minutos de producción planificados en un turno;
- 3,0 minutos de ciclo ideal por pieza terminada;
- 85% de disponibilidad;
- 90% de rendimiento;
- 98% de calidad.
La estimación es:
(450 ÷ 3,0) × 0,85 × 0,90 × 0,98 = 112,455, es decir, aproximadamente 112 piezas aceptadas por turno cuando se cuentan unidades completas.
Es un ejemplo, no un valor de referencia del sector. Una célula nueva sin datos de planta debe modelarse con un intervalo y actualizarse después con estudios de tiempos y registros de pérdidas.
Trate los cambios de referencia como consumo de capacidad planificado
El OEE no corrige un modelo que omite los cambios de referencia. Calcule el tiempo disponible después de descansos, reuniones, mantenimiento preventivo y preparaciones programadas. En producción mixta, utilice un periodo que abarque el número real de cambios de trabajo.
Suponga que el turno de 450 minutos incluye seis cambios de 12 minutos. Quedan 378 minutos de funcionamiento antes de aplicar los demás factores. Con el mismo ciclo de tres minutos y los mismos factores operativos, la producción baja a unas 94 piezas aceptadas. Reducir la preparación o secuenciar familias con útiles similares puede aportar más capacidad que aumentar la velocidad de golpe.
Mantenga visibles la programación y la aprobación de la primera pieza. Si se realizan fuera de línea, asigne la capacidad de ingeniería e inspección necesaria; no suponga que no consumen recursos.
Localice la restricción real entre varias estaciones
Si la ruta pasa por punzonado/cizallado y después por doblado, calcule la carga de cada recurso. La capacidad de la ruta está determinada por la menor capacidad efectiva, ajustada por colas y transferencias de material.
| Recurso | Minutos necesarios por turno | Minutos efectivos disponibles | Relación de carga |
|---|---|---|---|
| punzonado/cizallado | 360 | 390 | 92% |
| doblado | 420 | 360 | 117% |
| inspección | 110 | 180 | 61% |
En este ejemplo, comprar una punzonadora más rápida no resuelve el déficit. El doblado necesita un cambio de método, más tiempo, otra organización de lotes o un recurso adicional.
Una máquina multifunción como la DH303-8P para procesar barras puede reducir transferencias y facilitar la producción mixta. Una estación dedicada de punzonado y cizallado puede encajar cuando ese proceso necesita capacidad independiente. Ninguna disposición es superior por defecto: deciden la carga de la ruta y la simultaneidad requerida.
Prepare escenarios habituales, de máxima demanda y de interrupción
Una única previsión genera una confianza engañosa. Utilice al menos tres escenarios:
| Escenario | Supuestos de demanda y pérdidas | Utilidad para decidir |
|---|---|---|
| habitual | mezcla normal, cambios y paradas respaldados por datos | dotación de personal y programación ordinaria |
| máxima demanda | mezcla punta, reglas para horas extra o segundo turno | capacidad de mantener el servicio al cliente |
| interrupción | útil o máquina crítica no disponible y reposición más lenta | capacidad de contingencia y repuestos |
Analice la sensibilidad de los factores que pueden cambiar de forma realista: tamaño de lote, frecuencia de preparación, pérdidas de calidad, minutos planificados y mezcla de rutas. No mejore todos a la vez para hacer encajar una propuesta. Registre quién responde de cada supuesto y qué datos lo respaldan.
El valor de un mejor mantenimiento debe reflejarse en el modelo de pérdidas, no en una promesa comercial de disponibilidad. Un caso de NIST sobre mantenimiento productivo total muestra cómo un mantenimiento estructurado puede reducir paradas y capacidad perdida en una fábrica real. La investigación más amplia de NIST sobre costes de mantenimiento también sitúa el mantenimiento como una cuestión económica de fabricación.
Convierta el modelo en una prueba para el proveedor
Adjunte una hoja de cálculo de capacidad a la solicitud de oferta de la máquina CNC para barras. Pida a cada proveedor que entregue:
- ruta propuesta y configuración de la máquina;
- estimación del ciclo de piezas de referencia identificadas;
- operaciones incluidas y excluidas;
- número y cualificación de los operarios;
- supuestos sobre útiles y cambios de referencia;
- condiciones de material y calidad;
- necesidades de suministros y manipulación;
- método propuesto para confirmar el resultado durante el FAT.
Durante la aceptación, conserve las mediciones originales de tiempo y los recuentos de piezas aceptadas. Si el proveedor demuestra únicamente un ciclo en vacío o una operación aislada, esos datos no validan la capacidad de piezas terminadas.
Por último, mantenga separados capacidad y retorno económico. Este cálculo responde a cuánta producción aceptada puede entregar una configuración en las condiciones indicadas. Inversión, mano de obra, subcontratación, inventario y calendario de caja pertenecen al modelo de inversión. Respetar esa separación evita convertir una afirmación de velocidad en una promesa de ROI sin respaldo.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Cómo se calcula la capacidad de producción de una máquina para barras?
Calcule el ciclo ideal completo de cada familia de piezas, divida el tiempo de producción planificado por ese ciclo y aplique los factores de disponibilidad, rendimiento y calidad. Añada los cambios de referencia y las restricciones de recursos compartidos antes de combinar las familias.
¿Los golpes por minuto equivalen a barras terminadas por hora?
No. La frecuencia de golpe describe una acción de la máquina en unas condiciones definidas. Una barra terminada puede requerir varios orificios, posicionamientos, cizallado, doblado, carga, descarga, inspección y cambios de útil.
¿Qué valor de OEE debe utilizarse para una máquina nueva?
No suponga un promedio del sector. Construya un caso base con sus datos de paradas, pérdidas de velocidad y calidad; después analice escenarios de máxima demanda e interrupción. Durante la compra, exija que el proveedor indique las condiciones que sustentan cada factor propuesto.
¿Cuándo convienen máquinas separadas de punzonado y doblado frente a una máquina 3 en 1?
Las estaciones separadas pueden encajar en un flujo simultáneo, un volumen alto o una ruta dominada por un proceso. Una máquina 3 en 1 puede resultar adecuada para trabajos variados, menos transferencias y lotes flexibles. La elección depende de la mezcla de productos y del modelo del cuello de botella.