
Máquina 3 en 1 o equipos separados: coste por cuadro aceptado
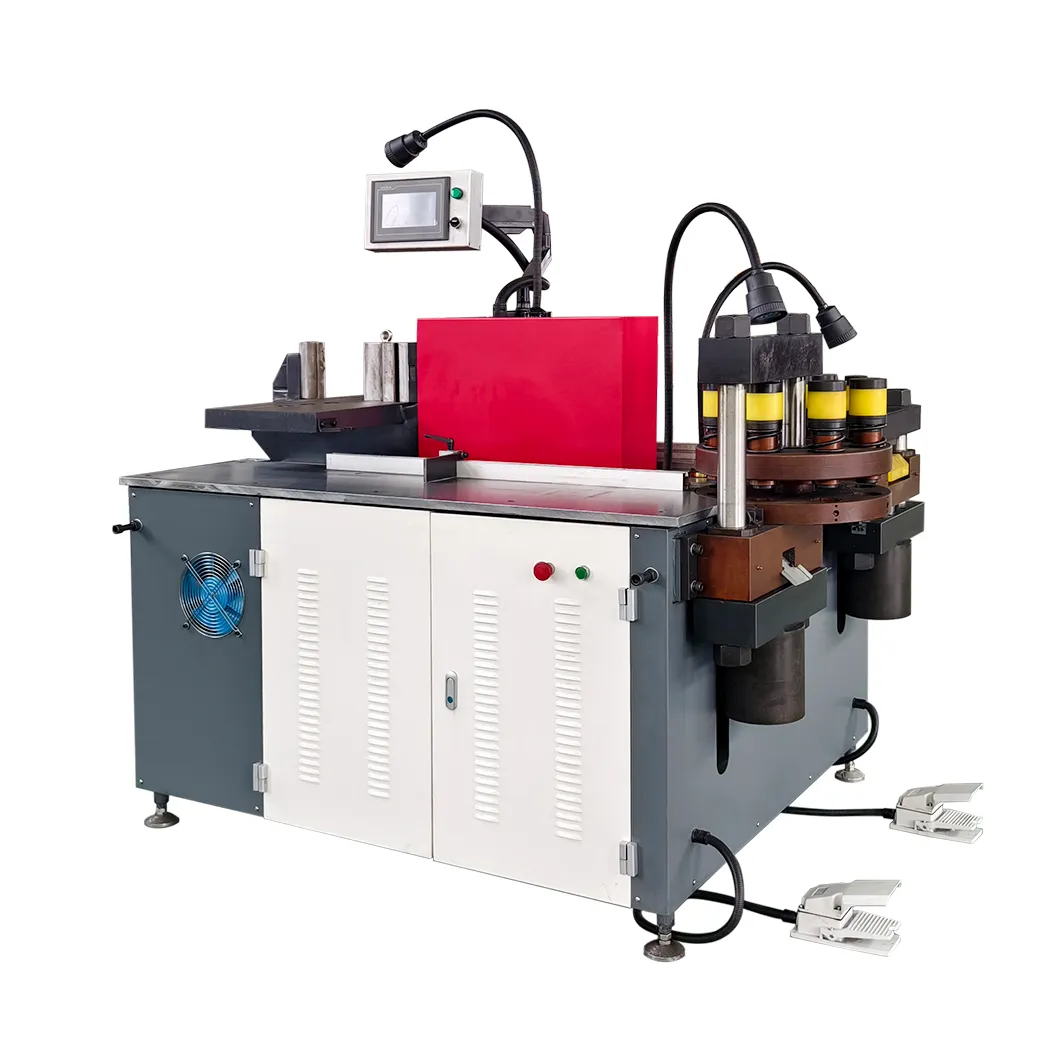
Una máquina para barras 3 en 1 y una línea con equipos independientes de punzonado, cizallado y doblado distribuyen el trabajo de forma distinta. La elección correcta no es la de menor precio de compra ni la de mayor velocidad declarada. Es la configuración que entrega cuadros aceptados al ritmo necesario con un coste y una carga de recuperación que la fábrica pueda sostener.
Construya la comparación a partir de las familias y sus rutas. Cuente el trabajo completo desde el plano liberado hasta la barra aceptada, incluyendo preparación, movimiento, inspección y excepciones. Un modelo limitado al tiempo de máquina favorecerá la propuesta más automatizada sin demostrar que el resto de la fábrica puede absorber su salida.
Compare la arquitectura antes que el precio
| Factor de decisión | Estación 3 en 1 | Máquinas separadas |
|---|---|---|
| Distribución del proceso | Punzonado, cizallado y doblado en una zona | Cada proceso tiene máquina y cola propias |
| Trabajo en paralelo | Depende del diseño de los puestos, la dotación y los recursos compartidos | Diferentes operaciones pueden funcionar a la vez si hay personal |
| Movimiento de material | Menos traslados entre máquinas | Exige traslado y almacenamiento intermedio controlados |
| Cambio de referencia | El trabajo mixto puede competir por útiles, operarios o atención | Cada puesto puede conservar utillaje específico del proceso |
| Espacio y servicios | Instalación compacta y menos conexiones | Más superficie, cimentación, potencia y puntos de servicio |
| Efecto de una avería | Una estación fuera de servicio puede afectar a varias operaciones | La avería detiene su proceso, pero otros puestos pueden continuar |
| Control de producción | Ruta física corta, a menudo gestionada localmente | Cada transferencia exige control sólido de orden, revisión y estado |
La guía de nivel de automatización analiza qué tareas siguen siendo manuales o programadas. Mantenga esa cuestión separada de la arquitectura: una 3 en 1 puede incorporar funciones programadas, y una línea de máquinas independientes puede depender mucho de carga y traslados manuales.
Calcule el coste por cuadro aceptado
Utilice el mismo periodo y la misma definición en ambas propuestas:
Coste por cuadro aceptado = coste mensual relevante total ÷ cuadros aceptados liberados
Forme el numerador con partidas auditables.
| Partida | Qué debe incluir | Evidencia necesaria |
|---|---|---|
| Propiedad | Arrendamiento o depreciación, financiación y accesorios necesarios | Oferta, condiciones financieras y criterio contable |
| Mano de obra directa | Programación, preparación, carga, proceso, traslado e inspección normal | Estudio de tiempos de la ruta por función |
| Pérdida de material | Retales no reutilizables, piezas de puesta a punto y rechazos | Conciliación de material por calidad y sección |
| Utillaje y mantenimiento | Matrices, cuchillas, lubricantes, servicio planificado y repuestos críticos | Registro de vida de útiles y plan de mantenimiento |
| Cambios y espera | Cambios de útil, aprobación de primera pieza, colas bloqueadas y falta de alimentación | Observaciones de lote con marcas de tiempo |
| Parada y recuperación | Diagnóstico, reinicio, piezas interrumpidas desechadas y asistencia externa | Historial de alarmas y mantenimiento o prueba presenciada |
| Instalación | Superficie ocupada, espacio de manipulación, energía, cimentación y extracción | Plano aprobado y relación de servicios |
No contabilice dos veces la misma pérdida. Las horas del operario durante un cambio, por ejemplo, pertenecen a la mano de obra directa; la capacidad perdida solo se valora aparte si provoca horas extra, retrasos o la compra de otro equipo.
Use producción aceptada en el denominador. Un ciclo más rápido que genera más trabajo en curso o rechazos de inspección no reduce el coste por cuadro liberado.
Haga visible la competencia por recursos en una 3 en 1
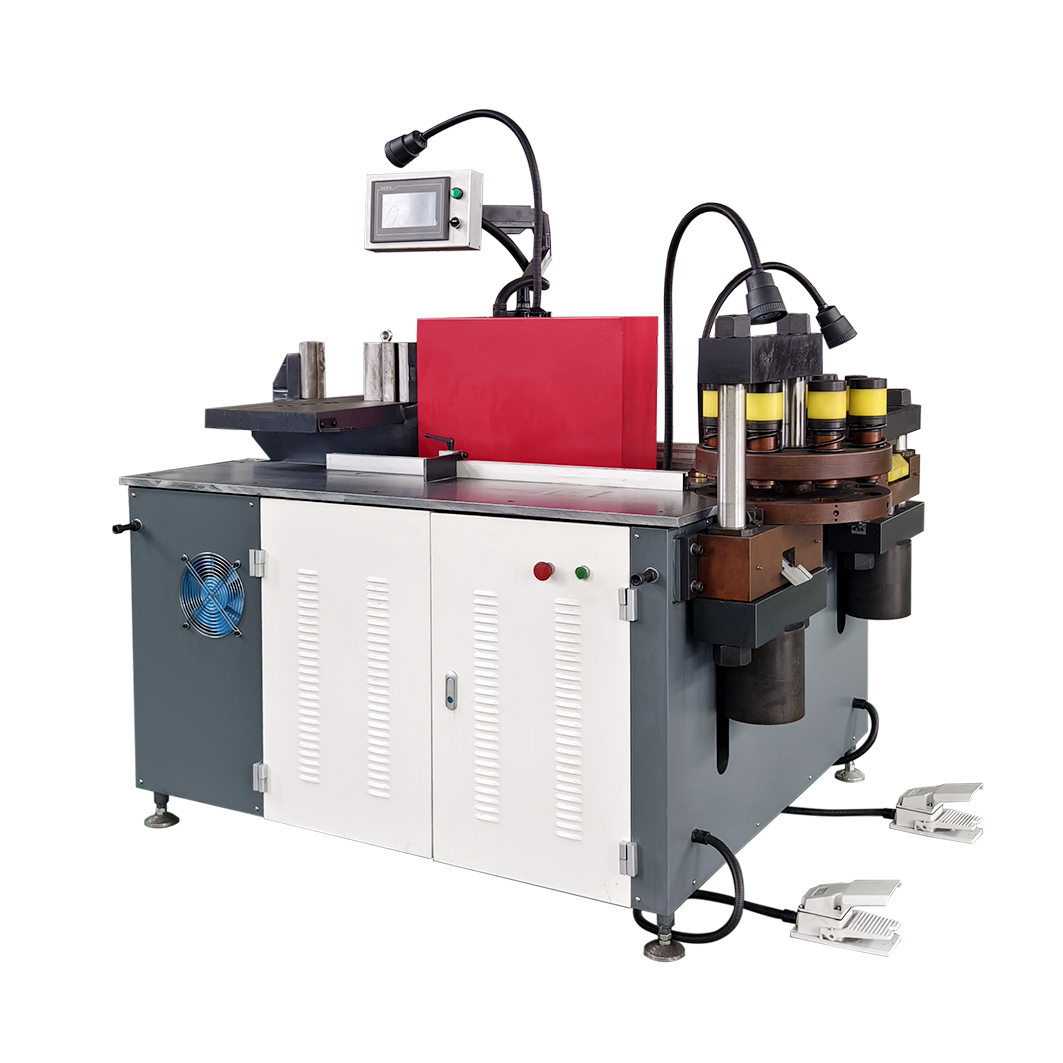
La DH303-8P tiene puestos independientes de punzonado, cizallado y doblado con tres circuitos hidráulicos. Así mantiene varias operaciones disponibles al mismo tiempo, pero no demuestra por sí sola tres flujos productivos.
Compruebe quién carga y descarga cada puesto, si las rutas de material interfieren, qué útiles y equipos de medida se comparten y si una sola persona aprueba todas las primeras piezas. Registre la cola además del ciclo motorizado. Una estación compacta aporta valor cuando su simplicidad física elimina más tiempo de traslado y coordinación del que crea la zona compartida.
Cuente las transferencias entre máquinas separadas
Una punzonadora-cizalla CNC combinada con una dobladora CNC permite que punzonado y doblado avancen en paralelo. También puede mantener utillaje especializado en cada puesto.
El ahorro no es automático. Toda transferencia necesita contenedor o soporte definido, identificación de pieza, revisión del plano y del programa, cantidad, estado de inspección y destino. Incluya recorrido y almacenamiento en la prueba. Si la dobladora espera piezas punzonadas o la inspección bloquea ambas máquinas, la capacidad nominal paralela no se convertirá en producción aceptada.
Utilice una ecuación incremental de equilibrio
Compare el coste fijo adicional de las máquinas separadas con su ahorro variable verificado:
Cuadros aceptados de equilibrio al mes = coste fijo mensual adicional ÷ ahorro variable por cuadro aceptado
Solo como ejemplo de cálculo, suponga que las máquinas separadas añaden 750 USD al mes en propiedad e instalación y que las pruebas presenciadas muestran un ahorro de 10 USD por cuadro aceptado en mano de obra, pérdida de material y paradas recuperables. El equilibrio aritmético es de 75 cuadros aceptados al mes.
Con 50 cuadros, el ahorro variable sería de 500 USD y no cubriría los 750 USD adicionales. Con 100 cuadros, sería de 1.000 USD y dejaría una ventaja mensual de 250 USD antes de impuestos y efectos financieros. Estas cifras no son un referente productivo: sustitúyalas por moneda, salarios, turnos, coste de capital, rendimiento del material y servicio de su planta.
La ecuación es solo un filtro económico. Confirme con un modelo de ruta y capacidad que ambas configuraciones pueden cubrir la demanda punta. El método de tiempo de ciclo y OEE explica cómo incluir cambios, disponibilidad, rendimiento, calidad y restricciones compartidas.
Pruebe lotes normales, punta y de excepción
Use el mismo conjunto controlado de planos y material para ambas propuestas. Incluya:
- una familia normal representativa del volumen habitual;
- una pieza punta con la mayor carga de ruta o la geometría más exigente;
- un lote de excepción con cambio de plano, útil inusual o ciclo interrumpido;
- al menos un cambio que afecte al punzonado y al doblado;
- aprobación de primera pieza y controles normales en proceso;
- una parada, diagnóstico y reinicio seguro presenciados.
Registre tiempos brutos, número de operarios, cantidad aceptada, rechazos, restos reutilizables y cada intervención manual. No convierta una marcha en vacío o una sola operación en producción de cuadros. Conserve las condiciones de prueba junto al resultado para distinguir una observación de un supuesto.
Incluya resiliencia y ampliación por etapas
Las máquinas separadas pueden aislar el fallo de un proceso, pero también añaden controles, repuestos, puntos de servicio y dependencias. Una estación 3 en 1 simplifica la base instalada, aunque una parada prolongada puede retirar varias operaciones a la vez. Valore el plan de recuperación, no solo el ciclo normal.
Una distribución escalonada puede ser la respuesta de menor riesgo. La fábrica puede conservar una 3 en 1 para trabajo mixto y añadir una máquina específica en el cuello de botella medido. La estación original puede pasar a prototipos, retrabajos o picos, siempre que esos usos figuren en el plan de carga y no se traten como capacidad gratuita.
Amplíe cuando la evidencia confirme las tres condiciones:
- la demanda supera repetidamente la capacidad efectiva de la ruta actual;
- el recurso añadido elimina la restricción medida en vez de desplazarla aguas abajo;
- el ahorro variable verificado y el valor de entrega cubren los costes fijos y de soporte añadidos en un escenario conservador.
Convierta la comparación en requisitos de aceptación
En la RFQ, indique piezas y rutas, tamaños de lote, material, operarios, útiles incluidos, puntos de inspección y límites de inicio y fin. Exija a cada proveedor que declare qué es automático, qué sigue siendo manual y qué queda excluido. Utilice la misma hoja de costes y las mismas evidencias de FAT para todas las opciones.
La mejor arquitectura es aquella cuya ruta completa sigue siendo económica en el caso normal, entrega el caso punta y se recupera del caso excepcional. Envíe planos representativos mediante la evaluación de máquina a medida para comparar configuraciones con piezas medibles y no con etiquetas comerciales.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Cuál es la diferencia principal entre una máquina 3 en 1 y máquinas separadas?
La máquina 3 en 1 reúne punzonado, cizallado y doblado en una zona compacta. Los equipos separados asignan cada proceso a un recurso independiente, lo que permite flujo paralelo, pero añade traslados, espacio y puntos de traspaso en el control de producción.
¿Las máquinas separadas siempre cuestan menos por cuadro?
No. Pueden reducir esperas y pérdidas de cambio cuando la demanda aprovecha su capacidad paralela. Con menor utilización, el coste adicional de propiedad, espacio y servicio puede superar el ahorro variable. Compare cuadros aceptados y toda la mano de obra de la ruta.
¿Cómo se calcula el volumen de equilibrio de las máquinas separadas?
Divida su coste fijo mensual adicional por el ahorro variable comprobado por cuadro aceptado. Después confirme que el sistema ofrece capacidad suficiente para ese volumen y pruebe los supuestos con lotes representativos.
¿Qué debe demostrar el proveedor durante el FAT?
Ejecute lotes normales, punta y de excepción por la ruta ofertada. Registre preparación, carga, operaciones, traslados, inspección, recuperación, piezas buenas, rechazos y tiempo del operario con las mismas definiciones del modelo de costes.