
Bara Temas Direnci: Bağlantı Tasarımı, Sıkma Torku, Kaplama ve Test Yöntemleri
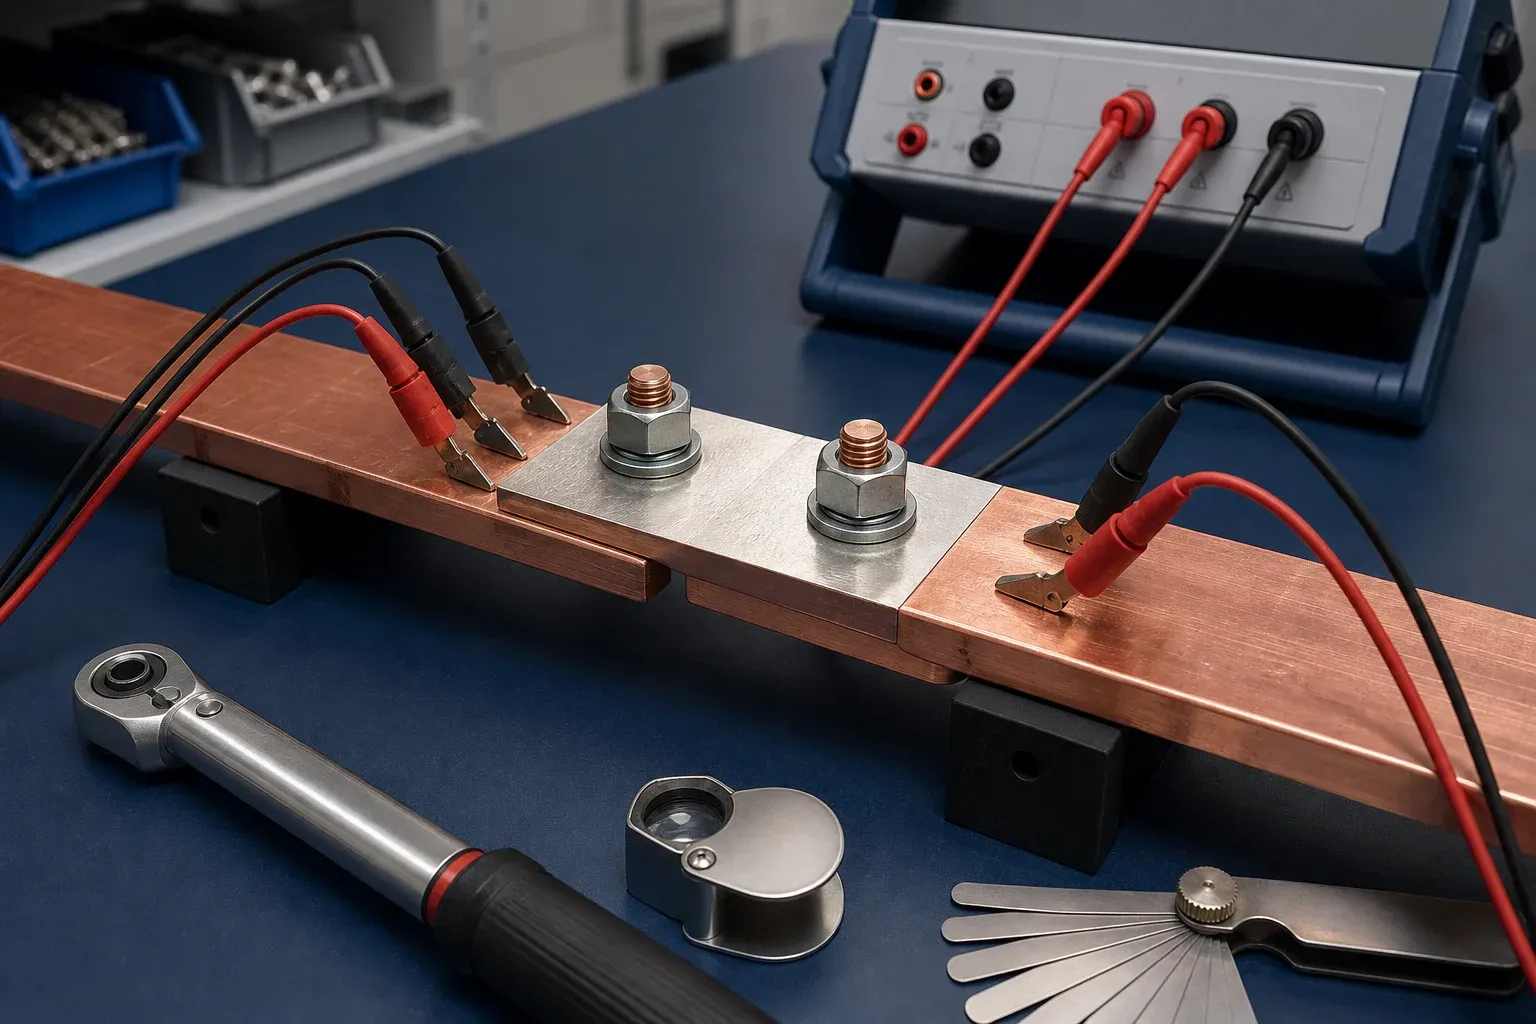
Cıvatalı bir bakır bağlantı, görünen bindirme yüzeyinin tamamından iletmez. Mikroskobik ölçekte akım, yüzey pürüzlerinin basınç altında buluştuğu sınırlı sayıda temas noktasından geçer. Filmler, oksitler, kirlenme, kaplama, düzlük ve sıkma kuvveti dağılımı kaç etkin yol bulunduğunu belirler.
Bu nedenle tek başına bir tork değeri bağlantı kalitesini kanıtlayamaz ve başka bir tasarımdan kopyalanan bir mikro-ohm sonucu geçerli bir kabul limiti değildir. Savunulabilir bir bağlantı kontrol planı geometriyi, yüzey sürecini, montajı, ölçümü ve sıcaklık performansını birbirine bağlar.
Bağlantı neden iletkenin kütlesinden daha yüksek direnç gösterir
Parlatılmış bir yüzey bile mikroskobik ölçekte pürüzlüdür. Gerçek iletken alan görünen bindirmeden daha küçüktür, dolayısıyla akım temas noktalarından geçerken daralır. Yüzey filmleri direnç ekleyebilir; daha yüksek kararlı temas basıncı ise iletken noktaların sayısını ve alanını artırabilir.
Bara kütlesinin direnci de bağlantıdan belirli bir uzaklıkta yapılan her ölçüme katkıda bulunur. Bu nedenle prob yerleşimi bildirilen değeri değiştirir. Testin yalnızca arayüzü mü, bindirme artı bitişik iletkeni mi yoksa daha büyük bir montaj bölümünü mü kapsadığını tanımlayın.
COMSOL’un cıvatalı bağlantılarda elektriksel temas direnci açıklaması, arayüzün birleşik elektriksel-mekanik doğasını örnekler. Bir model, temas basıncı ve malzeme varsayımlarına bağlı kalmaya devam eder.
Geometri ve basınç dağılımıyla başlayın
Bağlantı bindirmesi, iletken kalınlığı, cıvata sayısı ve aralığı, rondela veya sıkma donanımı, kenar mesafesi, delik boşluğu ve bara düzlüğü basınç dağılımını etkiler. Barlar sallanıyorsa, donanım dibe oturuyorsa veya yükün çoğunu tek bir bölge taşıyorsa cıvata eklemek sonucu otomatik olarak iyileştirmez.
Teknik resim şunları tanımlamalıdır:
- iletken malzemesi, kalınlığı ve temas ölçüleri;
- delik veya yarık boyutu ve konumu;
- gerekli yüzey durumu ve yüzey kalitesi;
- donanım spesifikasyonu ve izin verilen yeniden kullanım;
- montaj yönelimi ve erişim;
- sıkma sırası ve projeyle kontrol edilen tork veya gerilme yöntemi;
- tasarım için özel olarak nitelendirilmiş herhangi bir bağlantı macunu veya yağlayıcı;
- muayene ve test sınırı.
Sonlu elemanlar analizi veya basınca duyarlı geliştirme yöntemleri alışılmadık bağlantılarda yardımcı olabilir, ancak üretim ölçülebilir özellikler ve tekrarlanabilir bir prosedür gerektirir.
Yüzey hazırlığı ve kaplama arayüzü değiştirir
Çıplak bakır, kalay ve gümüş yüzeyler ısı, oksitlenme, depolama ve montaj altında aynı davranışı göstermez. Kaplı bir yüzeyi çıplak metal için tasarlanmış aşındırıcı bir yöntemle temizlemek kaplamaya zarar verebilir. Onaylanmamış bir bileşik uygulamak sürtünmeyi, temas davranışını veya yaşlanmayı değiştirebilir.
Nitelendirilmiş yüzey işlemini ve taşıma talimatlarını kullanın. Temas yüzeylerini imalattan sonra koruyun ve montajdan hemen önce kirlenme, derin çizik, kaplama kaybı veya yabancı madde açısından muayene edin. Bara yüzey işlem kılavuzu malzeme seçimi bağlamını sunar; nihai bağlantı direncini belirlemez.
Yayımlanmış deneyler ancak koşulları korunduğunda yararlıdır. Bara temas direnci üzerine bir IEEE araştırma kaydı mekanizmayı aydınlatabilir, ancak sayısal bir sonucu uygulamadan önce malzemeleri, geometrisi, yükleri ve ölçüm yöntemi doğrulanmalıdır.
Delik konumu, çapaklar ve büküm bozulması önemlidir
Kaçık delikler montajcıları barları yerine kaldıraçla oturtmaya veya cıvataları açılı zorlamaya iter. Ortaya çıkan ön yük, temas yüzeyinin bir kenarını kaldırabilir. Bağlantıya çok yakın bir büküm de terminal düzlemini bozabilir; bir çapak ise oturmayı engelleyebilir veya kaplamaya zarar verebilir.
Bitmiş şekillendirilmiş parçada terminal düzlüğünü ve delik ilişkilerini muayene edin. Kontrollü bir delme ve kesme süreci tekrarlanabilirliği destekler, ancak bağlantı sonucu yine de sonraki bükme, yüzey işlemi, montaj ve teste bağlıdır.
Tork bir girdidir, direnç ölçümü değildir
Tork, cıvata gerilmesini dolaylı olarak oluşturur. Bu ilişki diş ve baş altı sürtünmesinden, donanım durumundan, yağlamadan, kaplamadan, alet hassasiyetinden, sıkma hızından ve bağlantı gevşemesinden etkilenir. Bu nedenle nominal olarak aynı iki tork uygulaması farklı sıkma kuvvetleri oluşturabilir.
Tasarım otoritesinin belirlediği donanımı ve prosedürü kullanın. Tork aletini gerektiği gibi kalibre edin veya doğrulayın, sıkma sırasını izleyin ve sonucu kaydedin. Bağlantı elemanlarını değiştirmek, yağlayıcı eklemek, rondelaları değiştirmek veya servis sonrası yeniden sıkmak, atölye alışkanlığı yerine onaylı bir prosedürü izlemelidir.
Direnç yüksek diye torku artırmayın. Önce ölçüm kurulumunu doğrulayın, ardından geometriyi, yüzey durumunu, donanımı ve montajı muayene edin. Aşırı tork yeni bir kusur yaratabilir.
Dört telli mikro-ohm ölçümü planlayın
Dört telli veya Kelvin yönteminde bir prob çifti test akımını sağlar, bir diğeri gerilimi algılar. Bu işlevlerin ayrılması test probu ve kıskaç direncinin etkisini azaltır.
Kullanılabilir bir prosedür şunları tanımlar:
- cihazın kimliği, doğrulaması ve uygun ölçüm aralığı;
- bağlantının durumu ve sıcaklığı;
- test akımı ve stabilizasyon süresi;
- gerilim algılama noktalarının dışındaki akım probu konumları;
- ölçülen sınırı tanımlayan gerilim probu konumları;
- probların yüzey temas yöntemi;
- uygulanabilir olduğunda tekrar, ters polarite veya tutarlılık kontrolleri;
- hesaplama, sıcaklık gösterimi ve raporlama birimleri;
- kabul kaynağı ve anormal sonuç için eylem.
Eşdeğer bağlantıları eşdeğer prob konumlarıyla ölçün. Algılama noktaları kayarsa veya bir sonuç daha fazla kütle iletkeni içerirse karşılaştırma değerini yitirir.
Kabul kriterini tasarımdan ve test planından belirleyin
«Bir bara bağlantısı kaç mikro-ohm olmalıdır?» sorusunun sağlam evrensel bir yanıtı yoktur. Daha büyük bir bağlantı, farklı malzeme, daha uzun ölçüm aralığı veya farklı test akımı farklı bir sonuç üretir.
Kabul; onaylı bir tasarım hesabına, nitelendirilmiş referans bağlantıya, tip veya tasarım doğrulamasına, belirtilen sıcaklık performansına ve istatistiksel olarak kontrol edilen üretim temel çizgisine dayanabilir. Değerin mutlak bir limit mi, bir referansla karşılaştırma mı yoksa bir eğilim tetikleyicisi mi olduğunu belirtin.
| Karar girdisi | Neden gereklidir |
|---|---|
| Bağlantı resmi ve malzemeler | fiziksel arayüzü tanımlar |
| Test sınırı ve yöntemi | sonuçları karşılaştırılabilir kılar |
| Referans veya doğrulama temeli | direnci kanıtlanmış performansa bağlar |
| Sıcaklık koşulu | direnç sıcaklıkla değişir |
| Cihaz yeteneği | güvenilir çözünürlük ve belirsizlik sağlar |
| Bertaraf kuralı | gelişigüzel yeniden sıkmayı veya onaysız onarımı önler |
IEC şalt bağlamında, bir mikro-ohm kontrolünü sıcaklık artışı veya kısa devre doğrulamasının yerine koymak yerine projenin montaj doğrulama çerçevesini kullanın.
Enerjili kurulu ekipmanda kızılötesi muayene, kapatma öncesi bir bağlantıyı ön taramadan geçirebilir; ancak çıplak bakırın emisyon gücü ve işletme yükü görünen sonucu bozabilir. 2026 bara termografi iş akışı, karşılaştırılabilir koşulların nasıl kaydedileceğini ve termal desenin varsayımsal bir teşhis yerine nasıl bir incelemeye dönüştürüleceğini gösterir.
Yüksek direnci sistematik olarak teşhis edin
| Bulgu | Sırada ne kontrol edilmeli | Neyden kaçınılmalı |
|---|---|---|
| Tek tutarsız okuma | prob teması, prob konumu, cihaz aralığı | testi doğrulamadan bağlantıyı onarmak |
| Bir bağlantıda tekrarlanan yüksek sonuç | düzlük, kirlenme, donanım, tork kaydı | körlemesine tork eklemek |
| Bir partide yüksek sonuçlar | yüzey partisi, malzeme, montaj aletleri, süreç değişikliği | her parçayı izole kusur saymak |
| Direnç çevrimlerden sonra yükseliyor | gevşeme, termal hareket, kaplama, basınç dağılımı | ilk sonucu ömür boyu kanıt saymak |
| Kabul edilebilir direnç ama sıcak bağlantı | akım dağılımı, soğutma, sensör konumu, komşu kaynaklar | elektrik testinin sistem termal davranışını kapsadığını varsaymak |
Bağlantı direnci daha geniş şalt panosu bara üretim sürecinin bir parçasıdır. Arayüzü tasarlayın, terminali hassas biçimde üretin, kontrollü bir prosedürle monte edin ve açık bir sınıra göre test edin.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bir bara bağlantısı için kabul edilebilir temas direnci nedir?
Her bara bağlantısı için geçerli evrensel bir mikro-ohm değeri yoktur. Kabul; bağlantı tasarımı, malzeme, kaplama, geometri, donanım, sıcaklık artışı ve doğrulama temeli, test yöntemi ile üzerinde anlaşılmış bir referans veya proje spesifikasyonundan türetilmelidir.
Bara temas direnci nasıl ölçülür?
Test akımını gerilim algılama uçlarından ayırmak için yaygın olarak dört telli Kelvin yöntemi kullanılır. Prosedür; akımı, prob konumlarını, sıcaklığı, yüzey durumunu, cihaz doğrulamasını, oturma süresini, polariteyi veya tekrarlı okumaları ve sonuca dahil edilen tam sınırı tanımlamalıdır.
Daha yüksek cıvata torku bağlantı direncini her zaman düşürür mü?
Hayır. Tork, sıkma kuvveti oluşturmanın dolaylı bir yoludur ve sürtünme, donanım, yağlama, sıra ve alet durumundan etkilenir. Aşırı tork, sağlıklı bir basınç dağılımı oluşturmadan dişlere, donanıma veya iletkene zarar verebilir.
Kalay ve gümüş kaplama cıvatalı bara bağlantısını nasıl etkiler?
Kaplama, temas yüzeyinin kimyasını ve davranışını değiştirir; ancak etkisi komple bağlantıya, kaplama kalınlığı ve durumuna, montaj sürecine, sıcaklığa ve ortama bağlıdır. Nitelendirilmiş bir yüzey işlemi kullanın ve hazırlık uygulamalarını incelemeden karıştırmayın.
Kaçık delikler bara bağlantı direncini artırabilir mi?
Barları düzlem dışına zorlayarak, kullanılabilir bindirmeyi azaltarak veya dengesiz basınç oluşturarak katkıda bulunabilirler. Delik hizası tek değişken değildir; bu nedenle yüksek bir sonuç geometri, yüzeyler, donanım, montaj ve ölçüm düzeni genelinde teşhis edilmelidir.