
CNC bara makinesi FAT ve SAT: alıcı için kabul protokolü
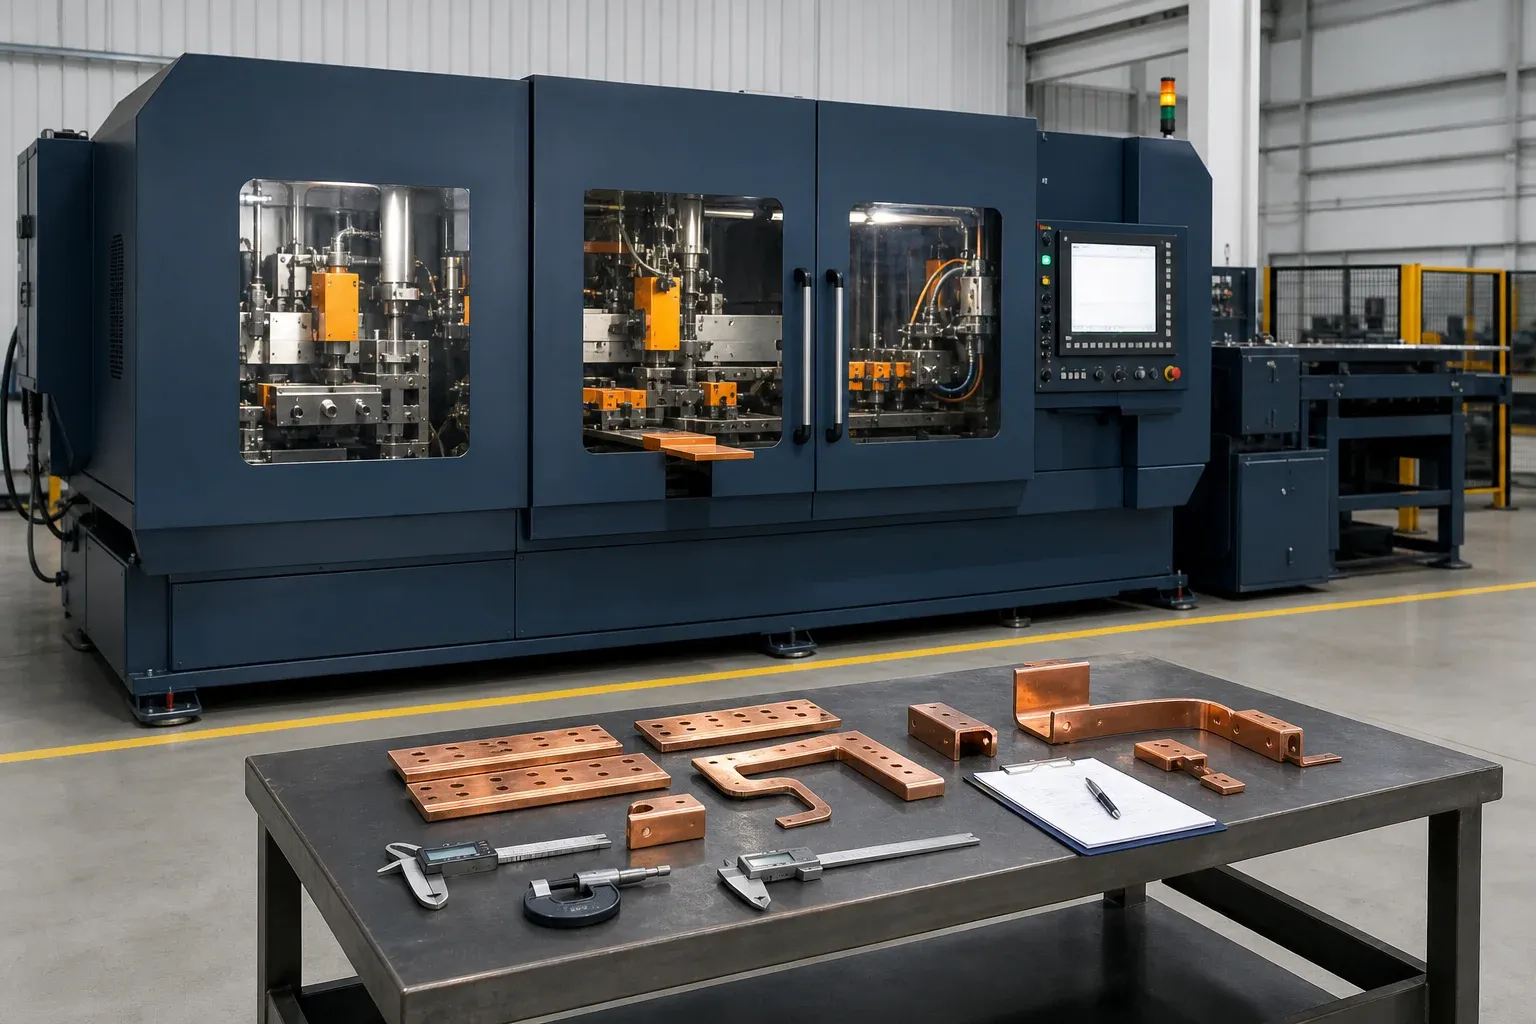
Bir makine kabul testi tek bir ticari soruya yanıt vermelidir: tedarikçi satın alma sözleşmesinde tanımlanan konfigürasyonu ve kabiliyeti teslim etti mi? Özenle hazırlanmış bir gösteri, boş çevrim ve seçilmiş tek bir numune bu soruyu yanıtlamaz.
CNC bara makinesi FAT süreci; alıcının onayladığı bakır, temsilî çizimler, mutabık kalınmış ölçüm yöntemleri ve geçme/kalma kuralları gerektirir. SAT daha sonra nakliye, kurulum, altyapı, yerel güvenlik entegrasyonu, programlar ve eğitimin, kabul edilen kabiliyeti alıcı tesisinde koruduğunu doğrular.
Kabul planını siparişi kesinleştirmeden önce yazın
Protokol siparişten önce pazarlık gücüne sahiptir; makine paketlendikten sonra bu güç büyük ölçüde kaybolur. FAT/SAT planını teknik şartnameye veya sözleşmeye ekleyin. Şunları tanımlayın:
- makine modeli, opsiyonlar, takımlar, yazılım ve altyapı gereksinimleri;
- geçerli çizimler ve tedarikçinin resmî şartnameleri;
- alıcı ve tedarikçi sorumlulukları;
- test malzemeleri, parça dosyaları ve gerekli miktarlar;
- özellikler, ölçüm yöntemleri ve kabul kaynakları;
- kullanılıyorsa numune sayıları ve istatistiksel karar kuralları;
- yetkin kişilerce yapılacak güvenlik kontrolleri;
- üretkenlik koşulları ve kapsam dışı unsurlar;
- belgeler, ham veriler, fotoğraflar ve yedekler;
- sapma, yeniden test, açık madde ve sevkiyat onayı süreci;
- izin veriliyorsa uzaktan kanıt dâhil tanıklık düzeni.
Bu makaleyi sayısal kabul sınırlarının kaynağı olarak kullanmayın. Sınırlar; satın alma siparişi, onaylı şartname, test parçası çizimleri, risk değerlendirmesi ve geçerli standartlardan gelmelidir.
Bu sınırları referanslar, tekrarlar, ölçüm cihazları, ham sonuçlar ve düzeltmeler içeren özellik bazlı bir matrise dönüştürmek için CNC bara makinesi hassasiyet ve tekrarlanabilirlik test rehberini kullanın.
Üretim zarfını temsil eden parçaları seçin
Numune seçmeden önce parça ailesi matrisi oluşturun. İnce ve kalın malzeme, dar ve geniş baralar, küçük ve büyük delikler, kanallar, tekrarlı desenler, düz kesimler, sözleşmede önemliyse kısa artıklar, düz ve kenar bükümleri, ofsetler, U bükümler ve en zor delik-büküm ilişkisini kapsayın.
Her makine her işlemi yapmaz. Delme-kesme hücresi sözleşmede bulunmayan bir bükümden dolayı reddedilmemelidir. Şartnamede ofset veya kenar bükümü varsa bir bükme makinesi tek ve kolay bir 90 derece numuneyle kabul edilmemelidir.
Alıcının belirttiği iletken alaşımı ve kondisyonunu kullanın. İkame malzeme delme kuvvetini, çapak oluşumunu, büküm davranışını ve geri esnemeyi değiştirebilir. Her numuneyi, ham ölçüm malzeme, çizim, program, takım ve çalışma sırasına kadar izlenebilecek şekilde işaretleyin.
Bakırı işlemeden önce konfigürasyonu ve belgeleri doğrulayın
Etiket bilgilerini ve teslim edilen konfigürasyonu siparişle karşılaştırın. Makine kimliği ve seri numarası, eksenler, koruyucular, kontroller, motor ve güç düzeni, hidrolik veya pnömatik sistemler, opsiyonlar, standart ve özel takımlar, yazılım lisansları, diller ve aksesuarları inceleyin.
Ocak 2027 geçiş dönemine giren AB siparişlerinde geçerli uygunluk temelini AB Makine Tüzüğü tedarik kontrol listesiyle ayrıca kararlaştırın. FAT’ın geçilmesi uygunluk değerlendirmesinin yerini almaz ve yasal piyasaya arz tarihini belirlemez.
Çalıştırma öncesi belge kontrolü şunları içermelidir:
- onaylı genel yerleşim ve temel bilgileri;
- geçerli elektrik, hidrolik ve pnömatik belgeleri;
- kullanım ve bakım kılavuzları;
- tedarikçinin sorumluluğundaki risk ve güvenlik bilgileri;
- takım listesi, çizimler, kurulum talimatları ve sınırlar;
- ölçüm ekipmanı kimliği ve kalibrasyon durumu;
- PLC, HMI ve CNC yazılımı ile parametrelerinin yedekleme yöntemi;
- yedek parça ve sarf malzemesi listesi;
- imzalı test matrisi ve boş sonuç formları.
FAT sırasında altyapı koşullarını kaydedin. Sözleşmedekinden farklı güç veya basınçta test edilen makine, kurulumdan sonra aynı sonucu vermeyebilir.
Her işlemi ölçülebilir çıktılarla test edin
Delme ve özellik konumu
Yuvarlak delikleri, kanalları, tekrarlı desenleri ve siparişteki özel özellikleri test edin. Tanımlı referanslardan boyut ve konum, hatve, kenar mesafesi, yön, çapak ve deformasyonu ölçün. İlk parça hassasiyetini, çevrimler veya takım değişimleri sonrasındaki tekrarlı üretimden ayırın.
DHCNC-BP-60 delme ve kesme istasyonu için resmî teklif konfigürasyonunu ve alıcının test çizimini kullanın. Ürün sayfasındaki her kabiliyetin veya aksesuarın satın alınan pakete dâhil olduğunu varsaymayın.
Kesme ve kenar kalitesi
Uzunluğu, gerektiğinde dikliği, kenar durumunu, deformasyonu ve sözleşmedeki artık veya sıkma davranışını ölçün. Belirlenen malzeme aralığını kullanın. Sonucun normal bir program sırasından mı yoksa elle optimize edilmiş gösteriden mi elde edildiğini kaydedin.
Bükme ve geri esneme telafisi
Gerekli malzeme üzerinde açı, büküm konumu, ofset, kollar arası ilişki, uç düzlem ve tekrarlanabilirliği test edin. Değişim kabul kapsamındaysa program çağırma ve yeni kurulumu da ekleyin. Bir DHAC-BB-H bükme istasyonu veya DH303-8P çok fonksiyonlu makine yalnızca onaylı siparişteki işlemler, takımlar ve aralıklara göre test edilmelidir.
Yalnızca tekil vuruşları değil, temsilî bir süreci çalıştırın
Tekil kontrollerden sonra üretime benzer bir parça veya küçük aile çalıştırın. Program yükleme, malzeme yönü, bağlama, takım seçimi, işlem sırası, parça değişimi, normal alarmlar, kılavuzun izin verdiği kurtarma ve son kontrolü kapsayın.
Üretkenlik sözleşmeye bağlıysa sürenin yükleme, program seçimi, takım değişimi, çapak alma, ölçüm ve operatör müdahalesini içerip içermediğini tanımlayın. Operatör becerisi, parti büyüklüğü, malzeme ve kalite kriterini belirtin. Kısa bir boş çevrim hızı, bitmiş parça çıktısı değildir.
Makinenin onaylı tasarımına göre beklenen giriş hatalarını reddettiğini veya güvenle yönettiğini de doğrulayın. Bir işlevi “kanıtlamak” için tehlikeli arıza yaratmayın veya güvenlik tertibatını devre dışı bırakmayın.
Koruyucuları ve enerji kontrolünü güvenle doğrulayın
Güvenlik doğrulaması, makineye özgü risk değerlendirmesi ve hedef ülke gereklilikleri kapsamında yetkin kişilerce planlanıp uygulanmalıdır. ISO 12100, makinelerde risk değerlendirmesi ve risk azaltma için bir çerçeve sunar. IEC 60204-1:2016 ve Değişiklik 1:2021, bu yayının tarihi itibarıyla makinelerin elektrik donanımı için güncel bir IEC referansıdır; proje için geçerlilik durumunu doğrulayın.
ABD işyerlerinde OSHA makine koruma kaynakları ve tehlikeli enerjinin kontrolüne ilişkin 29 CFR 1910.147 ilgili başlangıç noktalarıdır. Bunlar makineye ve tesise özgü uygunluk incelemesinin yerini almaz.
Kabul ekibi onaylı bir prosedüre göre acil durdurmaları, koruyucuları, kilitleri, yeniden başlama davranışını, alarmları, izolasyon bilgilerini ve depolanmış hidrolik veya pnömatik enerjiyi doğrulayabilir. Kilidi devre dışı bırakmayın, tehlikeli bölgeye uzanmayın veya enerji izolasyon testini doğaçlama yapmayın.
FAT’ı kanıt ve açık madde süreciyle kapatın
Her sonuç; gereksinimi, numuneyi, yöntemi, cihazı, ham ölçümü, durumu, tanığı ve kanıt dosyasını belirtmelidir. Kabul edilen parçalarda kullanılan programları ve parametreleri koruyun.
| FAT sonucu | Gerekli işlem |
|---|---|
| Geçti | sonucu imzalayın ve kanıtı saklayın |
| Kaldı, sevkiyat öncesi düzeltilebilir | düzeltmeyi belgeleyin ve tanıklı ya da mutabık kalınan yeniden testi yapın |
| Açık belge veya küçük madde | sorumlu ve tarih atayın, sevkiyat onayını engelleyip engellemediğini belirleyin |
| Teknik sapma | yazılı mühendislik ve ticari onay alın |
| Güvenlik açısından kritik hata | düzeltilip yeniden test başarıyla tamamlanana kadar sevkiyatı engelleyin |
Sevkiyat onayı kapatılmış rapora ve kalan onaylı açık maddelere atıf yapmalıdır. Ham ölçümler olmadan sözlü vaatler ve fotoğraflar bir maddeyi kapatmaz.
Kurulum ve teslimi SAT ile doğrulayın
SAT, tüm FAT’ın körü körüne tekrarı değildir. Nakliye hasarı, makine kimliği, belirtilen ankraj ve tesviye, altyapı, yerel koruyucular ve erişim, emiş veya atık yönetimi, yazılım geri yükleme, ağ ayarları ve önceki ya da sonraki ekipmanla entegrasyonu doğrulayın.
Saklanan bir referans programını kontrollü malzemede çalıştırın ve sonucu, yalnızca mutabık kalınan yöntem ve koşullarla FAT ile karşılaştırın. Ardından operatör ve bakım eğitimi, enerji izolasyon bilgileri, yedekler, yedek parça ve takım envanteri ile son açık madde listesini tamamlayın.
Satış sonrası destek rehberi teslim sonrası hizmeti ele alır. SAT, alıcının bu işletme dönemini başlatmak için gereken belgelere, becerilere ve varlıklara sahip olduğunu kanıtlamalıdır.
Kontrol listesini konfigürasyona göre uygulayın
| Test alanı | Genel | Delme/kesme hücresi | Çok fonksiyonlu makine | Bükme istasyonu |
|---|---|---|---|---|
| Teslim edilen konfigürasyon ve belgeler | Evet | Evet | Evet | Evet |
| Altyapı, alarmlar, kontroller ve yedekler | Evet | Evet | Evet | Evet |
| Koruyucular ve onaylı güvenlik kontrolleri | Evet | Evet | Evet | Evet |
| Delik/kanal geometrisi ve tekrarlanabilirliği | Uygunsa | Birincil | Dâhilse gerekli | Hayır |
| Kesim uzunluğu ve kenar durumu | Uygunsa | Birincil | Dâhilse gerekli | Hayır |
| Düz/kenar/ofset büküm geometrisi | Uygunsa | Hayır | Satın alınan işlevlere göre | Birincil |
| Program çağırma ve değişim | Evet | Evet | Evet | Evet |
| Temsilî üretim sırası | Evet | Delme/kesme ailesi | Karma işlem ailesi | Büküm ailesi |
| Eğitim, yedekler, takımlar ve son yedekleme | Evet | Evet | Evet | Evet |
Konfigürasyonu belirlemek için ekipman merkezini kullanın; ardından temsilî malzeme ve çizimleri teknik değerlendirme talebiyle gönderin. Başarılı kabul, makine açıldığında değil, iki taraf neyin ölçüleceğinde anlaştığında başlar.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bara makinesinde FAT ile SAT arasındaki fark nedir?
FAT, sevkiyattan önce tedarikçi tesisinde sözleşmedeki makine konfigürasyonunu ve performansını doğrular. SAT ise alıcı tesisinde nakliye durumu, kurulum, altyapı bağlantıları, yerel güvenlik entegrasyonu, geri yüklenen programlar, referans parça performansı, eğitim ve teslimi teyit eder.
FAT sırasında hangi bakır numuneler kullanılmalıdır?
Gerekli kalınlıkları, genişlikleri, delikleri, kanalları, kesimleri, büküm türleri ile sıralarını, yüzeyleri ve zor referans ilişkilerini kapsayan alıcı onaylı malzeme ve temsilî parça aileleri kullanın. Yalnızca tedarikçinin gösteri numunesini değil, üretime benzer gerçek bir parçayı da ekleyin.
Tekrarlanabilirlik testi için kaç parça gerekir?
Evrensel bir numune sayısı yoktur. Sayıyı satın alma öncesinde özellik, tolerans, beklenen değişkenlik, çevrim süresi, risk ve istatistiksel karar kuralına göre belirleyin. Protokol, kurulum hassasiyeti ile tekrarlı çevrim performansını ayırmalıdır.
Makine bir FAT maddesini geçemezse ne olur?
Gereksinimi, sonucu, kanıtı, kök nedeni veya geçici önlemi, sorumluyu, düzeltme tarihini ve yeniden test yöntemini kaydedin. Sorunun sevkiyatı engelleyip engellemediğini, sevkten önce kapatılıp kapatılamayacağını ya da açıkça onaylanmış teknik ve ticari sapma gerektirip gerektirmediğini sınıflandırın.
SAT sonrasında hangi belgeler teslim edilmelidir?
Onaylı şartnameleri, kılavuzları, elektrik ve hidrolik bilgilerini, yazılım ve parametre yedeklerini, takım ve yedek parça listelerini, kalibrasyon ve test kayıtlarını, FAT/SAT sonuçlarını, güvenlik ve bakım bilgilerini, eğitim kayıtlarını ve son açık maddeler listesini teslim alın.