
Barada delik-büküm mesafesi: Üretimden önce deformasyonu önleyin
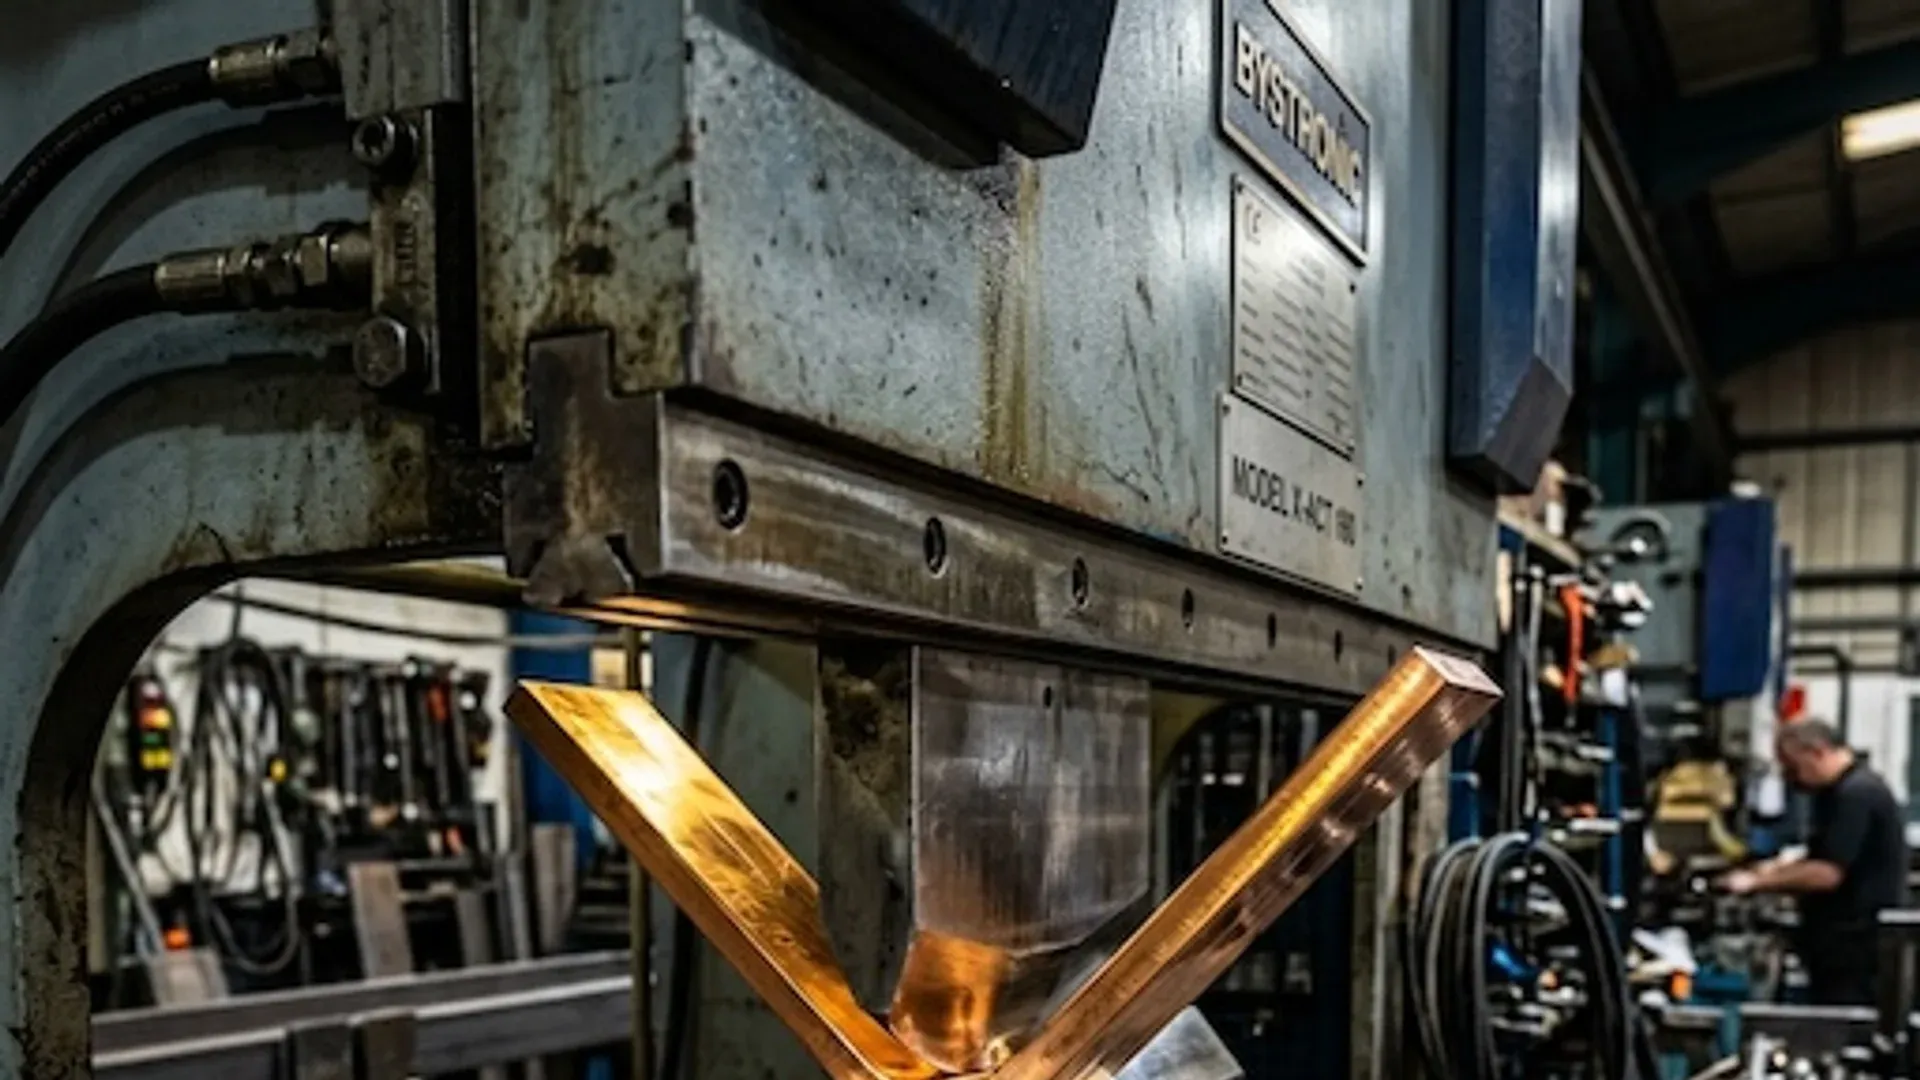
Açınım üzerinde doğru konumlanan bir delik, bükümden sonra oval, kaymış veya eğik bir özelliğe dönüşebilir. Çevresindeki bakır da rondela, pabuç veya kaplamalı kontak yüzeyinin ihtiyaç duyduğu düzlüğü kaybedebilir. Bu nedenle barada delik-büküm mesafesi yalnızca bir çizim boşluğu değil; birbiriyle etkileşebilen iki üretim süreci arasındaki sınırdır.
Yaygın yaklaşım, kalınlığın bir katını tasarım kuralına kopyalamaktır. Bu ancak kural malzemeyi, temperi, iç yarıçapı, bükme yöntemini, özellik geometrisini ve ölçüm tanımını belirtiyorsa anlamlıdır. Bu koşullar olmadan oran kesin görünür ama gerçek risk çözülmeden kalır.
Tek bir minimum mesafe her barayı kapsayamaz
8 mm kalınlığında iki bakır barayı düşünün. Biri kontrollü dikey bükümde büyük bir iç yarıçap kullanır ve kontak yüzeyinden iyice uzakta yuvarlak bir geçiş deliğine sahiptir. Diğeri yarı sert malzemede uzun bir yarık deliğin yanında daha dar bir ofset büküm kullanır. Aynı kalınlık, aynı deformasyon anlamına gelmez.
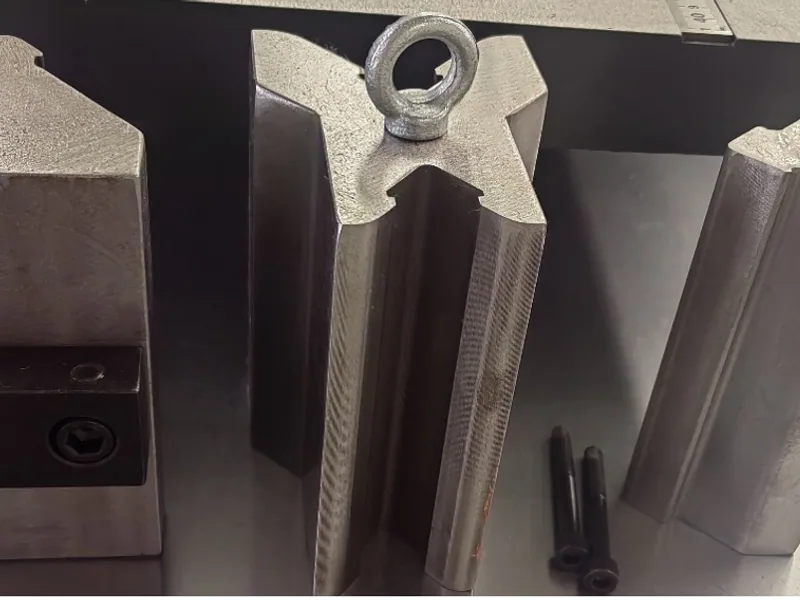
Sonuç şunlara göre değişebilir:
- alaşım, temper, hadde yönü ve parti farklılığı;
- ölçülen kalınlık ve kenar durumu;
- iç yarıçap, büküm açısı, açık yükseklik ve sıra;
- zımba, V kalıbı, sıvama (wipe), döner veya diğer şekillendirme yöntemi;
- bağlama konumu, takım genişliği ve parça desteği;
- yuvarlak delik, yarık, çentik veya sık aralıklı desen;
- kabul edilebilir çap, konum, düzlük ve yüzey hasarı.
Genel sac tedarikçileri kendi özellik kurallarını yayımlar. Örneğin Protolabs, hizmet yeteneklerine ve malzeme aralıklarına bağlı sac tasarım kılavuzlarını sunar. Böyle bir tablo, üretilebilirlik sınırlarının sürece özgü olduğunun kanıtıdır — her kalın bakır bara için bir standart değildir.
Deformasyon bölgesini gerçek süreçten yola çıkarak belirleyin
Geometriyi tanımlayarak başlayın. Düz modeldeki teorik büküm çizgisi, şekillendirme sonrası iç teğetle aynı referans değildir. «Bükümden 20 mm» delik merkezinden çizgiye, delik kenarından çizgiye veya kenardan teğete anlamına gelebilir. Bu yorumlar farklı kalan bağlantı bölgeleri üretir.
Çizimde ve DFM raporunda şunları gösterin:
- teorik büküm çizgisi veya modellenen teğet referansları;
- iç yarıçap ve büküm yönü;
- takıma temas eden malzeme yüzü;
- delik kenarı ve merkez referansları;
- takım veya bağlama sakınma bölgesi;
- tedarikçi onaylı deformasyon sınırı.
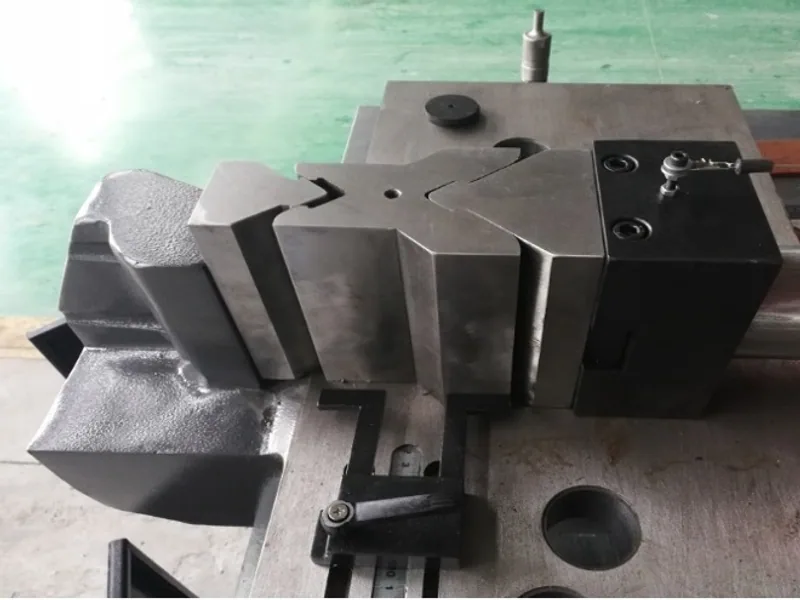
Malzemenin nerede destekleneceğini, sıkıştırılacağını, gerdirileceğini veya sürükleneceğini tahmin etmek için gerçek takım geometrisini kullanın. Ardından temsili bir numune ile doğrulayın. Sektör kılavuzu Copper for Busbars bakır bara şekillendirme konusunda yararlı bir arka plan sunar; ancak üretim takımının ve belirtilen malzeme kondisyonunun yine kendi doğrulamasına ihtiyacı vardır.
Büküm payı ve doğrulanmış açınım kılavuzu geliştirilmiş uzunluğu ele alır. Delik-büküm DFM’i farklı bir iştir: bitmiş bir özelliği ve işlevsel komşuluğunu şekillendirme operasyonundan korur.
Elektriksel ve montaj işlevlerini koruyun
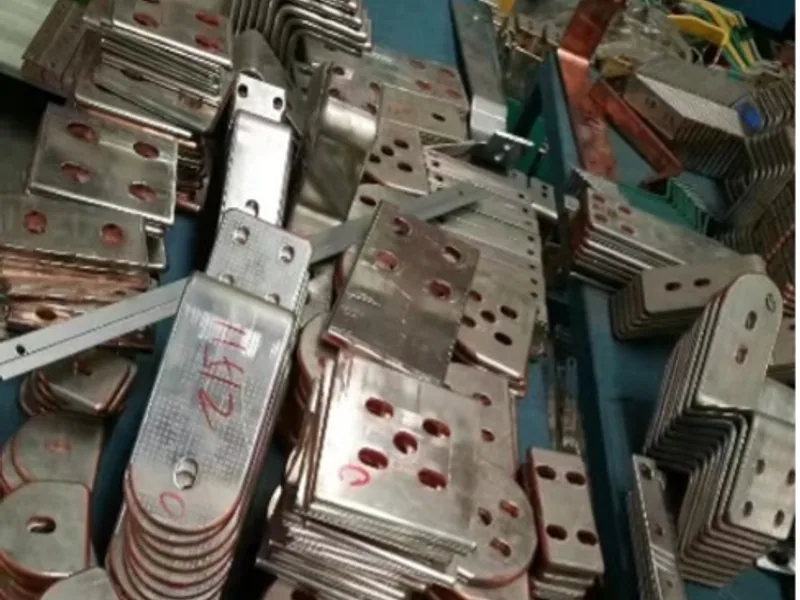
Çap ve gerçek konum yalnızca iki kabul karakteristiğidir. Bir bağlantı deliği normalde daha büyük bir işlevsel alana aittir. Arayüzün tamamını inceleyin:
| İşlev | Bükümün bozabileceği | Tanımlanması gereken |
|---|---|---|
| cıvatalı kontak | kontak yüzeyi düzlüğü, kaplama, rondela oturması | yüzey sınırı, düzlük, yüzey kalitesi ve korunan bölge |
| yapısal bağlantı bölgesi | delik ile kenar arasında yırtılma veya aşırı incelme | tasarım yüklerine göre minimum bitmiş bağlantı genişliği |
| bağlantı elemanı montajı | lokma, anahtar, rondela veya somun girişimi | şekillendirilmiş durumda montaj takımı zarfı |
| yalıtım koordinasyonu | iletkenin başka bir potansiyele doğru hareketi | bitmiş açıklıklar, kaçak yolu ve yalıtım sınırı |
| datum şeması | deliğin terminal düzlemine göre kayması | işlevsel datumlar ve şekillendirilmiş parça ölçüm yöntemi |
| yüzey durumu | yüksek alanlı bir kenar yakınında takım izleri veya çatlaklar | izin verilen izler, kenar kırma ve muayene yöntemi |
Nominal olarak kabul edilebilir bir deliğin eğik bir kontak yüzeyini gizlemesine izin vermeyin. Bara çizim toleransları kılavuzu, delik desenlerinin ve terminal düzlemlerinin her ölçüyü kesilmiş kenardan kontrol etmek yerine işlevsel datumlara nasıl bağlanacağını açıklar.
Önce zımbalama sonra bükme ile önce bükme sonra işleme arasında bilinçli seçim yapın
Düz işlenmemiş parçayı önce zımbalama genellikle hızlıdır ve otomasyona kolaydır. Parça sabit bir düzlemde durur, nesting basittir ve delikler kesim uzunluğuyla aynı datum sistemini paylaşabilir. Tüm kritik özellikler onaylı deformasyon ve bağlama bölgelerinin dışında kaldığında iyi çalışır.
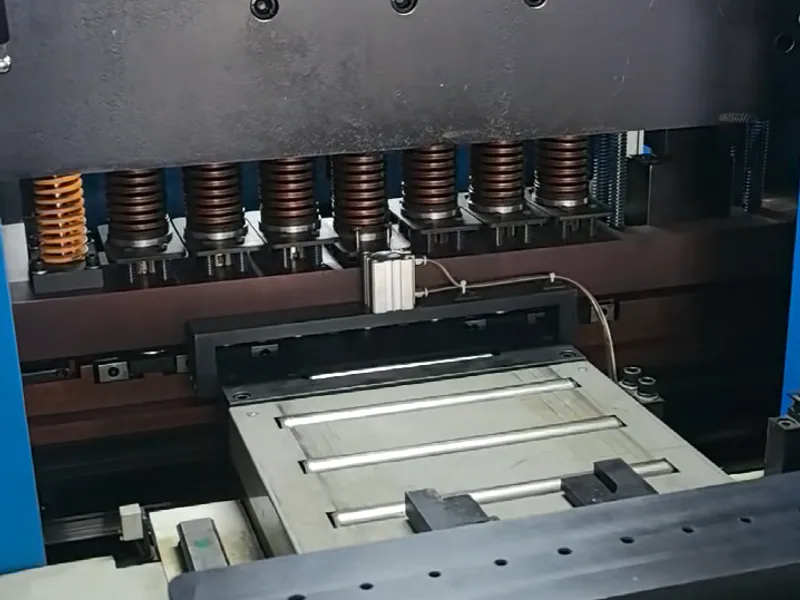
Önce büküp son deliği sonra işlemek kritik bir özelliği deformasyondan koruyabilir, ancak yeni işler getirir. Şekillendirilmiş parça kullanışlı bir datumdan konumlandırılmalıdır. Takım erişimi ve talaş kontrolü zorlaşır. Çapaklar kontak yüzeyini yuvarlamadan alınmalı ve operasyon yalıtılmış veya kaplanmış parçayı kirletmemelidir. Verim düşer, ölçüm maliyeti artar.
Üçüncü bir seçenek, özelliği bükümden önce kaba işleyip sonra bitirmektir. Bu, ikincil işleme yükünü azaltabilir ancak yeterli et kalınlığı ve kontrollü bir konumlandırma yöntemi gerektirir. Hangi sıra seçilirse seçilsin, son özelliği hangi operasyonun oluşturduğunu ve hangi çizim revizyonunun onu kontrol ettiğini belirleyin.
Bara çapak alma kılavuzu, kritik bir delik şekillendirme sonrası tamamlandığında planın parçası olmalıdır. İkincil işleme konum sorununu çözdü diye çapak kontrolü isteğe bağlı hale gelmez.
Evrensel kuralın yerine tedarikçi yetenek zarfı koyun
Amaçlanan üretim uç değerleri etrafında küçük bir kalifikasyon matrisi oluşturun. Belirtilen bakır sınıflarını ve temperleri, minimum ve maksimum kalınlığı, önerilen takımları ve yarıçapları, temsili delik ve yarık şekillerini ve gerçek operasyon sırasını kullanın. Önerilen sınıra yakın özelliklerin yanı sıra daha güvenli bir kontrol konumu da ekleyin.
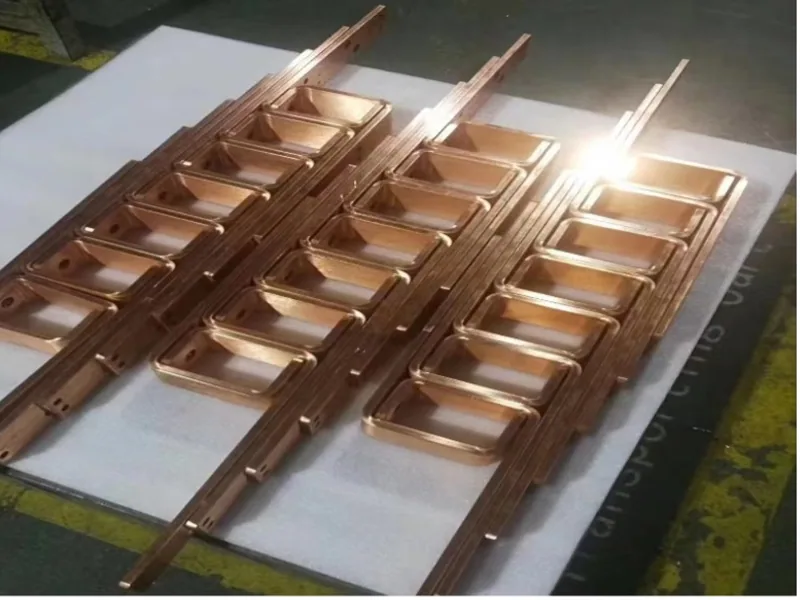
Bükümden önce ve sonra ölçün:
- delik boyutu, yuvarlaklık veya yarık profili;
- bitmiş datumlara göre konum;
- kontak yüzeyi düzlüğü ve takım izleri;
- bağlantı bölgesi genişliği ve görünür kenar gerilmesi;
- kararlaştırılan görsel veya gelişmiş muayenede çatlaklar;
- büküm açısı ve terminal düzlemi konumu.
Her kurulum değişkenini ve numuneyi kaydedin. Sonuç evrensel bir bakır kuralı değil; belirtilen malzeme-takım kombinasyonu için bir yetenek zarfıdır. Olağan üretim varyasyonu arıza sınırında oturmasın diye tasarım payı ekleyin.
Farklı bir makine, takım yarıçapı, temper veya sıra devreye girerse değişikliğin bu kalifikasyonun içinde kalıp kalmadığına karar verin. DHAC-BB-H sayfası özel bir büküm uygulamasını tanımlar; ancak hiçbir ürün sayfası çizim, malzeme ve takım kanıtı olmadan bilinmeyen bir müşterinin delik düzenini doğrulayamaz.
Sonucu çizime ve muayene planına işleyin
Doğrulandıktan sonra süreç anlaşmasını kalıcı belgelere dönüştürün. Model veya çizim malzemeyi ve temperi, kalınlığı, büküm yarıçapını ve yönünü, kritik işaret ve kontak bölgelerini, işlevsel datumları ve bitmiş özellik gereksinimlerini belirtmelidir. Delik-büküm ölçüsü için tereddütsüz bir tanım kullanın.
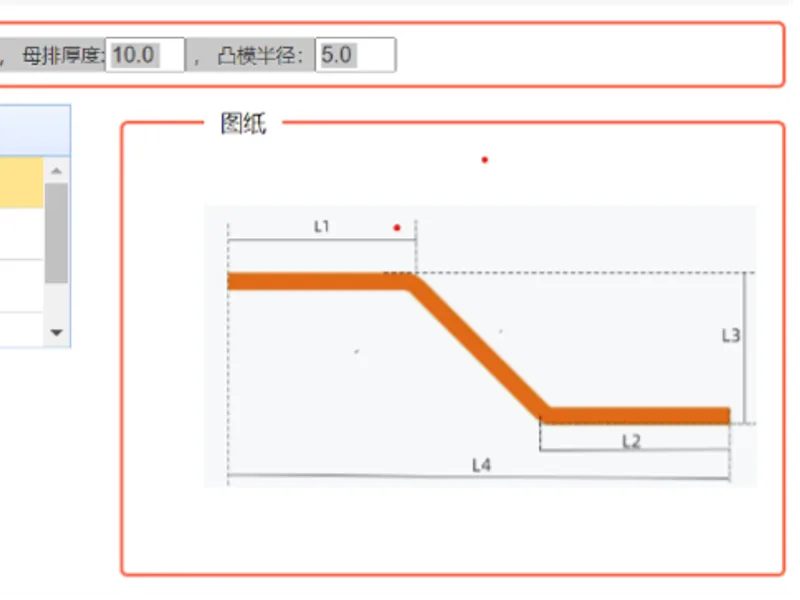
Üretim izlencesi operasyon sırasını, makine ve takım kimliğini, program revizyonunu, malzeme partisi kontrolünü ve varsa ilk numune kontrolünü belirtmelidir. Muayene planı deliğin şekillendirmeden önce mi, sonra mı yoksa her ikisinde mi ölçüldüğünü — ve parçayı hangi sonucun kabul ettiğini söylemelidir.
Kritik bir DFM istisnasını e-postaya gömmekten kaçının. Tedarikçi daha yakın bir özelliği yalnızca özel takım, büküm yönü veya büküm sonrası operasyonla kabul ediyorsa, bu koşulu kontrollü teklife ve süreç dokümantasyonuna yazın.
Sıkışık bir yerleşimi makineye ulaşmadan çözün
Bir özellik onaylı bölgeyi kestiğinde çözüm her zaman daha dar makine toleransı istemek değildir. Seçenekler arasında deliği taşımak, bükümü kaydırmak veya ters çevirmek, iç yarıçapı büyütmek, yarık yönünü değiştirmek, tasarlanmış bir rahatlatma eklemek, iletken zarfını genişletmek, bağlantı elemanı düzenini değiştirmek veya büküm sonrası bir bitirme operasyonunu onaylamak yer alır.
Her değişikliğin elektriksel sonuçlarını inceleyin. Bir deliği taşımak kontak alanını veya yalıtım açıklığını azaltabilir. Rahatlatma eklemek akım yoğunluğunu veya kısa devre mekanik dayanımını değiştirebilir. Yarıçapı büyütmek zarfı ve düz uzunluğu değiştirir. Tasarımcı, montaj mühendisi ve imalatçı bu döngüleri birlikte kapatmalıdır.
En iyi delik-büküm kuralı bu nedenle tek bir sayı değildir. İşlevsel arayüze bağlı, açıkça ölçülmüş bir mesafe; belgelenmiş bir üretim rotası ve bitmiş baranın — yalnızca düz CAD dosyasının değil — gereksinimi karşıladığını gösteren bir yetenek testidir.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bakır baralar için tek bir evrensel minimum delik-büküm mesafesi var mı?
Hayır. Güvenli mesafe, mesafenin nasıl tanımlandığına, malzeme kalınlığına ve temperine, iç yarıçapa, büküm açısına ve yönüne, delik şekline ve boyutuna, takımlamaya ve bağlamaya, operasyon sırasına ve izin verilen delik ile kontak yüzeyi deformasyonuna bağlıdır.
Barada delik-büküm mesafesi nereden ölçülmelidir?
Çizim referansları belirtmelidir. Kullanışlı tanımlar arasında delik kenarı veya merkezinden teorik büküm çizgisine, teğet noktasına ya da tedarikçi onaylı deformasyon bölgesinin sınırına ölçüm yer alır. Bu referanslar olmadan verilen sayı belirsizdir.
Bara büküldüğünde bir delik neden oval hale gelebilir?
Büküm yakınındaki malzeme çekme ve basma şekil değiştirmesine uğrar ve takım veya bağlama tarafından sürüklenebilir. Bir delik ya da yarık bu deformasyon bölgesini keserse çapı, şekli, konumu, düzlüğü ve çevresindeki kontak yüzeyi değişebilir.
Bir bara hangi durumda son deliği işlenmeden önce bükülmelidir?
Kritik bir delik deformasyon bölgesinin dışında tutulamıyorsa ve güvenilir bir büküm sonrası datum ile tekrarlanabilir bir işleme bağlaması varsa, önce bükme süreci uygun olabilir. Seçim ayrıca erişim, çapak alma, kontak yüzeyi koruması, muayene, maliyet ve verimliliği de hesaba katmalıdır.