
Distanza foro-piegatura nella sbarra: prevenire la distorsione prima della produzione
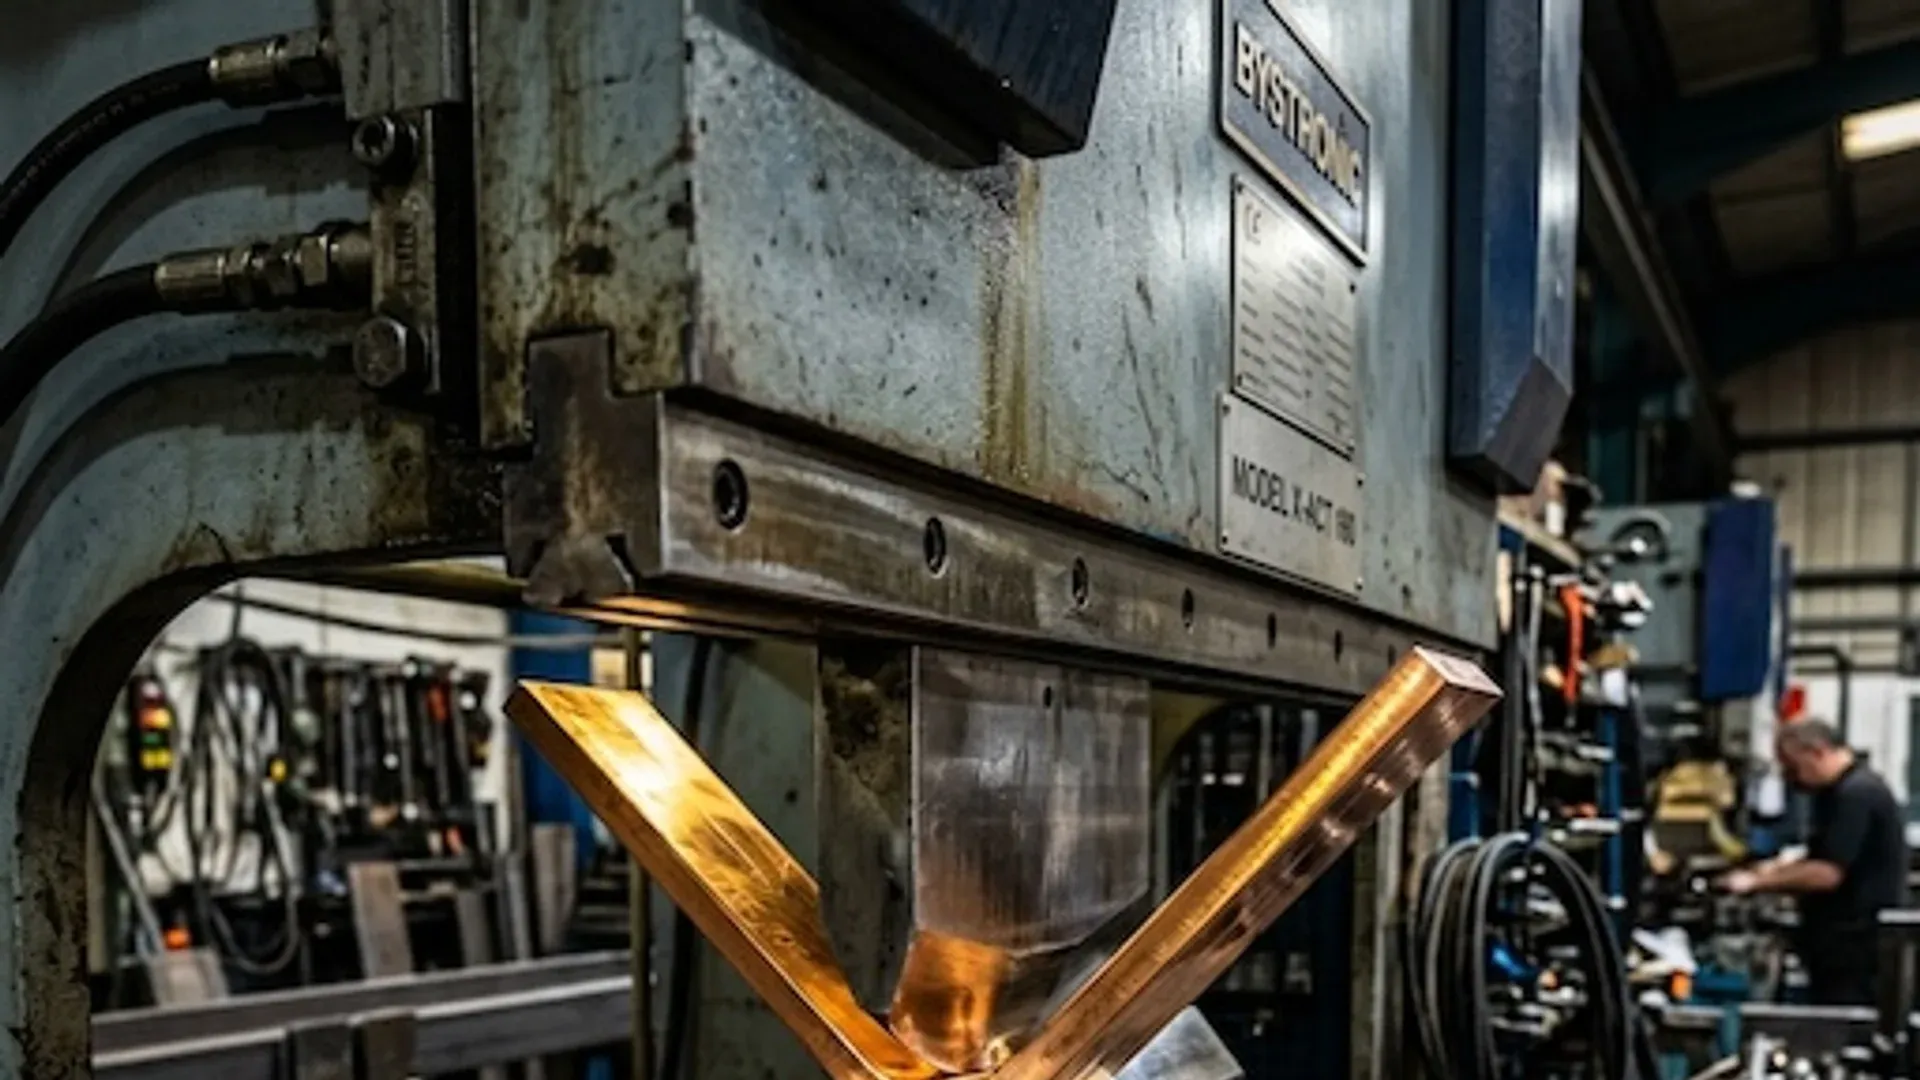
Un foro posizionato correttamente nello sviluppo piano può diventare una forma ovale, spostata o inclinata dopo la piegatura. Anche il rame circostante può perdere la planarità richiesta da una rondella, da un capocorda o da una piazzola di contatto placcata. Per questo la distanza foro-piegatura in una sbarra non è una semplice tolleranza di disegno: è il confine tra due processi di fabbricazione che possono interagire.
La risposta comune è copiare un multiplo dello spessore in una regola di progetto. È utile solo se la regola dichiara materiale, tempra, raggio interno, metodo di piegatura, geometria della caratteristica e definizione di misura. Senza queste condizioni, il rapporto sembra preciso mentre il rischio reale resta irrisolto.
Una sola distanza minima non copre tutte le sbarre
Si considerino due barre di rame da 8 mm. Una utilizza un ampio raggio interno in una piegatura verticale controllata e ha un foro di passaggio rotondo ben distante dalla piazzola di contatto. L’altra utilizza una piegatura a gomito più stretta accanto a una lunga asola in materiale semiduro. Lo stesso spessore non garantisce la stessa deformazione.
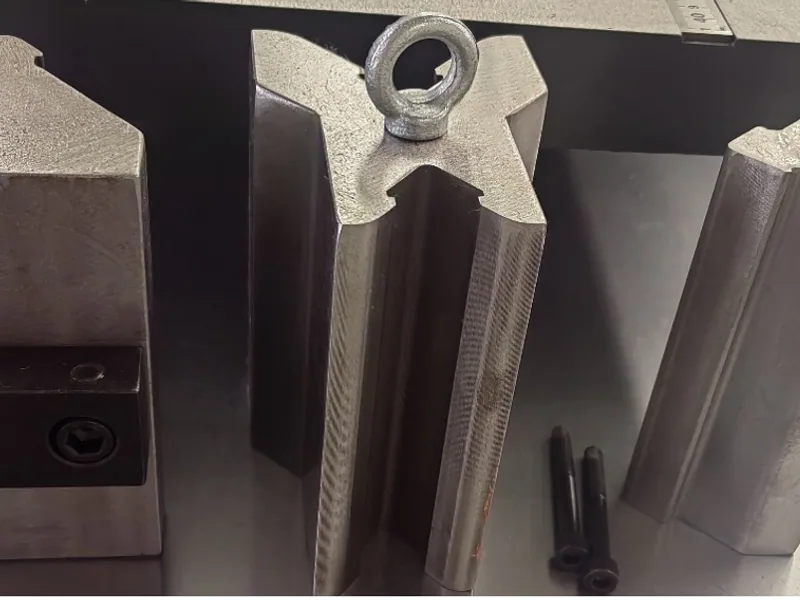
Il risultato può variare con:
- lega, tempra, direzione dei grani e variazione di lotto;
- spessore misurato e condizione del bordo;
- raggio interno, angolo di piegatura, altezza aperta e sequenza;
- punzone, stampo a V, wipe, rotativo o altro metodo di formatura;
- posizione del fissaggio, larghezza dell’utensile e supporto del pezzo;
- foro rotondo, asola, intaglio o motivo a passo stretto;
- diametro, posizione, planarità e danno superficiale accettabili.
I fornitori generici di lamiera pubblicano proprie regole sulle caratteristiche. Protolabs, ad esempio, presenta linee guida di progettazione per la lamiera legate alle proprie capacità di servizio e gamme di materiali. Una tabella simile è la prova che i limiti di producibilità dipendono dal processo, non rappresentano uno standard per ogni spessa sbarra di rame.
Individuare la zona di deformazione dal processo reale
Iniziare definendo la geometria. La linea di piegatura teorica di un modello piano non è il medesimo riferimento della tangente interna dopo la formatura. «20 mm dalla piegatura» può significare dal centro del foro alla linea, dal bordo del foro alla linea, o dal bordo alla tangente. Queste interpretazioni producono diversi lembi residui.
Sul disegno e nel report DFM indicare:
- i riferimenti della linea di piegatura teorica o della tangente modellata;
- raggio interno e direzione della piegatura;
- il lato del materiale che contatta l’utensile;
- i riferimenti di bordo e centro del foro;
- la zona di rispetto dell’utensile o del fissaggio;
- il confine di deformazione qualificato dal fornitore.
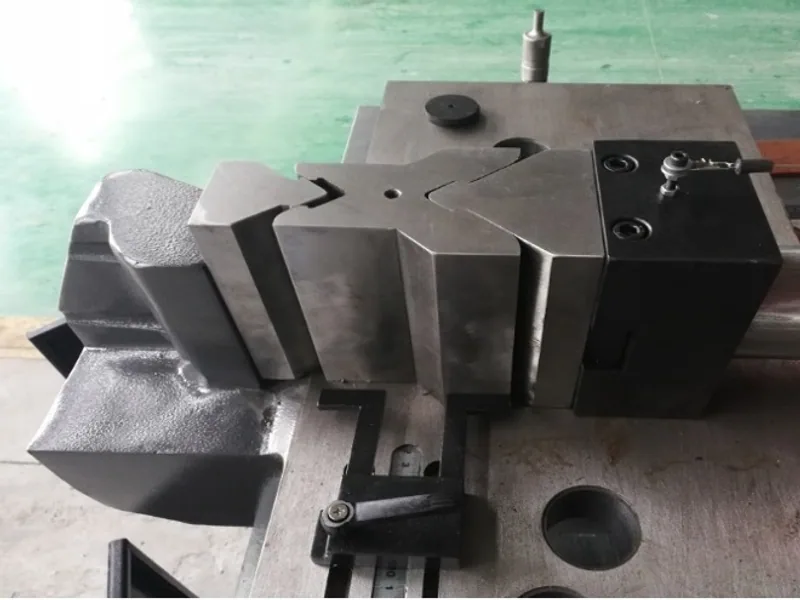
Usare la geometria reale dell’utensile per stimare dove il materiale sarà supportato, compresso, stirato o trascinato. Confermare poi con un provino rappresentativo. La guida di settore Copper for Busbars offre un utile contesto sulla formatura delle sbarre di rame, ma l’utensile di produzione e la condizione del materiale specificata richiedono comunque una propria validazione.
La guida al margine di piegatura e allo sviluppo piano verificato tratta la lunghezza sviluppata. Il DFM foro-piegatura è un compito diverso: protegge una caratteristica finita e il suo intorno funzionale dall’operazione di formatura.
Proteggere le funzioni elettriche e di assemblaggio
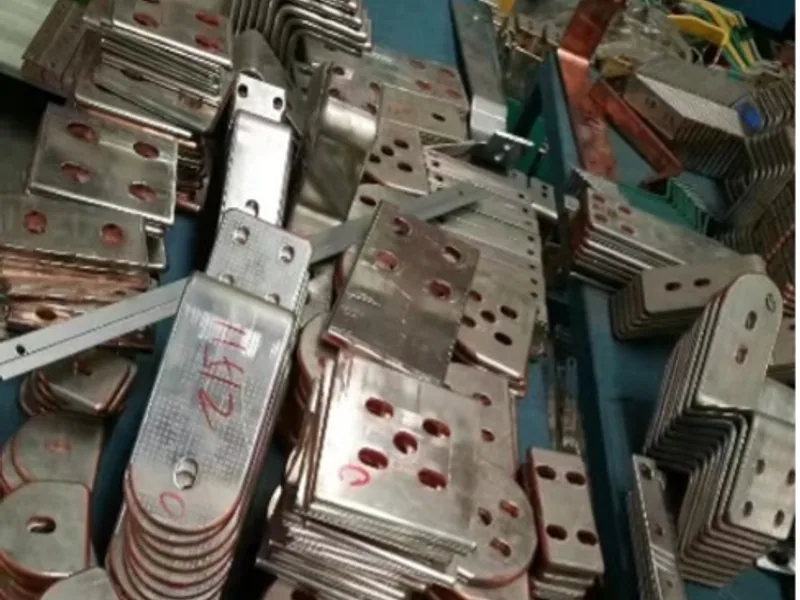
Diametro e posizione reale sono solo due caratteristiche di accettazione. Un foro di connessione appartiene normalmente a un’area funzionale più ampia. Esaminare l’interfaccia completa:
| Funzione | Cosa può alterare la piegatura | Cosa definire |
|---|---|---|
| contatto bullonato | planarità della piazzola di contatto, placcatura, sede della rondella | confine della piazzola, planarità, finitura e zona protetta |
| lembo strutturale | strappo o assottigliamento eccessivo tra foro e bordo | lembo minimo finito in base ai carichi di progetto |
| installazione dei fissaggi | interferenza con bussola, chiave, rondella o dado | ingombro dell’utensile di montaggio nella condizione formata |
| coordinazione dell’isolamento | movimento del conduttore verso un altro potenziale | distanze finite, percorso di dispersione e confine dell’isolamento |
| schema dei datum | spostamento del foro rispetto al piano del terminale | datum funzionali e metodo di misura del pezzo formato |
| condizione superficiale | segni dell’utensile o cricche vicino a un bordo ad alto campo | segni ammessi, arrotondamento del bordo e metodo di ispezione |
Non lasciare che un foro nominalmente accettabile nasconda una piazzola di contatto inclinata. La guida alle tolleranze dei disegni delle sbarre spiega come ancorare i motivi dei fori e i piani dei terminali a datum funzionali invece di ispezionare ogni quota da un bordo tagliato.
Scegliere deliberatamente punzonatura-poi-piegatura o piegatura-poi-macchinatura
Punzonare prima il grezzo piano è normalmente rapido e facile da automatizzare. Il pezzo poggia su un piano stabile, l’annidamento è semplice e i fori possono condividere lo stesso sistema di datum della lunghezza di taglio. Funziona bene quando tutte le caratteristiche critiche restano fuori dalle zone qualificate di deformazione e fissaggio.
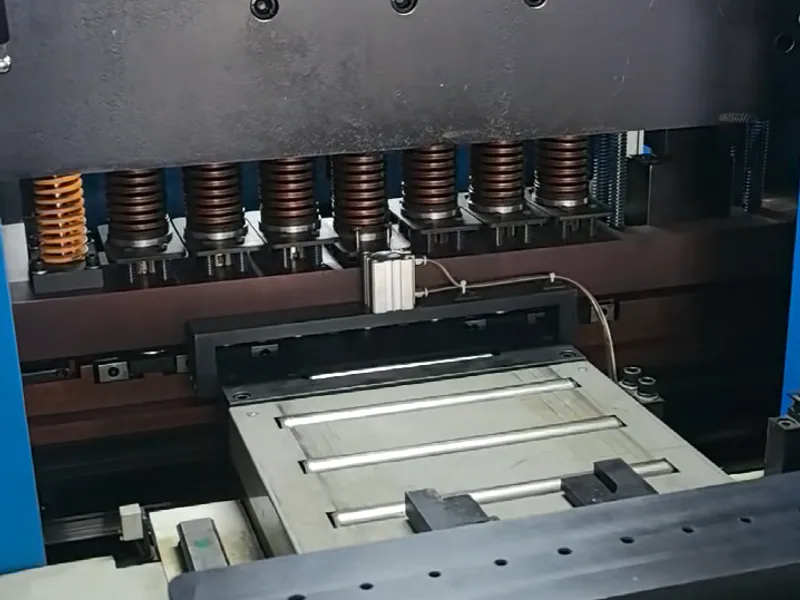
Piegare prima e forare poi un foro finale può proteggere una caratteristica critica dalla deformazione, ma introduce lavoro aggiuntivo. Il pezzo formato deve essere posizionato da un datum utile. L’accesso dell’utensile e il controllo dei trucioli diventano più difficili. Le bave vanno rimosse senza arrotondare una faccia di contatto e l’operazione non deve contaminare un pezzo isolato o placcato. La produttività e il costo di misura aumentano.
Una terza opzione è sgrossare la caratteristica prima della piegatura e finirla dopo. Può ridurre il carico di macchinatura secondaria ma richiede materiale sufficiente e un metodo di posizionamento controllato. Qualunque sequenza si scelga, identificare quale operazione stabilisce la caratteristica finale e quale revisione del disegno la controlla.
La guida alla sbavatura delle sbarre deve far parte del piano ogni volta che un foro critico viene completato dopo la formatura. Il controllo delle bave non è opzionale solo perché la macchinatura secondaria ha risolto il problema di posizione.
Sostituire la regola universale con un involucro di capacità del fornitore
Creare una piccola matrice di qualifica attorno agli estremi di produzione previsti. Usare i gradi e le tempre di rame specificati, lo spessore minimo e massimo, gli utensili e i raggi proposti, le forme rappresentative di fori e asole e la sequenza reale delle operazioni. Includere caratteristiche vicine al limite proposto e anche una posizione di controllo più sicura.
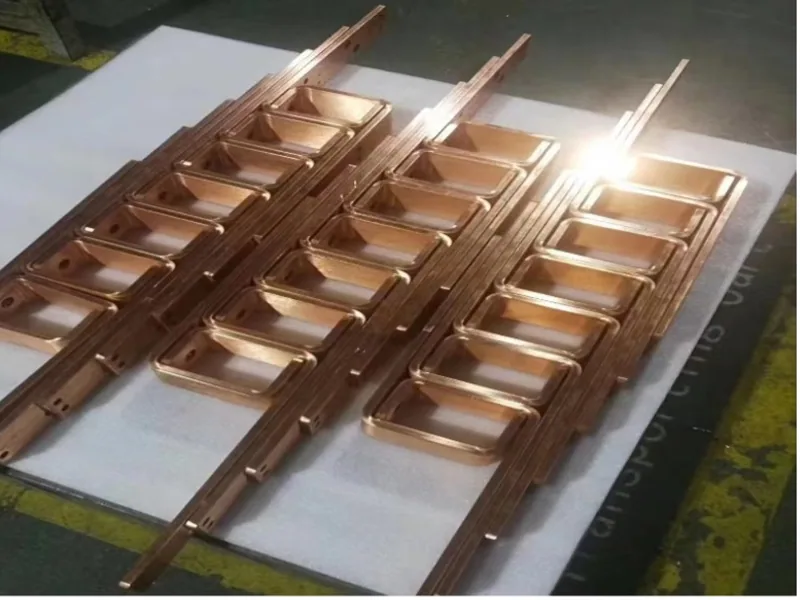
Misurare prima e dopo la piegatura:
- dimensione del foro, rotondità o profilo dell’asola;
- posizione rispetto ai datum finiti;
- planarità della piazzola di contatto e segni dell’utensile;
- larghezza del lembo e deformazione visibile del bordo;
- cricche secondo l’ispezione visiva o avanzata concordata;
- angolo di piegatura e posizione del piano del terminale.
Registrare ogni variabile di setup e ogni campione. Il risultato non è una regola universale per il rame: è un involucro di capacità per una combinazione dichiarata di materiale e utensile. Aggiungere margine di progetto perché la normale variazione di produzione non si trovi sul confine di cedimento.
Se si introduce una macchina, un raggio utensile, una tempra o una sequenza diversi, decidere se il cambiamento resta dentro quella qualifica. La pagina DHAC-BB-H descrive un’applicazione di piegatura dedicata, ma nessuna pagina prodotto può validare il layout dei fori di un cliente sconosciuto senza il disegno, il materiale e l’evidenza dell’attrezzatura.
Riportare il risultato sul disegno e sul piano di ispezione
Una volta validato, tradurre l’accordo di processo in documenti durevoli. Il modello o disegno deve indicare materiale e tempra, spessore, raggio e direzione di piegatura, zone critiche di marcatura e contatto, datum funzionali e requisiti della caratteristica finita. Usare una definizione inequivocabile per la quota foro-piegatura.
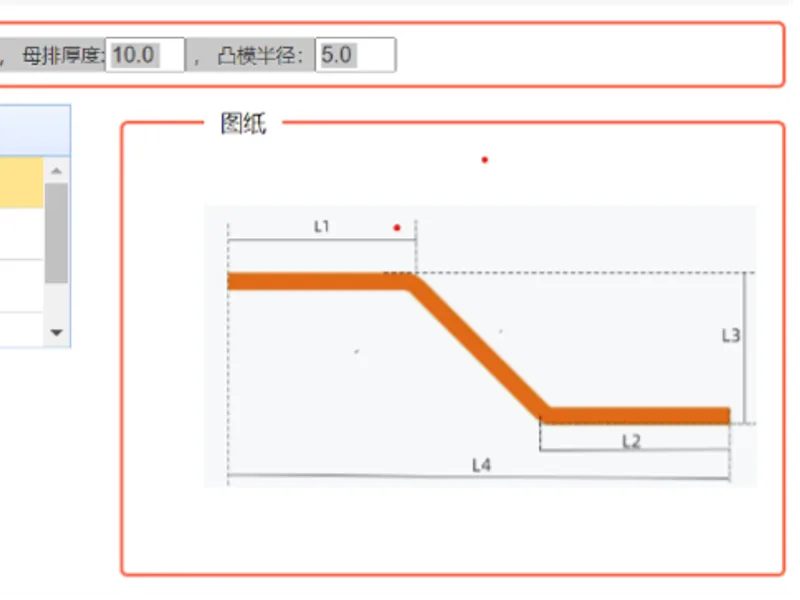
Il ciclo di fabbricazione deve indicare l’ordine delle operazioni, l’identificazione di macchina e utensile, la revisione del programma, il controllo del lotto di materiale e ogni provino di prima lavorazione. Il piano di ispezione deve precisare se il foro si misura prima della formatura, dopo, o in entrambi i momenti, e quale risultato accetta il pezzo.
Evitare di seppellire un’eccezione DFM critica in una e-mail. Se il fornitore accetta una caratteristica più vicina solo con un utensile speciale, una direzione di piegatura o un’operazione dopo la piegatura, inserire tale condizione nel preventivo controllato e nella documentazione di processo.
Risolvere un layout congestionato prima che arrivi alla macchina
Quando una caratteristica interseca la zona qualificata, la soluzione non è sempre richiedere una tolleranza di macchina più stretta. Le opzioni includono spostare il foro, spostare o invertire la piegatura, aumentare il raggio interno, cambiare l’orientamento di un’asola, aggiungere uno scarico progettato, ampliare l’involucro del conduttore, cambiare la disposizione dei fissaggi o approvare un’operazione di finitura dopo la piegatura.
Esaminare le conseguenze elettriche di ogni modifica. Spostare un foro può ridurre l’area di contatto o la distanza di isolamento. Aggiungere uno scarico può cambiare la densità di corrente o la resistenza meccanica al cortocircuito. Aumentare il raggio cambia involucro e lunghezza piana. Progettista, ingegnere di assemblaggio e fabbricante devono chiudere insieme questi cicli.
La migliore regola foro-piegatura, quindi, non è un singolo numero. È una distanza misurata con chiarezza e legata all’interfaccia funzionale, una rotta di produzione documentata e una prova di capacità che dimostri che la sbarra finita —non solo il file CAD piano— soddisfa il requisito.
Macchina correlata
Piegatrice CNC per sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Esiste un'unica distanza minima universale tra foro e piegatura per le sbarre di rame?
No. La distanza sicura dipende da come viene definita la distanza, dallo spessore e dalla tempra del materiale, dal raggio interno, dall'angolo e dalla direzione della piegatura, dalla forma e dimensione del foro, dall'attrezzatura e dal fissaggio, dalla sequenza delle operazioni e dalla distorsione ammessa del foro e della piazzola di contatto.
Da dove va misurata la distanza foro-piegatura in una sbarra?
Il disegno deve indicare i riferimenti. Definizioni utili includono dal bordo o dal centro del foro alla linea di piegatura teorica, al punto di tangenza o al confine di una zona di deformazione qualificata dal fornitore. Un numero senza questi riferimenti è ambiguo.
Perché un foro può diventare ovale quando si piega una sbarra?
Il materiale vicino alla piegatura subisce deformazioni di trazione e compressione e può anche essere trascinato dall'attrezzatura o dal fissaggio. Se un foro o un'asola interseca quella zona di deformazione, diametro, forma, posizione, planarità e superficie di contatto circostante possono cambiare.
Quando conviene piegare una sbarra prima di eseguire il foro finale?
La lavorazione con piegatura prima può essere appropriata quando un foro critico non può restare fuori dalla zona di deformazione ed esistono un datum affidabile post-piegatura e un allestimento di macchinatura riproducibile. La scelta deve considerare anche accesso, sbavatura, protezione della faccia di contatto, ispezione, costo e produttività.