
Odległość otworu od gięcia w szynie prądowej: zapobieganie deformacji przed produkcją
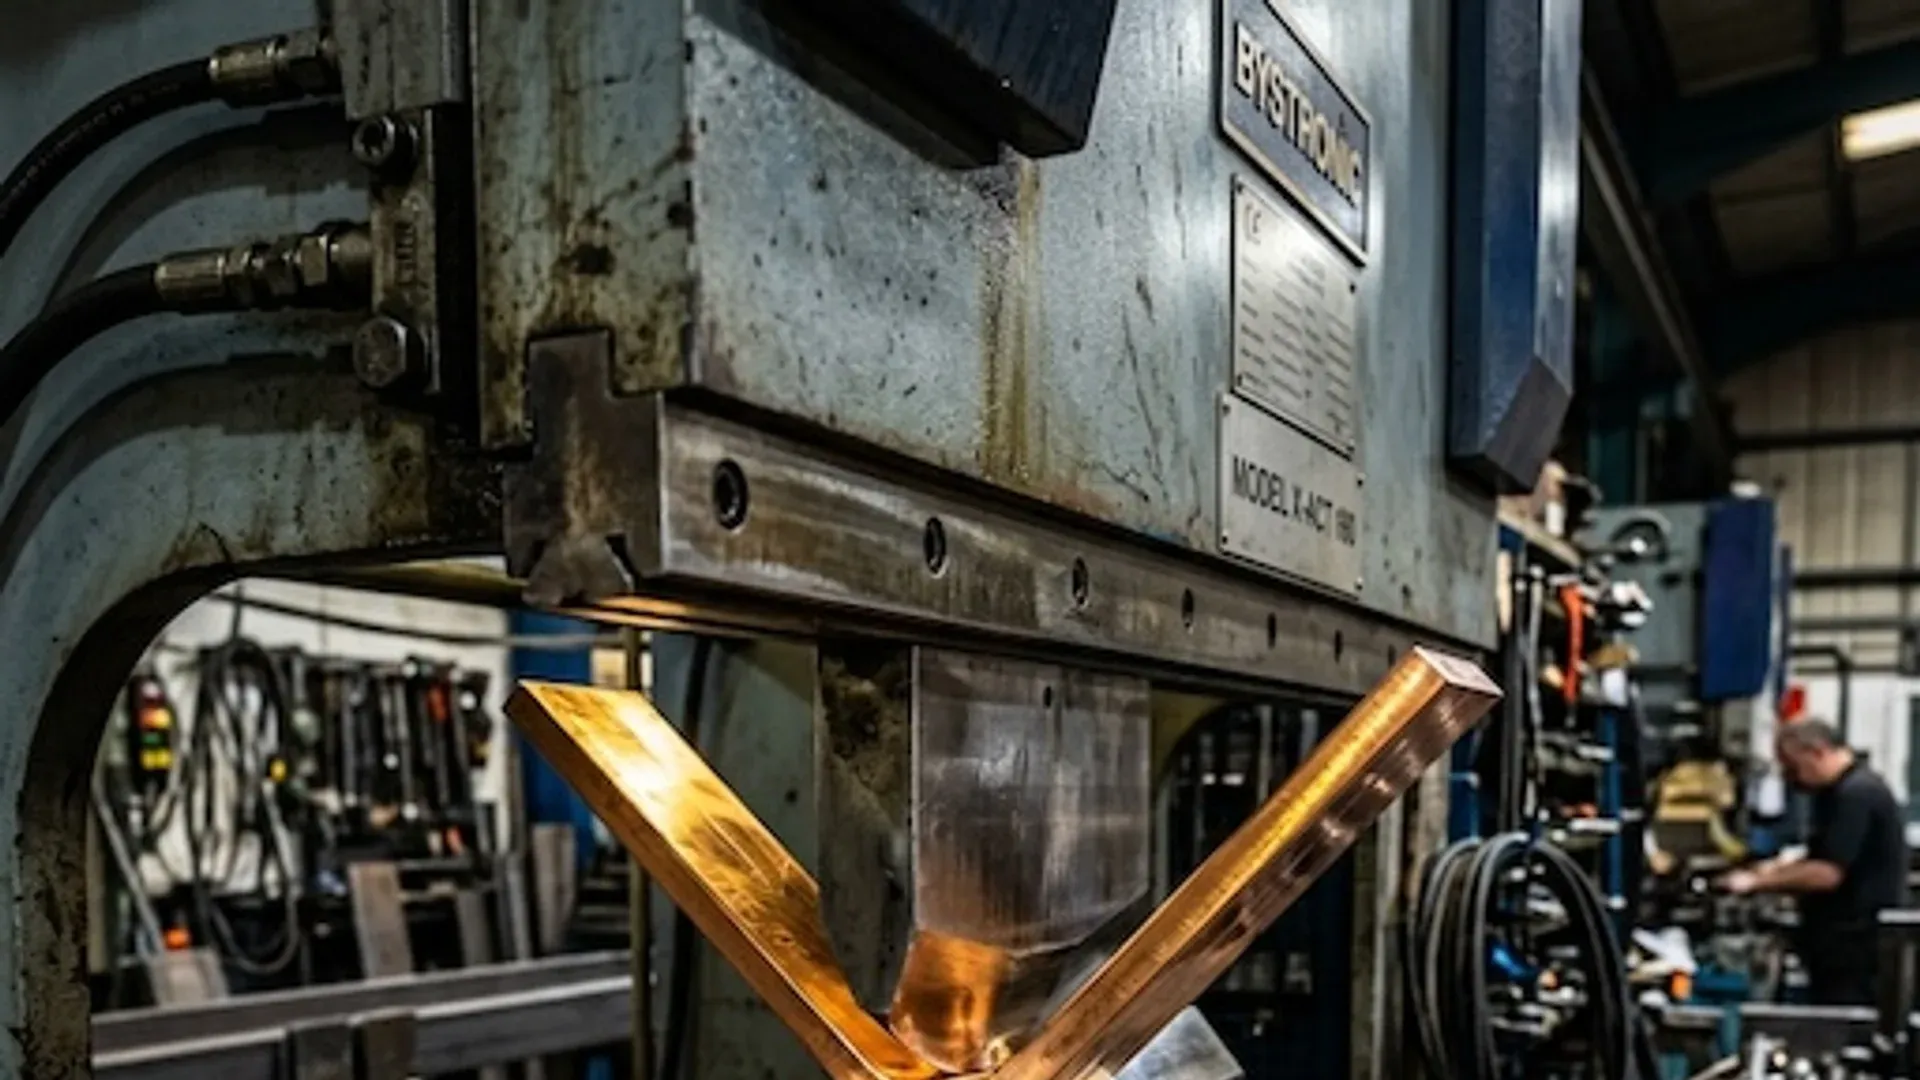
Otwór prawidłowo umiejscowiony w rozwinięciu może po gięciu stać się owalny, przesunięty lub pochylony. Otaczająca miedź może także utracić płaskość wymaganą przez podkładkę, końcówkę lub platerowane pole styku. Dlatego odległość otworu od gięcia w szynie prądowej to nie zwykły luz rysunkowy — to granica między dwoma procesami produkcyjnymi, które mogą na siebie oddziaływać.
Typową odpowiedzią jest skopiowanie wielokrotności grubości do reguły konstrukcyjnej. Ma to sens tylko wtedy, gdy reguła określa materiał, stan materiału, promień wewnętrzny, metodę gięcia, geometrię cechy i definicję pomiaru. Bez tych warunków proporcja wygląda precyzyjnie, a rzeczywiste ryzyko pozostaje nierozwiązane.
Pojedyncza minimalna odległość nie obejmie każdej szyny prądowej
Rozważ dwie miedziane szyny o grubości 8 mm. Jedna wykorzystuje duży promień wewnętrzny w kontrolowanym gięciu pionowym i ma okrągły otwór przelotowy daleko od pola styku. Druga wykorzystuje ciaśniejsze gięcie przesunięte obok długiego otworu szczelinowego w materiale półtwardym. Taka sama grubość nie daje takiego samego odkształcenia.
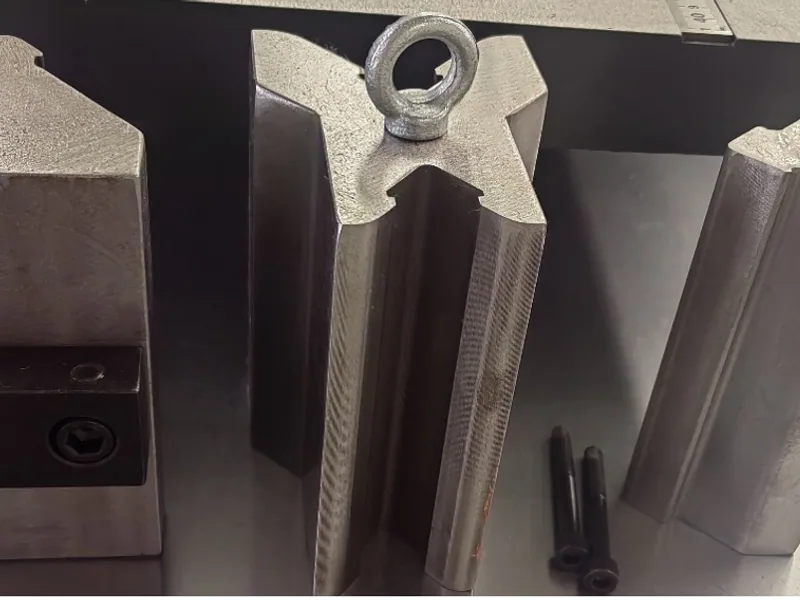
Wynik może się zmieniać wraz z:
- stopem, stanem materiału, kierunkiem walcowania i zmiennością partii;
- zmierzoną grubością i stanem krawędzi;
- promieniem wewnętrznym, kątem gięcia, wysokością otwarcia i kolejnością;
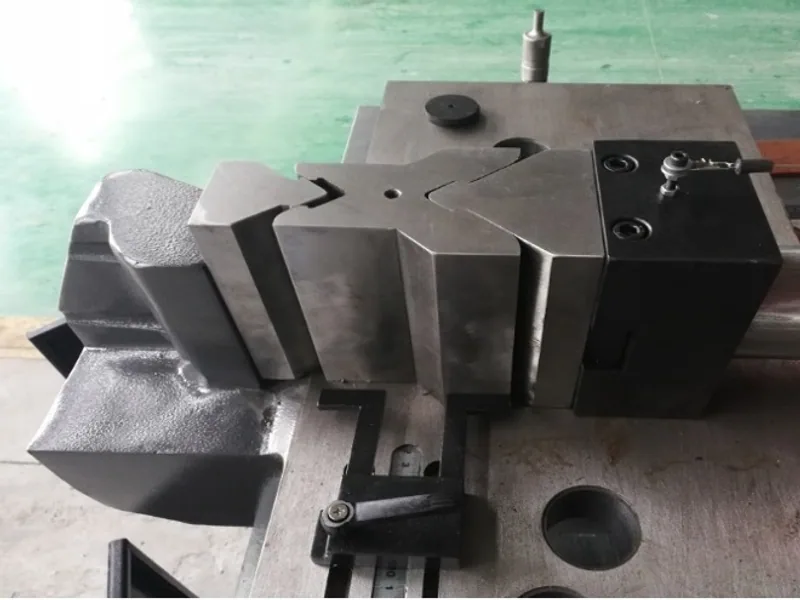
- stemplem, wykrojnikiem V, metodą wycierania, gięciem obrotowym lub inną metodą formowania;
- położeniem docisku, szerokością narzędzia i podparciem części;
- otworem okrągłym, szczeliną, wycięciem lub ciasno rozmieszczonym wzorem;
- dopuszczalną średnicą, położeniem, płaskością i uszkodzeniem powierzchni.
Ogólni dostawcy blach publikują własne reguły cech konstrukcyjnych. Protolabs na przykład przedstawia wytyczne projektowania blach powiązane z zakresem własnych usług i materiałów. Taka tabela dowodzi, że granice technologiczności zależą od procesu — a nie stanowią normy dla każdej grubej szyny miedzianej.
Wyznacz strefę odkształcenia na podstawie rzeczywistego procesu
Zacznij od zdefiniowania geometrii. Teoretyczna linia gięcia w modelu płaskim to inny odnośnik niż styczna wewnętrzna po uformowaniu. „20 mm od gięcia” może oznaczać od środka otworu do linii, od krawędzi otworu do linii albo od krawędzi do stycznej. Te interpretacje dają różne pozostałe mostki materiału.
Na rysunku i w raporcie DFM pokaż:
- odnośniki teoretycznej linii gięcia lub zamodelowanej stycznej;
- promień wewnętrzny i kierunek gięcia;
- stronę materiału stykającą się z narzędziem;
- odnośniki krawędzi i środka otworu;
- strefę wyłączoną narzędzia lub docisku;
- granicę odkształcenia zakwalifikowaną przez dostawcę.
Użyj rzeczywistej geometrii narzędzia, aby oszacować, gdzie materiał będzie podparty, ściskany, rozciągany lub przeciągany. Następnie potwierdź to reprezentatywną próbką. Branżowy poradnik Copper for Busbars dostarcza przydatnego tła na temat formowania szyn miedzianych, ale narzędzie produkcyjne i określony stan materiału nadal wymagają własnej walidacji.
Poradnik dotyczący naddatku na gięcie i zweryfikowanego rozwinięcia omawia długość rozwinięcia. DFM otworu względem gięcia to inne zadanie: chroni gotową cechę i jej funkcjonalne otoczenie przed operacją formowania.
Chroń funkcje elektryczne i montażowe
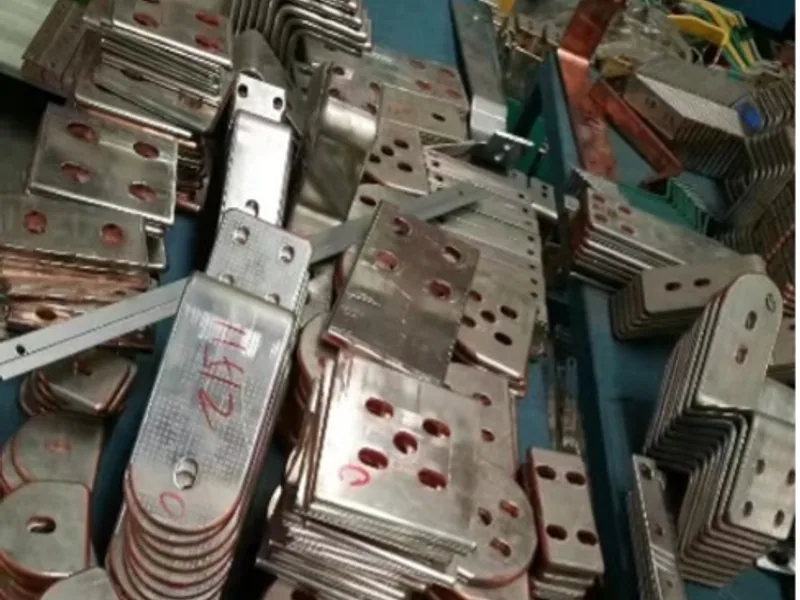
Średnica i położenie rzeczywiste to tylko dwie cechy odbiorcze. Otwór przyłączeniowy zwykle należy do większego obszaru funkcjonalnego. Przejrzyj cały interfejs:
| Funkcja | Co może zaburzyć gięcie | Co zdefiniować |
|---|---|---|
| styk śrubowy | płaskość pola styku, powłoka, osadzenie podkładki | granica pola, płaskość, wykończenie i strefa chroniona |
| mostek konstrukcyjny | rozerwanie lub nadmierne pocienienie między otworem a krawędzią | minimalny gotowy mostek na podstawie obciążeń projektowych |
| montaż łączników | kolizja z nasadką, kluczem, podkładką lub nakrętką | obwiednia narzędzia montażowego w stanie po formowaniu |
| koordynacja izolacji | przemieszczenie przewodnika w stronę innego potencjału | gotowe odstępy, droga upływu i granica izolacji |
| schemat baz (datum) | przesunięcie otworu względem płaszczyzny końcówki | bazy funkcjonalne i metoda pomiaru uformowanej części |
| stan powierzchni | ślady narzędzia lub pęknięcia przy krawędzi o wysokim polu | dopuszczalne ślady, stępienie krawędzi i metoda kontroli |
Nie pozwól, aby nominalnie akceptowalny otwór ukrył pochylone pole styku. Poradnik tolerancji rysunkowych szyn wyjaśnia, jak zakotwiczyć wzory otworów i płaszczyzny końcówek w bazach funkcjonalnych, zamiast kontrolować każdy wymiar od ciętej krawędzi.
Świadomie wybierz kolejność: wykrawanie, potem gięcie — albo gięcie, potem obróbka
Wykrawanie najpierw płaskiego półwyrobu jest zwykle szybkie i łatwe do automatyzacji. Część leży na stabilnej płaszczyźnie, gniazdowanie jest proste, a otwory mogą dzielić ten sam układ baz co długość cięcia. Sprawdza się, gdy wszystkie krytyczne cechy pozostają poza zakwalifikowanymi strefami odkształcenia i docisku.
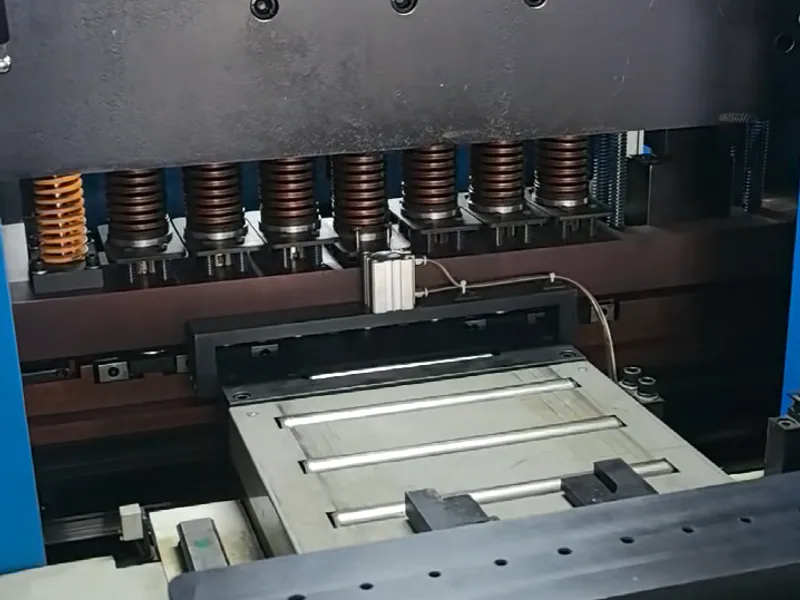
Gięcie najpierw i wykonanie otworu końcowego później może ochronić krytyczną cechę przed odkształceniem, ale wprowadza nową pracę. Uformowaną część trzeba zamocować względem użytecznej bazy. Dostęp narzędzia i kontrola wiórów stają się trudniejsze. Zadziory trzeba usunąć bez zaokrąglania powierzchni styku, a operacja nie może zanieczyścić części izolowanej lub powlekanej. Wydajność i koszt pomiarów rosną.
Trzecia opcja to zgrubne wykonanie cechy przed gięciem i wykończenie jej po gięciu. Może to zmniejszyć obciążenie obróbki wtórnej, ale wymaga wystarczającego naddatku i kontrolowanej metody mocowania. Niezależnie od wybranej kolejności ustal, która operacja ustala cechę końcową i która wersja rysunku ją kontroluje.
Poradnik usuwania zadziorów z szyn prądowych powinien być częścią planu zawsze, gdy krytyczny otwór jest wykonywany po formowaniu. Kontrola zadziorów nie jest opcjonalna tylko dlatego, że obróbka wtórna rozwiązała problem położenia.
Zastąp uniwersalną regułę obwiednią zdolności dostawcy
Utwórz niewielką macierz kwalifikacji wokół docelowych skrajnych warunków produkcji. Użyj określonych gatunków i stanów miedzi, minimalnej i maksymalnej grubości, proponowanych narzędzi i promieni, reprezentatywnych kształtów otworów i szczelin oraz rzeczywistej kolejności operacji. Uwzględnij cechy blisko proponowanej granicy, a także bezpieczniejsze położenie kontrolne.
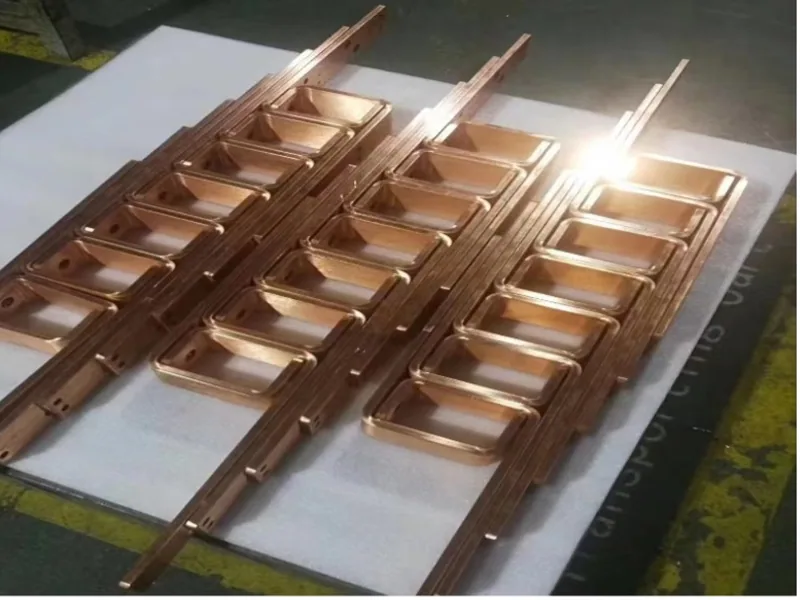
Zmierz przed i po gięciu:
- rozmiar otworu, okrągłość lub profil szczeliny;
- położenie względem gotowych baz;
- płaskość pola styku i ślady narzędzia;
- szerokość mostka i widoczne odkształcenie krawędzi;
- pęknięcia w uzgodnionej kontroli wizualnej lub rozszerzonej;
- kąt gięcia i położenie płaszczyzny końcówki.
Zapisz każdą zmienną ustawienia i każdą próbkę. Wynik nie jest uniwersalną regułą dla miedzi — to obwiednia zdolności dla określonego zestawu materiału i narzędzi. Dodaj zapas projektowy, aby zwykła zmienność produkcyjna nie leżała na granicy uszkodzenia.
Jeśli wprowadzona zostanie inna maszyna, promień narzędzia, stan materiału lub kolejność, ustal, czy zmiana pozostaje w granicach tej kwalifikacji. Strona DHAC-BB-H opisuje dedykowaną aplikację gięcia, ale żadna strona produktu nie zwaliduje układu otworów nieznanego klienta bez rysunku, materiału i dowodów oprzyrządowania.
Przenieś wynik na rysunek i plan kontroli
Po walidacji przełóż uzgodnienia procesowe na trwałe dokumenty. Model lub rysunek powinien określać materiał i stan materiału, grubość, promień i kierunek gięcia, krytyczne strefy znakowania i styku, bazy funkcjonalne i wymagania gotowej cechy. Użyj jednoznacznej definicji wymiaru otwór-gięcie.
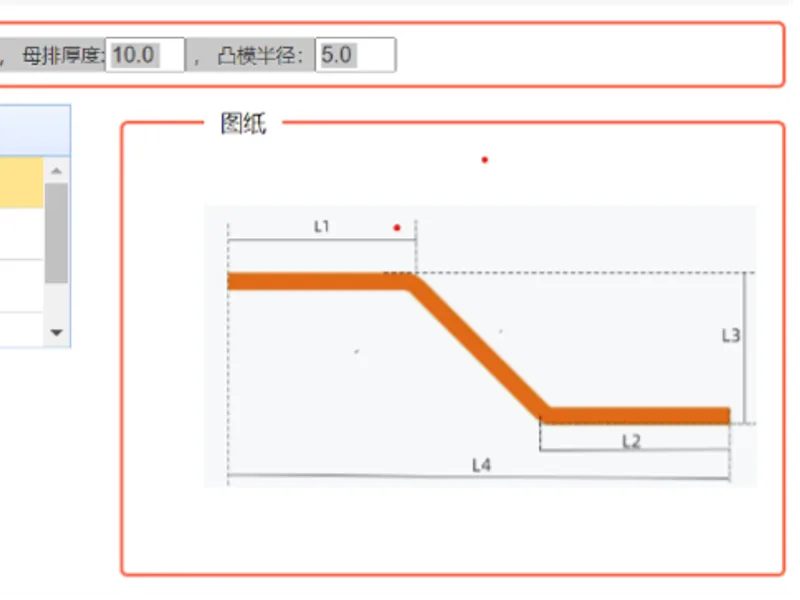
Karta technologiczna powinna określać kolejność operacji, identyfikację maszyny i narzędzia, wersję programu, kontrolę partii materiału i ewentualną próbkę pierwszą. Plan kontroli powinien mówić, czy otwór mierzy się przed formowaniem, po nim, czy w obu momentach — i który wynik przyjmuje część.
Nie zakopuj krytycznego wyjątku DFM w e-mailu. Jeśli dostawca akceptuje bliższą cechę tylko ze specjalnym narzędziem, kierunkiem gięcia lub operacją po gięciu, umieść ten warunek w kontrolowanej ofercie i dokumentacji procesu.
Rozwiąż zatłoczony układ, zanim trafi na maszynę
Gdy cecha przecina zakwalifikowaną strefę, rozwiązaniem nie zawsze jest żądanie ciaśniejszej tolerancji maszyny. Opcje obejmują przesunięcie otworu, przesunięcie lub odwrócenie gięcia, zwiększenie promienia wewnętrznego, zmianę orientacji szczeliny, dodanie zaprojektowanego odciążenia, powiększenie obwiedni przewodnika, zmianę układu łączników lub zatwierdzenie operacji wykończeniowej po gięciu.
Przeanalizuj konsekwencje elektryczne każdej zmiany. Przesunięcie otworu może zmniejszyć powierzchnię styku lub odstęp izolacyjny. Dodanie odciążenia może zmienić gęstość prądu lub wytrzymałość mechaniczną na zwarcie. Zwiększenie promienia zmienia obwiednię i długość rozwinięcia. Konstruktor, inżynier montażu i wytwórca powinni domknąć te pętle wspólnie.
Najlepsza reguła otwór-gięcie nie jest więc pojedynczą liczbą. To jasno zmierzona odległość powiązana z interfejsem funkcjonalnym, udokumentowana droga produkcyjna i próba zdolności, która wykazuje, że gotowa szyna — nie tylko płaski plik CAD — spełnia wymaganie.
Powiązana maszyna
Giętarka CNC do szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czy istnieje jedna uniwersalna minimalna odległość otworu od gięcia dla miedzianych szyn prądowych?
Nie. Bezpieczna odległość zależy od tego, jak zdefiniowano odległość, od grubości i stanu materiału, promienia wewnętrznego, kąta i kierunku gięcia, kształtu i rozmiaru otworu, oprzyrządowania i docisku, kolejności operacji oraz dopuszczalnego odkształcenia otworu i pola styku.
Od czego należy mierzyć odległość otworu od gięcia w szynie prądowej?
Rysunek musi określać odnośniki. Przydatne definicje obejmują pomiar od krawędzi lub środka otworu do teoretycznej linii gięcia, punktu styczności albo granicy strefy odkształcenia zakwalifikowanej przez dostawcę. Liczba bez tych odnośników jest niejednoznaczna.
Dlaczego otwór może stać się owalny podczas gięcia szyny prądowej?
Materiał w pobliżu gięcia podlega odkształceniom rozciągającym i ściskającym, a dodatkowo może być przeciągany przez oprzyrządowanie lub docisk. Jeśli otwór lub szczelina przecina tę strefę odkształcenia, mogą zmienić się jego średnica, kształt, położenie, płaskość i otaczająca powierzchnia styku.
Kiedy szynę prądową należy giąć przed wykonaniem otworu końcowego?
Obróbka z gięciem najpierw może być właściwa, gdy krytycznego otworu nie da się utrzymać poza strefą odkształcenia, a dostępne są wiarygodna baza po gięciu i powtarzalne mocowanie do obróbki. Wybór musi uwzględniać także dostęp, usuwanie zadziorów, ochronę powierzchni styku, kontrolę, koszt i wydajność.