
Distância furo-dobra em barramentos: evite a distorção antes da produção
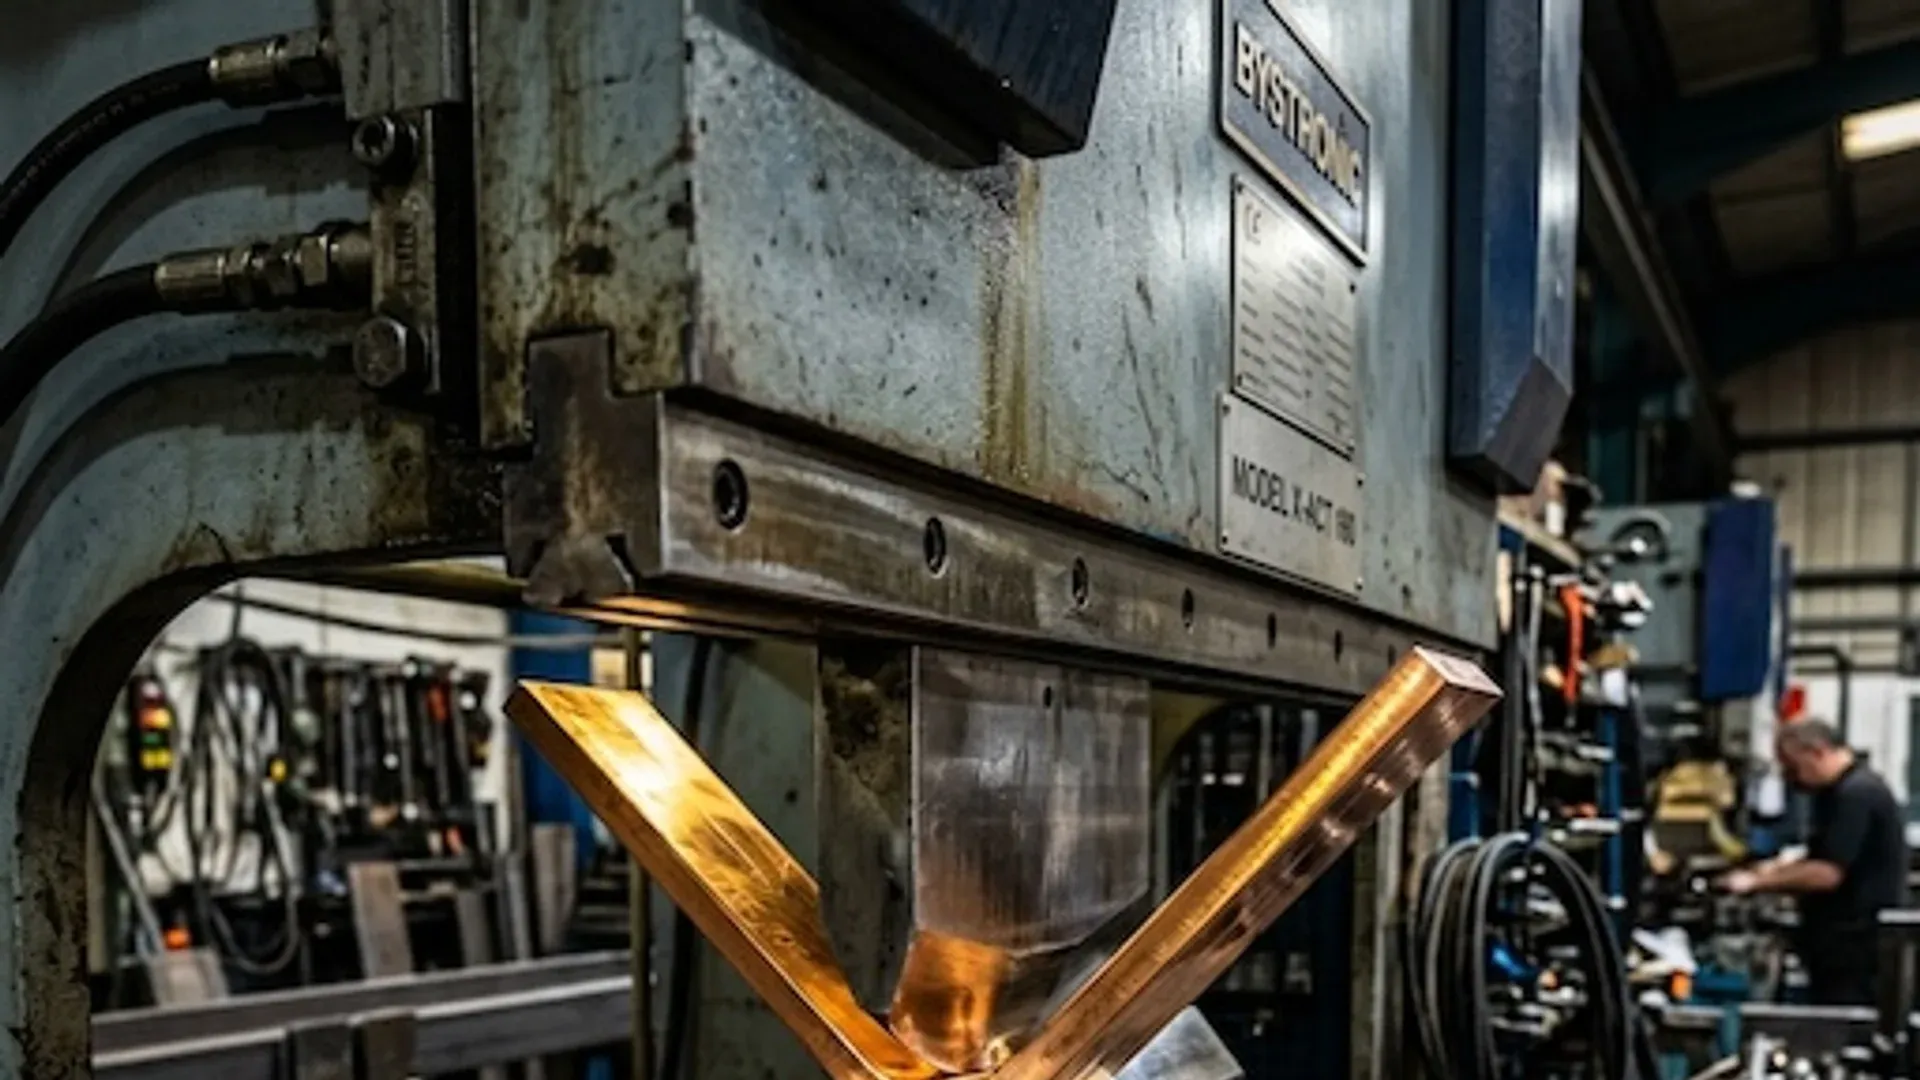
Um furo corretamente posicionado no plano desenvolvido pode se tornar uma forma oval, deslocada ou inclinada após a dobra. O cobre ao redor também pode perder a planicidade exigida por uma arruela, por um terminal ou por uma pastilha de contato revestida. Por isso, a distância furo-dobra em um barramento não é uma simples folga de desenho: é a fronteira entre dois processos de fabricação que podem interagir.
A resposta comum é copiar um múltiplo da espessura para uma regra de projeto. Isso só é útil quando a regra declara material, têmpera, raio interno, método de dobra, geometria da característica e definição de medição. Sem essas condições, a proporção parece precisa enquanto o risco real permanece sem solução.
Uma única distância mínima não cobre todos os barramentos
Considere duas barras de cobre de 8 mm. Uma usa um raio interno grande em uma dobra vertical controlada e tem um furo de passagem redondo bem afastado da pastilha de contato. A outra usa uma dobra deslocada mais fechada ao lado de uma ranhura longa em material meio-duro. Espessura igual não lhes confere deformação igual.
O resultado pode mudar com:
- liga, têmpera, direção dos grãos e variação de lote;
- espessura medida e condição da borda;
- raio interno, ângulo de dobra, altura aberta e sequência;
- punção, matriz em V, wipe, rotativo ou outro método de conformação;
- posição da fixação, largura da ferramenta e apoio da peça;
- furo redondo, ranhura, entalhe ou padrão de espaçamento estreito;
- diâmetro, posição, planicidade e dano superficial aceitáveis.
Fornecedores genéricos de chapa metálica publicam suas próprias regras de características. A Protolabs, por exemplo, apresenta diretrizes de projeto para chapa metálica vinculadas às suas capacidades de serviço e faixas de material. Essa tabela é evidência de que os limites de fabricabilidade dependem do processo — não é uma norma para todo barramento de cobre espesso.
Localize a zona de deformação a partir do processo real
Comece definindo a geometria. Uma linha de dobra teórica em um modelo plano não é a mesma referência que a tangente interna após a conformação. «20 mm da dobra» pode significar do centro do furo à linha, da borda do furo à linha, ou da borda à tangente. Essas interpretações produzem ligamentos remanescentes diferentes.
No desenho e no relatório DFM, mostre:
- as referências de linha de dobra teórica ou tangente modelada;
- o raio interno e a direção da dobra;
- o lado do material que contata a ferramenta;
- as referências de borda e centro do furo;
- a zona de exclusão da ferramenta ou da fixação;
- a fronteira de deformação qualificada pelo fornecedor.
Use a geometria real da ferramenta para estimar onde o material será apoiado, comprimido, esticado ou arrastado. Depois confirme com um corpo de prova representativo. O guia do setor Copper for Busbars fornece contexto útil sobre a conformação de barras de cobre, mas a ferramenta de produção e a condição especificada do material ainda precisam de validação própria.
O guia de margem de dobra e plano desenvolvido verificado trata do comprimento desenvolvido. O DFM de furo a dobra é outra tarefa: protege uma característica acabada e sua vizinhança funcional da operação de conformação.
Proteja as funções elétricas e de montagem
Diâmetro e posição verdadeira são apenas duas características de aceitação. Um furo de conexão normalmente pertence a uma área funcional maior. Revise a interface completa:
| Função | O que a dobra pode alterar | O que definir |
|---|---|---|
| contato parafusado | planicidade da pastilha de contato, revestimento, assentamento da arruela | limite da pastilha, planicidade, acabamento e zona protegida |
| ligamento estrutural | rasgo ou afinamento excessivo entre furo e borda | ligamento mínimo acabado com base nas cargas de projeto |
| instalação de fixadores | interferência com soquete, chave, arruela ou porca | envelope da ferramenta de montagem na condição conformada |
| coordenação de isolamento | movimento do condutor em direção a outro potencial | folgas acabadas, caminho de escoamento e fronteira de isolamento |
| esquema de datums | deslocamento do furo em relação ao plano do terminal | datums funcionais e método de medição da peça conformada |
| condição superficial | marcas de ferramenta ou trincas perto de uma borda de alto campo | marcas permitidas, quebra de borda e método de inspeção |
Não deixe um furo nominalmente aceitável esconder uma pastilha de contato inclinada. O guia de tolerâncias de desenho de barramentos explica como ancorar padrões de furos e planos de terminais a datums funcionais em vez de inspecionar cada cota a partir de uma borda cisalhada.
Escolha deliberadamente puncionar-depois-dobrar ou dobrar-depois-usinar
Puncionar primeiro a peça plana normalmente é rápido e fácil de automatizar. A peça fica sobre um plano estável, o aninhamento é simples e os furos podem compartilhar o mesmo sistema de datums do comprimento de corte. Funciona bem quando todas as características críticas permanecem fora das zonas qualificadas de deformação e fixação.
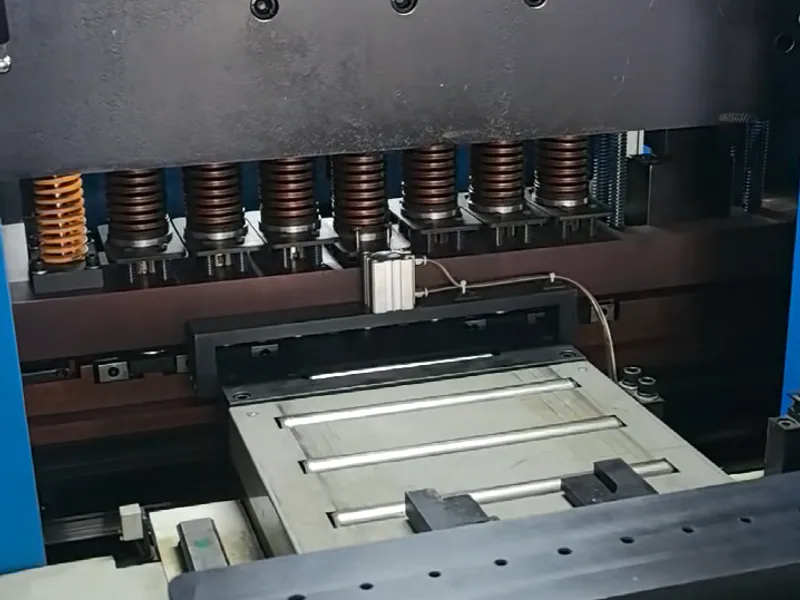
Dobrar primeiro e usinar o furo final depois pode proteger uma característica crítica da deformação, mas introduz trabalho novo. A peça conformada precisa ser localizada a partir de um datum útil. O acesso da ferramenta e o controle de cavacos ficam mais difíceis. As rebarbas devem ser removidas sem arredondar uma face de contato, e a operação não pode contaminar uma peça isolada ou revestida. A produtividade e o custo de medição aumentam.
Uma terceira opção é desbastar a característica antes da dobra e acabá-la depois. Isso pode reduzir a carga de usinagem secundária, mas exige material suficiente e um método de localização controlado. Qualquer que seja a sequência escolhida, identifique qual operação estabelece a característica final e qual revisão de desenho a controla.
O guia de rebarbação de barramentos deve fazer parte do plano sempre que um furo crítico for concluído após a conformação. O controle de rebarbas não é opcional só porque a usinagem secundária resolveu o problema de posição.
Substitua a regra universal por um envelope de capacidade do fornecedor
Crie uma pequena matriz de qualificação em torno dos extremos de produção pretendidos. Use as ligas e têmperas de cobre especificadas, espessura mínima e máxima, ferramentas e raios propostos, formas representativas de furo e ranhura e a sequência real de operações. Inclua características próximas do limite proposto e também uma posição de controle mais segura.
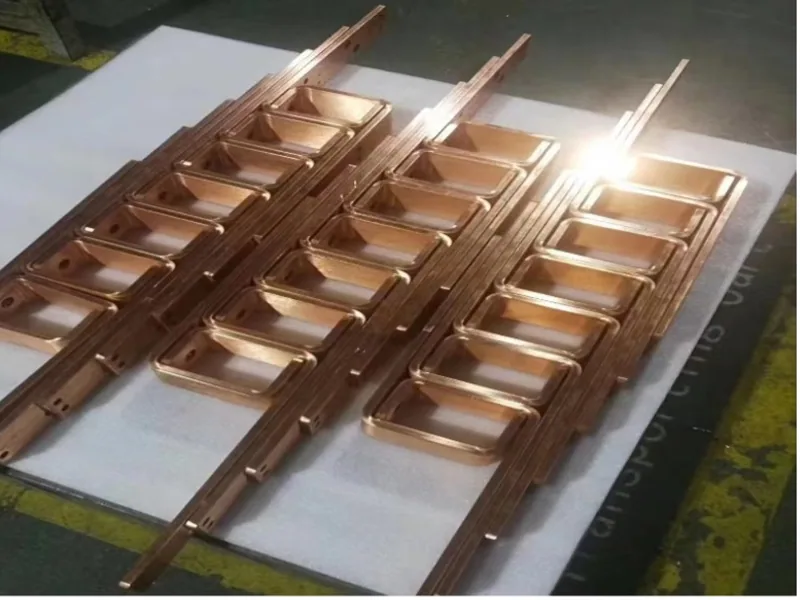
Meça antes e depois da dobra:
- tamanho do furo, circularidade ou perfil da ranhura;
- localização em relação aos datums acabados;
- planicidade da pastilha de contato e marcação de ferramenta;
- largura do ligamento e deformação visível da borda;
- trincas sob a inspeção visual ou avançada acordada;
- ângulo de dobra e posição do plano do terminal.
Registre cada variável de setup e cada amostra. O resultado não é uma regra universal para o cobre: é um envelope de capacidade para uma combinação declarada de material e ferramenta. Adicione margem de projeto para que a variação normal de produção não fique sobre a fronteira de falha.
Se uma máquina, raio de ferramenta, têmpera ou sequência diferente for introduzida, decida se a mudança permanece dentro dessa qualificação. A página do DHAC-BB-H descreve uma aplicação de dobra dedicada, mas nenhuma página de produto pode validar o layout de furos de um cliente desconhecido sem o desenho, o material e a evidência de ferramental.
Leve o resultado para o desenho e o plano de inspeção
Uma vez validado, traduza o acordo de processo em documentos duradouros. O modelo ou desenho deve indicar material e têmpera, espessura, raio e direção de dobra, zonas críticas de marca e contato, datums funcionais e requisitos da característica acabada. Use uma definição inequívoca para a cota furo-dobra.
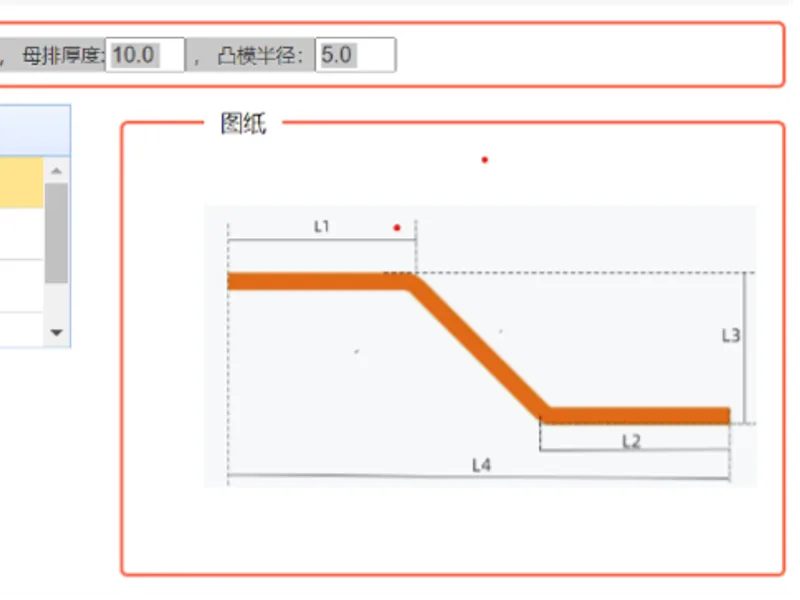
O roteiro de fabricação deve indicar a ordem das operações, a identificação de máquina e ferramenta, a revisão do programa, o controle do lote de material e qualquer corpo de prova de primeira peça. O plano de inspeção deve dizer se o furo é medido antes da conformação, depois dela, ou em ambos os momentos — e qual resultado aceita a peça.
Evite enterrar uma exceção crítica de DFM em um e-mail. Se o fornecedor aceita uma característica mais próxima apenas com ferramenta especial, direção de dobra ou operação pós-dobra, coloque essa condição na cotação controlada e na documentação de processo.
Resolva um layout congestionado antes que ele chegue à máquina
Quando uma característica cruza a zona qualificada, a solução nem sempre é pedir uma tolerância de máquina mais estreita. As opções incluem mover o furo, mover ou inverter a dobra, aumentar o raio interno, mudar a orientação de uma ranhura, adicionar um alívio projetado, ampliar o envelope do condutor, mudar o arranjo dos fixadores ou aprovar uma operação de acabamento pós-dobra.
Revise as consequências elétricas de cada mudança. Mover um furo pode reduzir a área de contato ou a folga de isolamento. Adicionar um alívio pode mudar a densidade de corrente ou a resistência mecânica a curto-circuito. Aumentar o raio muda o envelope e o comprimento plano. Projetista, engenheiro de montagem e fabricante devem fechar esses ciclos juntos.
A melhor regra de furo a dobra, portanto, não é um único número. É uma distância claramente medida e vinculada à interface funcional, uma rota de produção documentada e um teste de capacidade que demonstre que o barramento acabado — não apenas o arquivo CAD plano — atende ao requisito.
Equipamento relacionado
Dobradeira CNC de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Existe uma única distância mínima universal entre furo e dobra para barramentos de cobre?
Não. A distância segura depende de como a distância é definida, da espessura e da têmpera do material, do raio interno, do ângulo e da direção da dobra, da forma e do tamanho do furo, do ferramental e da fixação, da sequência de operações e da distorção permitida do furo e da pastilha de contato.
A partir de onde a distância furo-dobra deve ser medida em um barramento?
O desenho deve indicar as referências. Definições úteis incluem da borda ou do centro do furo à linha de dobra teórica, ao ponto de tangência ou ao limite de uma zona de deformação qualificada pelo fornecedor. Um número sem essas referências é ambíguo.
Por que um furo pode ficar oval quando um barramento é dobrado?
O material próximo à dobra sofre deformação de tração e compressão e também pode ser arrastado pelo ferramental ou pela fixação. Se um furo ou uma ranhura cruzar essa zona de deformação, seu diâmetro, forma, posição, planicidade e superfície de contato ao redor podem mudar.
Quando um barramento deve ser dobrado antes de usinar o furo final?
O processamento com dobra primeiro pode ser apropriado quando um furo crítico não pode ser mantido fora da zona de deformação e existem um datum confiável pós-dobra e uma montagem de usinagem reproduzível. A escolha também deve considerar acesso, remoção de rebarbas, proteção da face de contato, inspeção, custo e produtividade.