
Distancia orificio-doblez en barras colectoras: evite la distorsión antes de producir
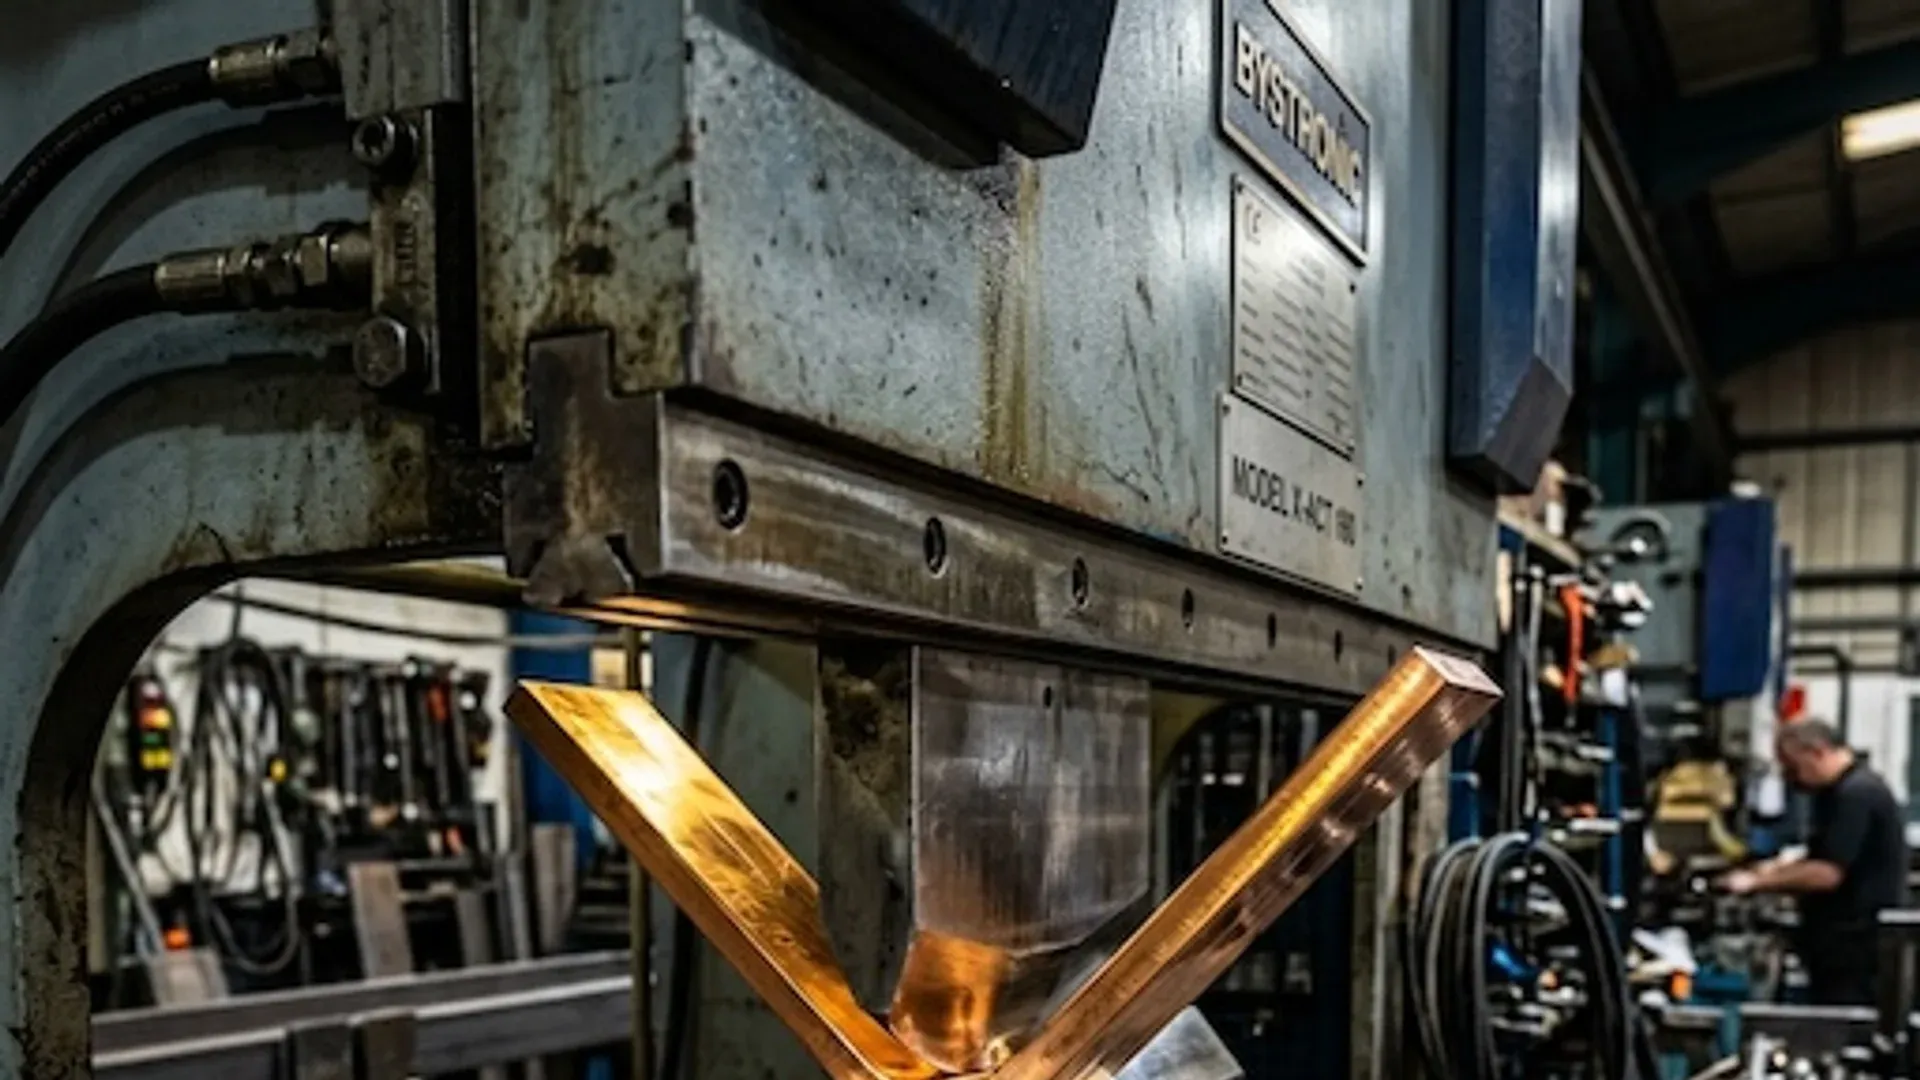
Un orificio correctamente ubicado en el desarrollo plano puede convertirse en una forma ovalada, desplazada o inclinada después del doblado. El cobre circundante también puede perder la planitud que necesita una arandela, un terminal o una almohadilla de contacto recubierta. Por eso, la distancia orificio-doblez en una barra colectora no es una simple holgura de dibujo: es la frontera entre dos procesos de fabricación que pueden interactuar.
La respuesta habitual es copiar un múltiplo del espesor a una regla de diseño. Eso solo es útil cuando la regla declara su material, temple, radio interior, método de doblado, geometría de la característica y definición de medición. Sin esas condiciones, la proporción parece precisa mientras el riesgo real queda sin resolver.
Una única distancia mínima no cubre todas las barras colectoras
Considere dos barras de cobre de 8 mm. Una usa un radio interior grande en un doblez vertical controlado y tiene un orificio de paso redondo bien alejado de la almohadilla de contacto. La otra usa un doblez a tope más cerrado junto a una ranura larga en material semiduro. Igual espesor no les da igual deformación.
El resultado puede cambiar con:
- aleación, temple, dirección de grano y variación de lote;
- espesor medido y estado del borde;
- radio interior, ángulo de doblez, altura abierta y secuencia;
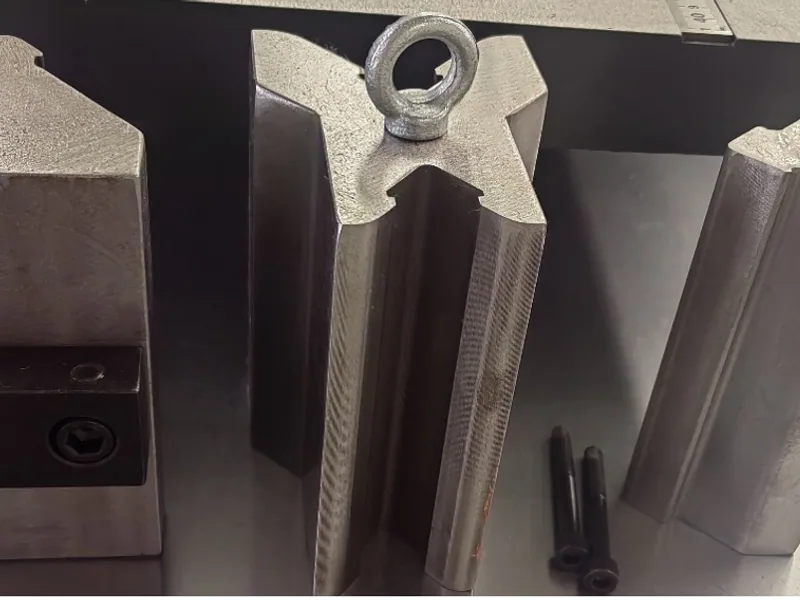
- punzón, matriz en V, doblado por arrastre (wipe), rotativo u otro método de conformado;
- ubicación de la fijación, ancho de herramienta y soporte de la pieza;
- orificio redondo, ranura, muesca o patrón con separación estrecha;
- diámetro, posición, planitud y daño superficial aceptables.
Los proveedores generales de chapa publican sus propias reglas de características. Protolabs, por ejemplo, presenta guías de diseño de chapa metálica vinculadas a sus capacidades de servicio y rangos de materiales. Esa tabla es evidencia de que los límites de fabricabilidad dependen del proceso, no una norma para toda barra colectora de cobre grueso.
Localice la zona de deformación a partir del proceso real
Comience definiendo la geometría. Una línea de doblez teórica en un modelo plano no es la misma referencia que la tangente interior después del conformado. «20 mm desde el doblez» puede significar del centro del orificio a la línea, del borde del orificio a la línea, o del borde a la tangente. Esas interpretaciones producen ligamentos remanentes distintos.
En el plano y en el informe DFM, muestre:
- las referencias de línea de doblez teórica o tangente modelada;
- el radio interior y la dirección del doblez;
- la cara del material que contacta con la herramienta;
- las referencias de borde y centro del orificio;
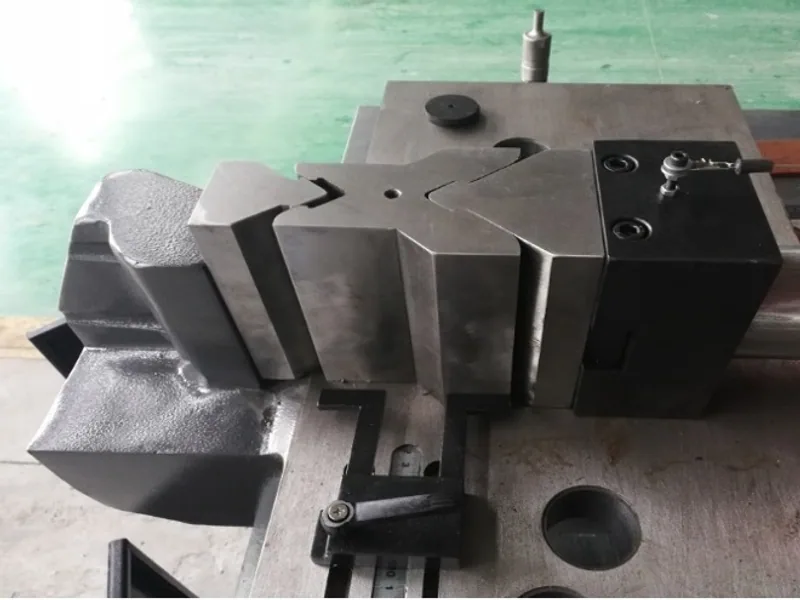
- la zona de exclusión de la herramienta o el dispositivo de fijación;
- la frontera de deformación cualificada por el proveedor.
Use la geometría real de la herramienta para estimar dónde se soportará, comprimirá, estirará o arrastrará el material. Después confírmelo con una probeta representativa. La guía del sector Copper for Busbars aporta contexto útil sobre el conformado de barras de cobre, pero la herramienta de producción y la condición especificada del material siguen necesitando su propia validación.
La guía de margen de doblado y desarrollo plano verificado trata la longitud desarrollada. El DFM de orificio a doblez es otra tarea: protege una característica terminada y su entorno funcional de la operación de conformado.
Proteja las funciones eléctricas y de montaje
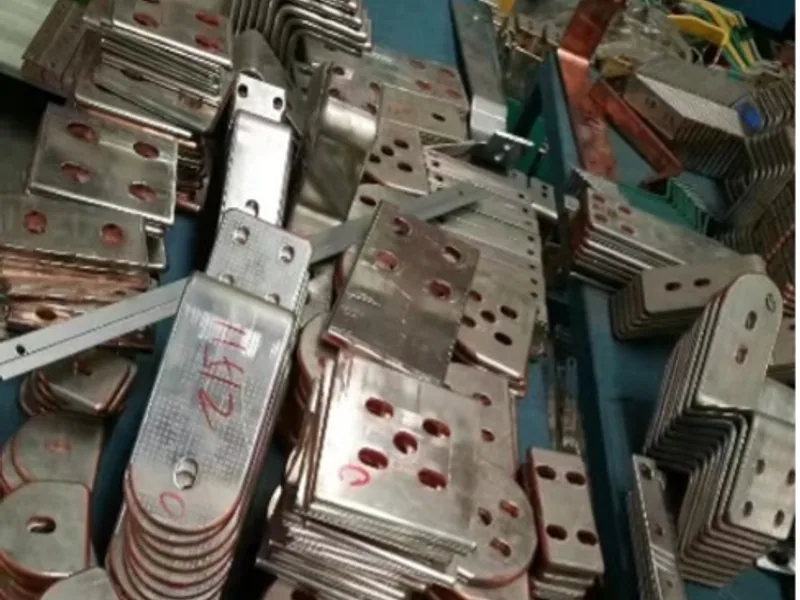
El diámetro y la posición real son solo dos características de aceptación. Un orificio de conexión normalmente pertenece a un área funcional mayor. Revise la interfaz completa:
| Función | Qué puede alterar el doblado | Qué hay que definir |
|---|---|---|
| contacto atornillado | planitud de la almohadilla de contacto, recubrimiento, asiento de la arandela | frontera de la almohadilla, planitud, acabado y zona protegida |
| ligamento estructural | desgarro o adelgazamiento excesivo entre orificio y borde | ligamento mínimo terminado según las cargas de diseño |
| instalación de sujetadores | interferencia con vaso, llave, arandela o tuerca | envolvente de la herramienta de montaje en la condición conformada |
| coordinación de aislamiento | movimiento del conductor hacia otro potencial | holguras terminadas, línea de fuga y frontera de aislamiento |
| esquema de datums | desplazamiento del orificio respecto al plano del terminal | datums funcionales y método de medición de la pieza conformada |
| estado superficial | marcas de herramienta o fisuras cerca de un borde de campo alto | marcas permitidas, redondeo del borde y método de inspección |
No permita que un orificio nominalmente aceptable oculte una almohadilla de contacto inclinada. La guía de tolerancias de planos de barras explica cómo anclar los patrones de orificios y los planos de terminales a datums funcionales en lugar de inspeccionar cada cota desde un borde cizallado.
Elija deliberadamente punzonar y luego doblar, o doblar y luego mecanizar
Punzonar primero la pieza en plano normalmente es rápido y fácil de automatizar. La pieza descansa sobre un plano estable, el anidado es sencillo y los orificios pueden compartir el mismo sistema de datums que la longitud de corte. Funciona bien cuando todas las características críticas quedan fuera de las zonas cualificadas de deformación y fijación.
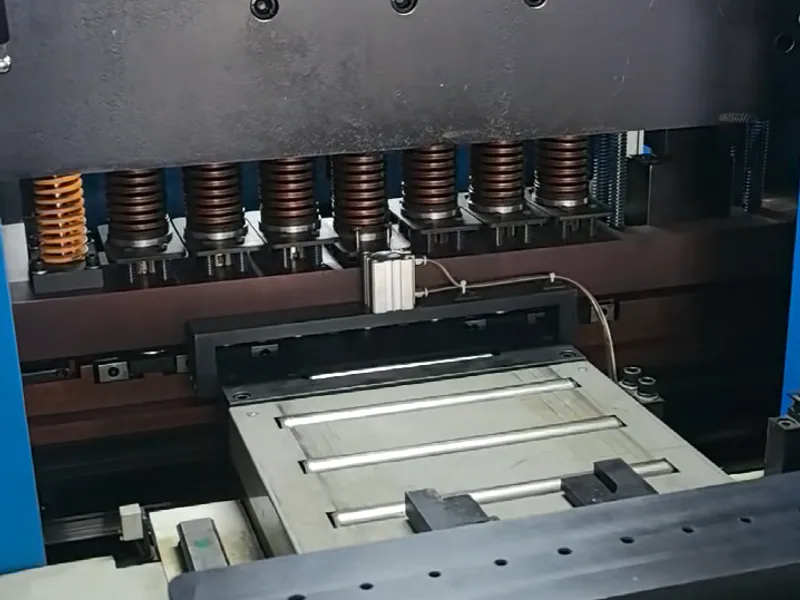
Doblar primero y mecanizar después el orificio final puede proteger una característica crítica de la deformación, pero introduce trabajo nuevo. La pieza conformada debe ubicarse desde un datum útil. El acceso de la herramienta y el control de virutas se complican. Hay que eliminar rebabas sin redondear una cara de contacto, y la operación no debe contaminar una pieza aislada o recubierta. El rendimiento y el coste de medición aumentan.
Una tercera opción es desbastar la característica antes del doblado y acabarla después. Puede reducir la carga de mecanizado secundario, pero necesita material suficiente y un método de localización controlado. Sea cual sea la secuencia elegida, identifique qué operación establece la característica final y qué revisión del plano la controla.
La guía de desbarbado de barras debe formar parte del plan siempre que un orificio crítico se complete después del conformado. El control de rebabas no es opcional solo porque el mecanizado secundario haya resuelto el problema de posición.
Sustituya la regla universal por una envolvente de capacidad del proveedor
Cree una pequeña matriz de cualificación en torno a los extremos de producción previstos. Use las calidades y temples de cobre especificados, el espesor mínimo y máximo, las herramientas y radios propuestos, formas representativas de orificios y ranuras, y la secuencia real de operaciones. Incluya características cerca del límite propuesto y también una posición de control más segura.
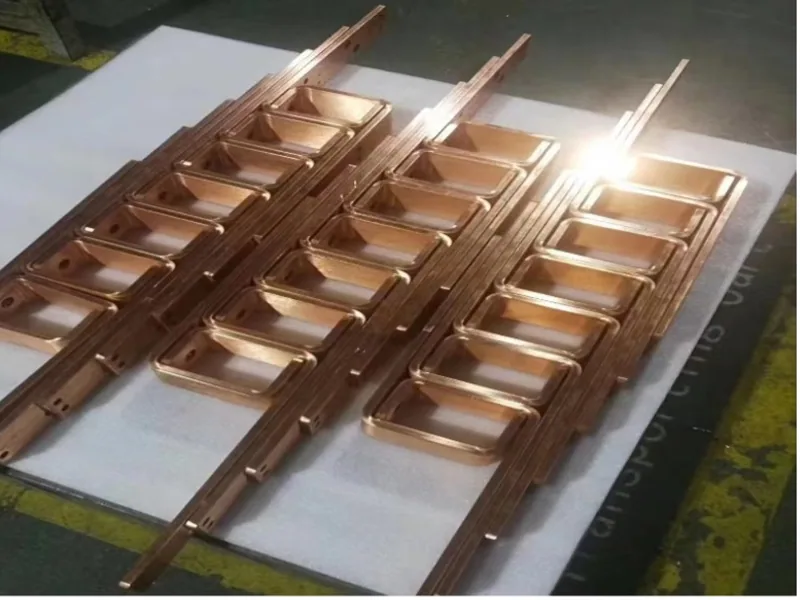
Mida antes y después del doblado:
- tamaño del orificio, redondez o perfil de la ranura;
- ubicación respecto a los datums terminados;
- planitud de la almohadilla de contacto y marcas de herramienta;
- ancho del ligamento y deformación visible del borde;
- fisuras según la inspección visual o mejorada acordada;
- ángulo de doblez y posición del plano del terminal.
Registre cada variable de configuración y cada muestra. El resultado no es una regla universal para el cobre: es una envolvente de capacidad para una combinación declarada de material y herramienta. Añada margen de diseño para que la variación normal de producción no quede sobre la frontera de fallo.
Si se introduce otra máquina, radio de herramienta, temple o secuencia, decida si el cambio permanece dentro de esa cualificación. La página del DHAC-BB-H describe una aplicación de doblado dedicada, pero ninguna página de producto puede validar el trazado de orificios de un cliente desconocido sin el plano, el material y la evidencia de utillaje.
Lleve el resultado al plano y al plan de inspección
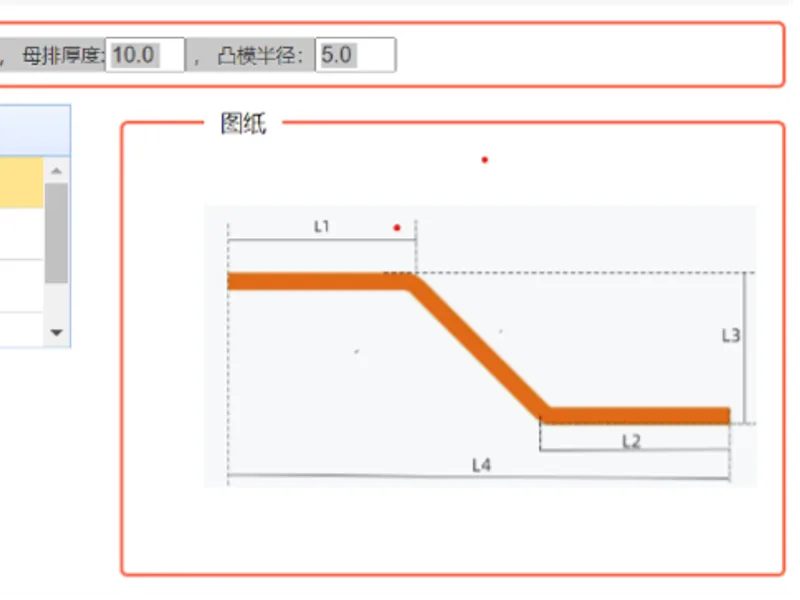
Una vez validado, traduzca el acuerdo de proceso a documentos duraderos. El modelo o plano debe indicar el material y el temple, el espesor, el radio y la dirección del doblez, las zonas críticas de marca y contacto, los datums funcionales y los requisitos de la característica terminada. Use una definición inequívoca para la cota orificio-doblez.
La hoja de ruta de fabricación debe indicar el orden de operaciones, la identificación de máquina y herramienta, la revisión del programa, el control del lote de material y cualquier probeta de primera pieza. El plan de inspección debe decir si el orificio se mide antes del conformado, después, o en ambos momentos, y qué resultado acepta la pieza.
Evite enterrar una excepción crítica de DFM en un correo electrónico. Si el proveedor acepta una característica más cercana solo con una herramienta especial, una dirección de doblez concreta o una operación posterior al doblado, incluya esa condición en la cotización controlada y en la documentación del proceso.
Resuelva un trazado congestionado antes de que llegue a la máquina
Cuando una característica cruza la zona cualificada, la solución no siempre es pedir una tolerancia de máquina más estrecha. Las opciones incluyen mover el orificio, mover o invertir el doblez, aumentar el radio interior, cambiar la orientación de una ranura, añadir un alivio diseñado, ampliar la envolvente del conductor, cambiar la disposición de los sujetadores o aprobar una operación de acabado posterior al doblado.
Revise las consecuencias eléctricas de cada cambio. Mover un orificio puede reducir el área de contacto o la holgura de aislamiento. Añadir un alivio puede cambiar la densidad de corriente o la resistencia mecánica a cortocircuito. Aumentar el radio cambia la envolvente y la longitud en plano. El diseñador, el ingeniero de montaje y el fabricante deben cerrar esos bucles juntos.
La mejor regla de orificio a doblez, por tanto, no es un único número. Es una distancia claramente medida y vinculada a la interfaz funcional, una ruta de producción documentada y un ensayo de capacidad que demuestre que la barra terminada —no solo el archivo CAD plano— cumple el requisito.
Equipo relacionado
Dobladora CNC de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Existe una única distancia mínima universal entre orificio y doblez para las barras colectoras de cobre?
No. La distancia segura depende de cómo se define la distancia, el espesor y el temple del material, el radio interior, el ángulo y la dirección del doblez, la forma y el tamaño del orificio, el utillaje y la fijación, la secuencia de operaciones, y la distorsión permitida del orificio y de la almohadilla de contacto.
¿Desde dónde debe medirse la distancia orificio-doblez en una barra colectora?
El plano debe indicar las referencias. Las definiciones útiles incluyen del borde o del centro del orificio a la línea de doblez teórica, al punto de tangencia o al límite de una zona de deformación cualificada por el proveedor. Un número sin esas referencias es ambiguo.
¿Por qué puede volverse ovalado un orificio cuando se dobla una barra colectora?
El material próximo al doblez sufre deformación por tracción y compresión y también puede ser arrastrado por el utillaje o la fijación. Si un orificio o una ranura cruza esa zona de deformación, su diámetro, forma, posición, planitud y superficie de contacto circundante pueden cambiar.
¿Cuándo conviene doblar una barra colectora antes de mecanizar su orificio final?
El procesamiento con doblez primero puede ser apropiado cuando un orificio crítico no puede mantenerse fuera de la zona de deformación y existen un datum posterior al doblez fiable y un montaje de mecanizado reproducible. La elección también debe considerar el acceso, la eliminación de rebabas, la protección de la cara de contacto, la inspección, el coste y la productividad.