
Khoảng cách lỗ-uốn trên thanh cái: Ngăn ngừa biến dạng trước khi sản xuất
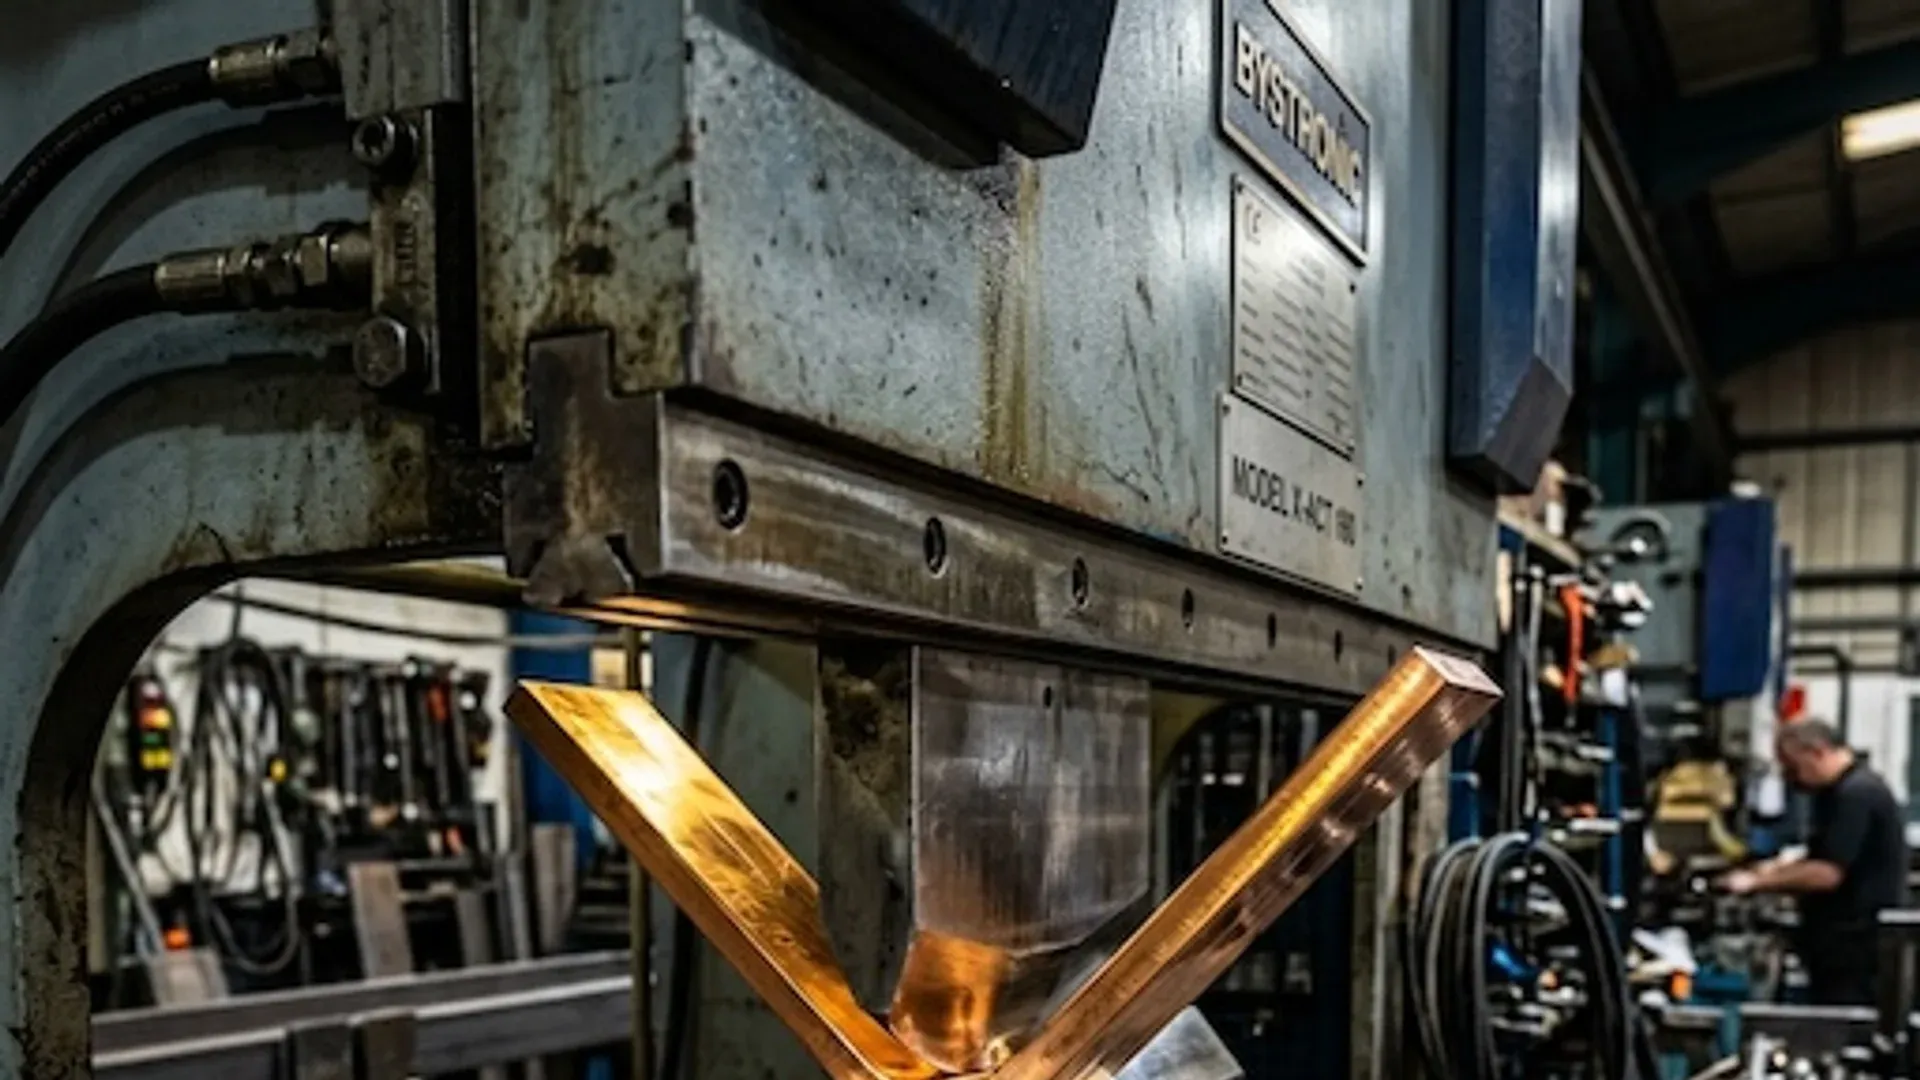
Một lỗ được định vị đúng trên bản khai triển có thể trở thành hình oval, bị dịch hoặc bị nghiêng sau khi uốn. Lớp đồng xung quanh cũng có thể mất độ phẳng mà vòng đệm, đầu cốt hoặc mặt bắt tiếp xúc mạ cần đến. Vì vậy, khoảng cách lỗ-uốn trên thanh cái không chỉ là dung sai bản vẽ; đó là ranh giới giữa hai công đoạn sản xuất có thể tác động lẫn nhau.
Cách xử lý phổ biến là sao chép một bội số của chiều dày vào quy tắc thiết kế. Điều đó chỉ hữu ích khi quy tắc nêu rõ vật liệu, trạng thái gia công, bán kính trong, phương pháp uốn, hình học đặc điểm và định nghĩa đo. Nếu thiếu các điều kiện đó, tỷ lệ trông có vẻ chính xác nhưng rủi ro thực tế vẫn chưa được giải quyết.
Một khoảng cách tối thiểu duy nhất không thể bao quát mọi thanh cái
Hãy xét hai thanh đồng dày 8 mm. Một thanh dùng bán kính trong lớn trong mối uốn đứng được kiểm soát và có lỗ luồn tròn cách xa mặt bắt tiếp xúc. Thanh kia dùng mối uốn lệch chặt hơn bên cạnh rãnh dài trên vật liệu nửa cứng. Cùng chiều dày không có nghĩa cùng mức biến dạng.
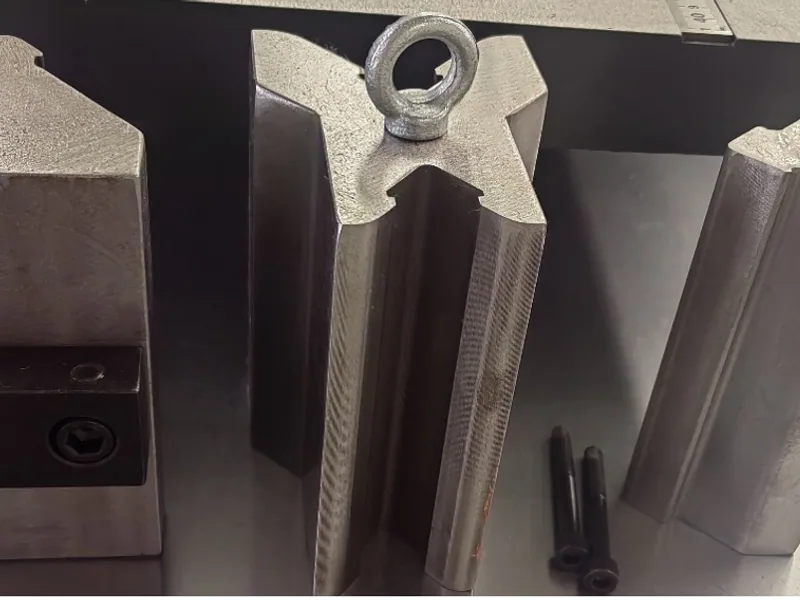
Kết quả có thể thay đổi theo:
- hợp kim, trạng thái gia công, hướng thớ và sai khác lô;
- chiều dày đo được và tình trạng mép;
- bán kính trong, góc uốn, chiều cao mở và trình tự;
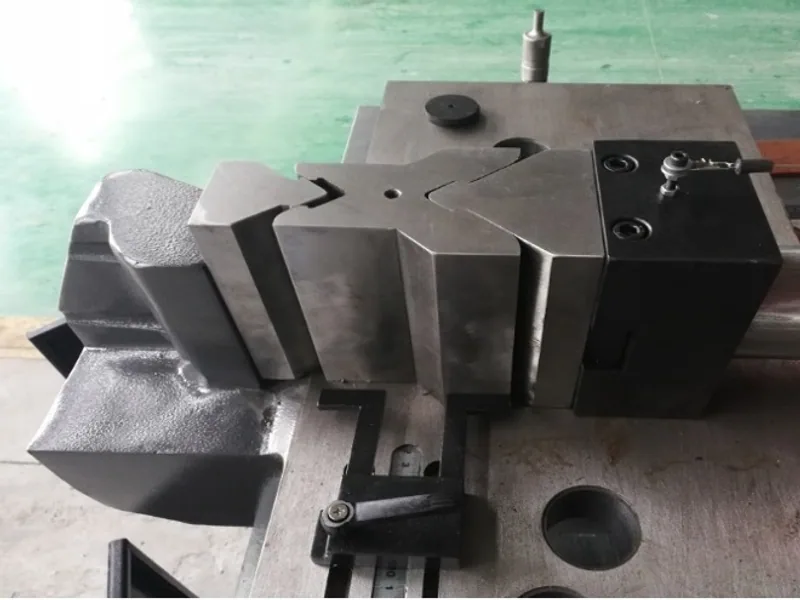
- chày, khuôn chữ V, uốn miết, uốn quay hoặc phương pháp tạo hình khác;
- vị trí kẹp, chiều rộng dụng cụ và đỡ chi tiết;
- lỗ tròn, rãnh, khía hoặc mảng lỗ khoảng cách sát nhau;
- đường kính, vị trí, độ phẳng và hư hỏng bề mặt được chấp nhận.
Các nhà cung cấp kim loại tấm phổ thông công bố quy tắc đặc điểm riêng. Chẳng hạn, Protolabs giới thiệu hướng dẫn thiết kế kim loại tấm gắn với năng lực dịch vụ và dải vật liệu của họ. Bảng như vậy là bằng chứng cho thấy giới hạn khả năng chế tạo phụ thuộc vào từng quy trình — không phải tiêu chuẩn cho mọi thanh cái đồng dày.
Xác định vùng biến dạng từ quy trình thực tế
Bắt đầu bằng việc định nghĩa hình học. Đường uốn lý thuyết trên mô hình phẳng không cùng hệ quy chiếu với tiếp tuyến trong sau khi tạo hình. «Cách mối uốn 20 mm» có thể nghĩa là từ tâm lỗ đến đường uốn, từ mép lỗ đến đường uốn, hoặc từ mép đến tiếp tuyến. Những cách hiểu này tạo ra các gân vật liệu còn lại khác nhau.
Trên bản vẽ và báo cáo DFM, hãy thể hiện:
- hệ quy chiếu đường uốn lý thuyết hoặc tiếp tuyến mô hình hóa;
- bán kính trong và hướng uốn;
- mặt vật liệu tiếp xúc dụng cụ;
- hệ quy chiếu mép lỗ và tâm lỗ;
- vùng loại trừ của dụng cụ hoặc kẹp;
- ranh giới biến dạng được nhà cung cấp xác nhận.
Dùng hình học dụng cụ thực tế để ước lượng nơi vật liệu sẽ được đỡ, nén, kéo giãn hoặc bị kéo lê. Sau đó xác nhận bằng một mẫu thử đại diện. Hướng dẫn ngành Copper for Busbars cung cấp bối cảnh hữu ích về tạo hình thanh cái đồng, nhưng dụng cụ sản xuất và trạng thái vật liệu được chỉ định vẫn cần tự thẩm định.
Hướng dẫn dung sai uốn và bản khai triển đã xác nhận đề cập chiều dài khai triển. DFM lỗ-đến-uốn là nhiệm vụ khác: nó bảo vệ một đặc điểm thành phẩm và khu vực chức năng xung quanh khỏi công đoạn tạo hình.
Bảo vệ chức năng điện và chức năng lắp ráp
Đường kính và vị trí thực chỉ là hai đặc trưng nghiệm thu. Lỗ kết nối thường thuộc một khu vực chức năng lớn hơn. Hãy xem xét toàn bộ giao diện:
| Chức năng | Uốn có thể làm xáo trộn | Cần định nghĩa |
|---|---|---|
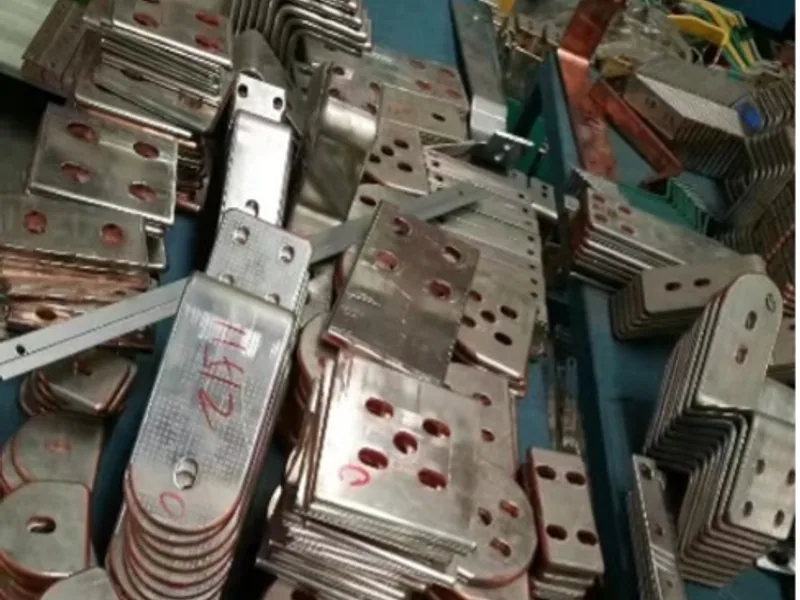
| mối tiếp xúc bắt bu lông | độ phẳng mặt bắt tiếp xúc, lớp mạ, độ áp của vòng đệm | ranh giới mặt bắt, độ phẳng, hoàn thiện và vùng bảo vệ |
| gân kết cấu | rách hoặc mỏng quá mức giữa lỗ và mép | chiều rộng gân thành phẩm tối thiểu theo tải thiết kế |
| lắp đặt bu lông | va chạm với đầu khẩu, cờ lê, vòng đệm hoặc đai ốc | phạm vi dụng cụ lắp ráp ở trạng thái đã tạo hình |
| phối hợp cách điện | dịch chuyển dây dẫn về phía điện thế khác | khe hở thành phẩm, đường rò và ranh giới cách điện |
| sơ đồ dữ liệu gốc | lỗ dịch so với mặt phẳng đầu nối | dữ liệu gốc chức năng và phương pháp đo chi tiết đã tạo hình |
| tình trạng bề mặt | vết dụng cụ hoặc nứt gần mép trường cao | vết được phép, vát cạnh và phương pháp kiểm tra |
Đừng để một lỗ đạt yêu cầu danh nghĩa che khuất mặt bắt tiếp xúc bị nghiêng. Hướng dẫn dung sai bản vẽ thanh cái giải thích cách neo các mảng lỗ và mặt phẳng đầu nối vào dữ liệu gốc chức năng thay vì kiểm tra mọi kích thước từ mép cắt.
Chủ động chọn đột trước-uốn sau hay uốn trước-gia công sau
Đột phôi phẳng trước thường nhanh và dễ tự động hóa. Chi tiết nằm trên mặt phẳng ổn định, xếp lồng đơn giản, và các lỗ có thể dùng chung hệ dữ liệu gốc với chiều dài cắt. Cách này hiệu quả khi mọi đặc điểm quan trọng đều nằm ngoài vùng biến dạng và vùng kẹp đã được xác nhận.
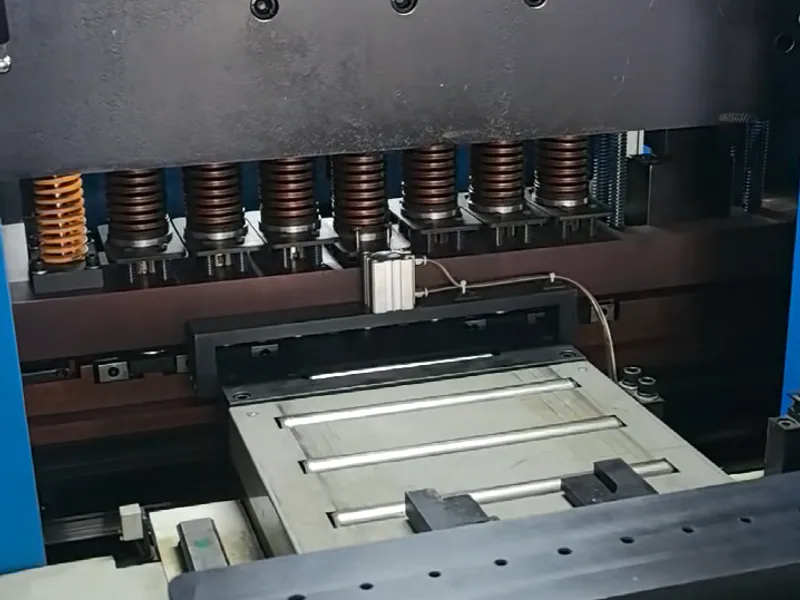
Uốn trước rồi gia công lỗ cuối sau có thể bảo vệ đặc điểm quan trọng khỏi biến dạng, nhưng phát sinh công việc mới. Chi tiết đã tạo hình phải được định vị từ một dữ liệu gốc hữu ích. Tiếp cận dụng cụ và kiểm soát phoi trở nên khó hơn. Phải loại bỏ ba via mà không làm tròn mặt tiếp xúc, và công đoạn không được làm nhiễm bẩn chi tiết đã cách điện hoặc mạ. Năng suất giảm, chi phí đo tăng.
Lựa chọn thứ ba là gia công thô đặc điểm trước khi uốn rồi hoàn thiện sau. Cách này có thể giảm tải gia công thứ cấp nhưng cần đủ lượng dư và phương pháp định vị được kiểm soát. Dù chọn trình tự nào, hãy xác định công đoạn nào tạo đặc điểm cuối cùng và bản vẽ sửa đổi nào kiểm soát nó.
Hướng dẫn xử lý ba via thanh cái nên là một phần của kế hoạch mỗi khi lỗ quan trọng được hoàn thành sau tạo hình. Kiểm soát ba via không phải tùy chọn chỉ vì gia công thứ cấp đã giải quyết vấn đề vị trí.
Thay quy tắc phổ quát bằng phạm vi năng lực của nhà cung cấp
Hãy lập một ma trận thẩm định nhỏ quanh các giới hạn sản xuất dự kiến. Dùng các mác đồng và trạng thái gia công được chỉ định, chiều dày nhỏ nhất và lớn nhất, dụng cụ và bán kính đề xuất, hình dạng lỗ và rãnh đại diện, cùng trình tự công đoạn thực tế. Bao gồm cả các đặc điểm gần giới hạn đề xuất lẫn một vị trí kiểm chứng an toàn hơn.
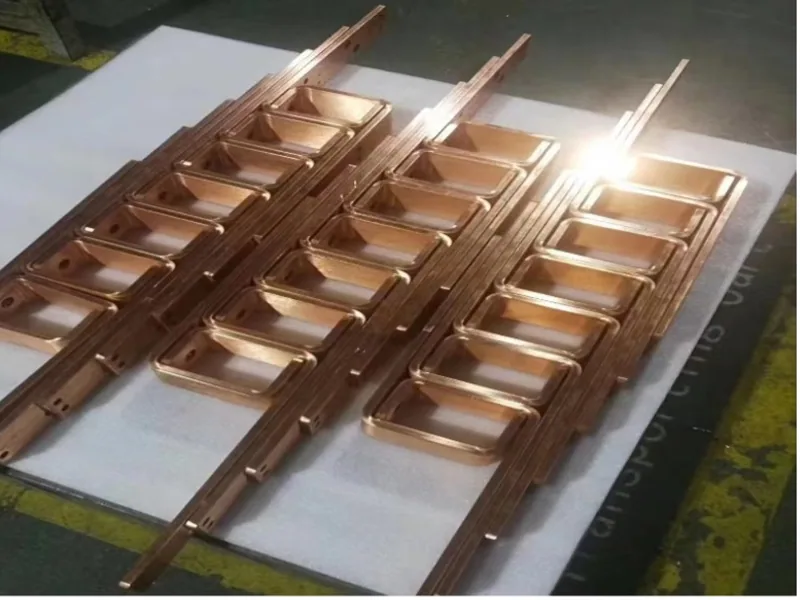
Đo trước và sau khi uốn:
- kích thước lỗ, độ tròn hoặc prôfin rãnh;
- vị trí so với dữ liệu gốc thành phẩm;
- độ phẳng mặt bắt tiếp xúc và vết dụng cụ;
- chiều rộng gân và biến dạng mép nhìn thấy được;
- nứt theo phương pháp kiểm tra thị giác hoặc tăng cường đã thỏa thuận;
- góc uốn và vị trí mặt phẳng đầu nối.
Ghi lại mọi biến số thiết lập và mọi mẫu. Kết quả không phải quy tắc đồng phổ quát; đó là phạm vi năng lực cho một tổ hợp vật liệu-và-dụng cụ xác định. Thêm biên dự phòng thiết kế để dao động sản xuất thông thường không nằm đúng trên ranh giới hỏng hóc.
Nếu đưa vào máy khác, bán kính dụng cụ khác, trạng thái gia công khác hoặc trình tự khác, hãy quyết định xem thay đổi còn nằm trong phạm vi thẩm định đó không. Trang DHAC-BB-H mô tả một ứng dụng uốn chuyên dụng, nhưng không trang sản phẩm nào có thể xác nhận bố trí lỗ của một khách hàng chưa biết nếu thiếu bản vẽ, vật liệu và bằng chứng dụng cụ.
Đưa kết quả vào bản vẽ và kế hoạch kiểm tra
Sau khi thẩm định, hãy chuyển thỏa thuận quy trình thành tài liệu lâu dài. Mô hình hoặc bản vẽ phải nêu vật liệu và trạng thái gia công, chiều dày, bán kính và hướng uốn, vùng đánh dấu và tiếp xúc quan trọng, dữ liệu gốc chức năng và yêu cầu đặc điểm thành phẩm. Dùng định nghĩa rõ ràng, không mơ hồ cho kích thước lỗ-đến-uốn.
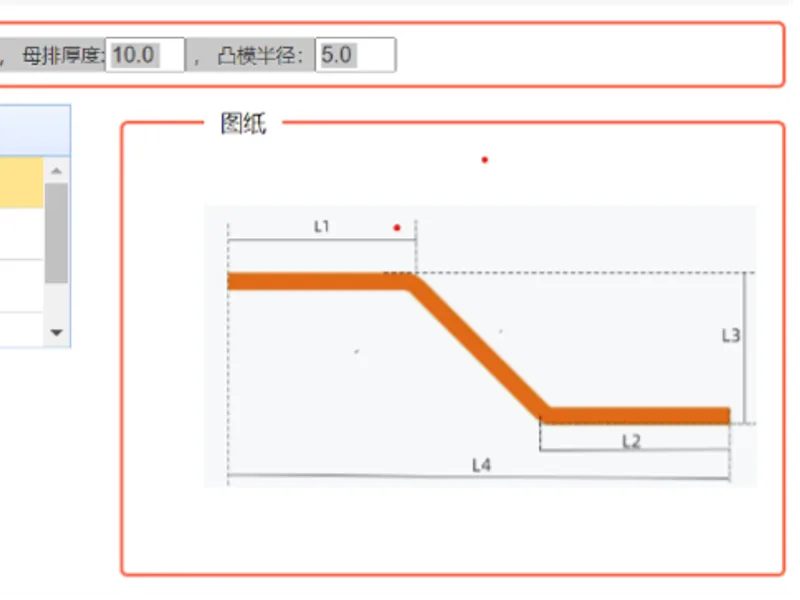
Phiếu công nghệ sản xuất phải nêu thứ tự công đoạn, nhận dạng máy và dụng cụ, bản sửa đổi chương trình, kiểm soát lô vật liệu và mẫu chi tiết đầu tiên (nếu có). Kế hoạch kiểm tra phải nói rõ lỗ được đo trước tạo hình, sau tạo hình hay cả hai — và kết quả nào dùng để nghiệm thu chi tiết.
Tránh chôn vùi một ngoại lệ DFM quan trọng trong email. Nếu nhà cung cấp chỉ chấp nhận đặc điểm gần hơn khi dùng dụng cụ đặc biệt, hướng uốn cụ thể hoặc công đoạn sau uốn, hãy ghi điều kiện đó vào báo giá được kiểm soát và hồ sơ quy trình.
Giải quyết bố trí chật chội trước khi nó đến máy
Khi một đặc điểm giao cắt vùng đã thẩm định, giải pháp không phải lúc nào cũng là yêu cầu dung sai máy chặt hơn. Các lựa chọn gồm dịch lỗ, dịch hoặc đảo chiều mối uốn, tăng bán kính trong, đổi hướng rãnh, thêm rãnh giảm ứng suất có thiết kế, mở rộng phạm vi dây dẫn, thay đổi bố trí bu lông, hoặc phê duyệt công đoạn hoàn thiện sau uốn.
Xem xét hệ quả điện của mọi thay đổi. Dịch lỗ có thể giảm diện tích tiếp xúc hoặc khe hở cách điện. Thêm rãnh giảm ứng suất có thể thay đổi mật độ dòng điện hoặc độ bền cơ học khi ngắn mạch. Tăng bán kính làm thay đổi phạm vi và chiều dài phẳng. Nhà thiết kế, kỹ sư lắp ráp và đơn vị chế tạo phải cùng nhau khép kín các vòng lặp này.
Vì vậy, quy tắc lỗ-đến-uốn tốt nhất không phải một con số duy nhất. Đó là một khoảng cách được đo rõ ràng gắn với giao diện chức năng, một lộ trình sản xuất được tài liệu hóa, và một thử nghiệm năng lực chứng minh thanh cái thành phẩm — chứ không chỉ tệp CAD phẳng — đáp ứng yêu cầu.
Thiết bị liên quan
Máy uốn thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Có một khoảng cách tối thiểu phổ quát duy nhất giữa lỗ và mối uốn cho thanh cái đồng không?
Không. Khoảng cách an toàn phụ thuộc vào cách định nghĩa khoảng cách, chiều dày và trạng thái gia công của vật liệu, bán kính trong, góc và hướng uốn, hình dạng và kích thước lỗ, dụng cụ và kẹp, trình tự công đoạn, và mức biến dạng cho phép của lỗ và mặt bắt tiếp xúc.
Khoảng cách lỗ-uốn trên thanh cái phải được đo từ đâu?
Bản vẽ phải nêu rõ các hệ quy chiếu. Các định nghĩa hữu ích gồm đo từ mép hoặc tâm lỗ đến đường uốn lý thuyết, điểm tiếp tuyến, hoặc ranh giới vùng biến dạng đã được nhà cung cấp xác nhận. Một con số thiếu các hệ quy chiếu đó là mơ hồ.
Vì sao lỗ có thể trở thành hình oval khi thanh cái bị uốn?
Vật liệu gần mối uốn chịu biến dạng kéo và nén, đồng thời có thể bị dụng cụ hoặc kẹp kéo lê. Nếu một lỗ hoặc rãnh giao với vùng biến dạng đó, đường kính, hình dạng, vị trí, độ phẳng và bề mặt tiếp xúc xung quanh của nó đều có thể thay đổi.
Khi nào nên uốn thanh cái trước khi gia công lỗ cuối cùng?
Quy trình uốn trước có thể phù hợp khi không thể giữ một lỗ quan trọng nằm ngoài vùng biến dạng, đồng thời tồn tại dữ liệu gốc sau uốn đáng tin cậy và gá gia công có thể lặp lại. Lựa chọn này cũng phải tính đến khả năng tiếp cận, loại ba via, bảo vệ mặt tiếp xúc, kiểm tra, chi phí và năng suất.