
المسافة بين الثقب والثنية في قضيب التوصيل: امنع التشوّه قبل الإنتاج
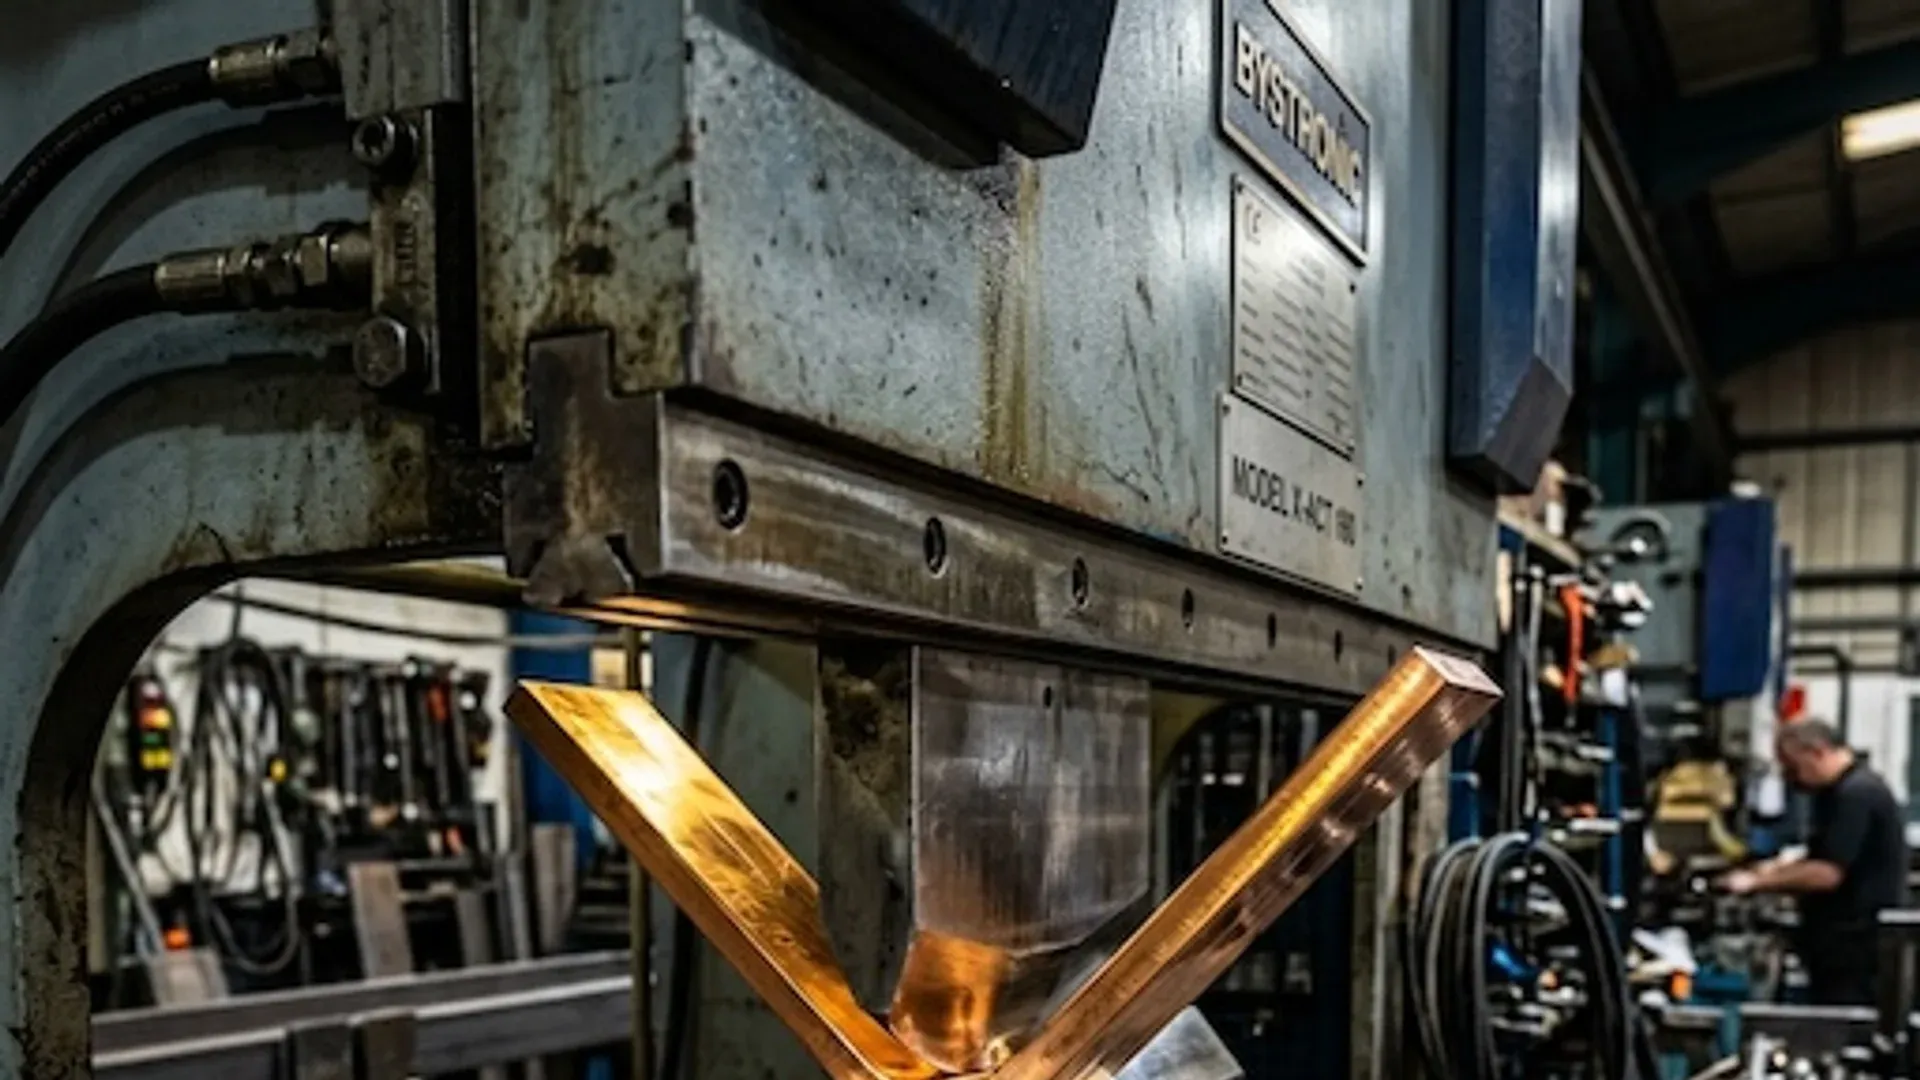
قد يتحوّل ثقبٌ موضوع بشكل صحيح في الشكل المسطح إلى فتحة بيضاوية أو منزاحة أو مائلة بعد الثني. كما قد يفقد النحاس المحيط به الاستواء الذي تحتاجه الحلقة أو الطرف أو وسادة التلامس المطليّة. لذلك فإن المسافة بين الثقب والثنية في قضيب التوصيل ليست مجرد خلوص في الرسم، بل هي الحدّ الفاصل بين عمليتين تصنيعيتين يمكن أن تتفاعلا معًا.
الاستجابة الشائعة هي نسخ مضاعف من السماكة إلى قاعدة تصميم. وهذا مفيد فقط عندما تحدّد القاعدة المادة، وحالة المعالجة الحرارية، ونصف قطر الانحناء الداخلي، وطريقة الثني، وهندسة العنصر، وتعريف القياس. وبدون هذه الشروط تبدو النسبة دقيقة بينما يبقى الخطر الحقيقي دون حل.
لا يمكن لمسافة دنيا واحدة أن تغطي كل قضبان التوصيل
تأمّل قضيبَي نحاس بسماكة 8 mm. يستخدم أحدهما نصف قطر داخلي كبير في ثنية رأسية مضبوطة وبه ثقب مرور دائري بعيد تمامًا عن وسادة التلامس. ويستخدم الآخر ثنية إزاحة أضيق بجوار فتحة طويلة في مادة نصف صلبة. تساوي السماكة لا يعني تساوي التشوّه.
قد تتغيّر النتيجة بفعل:
- السبيكة وحالة المعالجة واتجاه الحبيبات وتفاوت الدفعة;
- السماكة المقيسة وحالة الحافة;
- نصف القطر الداخلي وزاوية الثني والارتفاع المفتوح والتسلسل;
- المكبس أو قالب V أو الثني بالمسح أو الثني الدوّار أو طريقة تشكيل أخرى;
- موضع التثبيت وعرض العدة ودعم القطعة;
- ثقب دائري أو فتحة طويلة أو حزّ أو نمط متقارب المسافات;
- القطر والموضع والاستواء وتلف السطح المقبولة.
ينشر موردو الصفائح المعدنية العامّون قواعدهم الخاصة بالعناصر. فمثلًا تعرض Protolabs إرشادات تصميم الصفائح المعدنية المرتبطة بقدرات خدماتها ونطاقات موادها. ومثل هذا الجدول دليل على أن حدود قابلية التصنيع مرتبطة بالعملية، وليست معيارًا لكل قضيب توصيل نحاسي سميك.
حدّد منطقة التشوّه انطلاقًا من العملية الفعلية
ابدأ بتعريف الهندسة. فخطّ الثني النظري في نموذج مسطّح ليس المرجع نفسه الذي يمثّله المماس الداخلي بعد التشكيل. وقد تعني عبارة «20 mm من الثنية» المسافة من مركز الثقب إلى الخط، أو من حافة الثقب إلى الخط، أو من الحافة إلى المماس. وتنتج عن هذه التفسيرات أضلاع مادة متبقية مختلفة.
في الرسم وتقرير DFM، اعرض:
- مراجع خط الثني النظري أو المماس المُنمذَج;
- نصف القطر الداخلي واتجاه الثني;
- وجه المادة الملامس للعدة;
- مراجع حافة الثقب ومركزه;
- منطقة تجنّب العدة أو المثبّت;
- حدّ التشوّه المعتمد من المورّد.
استخدم هندسة العدة الفعلية لتقدير المواضع التي ستُدعم فيها المادة أو تُضغط أو تُشدّ أو تُسحب. ثم أكّد ذلك بعيّنة اختبار تمثيلية. يقدّم الدليل القطاعي Copper for Busbars خلفية مفيدة عن تشكيل قضبان النحاس، لكن العدة الإنتاجية وحالة المادة المحدّدة ما زالتا بحاجة إلى تحقق خاص بهما.
يتناول دليل بدل الثني والشكل المسطح المتحقق منه الطول المطوَّر. أما DFM للثقب مقابل الثنية فمهمة مختلفة: تحمي عنصرًا نهائيًا ومحيطه الوظيفي من عملية التشكيل.
احمِ الوظائف الكهربائية ووظائف التجميع
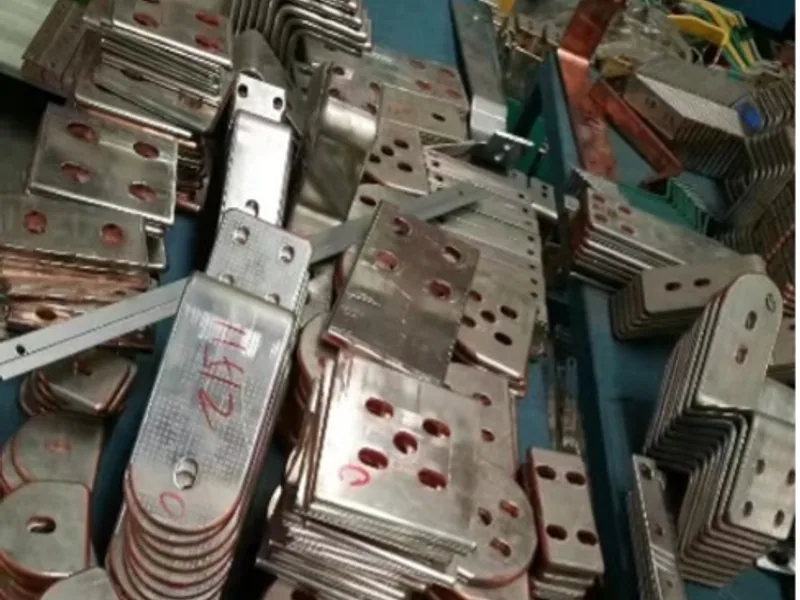
القطر والموضع الحقيقي مجرد خاصيتين من خصائص القبول. وثقب التوصيل ينتمي عادةً إلى منطقة وظيفية أكبر. راجع الواجهة الكاملة:
| الوظيفة | ما يمكن أن يُخِلّ به الثني | ما يجب تعريفه |
|---|---|---|
| التلامس المربوط بمسامير | استواء وسادة التلامس والطلاء واستقرار الحلقة | حدود الوسادة والاستواء والتشطيب والمنطقة المحمية |
| الضلع الإنشائي | التمزّق أو الترقيق المفرط بين الثقب والحافة | الحد الأدنى للضلع النهائي وفق أحمال التصميم |
| تركيب أدوات الربط | تعارض مع الجلبة أو المفتاح أو الحلقة أو الصامولة | مظروف عدة التجميع في الحالة المشكَّلة |
| تنسيق العزل | حركة الموصل نحو جهد آخر | الخلوصات النهائية ومسار الزحف وحدّ العزل |
| مخطط البيانات المرجعية | انزياح الثقب بالنسبة لمستوى الطرف | البيانات المرجعية الوظيفية وطريقة قياس القطعة المشكَّلة |
| حالة السطح | آثار العدة أو تشققات قرب حافة عالية المجال | الآثار المسموحة وتكسير الحواف وطريقة الفحص |
لا تدع ثقبًا مقبولًا اسميًا يخفي وسادة تلامس مائلة. يوضّح دليل تفاوتات رسومات قضبان التوصيل كيفية تثبيت أنماط الثقوب ومستويات الأطراف على بيانات مرجعية وظيفية بدلًا من فحص كل بُعد من حافة مقصوصة.
اختر عن قصد: التثقيب ثم الثني، أو الثني ثم التشغيل الآلي
تثقيب القطعة المسطّحة أولًا عادةً سريع وسهل الأتمتة. تستقر القطعة على مستوٍ ثابت، ويكون التعشيق بسيطًا، ويمكن للثقوب أن تتشارك نظام البيانات المرجعية نفسه المخصص لطول القص. وهو مناسب عندما تبقى جميع العناصر الحرجة خارج منطقتي التشوّه والتثبيت المعتمدتين.
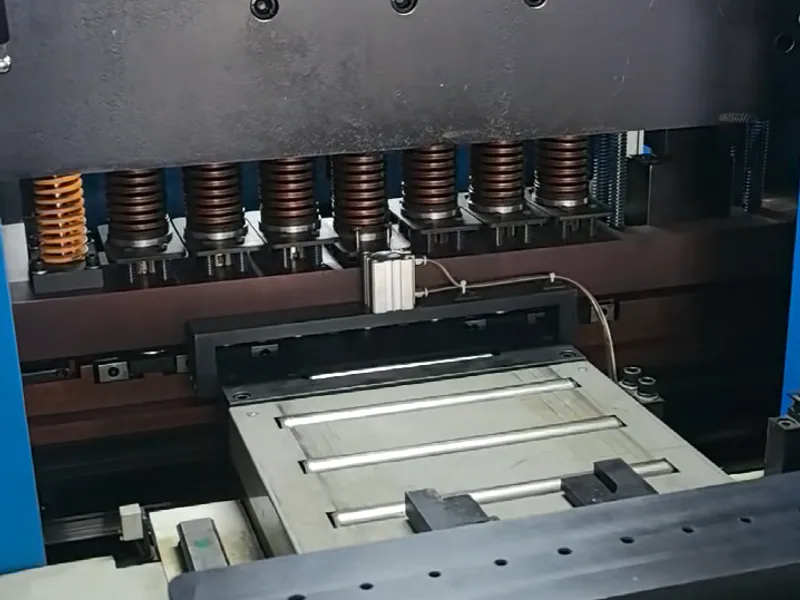
قد يؤدي الثني أولًا ثم تشغيل الثقب النهائي لاحقًا إلى حماية عنصر حرج من التشوّه، لكنه يستحدث أعمالًا جديدة. فيجب تموضع القطعة المشكَّلة من بيانات مرجعية مفيدة. ويصبح وصول العدة والتحكم في الرايش أصعب. ويجب إزالة النتوءات دون تدوير وجه التلامس، ويجب ألّا تُلوّث العملية قطعة معزولة أو مطليّة. وترتفع زمن الإنتاجية وتكلفة القياس.
خيار ثالث هو خشن العنصر قبل الثني وتشطيبه بعده. وقد يقلل ذلك من حمل التشغيل الثانوي لكنه يتطلب مادة كافية وطريقة تثبيت مضبوطة. وأيًّا كان التسلسل المختار، حدّد أي عملية تُنشئ العنصر النهائي وأي مراجعة رسم تتحكم فيه.
ينبغي أن يكون دليل إزالة نتوءات قضبان التوصيل جزءًا من الخطة متى اكتمل ثقب حرج بعد التشكيل. فالتحكم في النتوءات ليس اختياريًا لمجرد أن التشغيل الثانوي حلّ مشكلة الموضع.
استبدل القاعدة الشاملة بمظروف قدرات المورّد
أنشئ مصفوفة تأهيل صغيرة حول الحدود الإنتاجية المتوقعة. استخدم درجات النحاس وحالات المعالجة المحدّدة، والحد الأدنى والأقصى للسماكة، والعدد وأنصاف الأقطار المقترحة، وأشكالًا تمثيلية للثقوب والفتحات، وتسلسل العمليات الفعلي. وأدرِج عناصر قريبة من الحد المقترح إلى جانب موضع تحكم أكثر أمانًا.
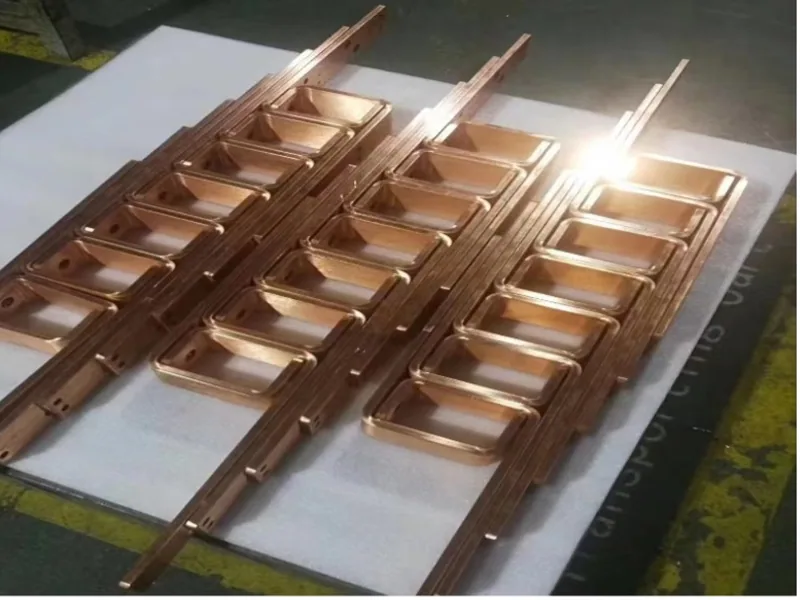
قِس قبل الثني وبعده:
- مقاس الثقب أو استدارته أو مقطع الفتحة الطويلة;
- الموضع نسبةً إلى البيانات المرجعية النهائية;
- استواء وسادة التلامس وعلامات العدة;
- عرض الضلع والانفعال المرئي عند الحافة;
- التشققات وفق الفحص البصري أو المعزّز المتفق عليه;
- زاوية الثني وموضع مستوى الطرف.
سجّل كل متغير ضبط وكل عيّنة. النتيجة ليست قاعدة نحاس شاملة، بل مظروف قدرات لمزيج محدّد من المادة والعدة. أضف هامش تصميم حتى لا يقع التباين الإنتاجي المعتاد على حدّ الفشل.
وإذا أُدخلت ماكينة أو نصف قطر عدة أو حالة معالجة أو تسلسل مختلف، فقرّر ما إذا كان التغيير يبقى داخل هذا التأهيل. تصف صفحة DHAC-BB-H تطبيق ثني مخصّصًا، لكن لا يمكن لأي صفحة منتج أن تتحقق من تخطيط ثقوب عميل غير معروف دون الرسم والمادة وأدلة العدة.
انقل النتيجة إلى الرسم وخطة الفحص
بعد التحقق، حوّل اتفاق العملية إلى وثائق دائمة. يجب أن يحدّد النموذج أو الرسم المادة وحالة المعالجة والسماكة ونصف قطر الثني واتجاهه ومناطق العلامات والتلامس الحرجة والبيانات المرجعية الوظيفية ومتطلبات العنصر النهائي. واستخدم تعريفًا لا لبس فيه لبُعد الثقب إلى الثنية.
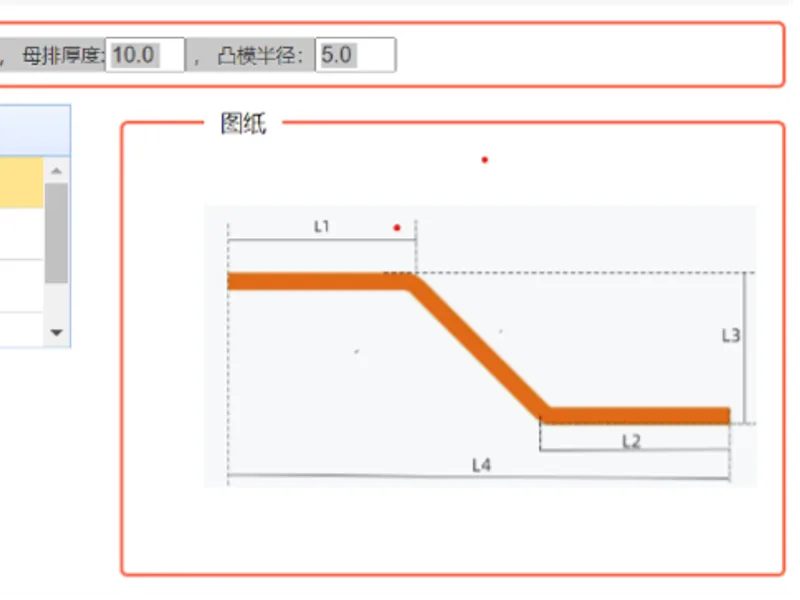
يجب أن تحدّد مسار التصنيع ترتيب العمليات وتعريف الماكينة والعدة ومراجعة البرنامج وضبط دفعة المادة وأي عيّنة قطعة أولى. كما يجب أن توضّح خطة الفحص ما إذا كان الثقب يُقاس قبل التشكيل أو بعده أو في الحالتين، وأي نتيجة تقبل القطعة.
تجنّب دفن استثناء DFM حرج في البريد الإلكتروني. فإذا قبل المورّد عنصرًا أقرب فقط بعدة خاصة أو اتجاه ثني معيّن أو عملية بعد الثني، فأدرِج هذا الشرط في العرض المتحكم به ووثائق العملية.
حلّ التخطيط المزدحم قبل أن يصل إلى الماكينة
عندما يتقاطع عنصر مع المنطقة المؤهَّلة، فليس الحل دائمًا طلب تفاوت ماكينة أضيق. تشمل الخيارات نقل الثقب، أو نقل الثنية أو عكسها، أو تكبير نصف القطر الداخلي، أو تغيير اتجاه فتحة طويلة، أو إضافة تخفيف مصمم، أو توسيع مظروف الموصل، أو تغيير ترتيب أدوات الربط، أو اعتماد عملية تشطيب بعد الثني.
راجع النتائج الكهربائية لكل تغيير. فنقل ثقب قد يقلل مساحة التلامس أو خلوص العزل. وإضافة تخفيف قد تغيّر كثافة التيار أو المتانة الميكانيكية أمام القصر. وتكبير نصف القطر يغيّر المظروف والطول المسطح. ويجب على المصمم ومهندس التجميع والمصنّع إغلاق هذه الحلقات معًا.
لذلك فإن أفضل قاعدة للثقب مقابل الثنية ليست رقمًا واحدًا، بل مسافة مقيسة بوضوح ومرتبطة بالواجهة الوظيفية، ومسار إنتاج موثّق، واختبار قدرات يُثبت أن قضيب التوصيل النهائي — وليس ملف CAD المسطح فحسب — يحقق المتطلب.
الماكينة ذات الصلة
ماكينة CNC لثني قضبان التوصيل
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
هل توجد مسافة دنيا عالمية واحدة بين الثقب والثنية لقضبان التوصيل النحاسية؟
لا. تعتمد المسافة الآمنة على كيفية تعريف المسافة، وسماكة المادة وحالة معالجتها الحرارية، ونصف القطر الداخلي، وزاوية الثني واتجاهه، وشكل الثقب وحجمه، والعدد والتثبيت، وتسلسل العمليات، والتشوّه المسموح به للثقب ووسادة التلامس.
من أين يجب قياس المسافة بين الثقب والثنية في قضيب التوصيل؟
يجب أن يحدّد الرسم المراجع. ومن التعريفات المفيدة القياس من حافة الثقب أو مركزه إلى خط الثني النظري، أو نقطة التماس، أو حدود منطقة تشوّه معتمدة من المورّد. وأي رقم دون هذه المراجع يبقى غامضًا.
لماذا قد يصبح الثقب بيضاويًا عند ثني قضيب التوصيل؟
تتعرض المادة القريبة من الثنية لانفعالات شد وضغط، وقد تنجرف أيضًا بفعل العدة أو المثبّت. وإذا تقاطع ثقب أو فتحة طويلة مع منطقة التشوّه هذه، فقد يتغيّر قطره وشكله وموضعه واستواؤه وسطح التلامس المحيط به.
متى ينبغي ثني قضيب التوصيل قبل تشغيل ثقبه النهائي؟
قد يكون التسلسل بالثني أولًا مناسبًا عندما يتعذّر إبقاء ثقب حرج خارج منطقة التشوّه مع توفر بيانات مرجعية موثوقة بعد الثني وتجهيز تشغيل قابل للتكرار. ويجب أن يراعي القرار أيضًا الوصول وإزالة النتوءات وحماية وجه التلامس والفحص والتكلفة والإنتاجية.