
3'ü 1 arada veya ayrı bara makineleri: kabul edilen pano başına maliyet
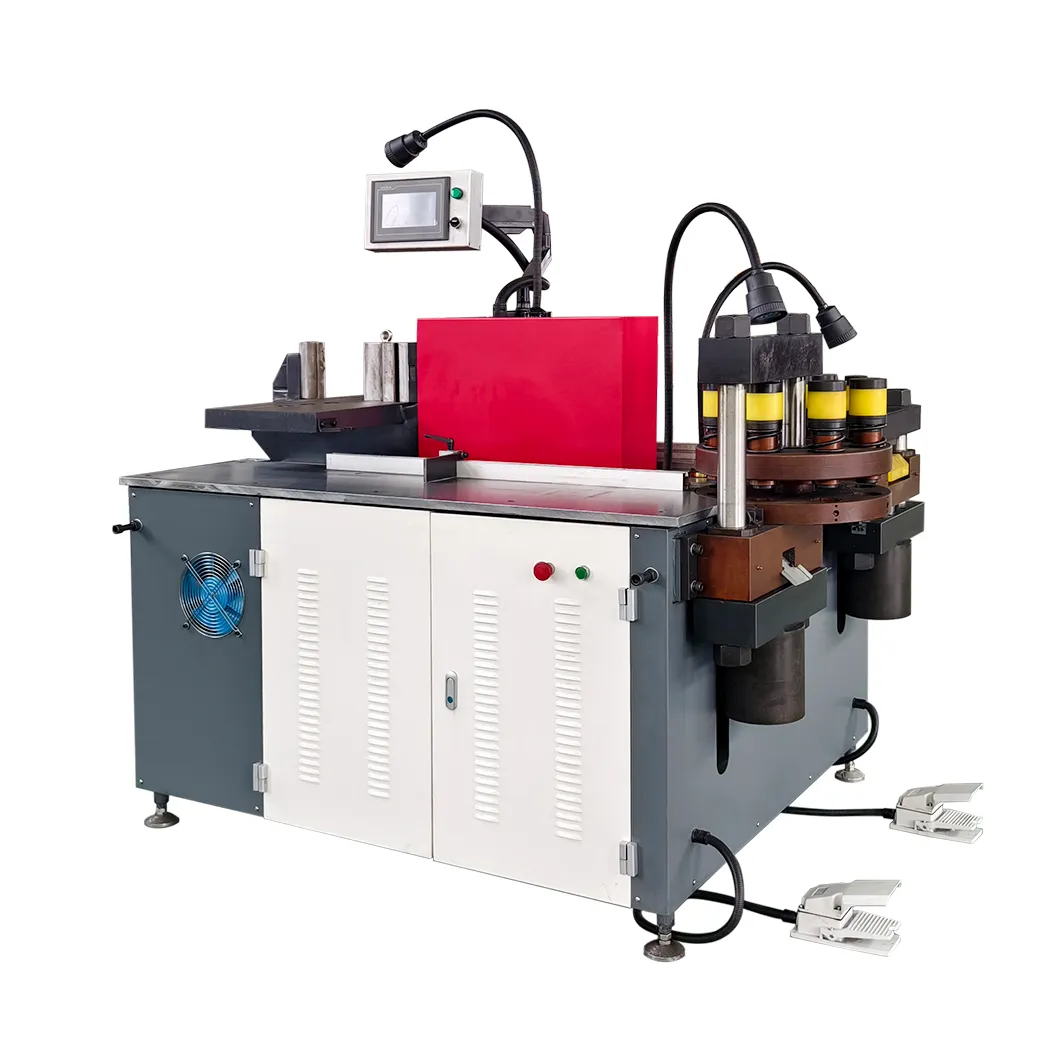
3’ü 1 arada bir bara makinesi ile ayrı delme, kesme ve bükme makinelerinden oluşan hat işi farklı dağıtır. Doğru seçenek en düşük satın alma fiyatı veya en yüksek ilan edilen hız değildir. Fabrikanın karşılayabileceği maliyet ve toparlanma yüküyle, gereken hızda kabul edilmiş pano teslim eden konfigürasyondur.
Karşılaştırmayı parçaların aileleri ve rotalarından kurun. Onaylanmış teknik resimden kabul edilmiş baraya kadar kurulum, hareket, kontrol ve istisnalar dâhil tam işi sayın. Yalnız makine süresine dayanan bir maliyet modeli, fabrikanın geri kalanının çıkışı kullanabileceğini kanıtlamadan daha otomatik teklifi öne çıkarır.
Fiyattan önce mimariyi karşılaştırın
| Karar unsuru | 3’ü 1 arada istasyon | Ayrı makineler |
|---|---|---|
| Proses yerleşimi | Delme, kesme ve bükme aynı çalışma alanında | Her prosesin bağımsız makinesi ve kuyruğu vardır |
| Paralel çalışma | İstasyon tasarımı, personel ve ortak kaynaklara bağlıdır | Personel varsa farklı işlemler aynı anda yürür |
| Malzeme hareketi | Makineler arasında daha az aktarım | Kontrollü aktarım ve ara bekleme gerektirir |
| Değişim | Karma iş; takım, operatör veya kurulum ilgisi için yarışabilir | Her istasyon prosese özgü takımı üzerinde tutabilir |
| Alan ve altyapı | Kompakt kurulum ve daha az bağlantı | Daha fazla alan, temel, güç ve servis noktası |
| Arıza etkisi | Tek istasyonun durması birkaç işlemi etkileyebilir | Arıza kendi prosesini durdurur, diğerleri sürebilir |
| Üretim kontrolü | Kısa fiziksel rota, çoğunlukla yerel yönetim | Her devirde iş, revizyon ve durum kontrolü gerekir |
Otomasyon seviyesi rehberi hangi görevlerin manuel veya programlı kaldığını ele alır. Bu konuyu mimariden ayırın: 3’ü 1 arada makine programlı işlevlere sahip olabilir, ayrı makine hattı ise hâlâ manuel yükleme ve aktarıma çok bağlı olabilir.
Kabul edilen pano başına maliyeti hesaplayın
İki teklif için aynı dönemi ve tanımı kullanın:
Kabul edilen pano başına maliyet = ilgili toplam aylık maliyet ÷ serbest bırakılan kabul edilmiş panolar
Payı denetlenebilir maliyet kalemleriyle kurun.
| Maliyet kalemi | Dahil edilecekler | Toplanacak kanıt |
|---|---|---|
| Sahiplik | Kiralama veya amortisman, finansman ve gerekli aksesuar | Teklif, finansman koşulları ve muhasebe yöntemi |
| Doğrudan işçilik | Programlama, kurulum, yükleme, işlem, aktarım ve normal kontrol | Göreve göre rota zaman etüdü |
| Malzeme kaybı | Kullanılamayan artık, kurulum parçaları ve redler | Malzeme sınıfı ve kesite göre mutabakat |
| Takım ve bakım | Kalıp, bıçak, yağlayıcı, planlı servis ve kritik yedek | Takım ömrü kaydı ve bakım planı |
| Değişim ve bekleme | Takım değişimi, ilk parça onayı, blokaj ve malzeme bekleme | Zaman damgalı parti gözlemi |
| Duruş ve toparlanma | Teşhis, yeniden başlatma, atılan kesintili parça ve dış destek | Alarm/bakım geçmişi veya şahitli toparlanma |
| Tesis | Kaplanan alan, taşıma sahası, güç, temel ve emiş | Onaylı yerleşim ve altyapı listesi |
Aynı kaybı iki kez saymayın. Takım değişimindeki operatör saatleri doğrudan işçiliğe girer; kayıp kapasiteyi yalnız fazla mesaiye, gecikmiş siparişe veya ek ekipmana yol açıyorsa ayrıca değerleyin.
Paydada kabul edilmiş çıkışı kullanın. Daha fazla proses içi stok veya kontrol reddi yaratan hızlı çevrim, serbest bırakılmış pano maliyetini düşürmez.
3’ü 1 arada istasyondaki kaynak çekişmesini görünür kılın
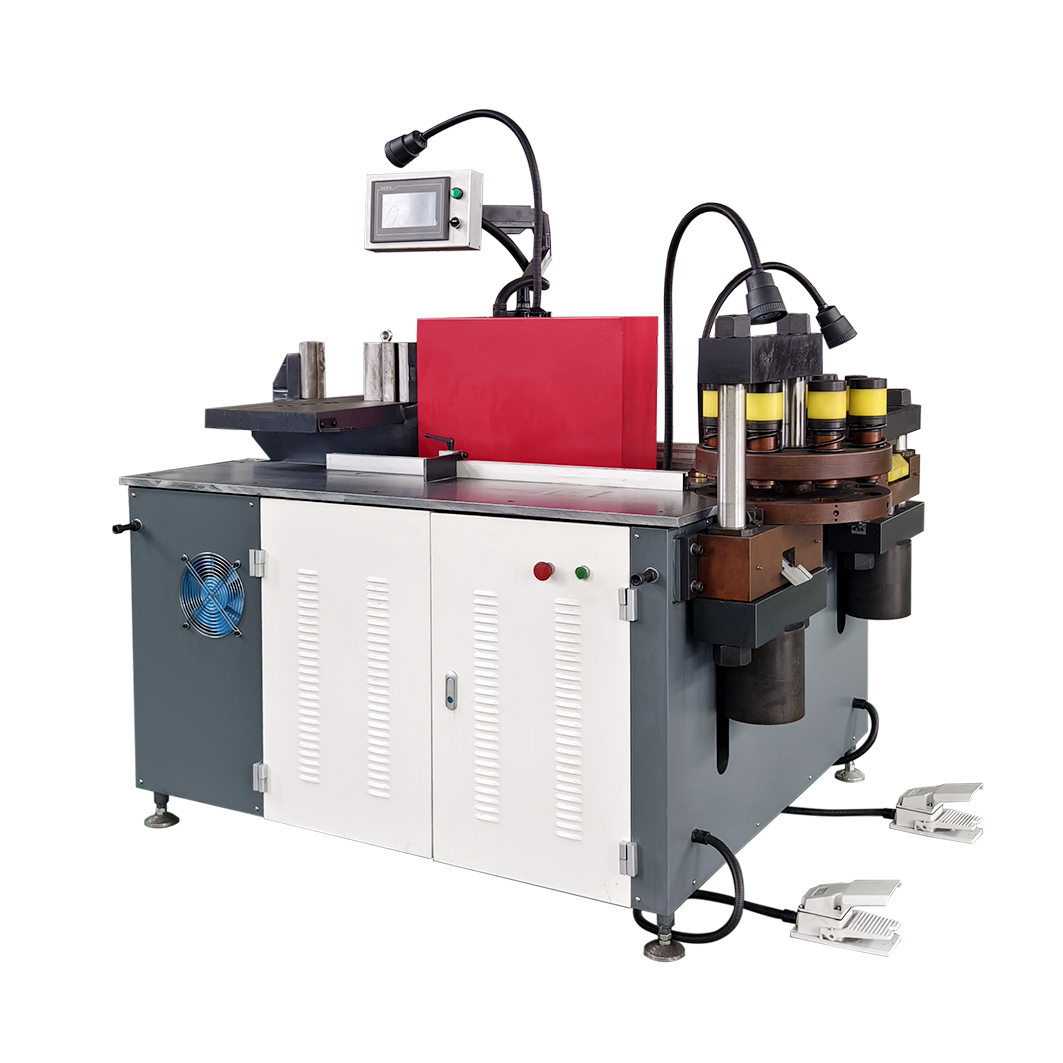
DH303-8P üç bağımsız hidrolik devreli ayrı delme, kesme ve bükme istasyonlarına sahiptir. Bu, farklı işlemleri aynı anda kullanılabilir kılar; tek başına üç üretken akışı kanıtlamaz.
Her istasyonu kimin yükleyip boşalttığını, malzeme yollarının çakışıp çakışmadığını, hangi takım ve ölçü aletlerinin ortak olduğunu ve tüm ilk parçaları bir kişinin onaylayıp onaylamadığını kontrol edin. Güç altındaki çevrimin yanında kuyruk süresini de kaydedin. Kompakt istasyon, fiziksel sadeliği ortak alanın yarattığından daha fazla aktarım ve koordinasyon süresini kaldırdığında değerlidir.
Ayrı makineler arasındaki devirleri sayın
Özel bir CNC bara delme ve kesme makinesi ile CNC bara bükme makinesi, delme ve bükmenin paralel ilerlemesini sağlayabilir. Her istasyon özel takımlarını üzerinde de tutabilir.
Tasarruf kendiliğinden oluşmaz. Her aktarımda tanımlı kap veya raf, parça kimliği, resim ve program revizyonu, adet, kontrol durumu ve hedef gerekir. Yürümeyi ve ara beklemeyi denemeye katın. Bükme istasyonu delinmiş parçaları bekliyor veya kontrol iki makineyi blokluyorsa nominal paralel kapasite kabul edilmiş çıkışa dönüşmez.
Artımsal başabaş denklemi kullanın
Ayrı makine seçeneğinin ek sabit maliyetini doğrulanmış değişken tasarrufla karşılaştırın:
Aylık başabaş kabul edilmiş pano = ek aylık sabit maliyet ÷ kabul edilmiş pano başına değişken tasarruf
Yalnızca örnek hesap için ayrı makinelerin sahiplik ve tesis maliyetine ayda 750 USD eklediğini, şahitli denemelerin işçilik, malzeme kaybı ve toparlanabilir duruşlarda kabul edilen pano başına 10 USD tasarruf gösterdiğini varsayın. Aritmetik başabaş ayda 75 kabul edilmiş panodur.
50 panoda değişken tasarruf 500 USD olur ve ek 750 USD’yi karşılamaz. 100 panoda tasarruf 1.000 USD’dir ve vergi ile finansman etkilerinden önce aylık 250 USD avantaj bırakır. Bu rakamlar üretim ölçütü değildir; para birimi, ücret, vardiya, sermaye maliyeti, malzeme verimi ve servisi fabrika verileriyle değiştirin.
Denklem yalnız ekonomik filtredir. Her iki konfigürasyonun yoğun talebi karşılayabildiğini rota ve kapasite modeliyle doğrulayın. Çevrim süresi ve OEE yöntemi değişim, kullanılabilirlik, performans, kalite ve ortak kısıtların eklenmesini açıklar.
Normal, yoğun ve istisna partilerini deneyin
İki teklif için aynı kontrollü resim grubunu ve malzemeyi kullanın. Şunları ekleyin:
- rutin hacmi temsil eden normal bir aile;
- en yüksek rota yüküne veya en zor geometriye sahip yoğun parça;
- resim değişimi, özel takım veya kesintili çevrim içeren istisna partisi;
- delme ve bükmeyi etkileyen en az bir değişim;
- ilk parça onayı ve normal proses içi kontroller;
- şahitli duruş, teşhis ve güvenli yeniden başlatma.
Ham zamanları, operatör sayısını, kabul edilen adedi, redleri, yeniden kullanılabilir artıkları ve her manuel müdahaleyi kaydedin. Boş çalışmayı veya tek işlemi pano çıkışına çevirmeyin. Satın almanın gözlem ile varsayımı ayırabilmesi için deneme koşullarını sonuçla birlikte saklayın.
Dayanıklılığı ve kademeli büyümeyi ekleyin
Ayrı makineler proses arızasını izole edebilir, ancak ek kontrol, yedek, servis noktası ve bağımlılık getirir. 3’ü 1 arada istasyon kurulu tabanı sadeleştirir; uzun duruş birkaç işlemi birlikte kaldırabilir. Yalnız normal çevrimi değil, toparlanma planını fiyatlandırın.
Kademeli yerleşim en düşük riskli cevap olabilir. Fabrika karma işler için 3’ü 1 arada istasyonu tutup ölçülen darboğaza özel bir makine ekleyebilir. İlk istasyon daha sonra prototip, yeniden işleme veya taşmayı üstlenebilir; bu işler yük planına eklenmeli, bedelsiz kapasite sayılmamalıdır.
Kanıtlar üç koşulu da gösterdiğinde yatırım yapın:
- talep mevcut rotanın etkili kapasitesini tekrar tekrar aşıyor;
- ek kaynak ölçülen kısıtı aşağıya taşımak yerine ortadan kaldırıyor;
- doğrulanmış değişken tasarruf ve teslimat değeri, ihtiyatlı senaryoda ek sabit ve destek maliyetini karşılıyor.
Karşılaştırmayı kabul şartlarına dönüştürün
RFQ’da rotalı parçaları, parti boylarını, malzemeyi, operatörleri, dâhil takımları, kontrol noktalarını ve başlangıç/bitiş sınırlarını belirtin. Her tedarikçi otomatik, manuel ve hariç işleri açıklasın. Her seçenek için aynı maliyet tablosunu ve FAT kanıtını kullanın.
En iyi mimari, tam rotası normal durumda ekonomik kalan, yoğun durumu teslim eden ve istisnadan toparlanan mimaridir. Konfigürasyonları pazarlama etiketleriyle değil, ölçülebilir parçalarla karşılaştırmak için temsili resimleri özel makine değerlendirmesine gönderin.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
3'ü 1 arada bara makinesi ile ayrı makineler arasındaki temel fark nedir?
3'ü 1 arada makine delme, kesme ve bükmeyi kompakt bir alanda toplar. Ayrı makineler işlemleri bağımsız kaynaklara verir; bu paralel akışı destekleyebilir ancak aktarım, alan ve üretim kontrolünde ek devir noktaları oluşturur.
Ayrı bara makineleri pano başına her zaman daha ucuz mudur?
Hayır. Talep paralel kapasiteyi kullandığında bekleme ve değişim kayıplarını azaltabilirler. Daha düşük kullanımda ek sahiplik, alan ve servis maliyeti değişken tasarrufu aşabilir. Kabul edilen panoları ve tam rotadaki işçiliği karşılaştırın.
Ayrı makineler için başabaş hacmi nasıl hesaplanır?
Ek aylık sabit maliyetlerini, kabul edilen pano başına doğrulanmış değişken tasarrufa bölün. Sonra önerilen sistemin bu hacimde yeterli kapasitesi olduğunu doğrulayın ve varsayımları temsili partilerle deneyin.
Tedarikçi FAT sırasında neyi kanıtlamalıdır?
Normal, yoğun ve istisna partilerini teklif edilen rotadan geçirin. Kurulum, yükleme, işlem, aktarım, kontrol, toparlanma, iyi çıkış, hurda ve operatör süresini maliyet modelindeki tanımlarla kaydedin.