
Fabricação de barramentos para painéis elétricos: guia de processo
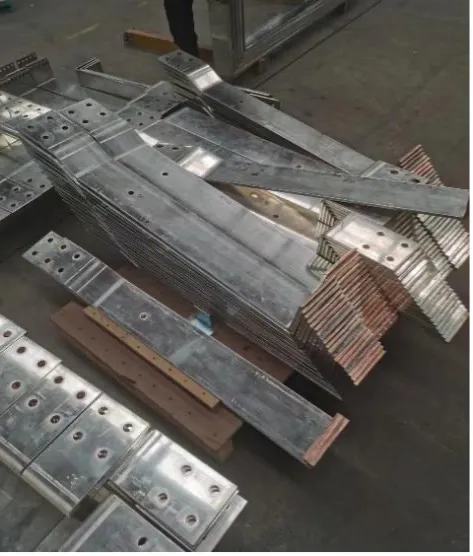
A fabricação de barramentos para painéis elétricos transforma um projeto elétrico e mecânico aprovado em condutores reproduzíveis. A conformidade não surge da escolha da máquina: a equipe de fabricação deve preservar os requisitos do projeto por meio de controle de material, referências, puncionamento, corte, dobra, preparação superficial, identificação e inspeção.
Este guia conecta o desenho aos controles de fábrica. Para distâncias elétricas, verificação de elevação de temperatura, suportabilidade ao curto-circuito, desempenho dielétrico e segurança, siga sempre a especificação atual do projeto e as normas aplicáveis.
1. Comece pelo projeto verificado do conjunto
Antes de liberar os barramentos para fabricação, o desenho ou modelo digital controlado deve identificar:
- liga, têmpera e condição de revestimento metálico ou isolante;
- largura, espessura e comprimento final;
- referências de posicionamento e sequência de dobra;
- dimensões e posições de furos e rasgos e distâncias às bordas;
- ângulo, orientação e raio interno das dobras;
- interfaces com isoladores, terminais, interligações e invólucros;
- requisitos de rebarba, superfície, planicidade e aparência;
- código da peça, revisão e identificação de fase ou posição;
- método de inspeção e limites de aceite.
Não deixe o operador deduzir requisitos ausentes a partir de uma obra anterior. Resolva as lacunas pelo processo de alteração de engenharia.
2. Controle o material recebido
Cobre e alumínio respondem de formas diferentes ao corte, puncionamento, dobra, revestimento e preparação de juntas. Mesmo dentro de uma mesma família de material, têmpera e espessura afetam o retorno elástico e a força necessária.
No recebimento, vincule cada lote a:
- especificação de compra e certificado do fornecedor;
- liga e têmpera do material;
- largura e espessura medidas;
- condição superficial e embalagem de proteção;
- número de corrida, lote ou rastreabilidade interna;
- registro de substituição aprovada, quando houver.
Armazene barras longas em apoios que evitem deformação permanente. Separe materiais nus, metalizados e revestidos para proteger as superfícies e evitar trocas.
3. Defina referências estáveis a partir dos desenhos
Erros acumulados frequentemente vêm da mudança de referência entre operações. Determine como a peça será posicionada no puncionamento, corte, dobra e controle final.
| Característica | Decisão sobre a referência |
|---|---|
| Padrão de furos | Borda, extremidade ou característica existente usada como zero |
| Comprimento de corte | Sobremetal da barra bruta e extremidade acabada de referência |
| Posição de dobra | Tangência, linha de centro ou referência da ferramenta |
| Sentido de dobra | Face voltada para cima ou para baixo e orientação da peça |
| Dobras múltiplas | Sequência e característica que orienta a preparação seguinte |
| Encaixe final | Interfaces verificadas no gabarito de montagem ou no invólucro |
O nome do programa deve incluir código da peça e revisão. Bloqueie revisões obsoletas para produção e mantenha uma folha de preparação aprovada com ferramentas e condição do material.
4. Controle puncionamento e rasgos
Em cada característica, confirme medida da ferramenta, folga, orientação e material remanescente junto às bordas e aos furos vizinhos. Não inspecione apenas a posição nominal do centro:
- dimensão e forma;
- passo e posição em relação à referência definida;
- distância à borda;
- sentido da rebarba e altura permitida;
- deformação, arredondamento de entrada ou rasgamento;
- desgaste da ferramenta e evacuação do retalho puncionado;
- relação com uma futura linha de dobra.
Faça uma primeira peça após alterações de programa, ferramenta, lote de material ou preparação. Guarde os valores medidos, não apenas uma marca de aprovação.
5. Controle o corte por cisalhamento e o comprimento
A qualidade do corte afeta o posicionamento posterior e o ajuste das juntas. Defina:
- comprimento final e temperatura de medição, quando crítica;
- desvio permitido de esquadro ou ângulo;
- condição da borda e método de rebarbação;
- extremidade cortada que será a referência de produção;
- apoio de seções longas ou pesadas;
- separação de sobras reutilizáveis por material e lote.
Calcule o aproveitamento com a lista real de peças, os comprimentos de barras e a política de reaproveitamento da fábrica. Valide ganhos de nesting comparando pedidos e critérios idênticos.
6. Controle a dobra
A dobra altera ângulo, posição, superfície e, em alguns casos, a relação entre características já puncionadas. Um processo controlado inclui:
- liga, têmpera e espessura;
- identificação de punção, matriz ou ferramenta de dobra;
- raio interno e orientação da ferramenta;
- sequência de dobras e verificação de colisões;
- teste de retorno elástico e correção aprovada;
- método de medição do ângulo e da posição de dobra;
- inspeção na condição de operação quando o aquecimento da produção for relevante;
- proteção de superfícies revestidas ou acabadas.
Não transfira uma correção entre lotes sem verificar. Produza uma primeira amostra e altere somente a receita submetida ao controle de revisão.
7. Rebarbação, tratamento superficial e juntas
A fabricação deve preservar o projeto da junta. Remova arestas cortantes e rebarbas soltas sem alterar a geometria de contato exigida. Antes da metalização, do revestimento ou da isolação, defina áreas mascaradas e o tratamento das superfícies de contato elétrico.
Nas juntas montadas, a engenharia responsável deve especificar preparação superficial, elementos de fixação, disposição de arruelas, método de aperto e registro de inspeção. O alumínio exige controle específico de óxidos e preparação da superfície; siga o processo aprovado e as instruções do sistema de conexão.
8. Estruture a inspeção conforme o risco
Nem toda dimensão exige a mesma frequência de controle. Classifique as características pela consequência da falha e pela estabilidade do processo.
| Etapa | Verificações típicas |
|---|---|
| Recebimento | Identificação do material, espessura, largura e superfície |
| Primeira peça | Todas as características críticas do desenho e orientação |
| Durante o processo | Posições de maior risco, estado das ferramentas e controle da receita |
| Após a dobra | Ângulo, posição da dobra, torção e dimensões de interface |
| Final | Código/revisão, acabamento, geometria completa e quantidade |
| Encaixe na montagem | Suportes, terminais, espaçamento entre fases e interface com o invólucro |
Para características críticas, registre instrumento, operador, data, identificação da peça/lote e valor medido. Um resultado rastreável vale mais do que uma foto do paquímetro.
9. Escolha o equipamento pelo fluxo de produção
Máquina para barramentos com três estações
Considere essa configuração quando puncionamento, corte e dobra precisarem ficar disponíveis para operadores distintos em uma área compacta de produção mista. Avalie interação entre estações, movimentação, troca de ferramentas e roteiro real das peças. Veja a máquina 3 em 1 DH303-8P.
Máquina CNC de puncionamento e corte
Considere essa opção quando padrões repetidos de furos e rasgos, reaproveitamento de programas e fluxo de corte determinarem o gargalo. Verifique resultados de posicionamento e importação de arquivos com desenhos do comprador. Veja a DHCNC-BP-60 de puncionamento e corte CNC.
Dobradeira CNC dedicada para barramentos
Considere uma estação dedicada quando controle da dobra, múltiplas orientações e receitas repetíveis justificarem a separação do processo. Valide ângulo e compensação de retorno elástico na faixa real de materiais. Veja a dobradeira CNC DHAC-BB-H.
Para decidir a arquitetura completa, use o guia de seleção de máquinas CNC para barramentos.
10. Calcule a capacidade com o roteiro completo
Não multiplique a operação mais rápida do fornecedor pelos minutos do turno. Modele todo o roteiro:
- Classifique famílias representativas de peças.
- Conte puncionamentos, cortes, dobras, preparações e movimentações.
- Meça programação, carga, descarga e inspeção.
- Inclua trocas de produção, manutenção e disponibilidade realista.
- Identifique se a automação desloca o gargalo.
- Verifique as premissas no FAT ou em um estudo de tempos.
Na produção mista, uma estação flexível com trabalho paralelo pode superar um ciclo isolado mais rápido. Em famílias repetitivas, o reaproveitamento de programas e o posicionamento automático podem pesar mais. A resposta depende do mix de peças.
11. FAT do processo de barramentos para painéis
Escolha amostras que representem os riscos:
- barras mais longas e mais curtas;
- espessuras mínima e máxima;
- padrões densos e furos próximos às linhas de dobra;
- diferentes orientações de dobra;
- superfícies revestidas ou protegidas, quando aplicável;
- peças com interface em terminais ou suportes fixos.
Exija resultados brutos de medição, revisões de programas, identificação de ferramentas e desvios. O FAT deve demonstrar o fluxo que a fábrica realmente utilizará, incluindo preparação, inspeção e recuperação de programas.
12. Mantenha o registro de produção
O registro final deve conectar:
lote do material → revisão do desenho → revisão do programa → ferramentas/preparação → operador/máquina → medições → lote de tratamento → posição na montagem
Essa cadeia facilita a investigação de problemas e evita que uma não conformidade posterior exija uma busca sem limites. Também fornece dados para melhorar ferramentas, manutenção e programação da produção sem inventar percentuais genéricos de economia.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Usar uma máquina CNC para barramentos torna o painel conforme às normas?
Não. O CNC pode melhorar o controle e a rastreabilidade das dimensões fabricadas, mas a conformidade depende do projeto completo verificado, dos materiais, das juntas, dos suportes, dos espaçamentos elétricos, dos dispositivos de proteção e dos controles de produção. Os critérios de aceite devem vir dos documentos aplicáveis ao projeto e das normas vigentes.
Quais dimensões do barramento devem ser controladas na produção?
Controle as características críticas em relação às referências do desenho: posição de furos e rasgos, distância às bordas, comprimento de corte, posição e orientação das dobras, raio interno, ângulo, torção, planicidade e interfaces com suportes ou terminais. O desenho deve indicar como medir cada característica.
Como escolher entre uma máquina 3 em 1 e máquinas CNC dedicadas?
Uma estação 3 em 1 atende produção mista com operadores em paralelo; equipamentos dedicados de puncionamento/corte e dobra atendem fluxos separados, programas repetíveis e maior utilização. A escolha deve considerar roteiro, mix de lotes, gargalos, movimentação e resultados do FAT, não uma alegação genérica de produtividade.