
Máquina 3 em 1 ou equipamentos separados: custo por painel aprovado
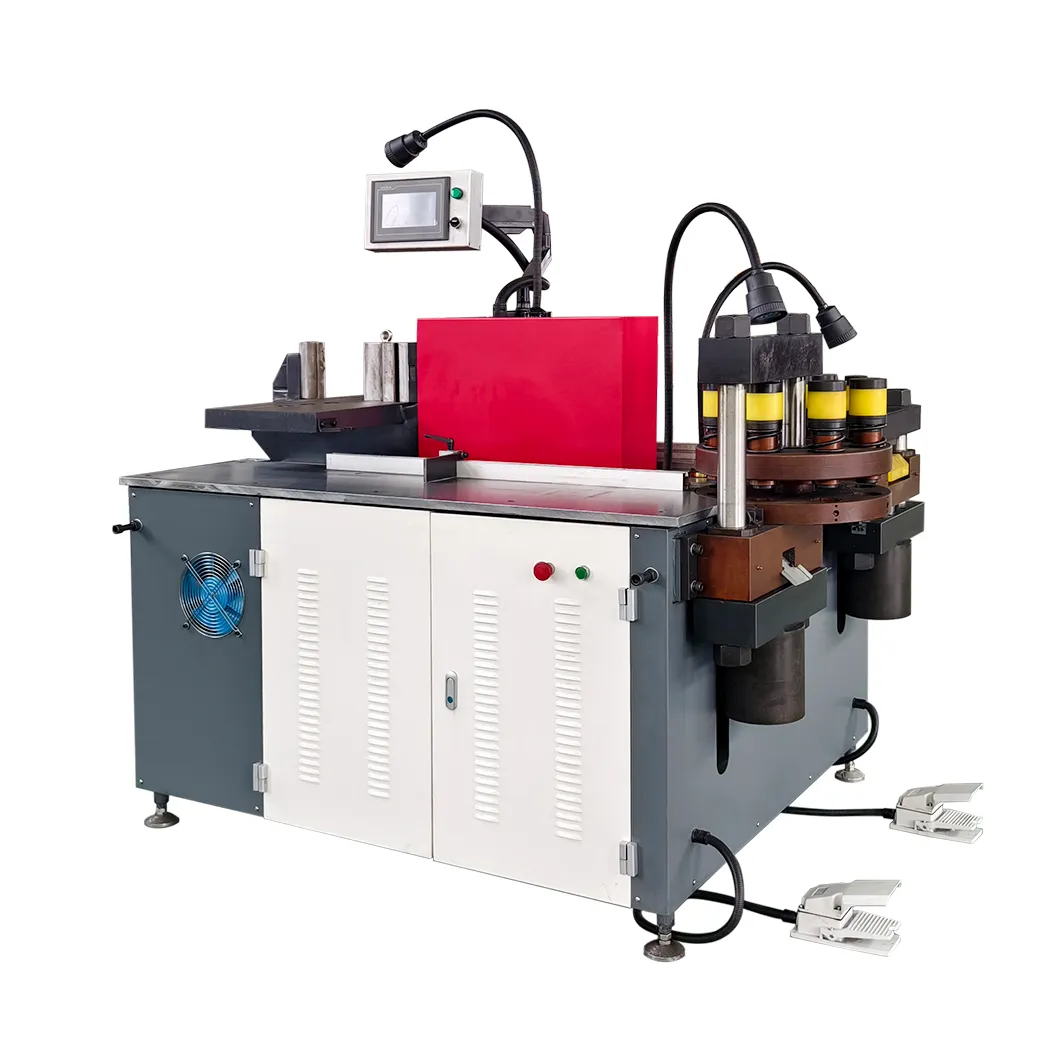
Uma máquina para barramentos 3 em 1 e uma linha com máquinas separadas para puncionamento, corte e dobra distribuem o trabalho de maneiras diferentes. A escolha correta não é a de menor preço de compra nem a de maior velocidade declarada. É a configuração que entrega painéis aprovados no ritmo necessário, com custo e carga de recuperação sustentáveis para a fábrica.
Monte a comparação a partir das famílias e de suas rotas. Conte o trabalho completo desde o desenho liberado até o barramento aprovado, incluindo preparação, movimentação, inspeção e exceções. Um modelo baseado apenas em tempo de máquina favorece a proposta mais automatizada sem provar que o restante da fábrica consegue consumir a saída.
Compare a arquitetura antes do preço
| Fator de decisão | Estação 3 em 1 | Máquinas separadas |
|---|---|---|
| Arranjo de processo | Puncionamento, corte e dobra na mesma área | Cada processo tem máquina e fila independentes |
| Trabalho paralelo | Depende do projeto das estações, equipe e recursos compartilhados | Operações diferentes podem rodar ao mesmo tempo quando há equipe |
| Movimentação de material | Menos transferências entre máquinas | Exige transferência e espera intermediária controladas |
| Troca de referência | Trabalho misto pode disputar ferramentas, operadores ou atenção | Cada estação pode manter ferramental específico do processo |
| Área e utilidades | Instalação compacta e menos conexões | Mais espaço, fundações, energia e pontos de serviço |
| Impacto da falha | Uma estação indisponível pode afetar várias operações | A falha para seu processo, mas outras estações podem continuar |
| Controle de produção | Rota física curta, muitas vezes gerida localmente | Cada passagem exige forte controle da ordem, revisão e estado |
O guia de nível de automação trata das tarefas que continuam manuais ou programadas. Mantenha essa questão separada da arquitetura: uma 3 em 1 pode ter funções programadas, enquanto uma linha separada pode depender bastante de carga e transferência manuais.
Calcule o custo por painel aprovado
Use o mesmo período e a mesma definição nas duas propostas:
Custo por painel aprovado = custo mensal relevante total ÷ painéis aprovados liberados
Construa o numerador com itens auditáveis.
| Item de custo | O que incluir | Evidência a coletar |
|---|---|---|
| Propriedade | Leasing ou depreciação, financiamento e acessórios necessários | Proposta, condições financeiras e método contábil |
| Mão de obra direta | Programação, preparação, carga, processamento, transferência e inspeção normal | Estudo de tempos da rota por função |
| Perda de material | Retalhos sem reaproveitamento, peças de acerto e rejeições | Conciliação de material por classe e seção |
| Ferramental e manutenção | Matrizes, lâminas, lubrificantes, serviço programado e sobressalentes críticos | Registro de vida de ferramentas e plano de manutenção |
| Trocas e espera | Trocas de ferramenta, primeira peça, filas bloqueadas e falta de alimentação | Observações do lote com marcação de tempo |
| Parada e recuperação | Diagnóstico, reinício, peças interrompidas descartadas e suporte externo | Histórico de alarmes/manutenção ou teste presenciado |
| Instalação | Área ocupada, espaço de manuseio, energia, fundações e exaustão | Layout aprovado e lista de utilidades |
Não conte a mesma perda duas vezes. As horas do operador durante uma troca, por exemplo, pertencem à mão de obra direta; a capacidade perdida só deve ser avaliada à parte quando gera hora extra, atraso ou outro equipamento.
Use a saída aprovada no denominador. Um ciclo mais rápido que produz mais estoque em processo ou rejeição na inspeção não reduz o custo por painel liberado.
Torne visível a disputa por recursos na 3 em 1
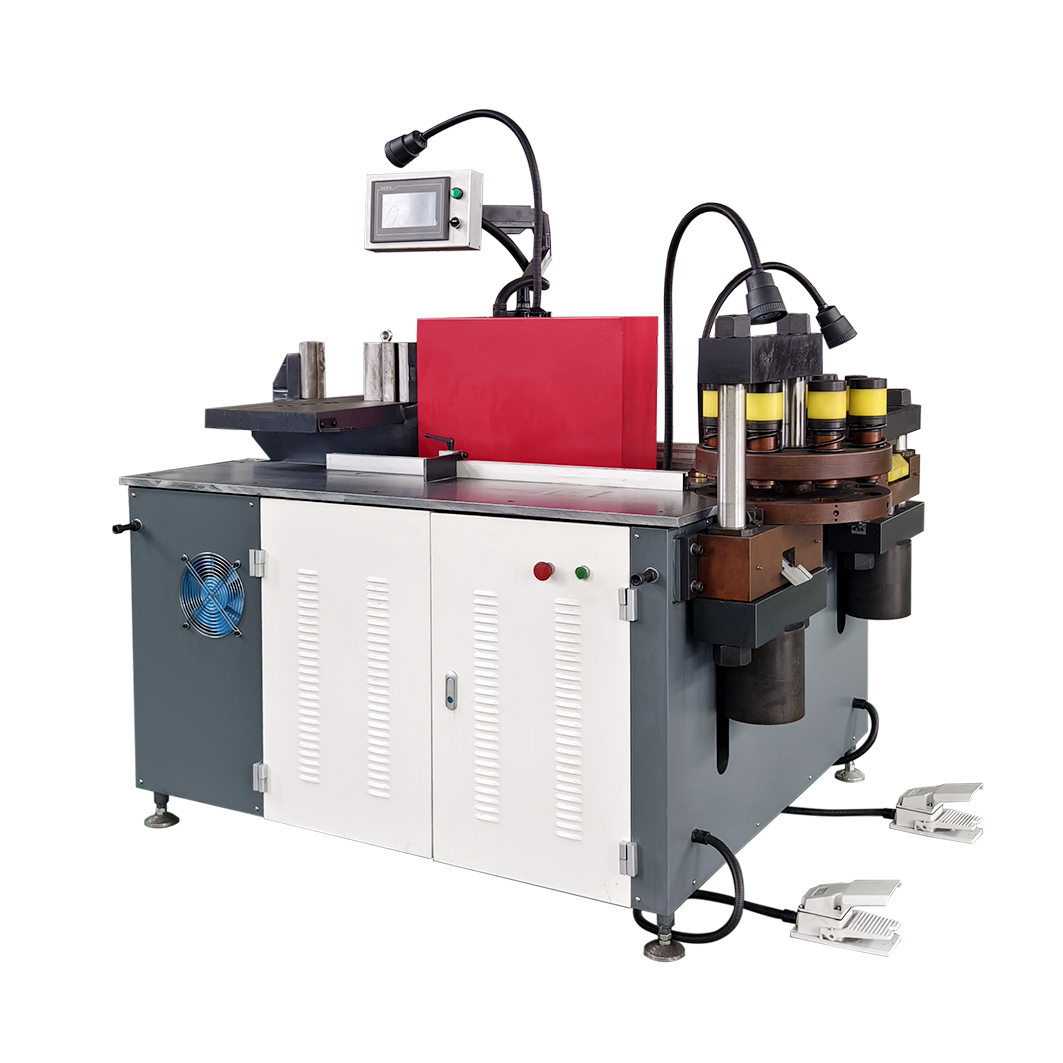
A DH303-8P tem estações separadas de puncionamento, corte e dobra, com três circuitos hidráulicos independentes. Isso mantém diferentes operações disponíveis ao mesmo tempo, mas não comprova sozinho três fluxos produtivos.
Verifique quem carrega e descarrega cada estação, se os trajetos do material interferem, quais ferramentas e instrumentos de medição são compartilhados e se uma única pessoa libera todas as primeiras peças. Registre fila além do ciclo energizado. Uma estação compacta agrega valor quando sua simplicidade física elimina mais tempo de transferência e coordenação do que a área compartilhada cria.
Conte as passagens entre máquinas separadas
Uma puncionadeira e cisalha CNC combinada a uma dobradeira CNC permite que puncionamento e dobra avancem em paralelo. Cada estação também pode conservar ferramental especializado.
A economia não é automática. Toda transferência exige recipiente ou rack definido, identificação da peça, revisão de desenho e programa, quantidade, estado de inspeção e destino. Inclua deslocamento e espera no teste. Se a dobradeira aguarda blanks puncionados ou a inspeção bloqueia as duas máquinas, a capacidade paralela nominal não vira saída aprovada.
Use uma equação incremental de equilíbrio
Compare o custo fixo adicional da opção separada com sua economia variável verificada:
Painéis aprovados mensais no equilíbrio = custo fixo mensal adicional ÷ economia variável por painel aprovado
Somente como exemplo de cálculo, suponha que as máquinas separadas acrescentem US$ 750 por mês em propriedade e instalação, enquanto testes acompanhados mostrem economia de US$ 10 por painel aprovado em mão de obra, perda de material e paradas recuperáveis. O equilíbrio aritmético é de 75 painéis aprovados por mês.
Com 50 painéis, a economia variável é de US$ 500 e não cobre os US$ 750 adicionais. Com 100 painéis, é de US$ 1.000, deixando vantagem mensal de US$ 250 antes de impostos e efeitos financeiros. Esses números não são referência de produção: substitua moeda, salários, turnos, custo de capital, rendimento do material e assistência pelos dados da fábrica.
A equação é apenas um filtro econômico. Confirme por um modelo de rota e capacidade que ambas as configurações atendam à demanda de pico. O método de tempo de ciclo e OEE mostra como incluir trocas, disponibilidade, desempenho, qualidade e restrições compartilhadas.
Teste lotes normais, de pico e de exceção
Use o mesmo conjunto controlado de desenhos e material nas duas propostas. Inclua:
- uma família normal representativa do volume de rotina;
- uma peça de pico com a maior carga de rota ou geometria mais exigente;
- um lote de exceção com alteração de desenho, ferramenta incomum ou ciclo interrompido;
- ao menos uma troca que afete puncionamento e dobra;
- aprovação da primeira peça e verificações normais no processo;
- uma parada, diagnóstico e reinício seguro presenciados.
Registre tempos brutos, quantidade de operadores, peças aprovadas, rejeições, retalhos reutilizáveis e toda intervenção manual. Não converta uma execução em vazio ou uma única operação em saída de painéis. Guarde as condições do teste junto ao resultado para que compras diferencie observações de premissas.
Inclua resiliência e expansão por etapas
Máquinas separadas podem isolar a falha de um processo, mas também acrescentam controles, peças, pontos de serviço e dependências. Uma 3 em 1 simplifica a base instalada, porém uma parada prolongada pode retirar várias operações. Precifique o plano de recuperação, não apenas o ciclo normal.
Um arranjo por etapas pode representar o menor risco. A fábrica pode manter a 3 em 1 para trabalho misto e acrescentar uma máquina dedicada no gargalo medido. A estação original pode atender protótipos, retrabalho ou excedentes, desde que esses usos estejam no plano de carga e não sejam tratados como capacidade gratuita.
Expanda quando as evidências confirmarem as três condições:
- a demanda supera repetidamente a capacidade efetiva da rota atual;
- o recurso acrescentado remove a restrição medida em vez de deslocá-la adiante;
- a economia variável verificada e o valor da entrega cobrem custos fixos e de suporte adicionais em cenário conservador.
Transforme a comparação em requisitos de aceitação
Na RFQ, indique peças e rotas, tamanhos de lote, material, operadores, ferramentas incluídas, pontos de inspeção e limites de início e fim. Exija que cada fornecedor declare o que é automático, manual e excluído. Use a mesma planilha de custo e as mesmas evidências de FAT em todas as opções.
A melhor arquitetura mantém a rota completa econômica no caso normal, entrega o pico e se recupera da exceção. Envie desenhos representativos pela avaliação de máquina personalizada para comparar configurações com peças mensuráveis, não com rótulos comerciais.
Equipamento relacionado
Máquina 3 em 1 para processamento de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Qual é a principal diferença entre uma máquina 3 em 1 e máquinas separadas?
A 3 em 1 reúne puncionamento, corte e dobra em uma área compacta. Máquinas separadas destinam as operações a recursos independentes, permitindo fluxo paralelo, porém acrescentando transferências, espaço e passagens de controle da produção.
Máquinas separadas sempre custam menos por painel?
Não. Elas podem reduzir espera e perdas de troca quando a demanda aproveita sua capacidade paralela. Com menor utilização, o custo adicional de propriedade, área e assistência pode superar a economia variável. Compare painéis aprovados e a mão de obra da rota completa.
Como calcular o volume de equilíbrio para máquinas separadas?
Divida o custo fixo mensal adicional pela economia variável comprovada por painel aprovado. Depois confirme que o sistema proposto tem capacidade suficiente nesse volume e teste as premissas com lotes representativos.
O que o fornecedor deve comprovar no FAT?
Execute lotes normais, de pico e de exceção pela rota ofertada. Registre preparação, carga, processamento, transferências, inspeção, recuperação, saída boa, refugo e tempo do operador com as mesmas definições do modelo de custos.