
Treinamento de operadores de máquina CNC de barramento: plano de entrega no comissionamento
Ver um fornecedor produzir uma única amostra não é qualificação de operador. Na entrega, o comprador precisa de evidências de que pessoas nomeadas conseguem preparar, executar, inspecionar e encerrar trabalhos representativos com segurança, dentro da autoridade atribuída, e sabem quando parar e escalonar.
Um bom programa de treinamento em máquinas CNC é construído em torno de funções e tarefas observáveis. Ele separa a aceitação da máquina da prontidão da mão de obra: o ativo pode passar no SAT enquanto a fábrica ainda não está pronta para produzir sem supervisão.
Defina funções e limites de autorização
Crie uma matriz de treinamento antes da visita de comissionamento. Uma estrutura prática inclui:
| Função | Capacidade exigida | Limite a tornar explícito |
|---|---|---|
| operador | verificações pré-uso, seleção do trabalho, carregamento, ciclo normal, inspeção e desligamento | nenhuma intervenção não autorizada em parâmetros, proteções ou controle de energia |
| preparação/programador | programa da peça, seleção de ferramentas, compensação, setup e liberação da primeira peça | mudanças seguem o controle de revisão e aprovação |
| manutenção | diagnóstico, inspeção, serviço planejado e intervenção aprovada em componentes | tarefas elétricas/hidráulicas exigem a qualificação aplicável |
| supervisor | autorização, programação, desvios, registros de competência e escalonamento | a pressão de produção não pode se sobrepor aos controles |
| qualidade | interpretação de desenhos, método, controle de medidores e não conformidade | a fonte de aceitação continua sendo o documento aprovado |
Uma pessoa pode acumular várias funções, mas cada autorização deve ser registrada mesmo assim. Evite «todos os usuários treinados» como declaração de conclusão; identifique as pessoas, as tarefas, o resultado da avaliação, a data, o instrutor e as restrições.
Em uma máquina multifuncional como a estação de processamento de barramentos DH303-8P, a matriz deve distinguir as tarefas de puncionamento, cisalhamento e dobra. Competência em uma estação não estabelece automaticamente competência nas três.
Treine segurança antes da técnica de produção
Comece pelo uso pretendido da máquina, uso proibido, zonas de perigo, proteções, controles de emergência, parada normal, riscos de movimentação de materiais e processo de comunicação do site. Revise a avaliação de riscos aprovada e os procedimentos do site no idioma e no formato que os trabalhadores entendem.
O treinamento de controle de energia depende da função do empregado. A ferramenta eletrônica de bloqueio/etiquetagem da OSHA e a 29 CFR 1910.147 distinguem as necessidades de treinamento de empregados autorizados, afetados e outros em locais de trabalho nos EUA. A liderança de segurança qualificada do site deve traduzir esses requisitos em procedimentos e autorizações específicos da máquina.
Não use o comissionamento para praticar uma falha perigosa ou contornar uma proteção. Demonstre os alarmes normais e os métodos de recuperação aprovados; use simulações, componentes isolados ou caminhadas documentadas quando um exercício ao vivo introduziria riscos desnecessários.
Construa o currículo em torno de um trabalho completo
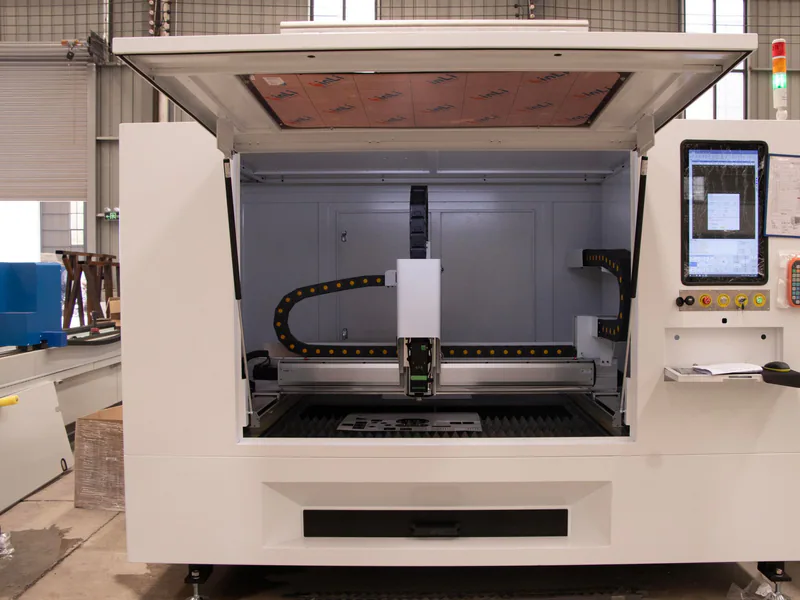
Selecione peças representativas do trabalho do comprador e ensine a sequência controlada:
- confirme o desenho e a revisão do programa;
- verifique a classe, o tamanho e a condição superficial do material;
- complete as verificações pré-uso e de área;
- identifique e inspecione as ferramentas necessárias;
- carregue ou crie o programa autorizado;
- execute o setup e estabeleça o datum correto;
- produza e inspecione a primeira peça;
- rode o lote aprovado com verificações em processo;
- segregue material não conforme e retalhos;
- encerre o trabalho, preserve os dados e deixe a máquina no estado exigido.
Essa estrutura evita instrução fragmentada. Um operador que sabe qual botão de partida apertar, mas não consegue verificar revisão, identidade de ferramenta ou status da primeira peça, não está pronto para controlar a produção.
Conecte o trabalho à referência mais ampla de fabricação de barramentos para conjuntos de manobra para que os alunos entendam por que posição de furos, sequência de dobra, superfícies de contato e rastreabilidade afetam a montagem a jusante.
Use a devolutiva em vez de apenas a presença
Após a instrução, o treinando deve explicar e demonstrar a tarefa sem ser conduzido por cada etapa. O avaliador observa segundo uma checklist preparada e faz perguntas que revelam decisões, como:
- Como você sabe que este é o desenho e o programa atuais?
- Quais limites de ferramenta e material se aplicam a este trabalho?
- O que exige uma nova aprovação da primeira peça?
- De qual alarme você consegue recuperar, e qual exige manutenção?
- O que fazer com uma peça suspeita ou um parâmetro alterado?
- Onde ficam a parada normal, a parada de emergência e o procedimento de controle de energia do site?
A avaliação deve usar trabalho rotineiro e pelo menos uma variação controlada, como uma troca de ferramenta planejada ou um documento detectado com revisão errada. Não crie uma condição perigosa para testar o julgamento.
Registre competente, competente com restrição ou ainda não competente, com ações de retreinamento e reavaliação. Uma assinatura comprovando presença é administração útil, mas não é evidência de desempenho na tarefa.
Inclua programação, ferramental e controle da primeira peça
Programadores e pessoal de preparação precisam entender convenções de coordenadas, seleção de datum, sequência de recursos, mapeamento de ferramentas, compensação de dobra, controle de revisão, backups e o fluxo de aprovação de mudanças. Use desenhos do comprador, não apenas as formas de demonstração do fornecedor.
O treinamento de qualidade deve definir a característica, o instrumento, o datum, a frequência e o plano de reação. Ensine a diferença entre ajustar dentro de um processo autorizado e mudar o setup aceito sem aprovação.
Retenha uma peça de referência aceita ou um registro de medição do comissionamento. Isso ajuda no diagnóstico posterior, mas não substitui o controle vigente de desenhos nem a verificação de medidores.
Se os dados de produção forem conectados a outros sistemas, acrescente as responsabilidades pertinentes do guia de MES e rastreabilidade de máquinas de barramento. Os operadores devem saber quais identificadores de trabalho, material e resultado precisam ser capturados e o que fazer durante uma queda do sistema.
Pratique os alarmes normais e a recuperação controlada
Monte uma tabela de resposta a alarmes que identifique:
| Classe de alarme | Ação do operador | Escalonamento |
|---|---|---|
| informação ou aviso planejado | siga a instrução aprovada na tela | supervisor se não estiver claro |
| condição de processo recuperável | coloque a máquina no estado definido, corrija a causa permitida, verifique a peça | preparação ou qualidade quando o resultado for incerto |
| falha repetida ou inexplicada | pare e preserve as evidências | manutenção ou suporte do fornecedor |
| falha de dispositivo de segurança ou ligada a energia | isole a área; não contorne | pessoal autorizado de segurança/manutenção |
Treine as pessoas para capturar código de alarme, tela, programa, ferramenta, material e evento anterior. Reinicializações aleatórias apagam evidências e podem transformar um problema repetível em parada intermitente.
O treinamento de manutenção deve incluir inspeção aprovada, controles de lubrificação ou fluidos, recuperação de backup, identificação de sobressalentes e escalonamento. Não deve sugerir que um breve treinamento do fornecedor concede qualificação elétrica, hidráulica ou de segurança.
Separe as quatro decisões de entrega
Não use uma única assinatura para tudo. Registre separadamente:
- aceitação da máquina: o equipamento contratado passou no teste acordado;
- entrega do treinamento: o fornecedor concluiu os módulos e materiais definidos;
- competência individual: o empregador avaliou pessoas nomeadas para as tarefas;
- liberação para produção: a liderança do site autorizou o trabalho rotineiro em condições controladas.
O protocolo de aceitação FAT e SAT rege as evidências do equipamento. O encerramento do treinamento deve listar presença, avaliação, manuais, vídeos ou guias de tarefa, idiomas, perguntas abertas e o plano de formação de instrutores. Os termos de bens de capital arquivados publicamente mostram como treinamento e documentação podem ser tratados como obrigações de entrega definidas, e não como extras informais.
Controle os primeiros 30 dias de ramp-up
Planeje turnos com apoio, revisão diária e famílias de produtos de risco reduzido primeiro. Acompanhe falhas de primeira peça, alarmes, tempo de setup, intervenções não planejadas, danos a ferramentas, refugo e perguntas que exigiram ajuda do fornecedor. Revise os resultados por operador e por trabalho sem usar os dados para esconder problemas de sistema ou de documentação.
Ao final do período:
- reavalie as tarefas restritas;
- atualize os guias de tarefa e as respostas a alarmes;
- verifique os backups de programas e parâmetros;
- revise as necessidades de sobressalentes e ferramental;
- encerre as perguntas pendentes do treinamento do fornecedor;
- confirme o instrutor interno independente;
- aprove a expansão para famílias de peças mais difíceis.
O resultado não é que todo aluno conserte qualquer falha. É que cada pessoa execute o trabalho atribuído com consistência, preserve a rastreabilidade e pare antes que uma situação ultrapasse sua autoridade.
Equipamento relacionado
Máquina 3 em 1 para processamento de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
O que o treinamento de operadores de máquina CNC de barramento deve incluir?
Deve cobrir segurança específica da função, limites operacionais aprovados, desenhos e programas, material e ferramental, setup, inspeção da primeira peça, produção normal, alarmes, recuperação permitida, organização e escalonamento.
Como verificar a eficácia do treinamento na máquina?
Use devolutiva e tarefas observadas em peças representativas. O treinando deve preparar, executar, inspecionar e encerrar um trabalho usando documentos controlados enquanto o avaliador registra critérios objetivos e eventuais restrições.
O treinamento de comissionamento basta para qualificar um operador?
Sozinho, não. O treinamento do fornecedor transfere conhecimento da máquina. O empregador continua responsável pelos procedimentos do site, controles de perigo, autorização, supervisão e qualificação de produção dentro do seu próprio sistema de gestão.
Os operadores devem ser treinados para diagnosticar o sistema de controle?
Somente dentro de um limite de função definido. Operadores podem ser treinados para alarmes normais e recuperação permitida; trabalhos elétricos, hidráulicos, de software e em zonas protegidas devem ficar restritos a pessoal qualificado e autorizado.